-
Industrier
-
Generel fremstilling
-
Affaldshåndtering
-
Præfabrikeret
-
Strøm
-
Sten
-
Papirfremstilling
-
Metalproduktion
-
Brobygning
-
Havnekraner: Til håndtering af containere og bulkmaterialer
-
Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
-
Traverskraner til bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
-
Traverskraner til fødevarer og drikkevarer: Pålidelige løsninger til effektiv håndtering
-
Traverskraner til effektiv fremstilling af cement, glas, mursten og præfabrikeret beton
-
Traverskraner til luftfartsindustrien: Flyvedligeholdelse og montering
-
Traverskraner til luftfart: Præcisionsløft til raketopsendelse og -transport
-
-
Produkter
-
Løftekraner
-
Enkeltbjælke overheadkraner
-
Dobbeltdrager overhead kraner
-
Europæiske type enkeltbjælkekraner
-
Europæiske dobbeltbjælkekraner
-
Eksplosionssikre traverskraner
-
Grab og magnetiske traverskraner
-
Monorail kraner
-
Støbehovedkraner
-
Isolering traverskraner
-
Løftekraner med lav frihøjde
-
Få fat i traverskraner
-
Løse overhead kraner
-
Underhængte traverskraner
-
Elektromagnetiske traverskraner
-
Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
-
Fritstående arbejdsstationsbrokraner
-
Loftmonteret brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkeltbjælke portalkraner
-
Dobbeltbjælke portalkraner
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europæiske portalkraner
-
Portalkraner i aluminium
-
Gummibelagte containerportalkraner
-
Skinnemonterede containerportalkraner
-
Skibsværfts portalkran
-
Europæiske portalkraner med enkelt bjælke
-
Europæiske dobbeltbjælkeportalkraner
-
- Fokkekraner
- Særlige kraner
- Elektriske hejser
- Overførselsvogne
-
Løftekraner
-
Kran dele
-
Grib Bøtter
-
Elektrisk gribespand i rustfrit stål
-
Mekaniske greb med fire reb appelsinskal
-
Mekanisk gribespand med fire reb
-
Elektrohydrauliske rektangulære gribere
-
Elektrohydrauliske Clamshell-greb
-
Elektrohydrauliske appelsinskræller, hydrauliske kaktusgreb
-
Grib til elektrisk motor
-
Elektrisk Monorail gribespand med Monorail hejs
-
Fjernbetjening Clamshell Gribs
-
Mekaniske to-reb Clamshell-greb
-
Trægreb
-
Grab-spand med enkelt reb
-
Rengøringsmaskiner til affaldsstativ
-
Uddybningsgreb
-
Trimningsgreb
-
- Kranspreder
-
Kran Reservedele
-
Kranskiver
-
Ståltovskiver
-
Kranetromle
-
Kranvogn
-
Elektrisk spil
-
Kranførerkabine
-
Overheadkranbremser
-
Overheadkrankabler
-
Overhead kran reb guider
-
Luftkranledere og strømforsyningsledninger
-
Skinner til traverskraner
-
Skinneklemmer til traverskraner
-
Traverskranmotorer
-
Reduktionsgear til traverskraner
-
Koblinger til traverskran
-
- Kranhjul
-
Grib Bøtter
- Selskab
- Kontakt
-
Industrier
-
Generel fremstilling
-
Affaldshåndtering
-
Præfabrikeret
-
Strøm
-
Sten
-
Papirfremstilling
-
Metalproduktion
-
Brobygning
-
Havnekraner: Til håndtering af containere og bulkmaterialer
-
Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
-
Traverskraner til bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
-
Traverskraner til fødevarer og drikkevarer: Pålidelige løsninger til effektiv håndtering
-
Traverskraner til effektiv fremstilling af cement, glas, mursten og præfabrikeret beton
-
Traverskraner til luftfartsindustrien: Flyvedligeholdelse og montering
-
Traverskraner til luftfart: Præcisionsløft til raketopsendelse og -transport
-
-
Produkter
-
Løftekraner
-
Enkeltbjælke overheadkraner
-
Dobbeltdrager overhead kraner
-
Europæiske type enkeltbjælkekraner
-
Europæiske dobbeltbjælkekraner
-
Eksplosionssikre traverskraner
-
Grab og magnetiske traverskraner
-
Monorail kraner
-
Støbehovedkraner
-
Isolering traverskraner
-
Løftekraner med lav frihøjde
-
Få fat i traverskraner
-
Løse overhead kraner
-
Underhængte traverskraner
-
Elektromagnetiske traverskraner
-
Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
-
Fritstående arbejdsstationsbrokraner
-
Loftmonteret brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkeltbjælke portalkraner
-
Dobbeltbjælke portalkraner
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europæiske portalkraner
-
Portalkraner i aluminium
-
Gummibelagte containerportalkraner
-
Skinnemonterede containerportalkraner
-
Skibsværfts portalkran
-
Europæiske portalkraner med enkelt bjælke
-
Europæiske dobbeltbjælkeportalkraner
-
- Fokkekraner
- Særlige kraner
- Elektriske hejser
- Overførselsvogne
-
Løftekraner
-
Kran dele
-
Grib Bøtter
-
Elektrisk gribespand i rustfrit stål
-
Mekaniske greb med fire reb appelsinskal
-
Mekanisk gribespand med fire reb
-
Elektrohydrauliske rektangulære gribere
-
Elektrohydrauliske Clamshell-greb
-
Elektrohydrauliske appelsinskræller, hydrauliske kaktusgreb
-
Grib til elektrisk motor
-
Elektrisk Monorail gribespand med Monorail hejs
-
Fjernbetjening Clamshell Gribs
-
Mekaniske to-reb Clamshell-greb
-
Trægreb
-
Grab-spand med enkelt reb
-
Rengøringsmaskiner til affaldsstativ
-
Uddybningsgreb
-
Trimningsgreb
-
- Kranspreder
-
Kran Reservedele
-
Kranskiver
-
Ståltovskiver
-
Kranetromle
-
Kranvogn
-
Elektrisk spil
-
Kranførerkabine
-
Overheadkranbremser
-
Overheadkrankabler
-
Overhead kran reb guider
-
Luftkranledere og strømforsyningsledninger
-
Skinner til traverskraner
-
Skinneklemmer til traverskraner
-
Traverskranmotorer
-
Reduktionsgear til traverskraner
-
Koblinger til traverskran
-
- Kranhjul
-
Grib Bøtter
- Selskab
- Kontakt


Smøring af kranwirer: Krav, typer og metoder til smøremidler
Indholdsfortegnelse
Smøring af kranwirer er afgørende for at reducere slid, forhindre korrosion og forlænge wirens levetid. Forkert smøring og vedligeholdelse kan føre til for tidlig skade og udskiftning. Kun 10%-15% af de wirer, der er skrottet på grund af skader, tilskrives træthed, mens 70%-80% er forbundet med korrosion og utilstrækkelig beskyttelse. I barske driftsmiljøer såsom metallurgi, minedrift og havne er korrekt smøring særligt vigtig for at opretholde wirens ydeevne og levetid.
1. Smøreforhold og krav til smøremiddel for kranwirer
Stålwirer forsmøres under fremstillingen, uanset om de bruger en stålkerne eller en fiberkerne. Derfor yder stålwiresmøremiddel primært smøring og beskyttelse under brug. Det reducerer friktionen mellem trådene i korderne og mellem stålwiren og skiverillen, hvilket reducerer slid. Smørefilmen hjælper også med at forhindre skadelige stoffer som regnvand, skadelige gasser og støv i at angribe stålwiren, hvilket forhindrer korrosion, forlænger udstyrets levetid og sikrer sikker og stabil drift.
1.1 Ydeevne ved høje og lave temperaturer
Stålwirer, der anvendes på kraner i den metallurgiske industri, såsom øsekraner Og kraner til håndtering af billetmaterialer, på valselinjer til håndtering af varmvalsede coils og på hejseudstyr i jernfremstilling udsættes for varmestråling i lange perioder. Tab af smøremiddel ved høj temperatur påvirker ikke kun smøringen af stålwirer, men dryppende smøremiddel kan også påvirke produktkvaliteten. Smøremidlet skal derfor have god modstandsdygtighed over for høje temperaturer. For stålwiresmøremidler, der anvendes på løfteudstyr, der opererer ved lave temperaturer, kan utilstrækkelig ydeevne ved lave temperaturer få smøremidlet til at blive sprødt og skalle af.
1.2 Vedhæftning
Wirewiresmøremiddel skal hæfte til wirens overflade og danne en fast film. Baseolien har generelt en relativt høj viskositet. Den kinematiske viskositet af baseolien for wiresmøremidler, der anvendes med forskelligt udstyr, er vist i tabel 1.
| Anvendelsesområde | Anvendelsesudstyr | Kinematisk viskositet af baseolie ved 40°C / mm²·s⁻¹ |
|---|---|---|
| Lavhastigheds-, tunglastwirer | Svingkraner, traverskraner, gravemaskiner, elektriske skovle | 320–680 |
| Højhastigheds løftewirer | Minehejse, hejsemaskiner, elevatorer | 100–320 |
| Højhastigheds- og tunglast-trækwirer til brug på skråninger | Udstyr til håndtering af tømmer og malm, kedelvogne til kul, højovne og hejseudstyr til muslingeskal | 220–320 |
| Mellem- til højhastigheds roterende, tunglastede trækwirer | Trækmaskiner, lastbiler, lasthejse | 220–320 |
| Trækwirer fastgjort til eller udsat for våde kemiske atmosfærer | Forstærknings- og ophængningsreb | 220 |
1.3 Indtrængning
Smøremidlet skal hurtigt danne en film under belastning. Efter at udstyret er aflastet, skal smøremidlet på overfladen hurtigt trænge ind i rebkernen og mellem trådene, hvilket giver god smøring og beskyttelse og reducerer friktionen mellem trådene.
1.4 Ekstremt tryk og slidstærk ydeevne
Under mellemstore og tunge belastninger kan der opstå ekstremt høj friktion mellem wirer og mellem stålwiren og udstyr under løft og aflæsning. Filmen, der dannes af stålwirens smøremiddel på stålwirens overflade, bør have en fremragende bæreevne, hvilket reducerer friktionen og forlænger stålwirens levetid.
1.5 Korrosions- og rustbeskyttelse
Havneudstyr udsættes for salttåge i lange perioder, mens turistsvævebaner og svævebaner er i drift under al slags vejr. Smøremiddel til stålwirer bør derfor give god korrosions- og rustbeskyttelse og holde stålwiren fri for angreb fra fugt, regnvand og salttåge.
1.6 Kompatibilitet med forsmøremidler
Smøremiddel til stålwirer skal være kompatibelt med det overfladesmøremiddel og fiberkernesmøremiddel, der påføres under forsmøring. Det må ikke fortyndes og løbe af efter blanding på grund af strukturelle forskelle.
For at opfylde særlige driftsforhold tilbyder nogle wiresmøremidler også yderligere egenskaber. For eksempel kræver brugere af olie- og havnemaskiner, at wireoverfladesmøremidler er miljømæssigt nedbrydelige og ikke-forurenende for arbejdsmiljøet. Smøremidler til minedriftstalwirer og elevatorstawirer skal give en vis grad af friktionsforøgelse for at øge friktionen mellem stålwiren og drivhjulet og overføre kraft effektivt.
2. Typer af wire-smøremidler
I henhold til deres sammensætning kan stålwiresmøremidler opdeles i kulbrintebaserede stålwireoverfladesmøremidler, asfaltbaserede stålwireoverfladesmøremidler, sæbebaserede fedtstoffer og andre typer.
2.1 Kulbrintebaserede stålwireoverfladesmøremidler
Tidlige smøremidler til stålwirer og fiberkerner var kulbrintebaserede fedtstoffer, generelt fremstillet af paraffinvoks og mineralvoks. De havde et relativt lavt dråbepunkt og et driftstemperaturområde på cirka 45-55 °C. Da deres smeltepunkt ikke var højt, kunne stålwireproducenter bekvemt forsmøre tov ved at føre dem gennem et oliebad. Kulbrintebaserede smøremidler til stålwirer er dog pastalignende ved stuetemperatur. De smelter og flyder let ved høje temperaturer, mens de ved lave temperaturer er tilbøjelige til at revne og afskalning.
2.2 Asfaltbaserede smøremidler til stålwire
Ligesom bentonitfedt har asfaltbaserede stålwire-overfladesmøremidler intet dråbepunkt. De skal opvarmes eller blandes med et fortyndende opløsningsmiddel under påføring. Efter belægning kan de hærde til en hård, sort overflade, der gør inspektion ubelejlig. De er også tilbøjelige til at revne og gå i stykker ved lave temperaturer.
2.3 Sæbebaserede fedtstoffer
Almindelige sæbebaserede fedtstoffer omfatter lithiumfedt, lithiumkompleksfedt, polyureafedt, calciumsulfonatkompleksfedt og aluminiumkompleksfedt. De har semi-flydende fleksibilitet og kan delvist trænge ind i stålwiren. De er især velegnede til smøring af stålwirer, der anvendes til løft af tung last ved lav hastighed i fugtige miljøer med havbrise og røggas. Deres fordele omfatter et højt dråbepunkt og god ydeevne ved høje temperaturer.
3. Smøremetoder til kranwire
Smøring af stålwirer har generelt ikke fået tilstrækkelig opmærksomhed fra vedligeholdelsespersonale til udstyr. Stålwirer til traverskraner smøres for det meste manuelt, mens noget udstyr bruger periodisk drypsmøring ved skiven. Kilden anbefaler mekanisk automatisk smøring, da det anses for at være en mere rimelig metode, der kan give effektiv smøring og beskyttelse, forlænge udstyrets levetid og sikre sikker og stabil drift.
Automatisk smøresystem: Komponenter og installation
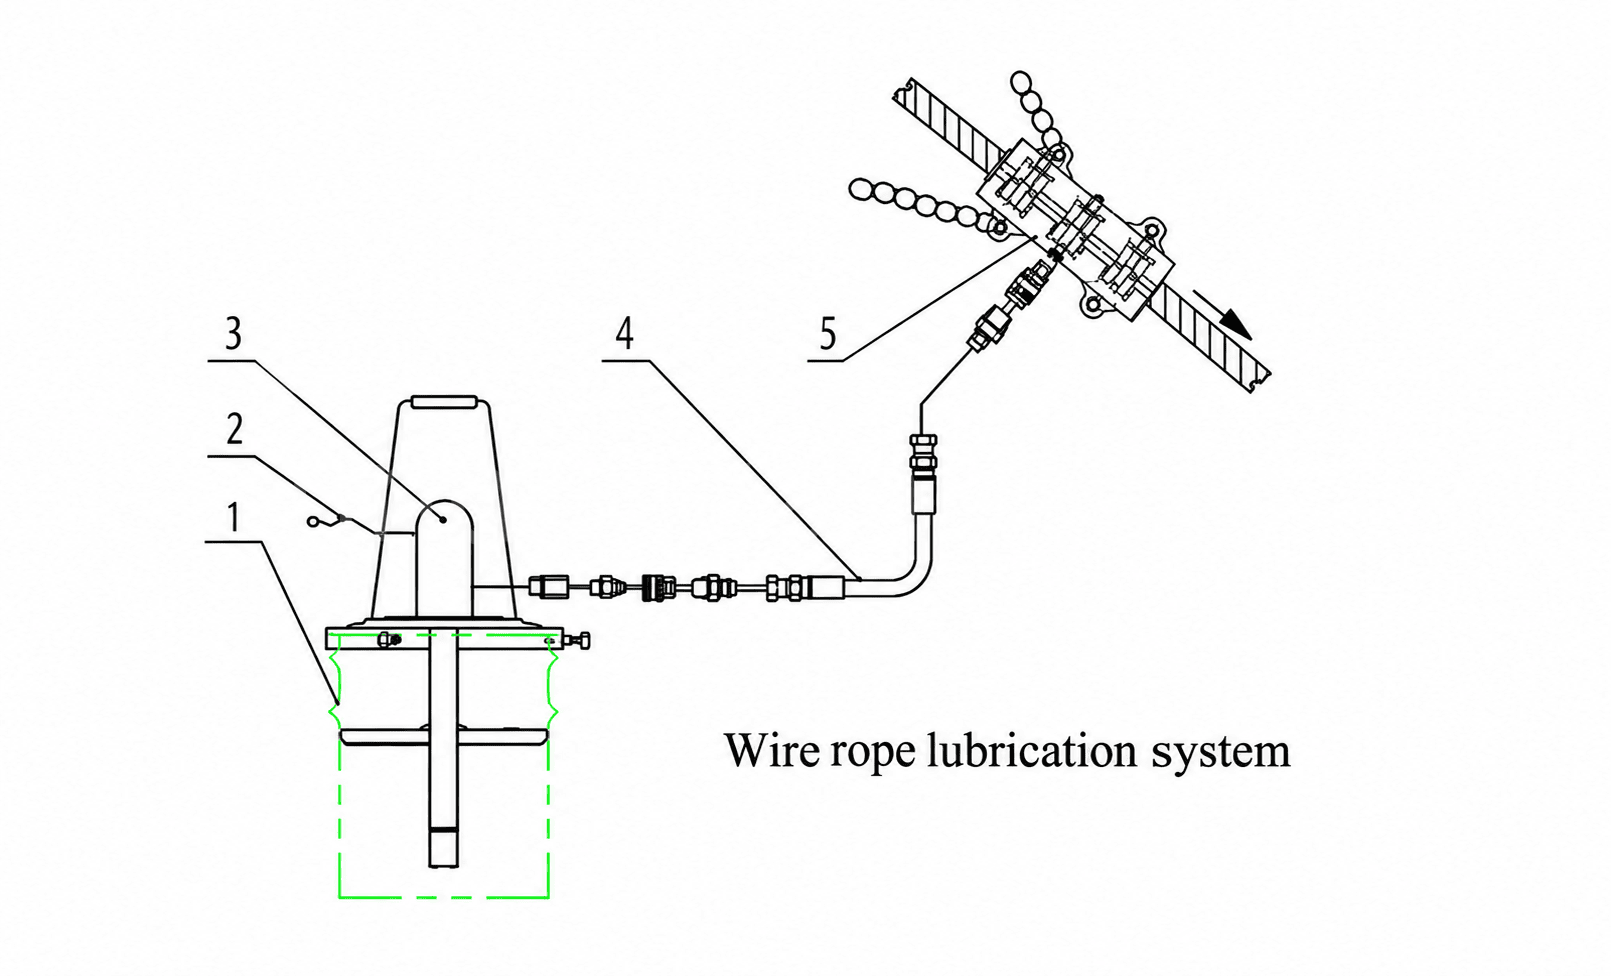
De viste komponenter er: 1. fedttromle; 2. luftslange med hurtigkobling; 3. pneumatisk pumpe; 4. olieslange med hurtigkobling; og 5. stålwiresmøreapparat.
Stålwiresmøresystemet består af en stålwiresmøreanordning, en pneumatisk tromlepumpe, en luftslangeenhed og en olieslangeenhed.
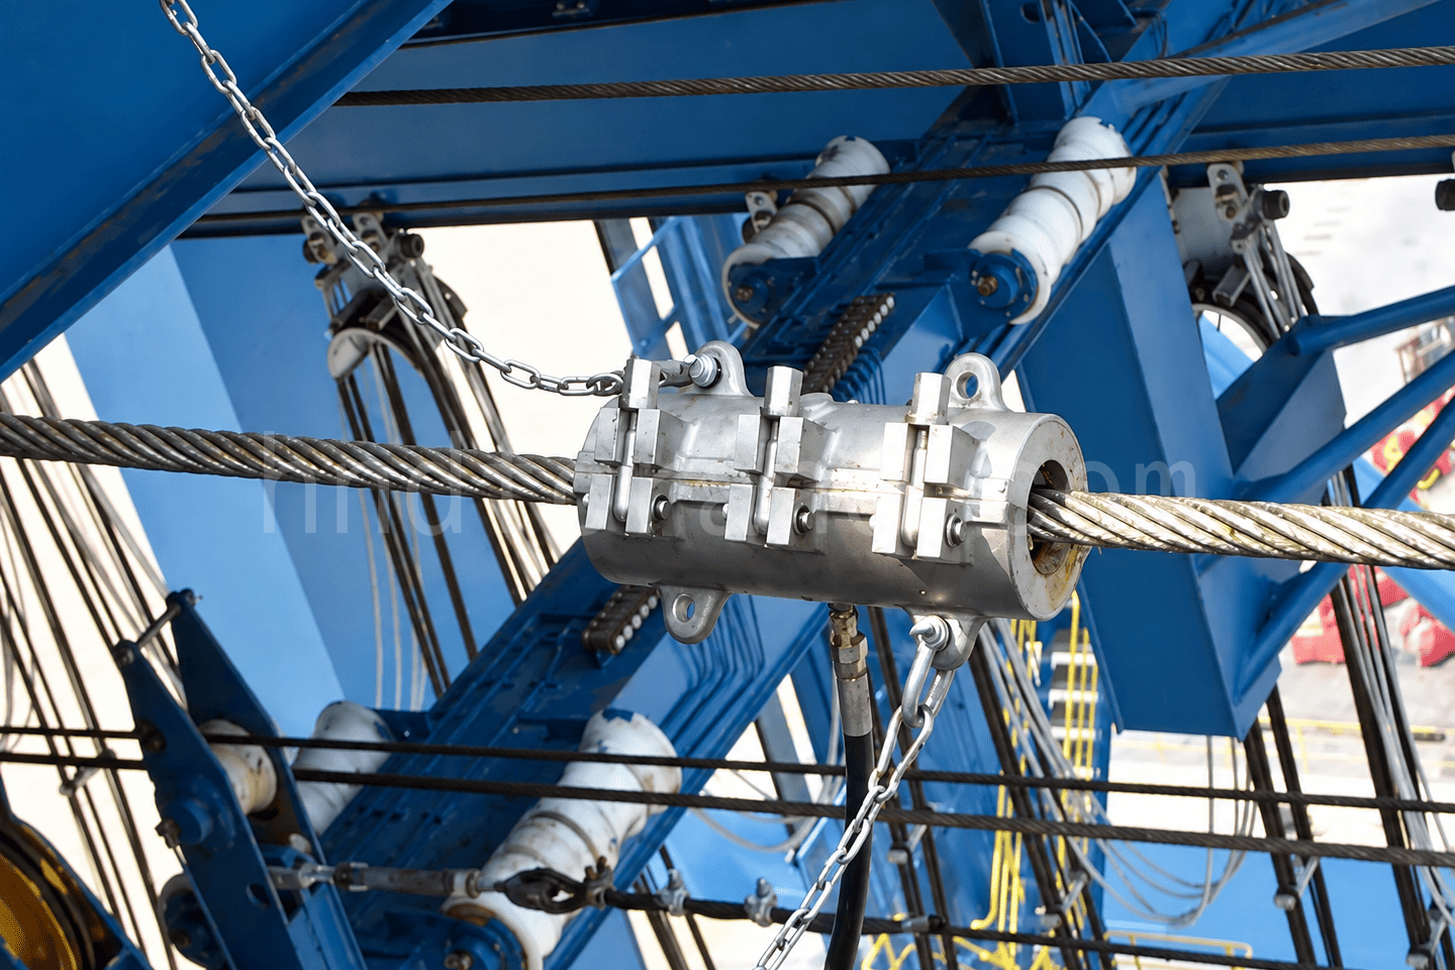
Installer smøreapparatet på stålwiren, og brug to kædeklemmer til at fastgøre det til en fast komponent i nærheden af det wire, der skal smøres. Det kan placeres lodret, vandret eller i en vinkel.
For at installere smøreapparatet skal du først placere de fire matchende tætningsringe rundt om stålwiren, med alle V-riller vendt mod midten. Monter derefter smøreapparathuset og spænd boltene.
Installer den pneumatiske tromlepumpe på smørebeholderen, og spænd skruerne på ydersiden af tromledækslet mod tromlen. Tilslut den pneumatiske pumpe til fedtsmøreapparatet med olieslangen.
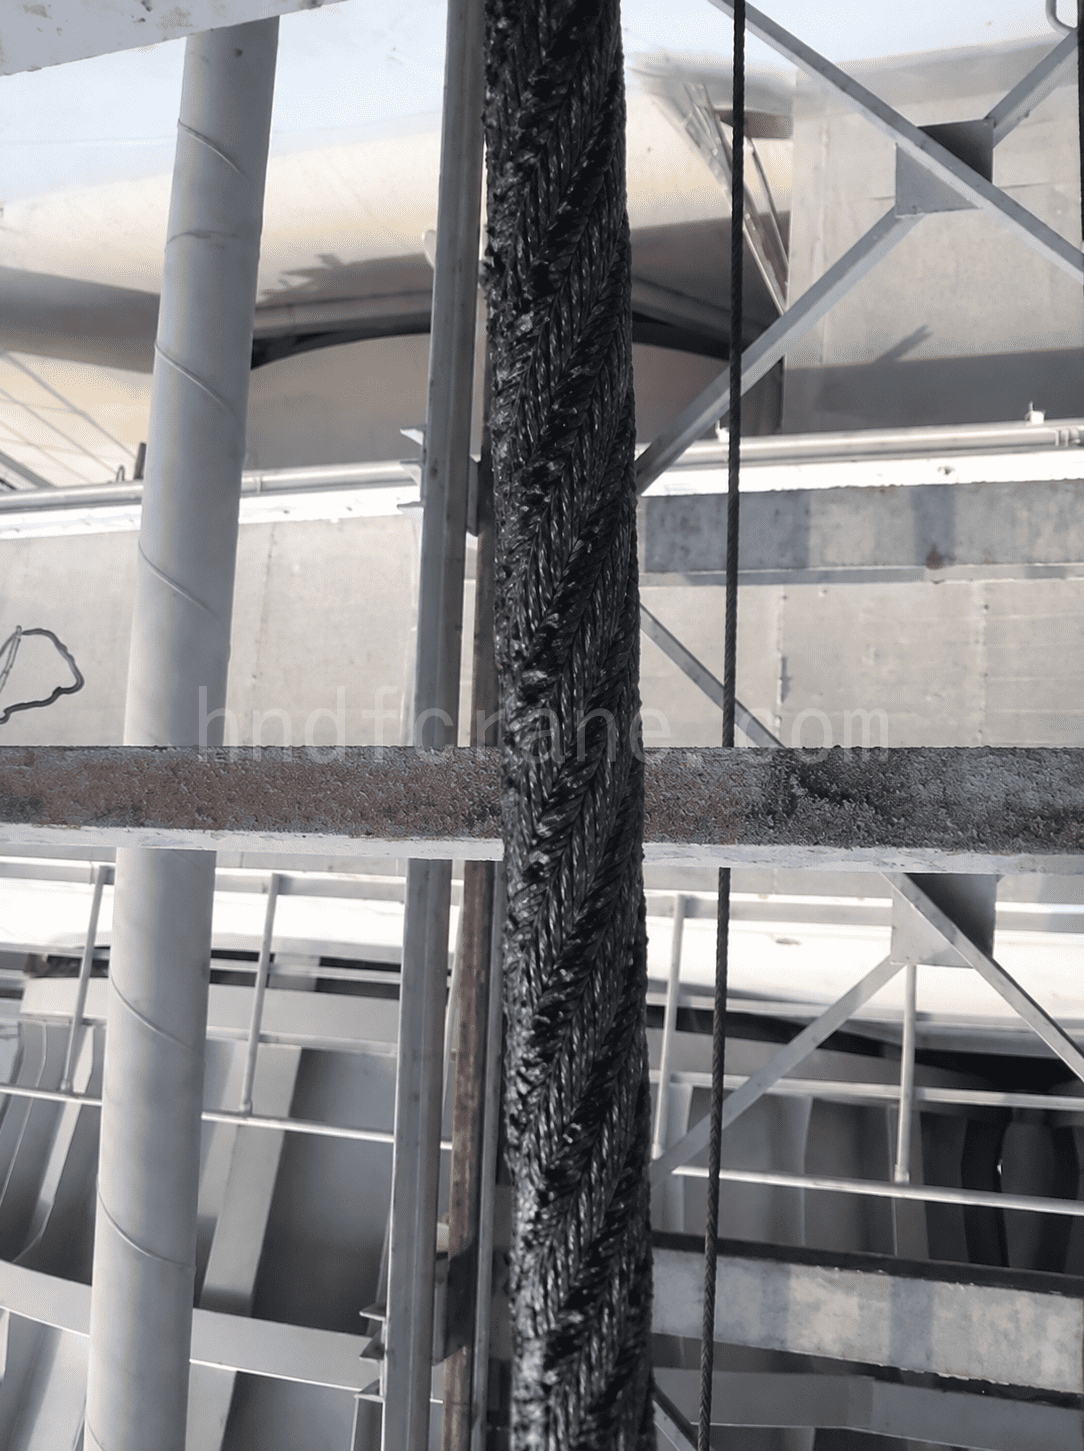
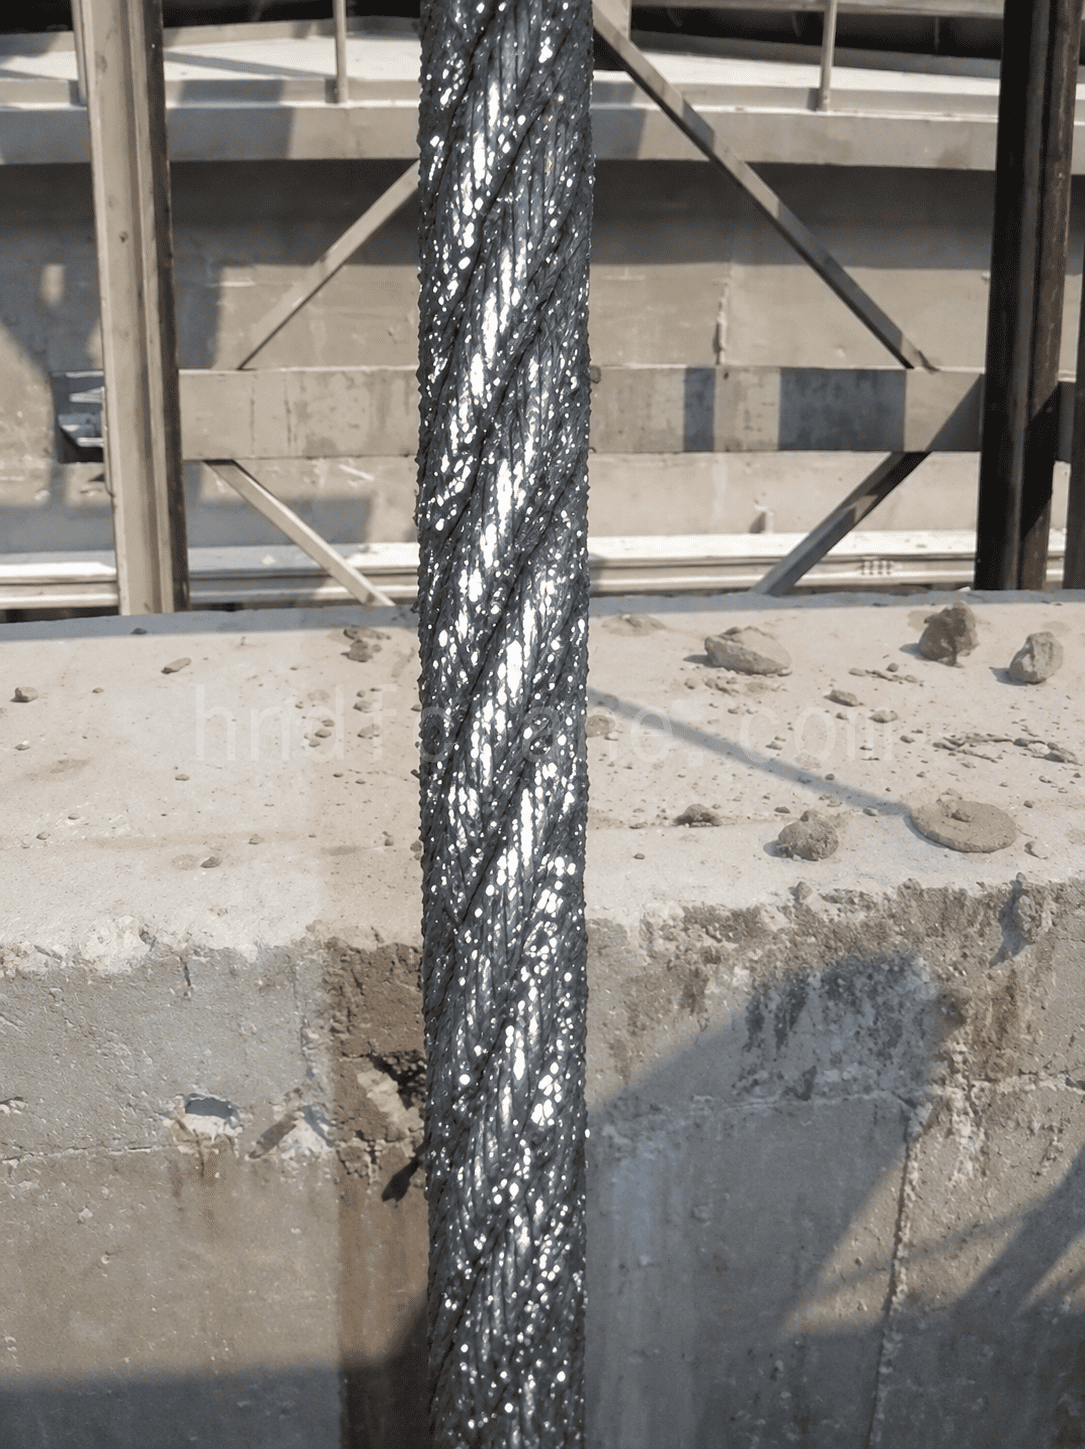
Tilslut den pneumatiske pumpe til luftforsyningen, og start wiren i bevægelse. Wireoverfladen vil derefter blive jævnt belagt med et lag smøremiddel.
Konklusion
Effektiv smøring af kranwirer kræver, at smøremidlets egenskaber og påføringsmetode matcher driftsforholdene. Høj- og lavtemperaturydelse, vedhæftning, penetration, ekstremtryks- og slidstyrke, korrosionsbeskyttelse og kompatibilitet med forsmøremidler diskuteres alle i denne artikel. Manuel påføring, drypsmøring og mekanisk automatisk smøring er tilgængelige metoder, hvor den pneumatiske tromlepumpe og wiresmøreapparatet præsenteres som et eksempel på automatisk påføring.
Jeg er Cindy, med 10 års erhvervserfaring i kranindustrien og oparbejdet et væld af faglig viden. Jeg har valgt de tilfredsstillende kraner til 500+ kunder. Hvis du har behov eller spørgsmål til kraner, er du velkommen til at kontakte mig, jeg vil bruge min ekspertise og praktiske erfaring til at hjælpe dig med at løse problemet!
Send din forespørgsel
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
- Fax: +86-373-215 7000
- Tilføj: Changnao Industrial District, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Løftekraner
- Dobbeltdrager overhead kraner
- Enkeltbjælke overheadkraner
- Europæiske type enkeltbjælkekraner
- Eksplosionssikre traverskraner
- Grab og magnetiske traverskraner
- Monorail kraner
- Støbehovedkraner
- Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
- Fokkekraner
- Vægmonterede svingkraner
- Vægkørende svingkraner
- Fritstående svingkraner
- Aluminiumsvingkraner: Let, jævnt roterende arm for nem løftning
- Balancesvingkraner: Effektiv let løftning til mekanisk montering over korte afstande
- Manuelle fritstående svingkraner: Effektive manuelle løfteløsninger til operationer med begrænset plads
- Elektriske fritstående svingkraner: Fuldt elektrisk løsning til hurtig løft med høj kapacitet
- Leddelte svingkraner: Præcisionsløft med dobbeltarmsfleksibilitet
- Gantry kraner
- Dobbeltbjælke portalkraner
- Semi portalkraner
- Enkeltbjælke portalkraner
- Truss portalkraner
- Container portalkraner
- Justerbare portalkraner
- Bærbare portalkraner
- Europæiske portalkraner
- Industrier
- Generel fremstilling
- Affaldshåndtering
- Præfabrikeret
- Strøm
- Sten
- Papirfremstilling
- Metalproduktion
- Brobygning
- Havnekraner: Til håndtering af containere og bulkmaterialer
- Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
- Traverskraner til bilindustrien: Effektive automatiseringsløsninger
- Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
- Elektriske hejser
- Elektriske wireløftere
- Elektriske kædetaljer
- Elektriske hejser af europæisk type
- Europæiske elektriske kædetaljer: Jævn drift, lav støj og energieffektivitet
- Manuelle løfteanordninger: Ideel til træk- og løfteopgaver
- Håndkædetaljer: Manuel løftning til områder uden strøm
- Elektriske løftere med lav frihøjde: Kompakt design for maksimal pladseffektivitet
- Pneumatiske kædetaljer: Nem håndtering til industriel brug
- Eksplosionssikre manuelle kædetaljer: Gnistsikker konstruktion af kobberlegering til eksplosionsfarlige områder
- Eksplosionssikre elektriske kædetaljer til løft i farlige områder
- Om
- Sager
- Nyheder
- Ofte stillede spørgsmål
- Hent
- Blogs
- Onlineværktøjer til beregning af kranhjulsbelastning
- VR Panorama
- Kontakt os
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
-