
-
Industrier
-

Generel fremstilling
-

Affaldshåndtering
-

Præfabrikeret
-

Strøm
-

Sten
-

Papirfremstilling
-

Metalproduktion
-

Brobygning
-

Havnekraner: Til håndtering af containere og bulkmaterialer
-

Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
-

Marinekraner til effektiv lastning på skibe
-

Traverskraner til bilindustrien: Effektive automatiseringsløsninger
-

Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
-

Traverskraner til fødevarer og drikkevarer: Pålidelige løsninger til effektiv håndtering
-

Traverskraner til effektiv fremstilling af cement, glas, mursten og præfabrikeret beton
-

Traverskraner til luftfartsindustrien: Flyvedligeholdelse og montering
-

Traverskraner til luftfart: Præcisionsløft til raketopsendelse og -transport
-
-
Produkter
-
Løftekraner
-

Enkeltbjælke overheadkraner
-

Dobbeltdrager overhead kraner
-

Europæiske type enkeltbjælkekraner
-

Europæiske dobbeltbjælkekraner
-

Eksplosionssikre traverskraner
-

Grab og magnetiske traverskraner
-

Monorail kraner
-

Støbehovedkraner
-

Isolering traverskraner
-

Løftekraner med lav frihøjde
-

Få fat i traverskraner
-

Løse overhead kraner
-

Underhængte traverskraner
-

Elektromagnetiske traverskraner
-

Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
-

Fritstående arbejdsstationsbrokraner
-

Loftmonteret brokran
-

Manuelle traverskraner
-
-
Gantry kraner
-

Semi portalkraner
-

Enkeltbjælke portalkraner
-

Dobbeltbjælke portalkraner
-

Container portalkraner
-

Truss portalkraner
-

Justerbare portalkraner
-

Bærbare portalkraner
-

Europæiske portalkraner
-

Portalkraner i aluminium
-

Gummibelagte containerportalkraner
-

Skinnemonterede containerportalkraner
-

Skibsværfts portalkran
-

Europæiske portalkraner med enkelt bjælke
-

Europæiske dobbeltbjælkeportalkraner
-
- Fokkekraner
- Særlige kraner
- Elektriske hejser
- Overførselsvogne
-
Løftekraner
-
Kran dele
-
Grib Bøtter
-

Elektrisk gribespand i rustfrit stål
-

Mekaniske greb med fire reb appelsinskal
-

Mekanisk gribespand med fire reb
-

Elektrohydrauliske rektangulære gribere
-

Elektrohydrauliske Clamshell-greb
-

Elektrohydrauliske appelsinskræller, hydrauliske kaktusgreb
-

Grib til elektrisk motor
-

Elektrisk Monorail gribespand med Monorail hejs
-

Fjernbetjening Clamshell Gribs
-

Mekaniske to-reb Clamshell-greb
-

Trægreb
-

Grab-spand med enkelt reb
-

Rengøringsmaskiner til affaldsstativ
-

Uddybningsgreb
-

Trimningsgreb
-
- Kranspreder
-
Kran Reservedele
-

Kranskiver
-

Ståltovskiver
-

Kranetromle
-

Kranvogn
-

Elektrisk spil
-

Kranførerkabine
-

Overheadkranbremser
-

Overheadkrankabler
-

Overhead kran reb guider
-

Luftkranledere og strømforsyningsledninger
-

Skinner til traverskraner
-

Skinneklemmer til traverskraner
-

Traverskranmotorer
-

Reduktionsgear til traverskraner
-

Koblinger til traverskran
-
- Kranhjul
-
Grib Bøtter
- Selskab
- Kontakt












































-
Industrier
-
Generel fremstilling
-
Affaldshåndtering
-
Præfabrikeret
-
Strøm
-
Sten
-
Papirfremstilling
-
Metalproduktion
-
Brobygning
-
Havnekraner: Til håndtering af containere og bulkmaterialer
-
Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
-
Marinekraner til effektiv lastning på skibe
-
Traverskraner til bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
-
Traverskraner til fødevarer og drikkevarer: Pålidelige løsninger til effektiv håndtering
-
Traverskraner til effektiv fremstilling af cement, glas, mursten og præfabrikeret beton
-
Traverskraner til luftfartsindustrien: Flyvedligeholdelse og montering
-
Traverskraner til luftfart: Præcisionsløft til raketopsendelse og -transport
-
-
Produkter
-
Løftekraner
-
Enkeltbjælke overheadkraner
-
Dobbeltdrager overhead kraner
-
Europæiske type enkeltbjælkekraner
-
Europæiske dobbeltbjælkekraner
-
Eksplosionssikre traverskraner
-
Grab og magnetiske traverskraner
-
Monorail kraner
-
Støbehovedkraner
-
Isolering traverskraner
-
Løftekraner med lav frihøjde
-
Få fat i traverskraner
-
Løse overhead kraner
-
Underhængte traverskraner
-
Elektromagnetiske traverskraner
-
Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
-
Fritstående arbejdsstationsbrokraner
-
Loftmonteret brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkeltbjælke portalkraner
-
Dobbeltbjælke portalkraner
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europæiske portalkraner
-
Portalkraner i aluminium
-
Gummibelagte containerportalkraner
-
Skinnemonterede containerportalkraner
-
Skibsværfts portalkran
-
Europæiske portalkraner med enkelt bjælke
-
Europæiske dobbeltbjælkeportalkraner
-
- Fokkekraner
- Særlige kraner
- Elektriske hejser
- Overførselsvogne
-
Løftekraner
-
Kran dele
-
Grib Bøtter
-
Elektrisk gribespand i rustfrit stål
-
Mekaniske greb med fire reb appelsinskal
-
Mekanisk gribespand med fire reb
-
Elektrohydrauliske rektangulære gribere
-
Elektrohydrauliske Clamshell-greb
-
Elektrohydrauliske appelsinskræller, hydrauliske kaktusgreb
-
Grib til elektrisk motor
-
Elektrisk Monorail gribespand med Monorail hejs
-
Fjernbetjening Clamshell Gribs
-
Mekaniske to-reb Clamshell-greb
-
Trægreb
-
Grab-spand med enkelt reb
-
Rengøringsmaskiner til affaldsstativ
-
Uddybningsgreb
-
Trimningsgreb
-
- Kranspreder
-
Kran Reservedele
-
Kranskiver
-
Ståltovskiver
-
Kranetromle
-
Kranvogn
-
Elektrisk spil
-
Kranførerkabine
-
Overheadkranbremser
-
Overheadkrankabler
-
Overhead kran reb guider
-
Luftkranledere og strømforsyningsledninger
-
Skinner til traverskraner
-
Skinneklemmer til traverskraner
-
Traverskranmotorer
-
Reduktionsgear til traverskraner
-
Koblinger til traverskran
-
- Kranhjul
-
Grib Bøtter
- Selskab
- Kontakt



Kranhejseværkstræthed i wire: Årsager, forebyggelse og inspektion
Indholdsfortegnelse
Hvorfor opstår der træthed i stålwiren i kranhejs, selv uden tydelig overbelastning? Under gentagen løft og sænkning bøjer stålwirer sig omkring tromler og trisser under spænding, hvilket giver små defekter mulighed for at udvikle sig til træthedsrevner og i sidste ende forårsage wirebrud. Utilstrækkelig smøring, forkert trimmedimensionering og ujævn opspoling kan fremskynde denne proces. Forståelse af årsagerne, forebyggelsesforanstaltningerne og testmetoderne er afgørende for at håndtere træthedsrisici og opretholde sikker krandrift.
Hvad er træthedsbrud på kranhejs?
Udmattelse af kranhejswiren opstår under gentagen op- og afvikling på en hejsetromle og -skiver. Wirerne udsættes kontinuerligt for skiftende belastninger forårsaget af træk, bøjning og kompression. Når gentagen belastning overstiger wirematerialets udmattelsesmodstand, dannes der små udmattelsesrevner på wirens overflade. Efterhånden som driftscyklusserne fortsætter, vokser revnerne indad og forårsager i sidste ende wirebrud.
Udmattelsesbrud har almindeligvis relativt flade brudflader og viser normalt ingen tydelig halsdannelse eller plastisk deformation. Brudte wirer er ofte koncentreret, hvor tovet berører og bærer last over en skive eller tromle, og bruddene kan forekomme i en regelmæssig fordeling. Dette adskiller sig fra det kopformede plastiske brud ved et overbelastningsbrud og det skarpe, slibende brud, der er forbundet med slid.
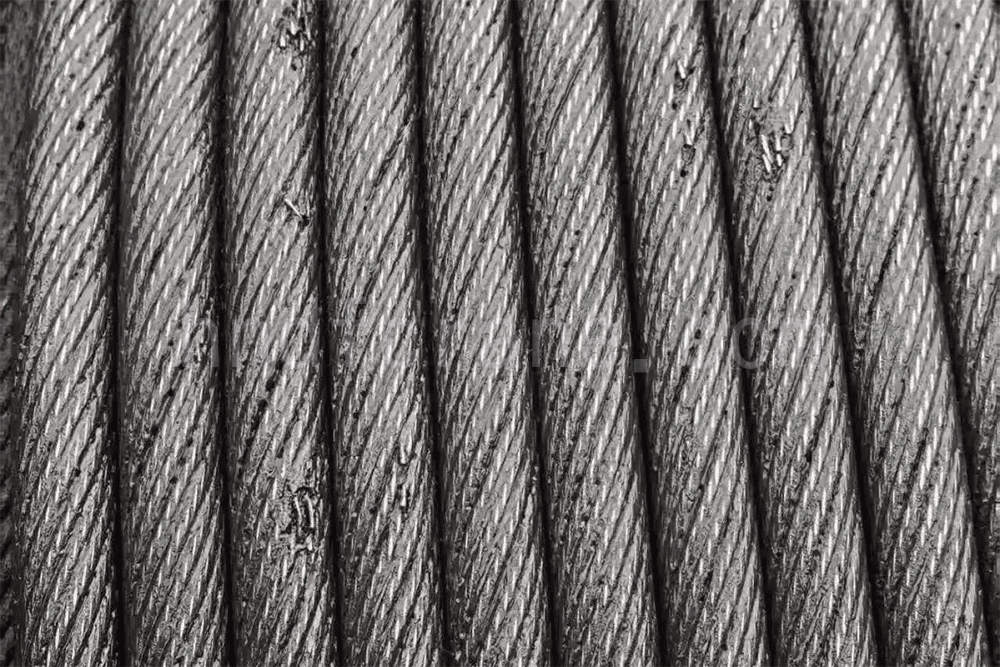
Hovedårsager til udmattelsesbrud i kranhejsewire
1. Alternerende bøjningsspænding
Hver gang stålwiren passerer over en krantromle eller kranskive, oplever wirerne en anden fremad- eller bagudbøjning. Bagudbøjning har generelt en større effekt på rebets udmattelseslevetid end bøjning i samme retning. Når forholdet mellem tromle- eller skivediameter og rebdiameter, D/d, er for lille, øges bøjningskrumningen, den lokale spændingskoncentration bliver mere alvorlig, og udmattelseslevetiden kan forkortes betydeligt. Hyppig løftning og sænkning tillader små revner at ophobe sig under cyklisk belastning.
2. Indvendig slidtage
Når rebet belastes, forekommer der små relative bevægelser mellem strengene og mellem individuelle tråde. Dette forårsager slid på grund af gnavning. Spændingskoncentrationer og små huller kan dannes på trådens overflade, hvilket skaber steder, hvor udmattelsesrevner kan opstå. Mangel på smøring eller udtørret fedt accelererer intern slitage og reducerer udmattelseslevetiden.
3. Stødbelastninger og spænding med variabel amplitude
Pludselig løft eller sænkning, nødopbremsning, sidetræk og bremsepåvirkninger kan skabe kortvarige yderligere dynamiske belastninger. Hver start og stop ændrer den faktiske rebspænding og producerer udmattelsesspænding med variabel amplitude, hvilket accelererer revnevækst.
4. Problemer med tromle og skive
Slidte eller ujævnt slidte skiveriller, deformerede riller, dårlig rebspoling, krydsede eller uordnede viklinger og klemning i flerlagsvikling kan alle skabe ujævn rebbelastning. Den resulterende lokale spændingskoncentration kan forårsage udmattelsesskader, der opstår for tidligt i specifikke rebsektioner.
5. Korrosion-udmattelsesinteraktion
Udendørs eller fugtige miljøer kan forårsage rust og gruber på reboverfladen. En korrosionsgrube kan i sig selv blive et sted, hvor udmattelsesrevner starter. Når korrosion og cyklisk udmattelse virker sammen, kan brud accelerere. Intern korrosion og udmattelsesskader kan være vanskelige at identificere alene ved visuel inspektion.
6. Utilstrækkeligt valg eller arrangement af reb
Udmattelsesegenskaberne ved punktkontaktrebkonstruktioner er generelt lavere end ved linjekontaktrebkonstruktioner. Dårlig reb- eller skiveanordning, herunder gentagen omvendt bøjning, kan skabe en udmattelsessvaghed i udstyrsdesignfasen.
Sådan forhindrer du udmattelsesbrud i kranhejsewire
1. Valg af styreudstyr og D/d-forholdet
Vælg tromle- og skivediametre i overensstemmelse med de gældende krav. Undgå underdimensionerede tromler eller skiver, der medfører overdreven bøjningskrumning. Afhængigt af driftsforholdene bør man overveje en wirekonstruktion med god udmattelsesmodstand, såsom 6×36WS-typen. Minimer omvendt bøjning, hvor det er muligt, når man arrangerer rebsystemet.
2. Brug korrekte løfteprocedurer for at reducere træthed ved stød
Foretag ikke pludselige start- eller stopkørsel, bak ikke drevet brat for at bremse, og udfør ikke sidetræk. Påfør belastningen langsomt og jævnt i begyndelsen af et løft for at reducere stød og vekslende belastning. Kontroller den nominelle belastning nøje, og arbejd ikke under overbelastning.
3. Vedligehold rebførings- og spolesystemet
Hold tromletovføringen og spoleanordningen i god stand for at forhindre krydsede viklinger, knusning og at rebet bliver klemt. Revskiver skal rotere frit uden at sætte sig fast. Inspicer, reparer eller udskift revskiverillerne regelmæssigt for at forhindre ensidig slitage.
4. Anvend standardiseret smøring og vedligeholdelse
Brug et smøremiddel, der er specielt beregnet til stålwire, og sørg for, at det kan trænge ind mod wirens kerne og mellem wirerne for at reducere friktionen. Genpåfør smøremiddel med passende intervaller for at forhindre, at det tørrer ud eller går tabt, hvilket hjælper med at bremse kombineret trætheds- og korrosionsskade.
5. Etabler procedurer for gradueret inspektion og bortskaffelse
Rutinemæssige inspektioner bør kontrollere antallet af knækkede tråde i et tovværk, diameterreduktion, deformation og korrosion. Periodiske inspektioner kan bruge elektromagnetisk ikke-destruktiv testning eller andre egnede metoder til at identificere skjulte interne trådbrud. Anvend de gældende kriterier for kassering af ståltove, og udskift tovet med det samme, når en grænse er nået. Fortsæt ikke med at bruge et tov med uacceptabel skade.
6. Kontroller driftsintensiteten og før en servicejournal
For udstyr med hyppige løftecyklusser skal udskiftningsintervallet forkortes efter behov. Før en servicejournal for stålwiren, dokumenter antallet af driftscyklusser, og vurder udmattelses-levetiden sammen med de faktiske arbejdsforhold.
Metoder til bestemmelse af stålwireudmattelsesydeevne
Kilden citerer GB/T 38814-2020, Stålwirestropper - Udmattelsestestmetode, til udmattelsesprøvning af stålwireslynger. Den nuværende status og gældende erstatningsstandard bør verificeres før offentliggørelse.
1. Testprincip
Påfør en sinusformet aksial cyklisk trækspænding på en stålwireprøve, og oprethold den specificerede spændingsamplitude og belastningsfrekvens. Fortsæt cyklingen, indtil prøven når det krævede antal cyklusser, eller indtil tovet udvikler trådbrud, en knækket streng, revner i endebeslaget eller en anden defineret fejl. Resultatet bruges til at evaluere udmattelsesholdbarheden.
2. Krav til testudstyr
Udmattelsestestmaskinens kraftnøjagtighed bør styres til ±0,5%. Belastningsbølgeformen bør være sinusformet, og testfrekvensen bør generelt styres til 0,1-2 Hz for at reducere resonanspåvirkningen.
3. Prøveforberedelse
Skær prøven til den ønskede længde, og fastgør dens ender ved hjælp af en pålidelig metode, såsom sænksmedning eller muffefastgørelse. Endebeslagene må ikke svigte for tidligt, så der opstår udmattelsesbrud i reblegemet snarere end i gribesektionen.
4. Testprocedure
- Undersøg prøven og registrer dens oprindelige tilstand.
- Fastgør prøven, og indstil de maksimale og minimale cykliske belastninger.
- Start den cykliske udmattelsesbelastning, og fortsæt testen.
- Stop testen, når det angivne antal cyklusser er nået, eller når der opstår brudte ledninger, en knækket streng, enderevner eller en anden defineret fejl.
- Efter udmattelsesprøvningen verificeres den resterende bæreevne ved hjælp af den gældende brudstyrkeprøvemetode.
- Udsted en komplet udmattelsesprøvningsrapport, der registrerer fejltilstand, antal cyklusser og resterende brudstyrke.
5. Resultatvurdering
Efter testen inspiceres prøvestykket for udmattelsesbrud. For slynger med forskellige endemonteringsmetoder skal det bestemmes, om den resterende brudstyrke opfylder den gældende minimumsværdi, der er specificeret i den relevante standard. Kilden angiver referenceværdier på mindst 80% af den minimale brudstyrke for sænksmedede slynger og mindst 90% for slynger med støbt muffe. Disse grænser skal kontrolleres i forhold til den gældende standardudgave, endemonteringsmetode og prøvestykketype.
Aksial trækudmattelsesprøvning bør skelnes fra bøjningsudmattelse forårsaget af gentagen vikling over tromler og skiver. Disse tests simulerer forskellige driftsforhold og bør ikke behandles som udskiftelige uden et passende teknisk grundlag.
Konklusion
Udmattelse fra wire i kranhejs er en gradvist akkumulerende sikkerhedsrisiko. Fejl opstår ofte ikke uden varsel; de skyldes skader, der akkumuleres over gentagne driftscyklusser. Kontrol af risikoen kræver korrekt drift, passende udstyrsarrangement, smøring, vedligeholdelse og gradvis inspektion. Ved indkøb og modtagelsesinspektion bør wirens udmattelsesevne også evalueres i forhold til de gældende krav.
Wire, tromle, skiver, spolesystem og bremsekontrol bør inspiceres som ét system. En samlet kontrol af valg af udstyr, stødbelastning, bøjningsforhold, smøring, korrosion og håndtering af kassering kan reducere risikoen for udmattelsesbrud i hejsewiren.

Jeg er Cindy, med 10 års erhvervserfaring i kranindustrien og oparbejdet et væld af faglig viden. Jeg har valgt de tilfredsstillende kraner til 500+ kunder. Hvis du har behov eller spørgsmål til kraner, er du velkommen til at kontakte mig, jeg vil bruge min ekspertise og praktiske erfaring til at hjælpe dig med at løse problemet!
Send din forespørgsel
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
- Fax: +86-373-215 7000
- Tilføj: Changnao Industrial District, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Løftekraner
- Dobbeltdrager overhead kraner
- Enkeltbjælke overheadkraner
- Europæiske type enkeltbjælkekraner
- Eksplosionssikre traverskraner
- Grab og magnetiske traverskraner
- Monorail kraner
- Støbehovedkraner
- Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
- Fokkekraner
- Vægmonterede svingkraner
- Vægkørende svingkraner
- Fritstående svingkraner
- Aluminiumsvingkraner: Let, jævnt roterende arm for nem løftning
- Balancesvingkraner: Effektiv let løftning til mekanisk montering over korte afstande
- Manuelle fritstående svingkraner: Effektive manuelle løfteløsninger til operationer med begrænset plads
- Elektriske fritstående svingkraner: Fuldt elektrisk løsning til hurtig løft med høj kapacitet
- Leddelte svingkraner: Præcisionsløft med dobbeltarmsfleksibilitet
- Gantry kraner
- Dobbeltbjælke portalkraner
- Semi portalkraner
- Enkeltbjælke portalkraner
- Truss portalkraner
- Container portalkraner
- Justerbare portalkraner
- Bærbare portalkraner
- Europæiske portalkraner
- Industrier
- Generel fremstilling
- Affaldshåndtering
- Præfabrikeret
- Strøm
- Sten
- Papirfremstilling
- Metalproduktion
- Brobygning
- Havnekraner: Til håndtering af containere og bulkmaterialer
- Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
- Marinekraner til effektiv lastning på skibe
- Traverskraner til bilindustrien: Effektive automatiseringsløsninger
- Elektriske hejser
- Elektriske wireløftere
- Elektriske kædetaljer
- Elektriske hejser af europæisk type
- Europæiske elektriske kædetaljer: Jævn drift, lav støj og energieffektivitet
- Manuelle løfteanordninger: Ideel til træk- og løfteopgaver
- Håndkædetaljer: Manuel løftning til områder uden strøm
- Elektriske løftere med lav frihøjde: Kompakt design for maksimal pladseffektivitet
- Pneumatiske kædetaljer: Nem håndtering til industriel brug
- Eksplosionssikre manuelle kædetaljer: Gnistsikker konstruktion af kobberlegering til eksplosionsfarlige områder
- Eksplosionssikre elektriske kædetaljer til løft i farlige områder
- Om
- Sager
- Nyheder
- Ofte stillede spørgsmål
- Hent
- Blogs
- Onlineværktøjer til beregning af kranhjulsbelastning
- VR Panorama
- Kontakt os
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
-
