-
industrier
-
Allmän tillverkning
-
Avfallshantering
-
Förtillverkad
-
Kraft
-
Sten
-
Papperstillverkning
-
Metallproduktion
-
Brokonstruktion
-
Hamnkranar: För container- och bulkhantering
-
Traverskranar för olje- och gasindustrin: Förbättra driftseffektiviteten
-
Traverskranar för fordonsindustrin: Effektiva automationslösningar
-
Traverskranlösningar för järnvägar: Spårläggning, underhåll av rullande materiel och containerhantering
-
Traverskranar för livsmedel och drycker: Tillförlitliga lösningar för effektiv hantering
-
Traverskranar för effektiv tillverkning av cement, glas, tegel och prefabricerad betong
-
Traverskranar för flygindustrin: Flygplansunderhåll och montering
-
Traverskranar för flyg- och rymdfart: Precisionslyft för raketuppskjutning och transport
-
-
Produkter
-
Luftkranar
-
Enbalks traverskranar
-
Dubbelbalk överheadkranar
-
Traverskranar av europeisk typ med en balk
-
Europeiska dubbelbalkskranar
-
Explosionssäkra luftkranar
-
Grab och Magnetiska Overhead Kranar
-
Monorail kranar
-
Gjuteri kranar
-
Isolering traverser
-
Låg takhöjd traverskranar
-
Ta tag i luftkranar
-
Slev traverskranar
-
Underhängda traverskranar
-
Elektromagnetiska traverskranar
-
Arbetsstationskranar: Lätt design, enkel installation och problemfri drift
-
Fristående arbetsstationsbrokranar
-
Takmonterad brokran
-
Manuella traverskranar
-
-
Gantry kranar
-
Semi portalkranar
-
Enkelbalks portalkranar
-
Dubbelbalk portalkranar
-
Container portalkranar
-
Truss portalkranar
-
Justerbara portalkranar
-
Bärbara portalkranar
-
Europeiska portalkranar
-
Portalkranar i aluminium
-
Gummi däckade container portalkranar
-
Rälsmonterade containerportalkranar
-
Shipyard Gantry Crane
-
Europeiska portalkranar med en balk
-
Europeiska portalkranar med dubbla balkar
-
- Fockkranar
- Specialkranar
- Elektriska lyftar
- Transfervagnar
-
Luftkranar
-
Kran delar
-
Ta tag i hinkar
-
Elektrisk gripskopa i rostfritt stål
-
Mekaniska fyra rep av apelsinskal
-
Mekanisk gripskopa med fyra rep
-
Elektrohydrauliska rektangulära grepp
-
Elektrohydrauliska Clamshell-grepp
-
Elektrohydrauliska apelsinskalgrepp, hydrauliska kaktusgrepp
-
Elmotorgrepp
-
Elektrisk Monorail gripskopa med Monorail-lyft
-
Fjärrkontroll Clamshell Grip
-
Mekaniska grepp med två rep
-
Timmergriper
-
Enkeltrep
-
Rengöringsmaskiner för papperskorgen
-
Muddringsgrepp
-
Trimningsgrepp
-
- Kranspridare
- Kran reservdelar
- Kranhjul
-
Ta tag i hinkar
- Företag
- Kontakt
-
industrier
-
Allmän tillverkning
-
Avfallshantering
-
Förtillverkad
-
Kraft
-
Sten
-
Papperstillverkning
-
Metallproduktion
-
Brokonstruktion
-
Hamnkranar: För container- och bulkhantering
-
Traverskranar för olje- och gasindustrin: Förbättra driftseffektiviteten
-
Traverskranar för fordonsindustrin: Effektiva automationslösningar
-
Traverskranlösningar för järnvägar: Spårläggning, underhåll av rullande materiel och containerhantering
-
Traverskranar för livsmedel och drycker: Tillförlitliga lösningar för effektiv hantering
-
Traverskranar för effektiv tillverkning av cement, glas, tegel och prefabricerad betong
-
Traverskranar för flygindustrin: Flygplansunderhåll och montering
-
Traverskranar för flyg- och rymdfart: Precisionslyft för raketuppskjutning och transport
-
-
Produkter
-
Luftkranar
-
Enbalks traverskranar
-
Dubbelbalk överheadkranar
-
Traverskranar av europeisk typ med en balk
-
Europeiska dubbelbalkskranar
-
Explosionssäkra luftkranar
-
Grab och Magnetiska Overhead Kranar
-
Monorail kranar
-
Gjuteri kranar
-
Isolering traverser
-
Låg takhöjd traverskranar
-
Ta tag i luftkranar
-
Slev traverskranar
-
Underhängda traverskranar
-
Elektromagnetiska traverskranar
-
Arbetsstationskranar: Lätt design, enkel installation och problemfri drift
-
Fristående arbetsstationsbrokranar
-
Takmonterad brokran
-
Manuella traverskranar
-
-
Gantry kranar
-
Semi portalkranar
-
Enkelbalks portalkranar
-
Dubbelbalk portalkranar
-
Container portalkranar
-
Truss portalkranar
-
Justerbara portalkranar
-
Bärbara portalkranar
-
Europeiska portalkranar
-
Portalkranar i aluminium
-
Gummi däckade container portalkranar
-
Rälsmonterade containerportalkranar
-
Shipyard Gantry Crane
-
Europeiska portalkranar med en balk
-
Europeiska portalkranar med dubbla balkar
-
- Fockkranar
- Specialkranar
- Elektriska lyftar
- Transfervagnar
-
Luftkranar
-
Kran delar
-
Ta tag i hinkar
-
Elektrisk gripskopa i rostfritt stål
-
Mekaniska fyra rep av apelsinskal
-
Mekanisk gripskopa med fyra rep
-
Elektrohydrauliska rektangulära grepp
-
Elektrohydrauliska Clamshell-grepp
-
Elektrohydrauliska apelsinskalgrepp, hydrauliska kaktusgrepp
-
Elmotorgrepp
-
Elektrisk Monorail gripskopa med Monorail-lyft
-
Fjärrkontroll Clamshell Grip
-
Mekaniska grepp med två rep
-
Timmergriper
-
Enkeltrep
-
Rengöringsmaskiner för papperskorgen
-
Muddringsgrepp
-
Trimningsgrepp
-
- Kranspridare
- Kran reservdelar
- Kranhjul
-
Ta tag i hinkar
- Företag
- Kontakt


Utmattning av vajer i kranlyft: Orsaker, förebyggande och inspektion
Innehållsförteckning
Varför uppstår utmattning av vajrar vid kranlyft även utan uppenbar överbelastning? Vid upprepad lyftning och sänkning böjs vajrarna runt trummor och trissor under spänning, vilket gör att små defekter kan utvecklas till utmattningssprickor och så småningom orsaka vajrbrott. Otillräcklig smörjning, felaktig trissdimensionering och ojämn spolning kan påskynda denna process. Att förstå orsakerna, förebyggande åtgärder och testmetoder är avgörande för att hantera utmattningsrisker och upprätthålla säker krandrift.
Vad är utmattningsbrott på kranlyftvajer?
Utmattning av vajern i kranlyft uppstår vid upprepad lindning och avrullning på en lyfttrumma och trissor. Vajerna utsätts kontinuerligt för alternerande spänningar orsakade av spänning, böjning och kompression. När upprepad spänning överstiger vajermaterialets utmattningsmotstånd bildas små utmattningssprickor på vajerytan. Allt eftersom driftscyklerna fortsätter växer sprickorna inåt och orsakar så småningom vajerbrott.
Utmattningsbrott har vanligtvis relativt plana brottytor och uppvisar vanligtvis ingen uppenbar halsning eller plastisk deformation. Brutna vajrar är ofta koncentrerade där repet kommer i kontakt med och bär last över en skiva eller trumma, och brotten kan uppstå i en regelbunden fördelning. Detta skiljer sig från det koppformade plastiska brottet vid ett överbelastningsbrott och det skarpa slipbrottet som är förknippat med slitage.
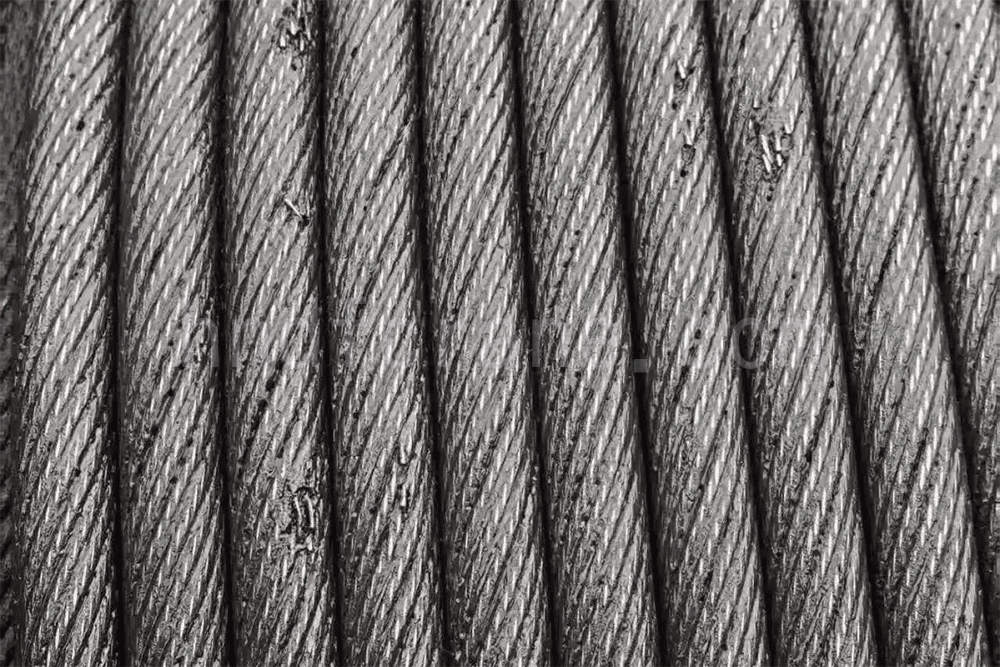
De främsta orsakerna till utmattningsbrott i kranlyftvajer
1. Alternerande böjspänning
Varje gång stållinan passerar över en tranrep trumma eller kranskiva, trådarna böjs framåt eller bakåt igen. Bakåtböjning har generellt sett större effekt på repets utmattningslivslängd än böjning i samma riktning. När förhållandet mellan trummans eller skivans diameter och repets diameter, D/d, är för litet ökar böjningskurvaturen, den lokala spänningskoncentrationen blir allvarligare och utmattningslivslängden kan förkortas avsevärt. Frekvent lyftning och sänkning gör att små sprickor kan ackumuleras under cyklisk belastning.
2. Invändig nötning
När repet belastas uppstår små relativa rörelser mellan kardelerna och mellan enskilda trådar. Detta orsakar slitage på grund av nötning. Spänningskoncentrationer och små gropar kan bildas på trådytan, vilket skapar platser där utmattningssprickor kan uppstå. Brist på smörjning eller uttorkat fett accelererar inre slitage och minskar utmattningslivslängden.
3. Stötbelastningar och spänningar med variabel amplitud
Plötslig lyftning eller sänkning, nödbromsning, sidodragning och inbromsningsstötar kan skapa kortvariga ytterligare dynamiska belastningar. Varje start och stopp ändrar den faktiska repspänningen och producerar utmattningsspänning med variabel amplitud, vilket accelererar spricktillväxt.
4. Problem med trumma och skiva
Slitna eller ojämnt slitna skivspår, deformerade spår, dålig linupprullning, korsade eller oordnade linlindningar och klämskador vid flerskiktslindning kan alla skapa ojämn linbelastning. Den resulterande lokala spänningskoncentrationen kan orsaka utmattningsskador som uppstår i förtid i specifika linsektioner.
5. Korrosion-utmattningsinteraktion
Utomhus- eller fuktiga miljöer kan orsaka rost och gropfrätning på repytan. En korrosionsgrop kan i sig själv bli en plats för utmattningssprickbildning. När korrosion och cyklisk utmattning samverkar kan brott accelerera. Intern korrosion och utmattningsskador kan vara svåra att identifiera enbart genom visuell inspektion.
6. Otillräckligt repval eller -arrangemang
Utmattningsprestanda för punktkontaktlinor är generellt lägre än för linor med linjekontakt. Dålig rem- eller trissanordning, inklusive upprepad omvänd böjning, kan skapa en utmattningssvaghet i utrustningens konstruktionsstadium.
Hur man förhindrar utmattningsbrott i kranlyftvajer
1. Val av styrutrustning och D/d-förhållandet
Välj trum- och skivdiametrar i enlighet med gällande krav. Undvik underdimensionerade trummor eller skivor som medför överdriven böjningskurvatur. Beroende på driftsförhållandena, överväg en linkonstruktion med linjekontakt och god utmattningsbeständighet, såsom typen 6×36WS. Minimera omvänd böjning där det är möjligt vid arrangemang av linsystemet.
2. Använd korrekta lyftprocedurer för att minska stötutmattning
Gör inte plötsliga starter eller stopp, backa inte drivningen tvärt för att bromsa eller utför sidodrag. Applicera lasten långsamt och jämnt i början av ett lyft för att minska stötar och växlande belastning. Kontrollera noggrant den nominella lasten och kör inte under överbelastning.
3. Underhåll linstyrnings- och spolningssystemet
Håll trummans linstyrning och spolanordning i gott skick för att förhindra korsade linor, klämning och att linan kläms fast. Trissorna ska rotera fritt utan att fastna. Inspektera, reparera eller byt ut trissspåren regelbundet för att förhindra ensidigt slitage.
4. Tillämpa standardiserad smörjning och underhåll
Använd ett smörjmedel som är särskilt avsett för stållina och se till att det kan tränga in mot linans kärna och mellan trådarna för att minska friktionen. Applicera smörjmedel igen med lämpliga mellanrum för att förhindra att det torkar ut eller försvinner, vilket hjälper till att bromsa kombinerade utmattnings- och korrosionsskador.
5. Upprätta rutiner för graderad inspektion och kassering
Rutininspektioner bör kontrollera antalet trasiga vajrar inom ett lindrag, diameterminskning, deformation och korrosion. Periodiska inspektioner kan använda elektromagnetisk oförstörande provning eller andra lämpliga metoder för att identifiera dolda interna vajrbrott. Tillämpa tillämpliga kriterier för kassering av vajrar och byt ut vajern omedelbart när en gräns har nåtts. Fortsätt inte att använda en vajer med oacceptabla skador.
6. Kontrollera driftsintensiteten och för servicelogg
För utrustning med frekventa lyftcykler, förkorta utbytesintervallet efter behov. För ett serviceregister för vajern, dokumentera antalet driftscykler och utvärdera utmattnings- och livslängdsförbrukningen tillsammans med de faktiska arbetsförhållandena.
Metoder för att bestämma stållinans utmattningsprestanda
Källan hänvisar till GB/T 38814-2020, Stålvajerslingor – Utmattningstestmetod, för utmattningsprovning av stållinstroppar. Nuvarande status och tillämplig ersättningsstandard bör verifieras före publicering.
1. Testprincip
Applicera en sinusformad axiell cyklisk dragspänning på ett vajerprov och bibehåll den angivna spänningsamplituden och belastningsfrekvensen. Fortsätt cyklingen tills provet når det erforderliga antalet cykler eller tills vajern utvecklar trasiga trådar, en trasig kardel, sprickbildning i ändbeslaget eller annat definierat fel. Resultatet används för att utvärdera utmattningsbeständighet.
2. Krav på testutrustning
Utmattningstestmaskinens kraftnoggrannhet bör kontrolleras till ±0,5%. Belastningsvågformen bör vara sinusformad och testfrekvensen bör generellt kontrolleras till 0,1–2 Hz för att minska resonanspåverkan.
3. Provberedning
Kapa provet till önskad längd och säkra dess ändar med en tillförlitlig metod, såsom pressning eller hylsning. Ändbeslagen bör inte gå sönder i förtid, så att utmattningsbrott uppstår i repkroppen snarare än i grippartiet.
4. Testprocedur
- Inspektera provet och registrera dess ursprungliga skick.
- Fäst provet och ställ in maximala och minimala cykliska belastningar.
- Starta den cykliska utmattningsbelastningen och fortsätt testet.
- Stoppa testet när det angivna antalet cykler har uppnåtts eller när trasiga trådar, en trasig kardel, ändsprickbildning eller annat definierat fel uppstår.
- Efter utmattningsprovet, verifiera den återstående bärförmågan med hjälp av tillämplig brottkraftsprövningsmetod.
- Utfärda en fullständig utmattningstestrapport som registrerar felmod, antal cykler och kvarvarande brottkraft.
5. Resultatbedömning
Efter provet, inspektera provexemplaret för utmattningsbrott. För stroppar med olika ändmonteringsmetoder, avgör om den kvarvarande brottkraften uppfyller det tillämpliga minimivärdet som anges i relevant standard. Källan anger referensvärden på minst 80% av den minsta brottkraften för pressade stroppar och minst 90% för stroppar med gjuten muffe. Dessa gränser måste kontrolleras mot tillämplig standardutgåva, ändmonteringsmetod och provexemplartyp.
Axial dragutmattningsprovning bör särskiljas från böjutmattning orsakad av upprepad lindning över trummor och trissor. Dessa provningar simulerar olika driftsförhållanden och bör inte behandlas som utbytbara utan lämplig teknisk grund.
Slutsats
Utmattning av vajern i kranlyft är en gradvis ackumulerad säkerhetsrisk. Fel inträffar ofta inte utan förvarning; de är ett resultat av skador som ackumuleras under upprepade driftscykler. Att kontrollera risken kräver korrekt drift, lämplig utrustningsanordning, smörjning, underhåll och graderad inspektion. Vid inköps- och mottagningsinspektionsstadierna bör vajerns utmattningsprestanda också utvärderas mot tillämpliga krav.
Linan, trumman, trissorna, spolsystemet och bromskontrollerna bör inspekteras som ett enda system. Genom att kontrollera val av utrustning, stötbelastning, böjningsförhållanden, smörjning, korrosion och kasseringshantering tillsammans kan risken för utmattningsbrott i lyftlinan minskas.
Jag är Cindy, med 10 års arbetslivserfarenhet inom kranbranschen och samlat på mig en mängd professionell kunskap. Jag har valt de tillfredsställande kranarna för 500+ kunder. Om du har några behov eller frågor om kranar är du välkommen att kontakta mig, jag kommer att använda min expertis och praktiska erfarenhet för att hjälpa dig att lösa problemet!
Skicka din förfrågan
- E-post: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Lägg till: Changnao Industrial District, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Luftkranar
- Dubbelbalk överheadkranar
- Enbalks traverskranar
- Traverskranar av europeisk typ med en balk
- Explosionssäkra luftkranar
- Grab och Magnetiska Overhead Kranar
- Monorail kranar
- Gjuteri kranar
- Arbetsstationskranar: Lätt design, enkel installation och problemfri drift
- Fockkranar
- Väggmonterade kranar
- Väggfockkranar
- Fristående jibbkranar
- Aluminiumsvängkranar: Lätt, smidig roterande arm för enkel lyftning
- Balanssvängkranar: Effektiva lätta lyft för mekanisk montering över korta avstånd
- Manuella fristående svängkranar: Effektiva manuella lyftlösningar för operationer med begränsat utrymme
- Elektriska fristående svängkranar: Helelektrisk lösning för högkapacitets snabba lyft
- Ledsvängkranar: Precisionslyft med dubbelarmsflexibilitet
- Gantry kranar
- Dubbelbalk portalkranar
- Semi portalkranar
- Enkelbalks portalkranar
- Truss portalkranar
- Container portalkranar
- Justerbara portalkranar
- Bärbara portalkranar
- Europeiska portalkranar
- industrier
- Allmän tillverkning
- Avfallshantering
- Förtillverkad
- Kraft
- Sten
- Papperstillverkning
- Metallproduktion
- Brokonstruktion
- Hamnkranar: För container- och bulkhantering
- Traverskranar för olje- och gasindustrin: Förbättra driftseffektiviteten
- Traverskranar för fordonsindustrin: Effektiva automationslösningar
- Traverskranlösningar för järnvägar: Spårläggning, underhåll av rullande materiel och containerhantering
- Elektriska lyftar
- Elektriska vajertelfer
- Elektriska kedjetelfer
- Elektriska lyftanordningar av europeisk typ
- Europeiska elektriska kedjetelfer: Jämn drift, lågt ljud och energieffektivitet
- Manuella lyftanordningar: Perfekta för drag- och lyftuppgifter
- Handkättingtelfrar: Manuell lyftning för områden utan ström
- Elektriska lyftanordningar med låg takhöjd: Kompakt design för maximal utrymmeseffektivitet
- Pneumatiska kedjetelfrar: Smidig hantering för industriellt bruk
- Explosionssäkra manuella kättingtelfrar: Gnistsäker kopparlegeringskonstruktion för explosionsfarliga områden
- Explosionssäkra elektriska kättingtelfrar för lyft i farliga områden
- Handla om
- Fall
- Nyheter
- Vanliga frågor
- Ladda ner
- Bloggar
- Onlineverktyg för beräkning av kranhjulslast
- VR Panorama
- Kontakta oss
- E-post: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-