
-
Mga industriya
-

Pangkalahatang Paggawa
-

Paghawak ng Basura
-

Precast
-

kapangyarihan
-

Bato
-

Paggawa ng papel
-

Produksyon ng Metal
-

Konstruksyon ng Tulay
-

Port Cranes: Para sa Container at Bulk Material Handling
-

Overhead Cranes para sa Industriya ng Petroleum at Gas: Pahusayin ang Kahusayan sa Pagpapatakbo
-

Marine Cranes para sa Mahusay na Pagkarga ng Cargo sa mga Barko
-

Mga Overhead Crane para sa Industriya ng Automotive: Mga Mahusay na Solusyon sa Automation
-

Mga Solusyon sa Overhead Crane para sa Mga Riles: Paglalagay ng Track, Pagpapanatili ng Rolling Stock, at Paghawak ng Container
-

Mga Overhead Crane para sa Pagkain at Inumin: Mga Maaasahang Solusyon para sa Mahusay na Paghawak
-

Overhead Cranes para sa Mahusay na Paggawa ng Semento, Salamin, Brick at Precast Concrete
-

Overhead Cranes para sa Aviation Industry: Pagpapanatili at Pagpupulong ng Sasakyang Panghimpapawid
-

Aerospace Overhead Cranes: Precision Lifting para sa Rocket Launch at Transport
-
-
Mga produkto
-
Mga Overhead Crane
-

Single Girder Overhead Cranes
-

Double Girder Overhead Cranes
-

European Type Single Girder Overhead Cranes
-

Mga European Type Double Girder Overhead Crane
-

Mga Explosion Proof Overhead Cranes
-

Grab At Magnetic Overhead Crane
-

Monorail Cranes
-

Foundry Overhead Cranes
-

Insulation Overhead Cranes
-

Low Headroom Overhead Cranes
-

Kunin ang mga Overhead Crane
-

Ladle Overhead Cranes
-

Underhung Overhead Cranes
-

Mga Electromagnetic Overhead Cranes
-

Mga Workstation Crane: Magaan na Disenyo, Madaling Pag-install, at Walang Kahirap-hirap na Operasyon
-

Libreng Standing Workstation Bridge Cranes
-

Ceiling Mounted Bridge Crane
-

Mga Manwal na Overhead Crane
-
-
Gantry Cranes
-

Mga Semi Gantry Cranes
-

Single Girder Gantry Cranes
-

Double Girder Gantry Cranes
-

Container Gantry Cranes
-

Truss Gantry Cranes
-

Nai-adjust na Gantry Cranes
-

Portable Gantry Cranes
-

European Gantry Cranes
-

Aluminum Gantry Cranes
-

Mga Gantry Crane na Tyred Container
-

Rail Mounted Container Gantry Cranes
-

Shipyard Gantry Crane
-

Mga European Single Girder Gantry Crane
-

Mga European Double Girder Gantry Crane
-
-
Jib Cranes
-

Libreng Standing Jib Cranes
-

Wall Travelling Jib Cranes
-

Wall Mounted Jib Cranes
-

Mga Balance Jib Crane
-

Mga De-kuryenteng Free Standing Jib Crane
-

Manu-manong Free Standing Jib Cranes
-

Aluminum Jib Cranes
-

Articulating Jib Cranes
-

Mga Smart Jib Crane
-

Mga Karaniwang Jib Crane ng FEM
-

Mga Portable na Jib Crane
-
- Mga Espesyal na Crane
- Electric Hoists
- Mga Transfer Cart
-
Mga Overhead Crane
-
Mga Bahagi ng Crane
-
Grab Bucket
-

Electric Stainless Steel Grab Bucket
-

Mechanical Four Rope Orange Peel Grabs
-

Mechanical Four Rope Clamshell Grabs Bucket
-

Electro Hydraulic Rectangular Grabs
-

Electro hydraulic Clamshell Grabs
-

Electro Hydraulic Orange Peel Grab, Hydraulic Cactus Grab
-

Electric Motor Grab
-

Electric Monorail Grab Bucket na may Monorail Hoist
-

Remote Control Clamshell Grabs
-

Mechanical Two Rope Clamshell Grabs
-

Timber Grabs
-

Single Rope Grab Bucket
-

Mga Makinang Panglinis ng Trash Rack
-

Dredging Grabs
-

Trimming Grabs
-
- Crane Spreader
-
Mga Bahagi ng Crane
-

Mga Sheaves ng Crane
-

Wire Rope Sheaves
-

Crane Rope Drum
-

Crane Trolley
-

Electric Winch
-

Crane Operator Cabin
-

Overhead Crane Brakes
-

Mga Overhead Crane Cable
-

Mga Gabay sa Overhead Crane Rope
-

Mga Overhead Crane Conductor at Power Supply Lines
-

Overhead Crane Rails
-

Mga Clip sa Overhead Crane Rail
-

Mga Overhead Crane Motors
-

Mga Overhead Crane Reducer
-

Mga Coupling para sa Overhead Crane
-
- Mga Gulong ng Crane
-
Grab Bucket
- kumpanya
- Makipag-ugnayan

































-
Mga industriya
-
Pangkalahatang Paggawa
-
Paghawak ng Basura
-
Precast
-
kapangyarihan
-
Bato
-
Paggawa ng papel
-
Produksyon ng Metal
-
Konstruksyon ng Tulay
-
Port Cranes: Para sa Container at Bulk Material Handling
-
Overhead Cranes para sa Industriya ng Petroleum at Gas: Pahusayin ang Kahusayan sa Pagpapatakbo
-
Marine Cranes para sa Mahusay na Pagkarga ng Cargo sa mga Barko
-
Mga Overhead Crane para sa Industriya ng Automotive: Mga Mahusay na Solusyon sa Automation
-
Mga Solusyon sa Overhead Crane para sa Mga Riles: Paglalagay ng Track, Pagpapanatili ng Rolling Stock, at Paghawak ng Container
-
Mga Overhead Crane para sa Pagkain at Inumin: Mga Maaasahang Solusyon para sa Mahusay na Paghawak
-
Overhead Cranes para sa Mahusay na Paggawa ng Semento, Salamin, Brick at Precast Concrete
-
Overhead Cranes para sa Aviation Industry: Pagpapanatili at Pagpupulong ng Sasakyang Panghimpapawid
-
Aerospace Overhead Cranes: Precision Lifting para sa Rocket Launch at Transport
-
-
Mga produkto
-
Mga Overhead Crane
-
Single Girder Overhead Cranes
-
Double Girder Overhead Cranes
-
European Type Single Girder Overhead Cranes
-
Mga European Type Double Girder Overhead Crane
-
Mga Explosion Proof Overhead Cranes
-
Grab At Magnetic Overhead Crane
-
Monorail Cranes
-
Foundry Overhead Cranes
-
Insulation Overhead Cranes
-
Low Headroom Overhead Cranes
-
Kunin ang mga Overhead Crane
-
Ladle Overhead Cranes
-
Underhung Overhead Cranes
-
Mga Electromagnetic Overhead Cranes
-
Mga Workstation Crane: Magaan na Disenyo, Madaling Pag-install, at Walang Kahirap-hirap na Operasyon
-
Libreng Standing Workstation Bridge Cranes
-
Ceiling Mounted Bridge Crane
-
Mga Manwal na Overhead Crane
-
-
Gantry Cranes
-
Mga Semi Gantry Cranes
-
Single Girder Gantry Cranes
-
Double Girder Gantry Cranes
-
Container Gantry Cranes
-
Truss Gantry Cranes
-
Nai-adjust na Gantry Cranes
-
Portable Gantry Cranes
-
European Gantry Cranes
-
Aluminum Gantry Cranes
-
Mga Gantry Crane na Tyred Container
-
Rail Mounted Container Gantry Cranes
-
Shipyard Gantry Crane
-
Mga European Single Girder Gantry Crane
-
Mga European Double Girder Gantry Crane
-
-
Jib Cranes
-
Libreng Standing Jib Cranes
-
Wall Travelling Jib Cranes
-
Wall Mounted Jib Cranes
-
Mga Balance Jib Crane
-
Mga De-kuryenteng Free Standing Jib Crane
-
Manu-manong Free Standing Jib Cranes
-
Aluminum Jib Cranes
-
Articulating Jib Cranes
-
Mga Smart Jib Crane
-
Mga Karaniwang Jib Crane ng FEM
-
Mga Portable na Jib Crane
-
- Mga Espesyal na Crane
- Electric Hoists
- Mga Transfer Cart
-
Mga Overhead Crane
-
Mga Bahagi ng Crane
-
Grab Bucket
-
Electric Stainless Steel Grab Bucket
-
Mechanical Four Rope Orange Peel Grabs
-
Mechanical Four Rope Clamshell Grabs Bucket
-
Electro Hydraulic Rectangular Grabs
-
Electro hydraulic Clamshell Grabs
-
Electro Hydraulic Orange Peel Grab, Hydraulic Cactus Grab
-
Electric Motor Grab
-
Electric Monorail Grab Bucket na may Monorail Hoist
-
Remote Control Clamshell Grabs
-
Mechanical Two Rope Clamshell Grabs
-
Timber Grabs
-
Single Rope Grab Bucket
-
Mga Makinang Panglinis ng Trash Rack
-
Dredging Grabs
-
Trimming Grabs
-
- Crane Spreader
-
Mga Bahagi ng Crane
-
Mga Sheaves ng Crane
-
Wire Rope Sheaves
-
Crane Rope Drum
-
Crane Trolley
-
Electric Winch
-
Crane Operator Cabin
-
Overhead Crane Brakes
-
Mga Overhead Crane Cable
-
Mga Gabay sa Overhead Crane Rope
-
Mga Overhead Crane Conductor at Power Supply Lines
-
Overhead Crane Rails
-
Mga Clip sa Overhead Crane Rail
-
Mga Overhead Crane Motors
-
Mga Overhead Crane Reducer
-
Mga Coupling para sa Overhead Crane
-
- Mga Gulong ng Crane
-
Grab Bucket
- kumpanya
- Makipag-ugnayan



Pagkapagod sa Wire Rope ng Crane Hoist: Mga Sanhi, Pag-iwas, at Inspeksyon
Talaan ng mga Nilalaman
Bakit nangyayari ang pagkapagod ng wire rope ng crane hoist kahit walang halatang overload? Sa paulit-ulit na pagbubuhat at pagbaba, ang mga wire rope ay yumuyuko sa paligid ng mga drum at sheaves dahil sa tensyon, na nagpapahintulot sa maliliit na depekto na maging mga bitak ng pagkapagod at kalaunan ay magdulot ng mga sirang alambre. Ang hindi sapat na pagpapadulas, hindi tamang sukat ng sheave, at hindi pantay na pag-spool ay maaaring mapabilis ang prosesong ito. Ang pag-unawa sa mga sanhi, mga hakbang sa pag-iwas, at mga pamamaraan ng pagsubok ay mahalaga sa pamamahala ng mga panganib ng pagkapagod at pagpapanatili ng ligtas na operasyon ng crane.
Ano ang Pagkabali ng Wire Rope ng Crane Hoist Kapag Nakakapagod?
Ang pagkapagod ng lubid na dulot ng wire rope ng crane hoist ay nabubuo habang paulit-ulit na inaalis at inaalis ang pagkakakabit sa isang hoist drum at sheaves. Ang mga alambre ay patuloy na nalalantad sa salit-salit na stress na dulot ng tension, bending, at compression. Kapag ang paulit-ulit na stress ay lumampas sa resistensya ng pagkapagod ng materyal ng alambre, nabubuo ang maliliit na bitak dahil sa pagkapagod sa ibabaw ng alambre. Habang nagpapatuloy ang mga siklo ng pagpapatakbo, lumalaki ang mga bitak papasok at kalaunan ay nagiging sanhi ng pagkabali ng alambre.
Ang mga fatigue break ay karaniwang may medyo patag na mga ibabaw ng bali at kadalasang hindi nagpapakita ng halatang necking o plastic deformation. Ang mga sirang alambre ay kadalasang nakakumpol kung saan ang lubid ay dumidikit at nagdadala ng karga sa ibabaw ng isang sheave o drum, at ang mga bali ay maaaring lumitaw sa isang regular na distribusyon. Ito ay naiiba sa hugis-tasa na plastik na bali ng isang overload break at sa matalas na abrasive fracture na nauugnay sa pagkasira.
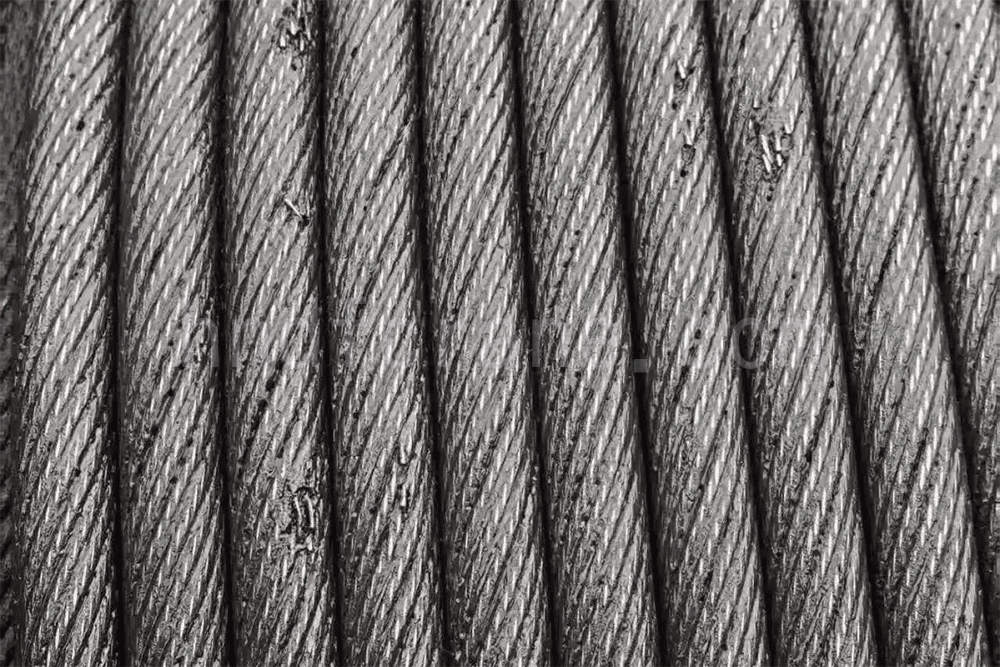
Mga Pangunahing Sanhi ng Pagkapagod sa Crane Hoist Wire Rope
1. Alternatibong Stress ng Pagbaluktot
Sa tuwing dadaan ang wire rope sa ibabaw ng isang crane rope drum o kalupkop ng kreyn, ang mga alambre ay nakakaranas ng isa pang pasulong o paatras na liko. Ang paatras na baluktot sa pangkalahatan ay may mas malaking epekto sa buhay ng pagkapagod ng lubid kaysa sa pagbaluktot sa parehong direksyon. Kapag ang ratio ng diameter ng drum o sheave sa diameter ng lubid, D/d, ay masyadong maliit, ang kurbada ng baluktot ay tumataas, ang konsentrasyon ng lokal na stress ay nagiging mas matindi, at ang buhay ng pagkapagod ay maaaring paikliin nang malaki. Ang madalas na pag-angat at pagbaba ay nagpapahintulot sa maliliit na bitak na maipon sa ilalim ng cyclic loading.
2. Panloob na Kasuotan sa Fretting
Kapag ang lubid ay may kargang karga, may maliliit na relatibong paggalaw na nagaganap sa pagitan ng mga hibla at sa pagitan ng mga indibidwal na alambre. Nagdudulot ito ng pagkagasgas sa fretting. Ang mga konsentrasyon ng stress at maliliit na hukay ay maaaring mabuo sa ibabaw ng alambre, na lumilikha ng mga lugar kung saan maaaring magsimula ang mga bitak dahil sa pagkapagod. Ang kakulangan ng lubrication o natuyong grasa ay nagpapabilis sa panloob na pagkasira at binabawasan ang buhay ng pagkapagod.
3. Mga Load ng Epekto at Stress na Variable-Amplitude
Ang biglaang pagbubuhat o pagbaba, emergency braking, paghila sa gilid, at mga impact ng pagpreno ay maaaring lumikha ng panandaliang karagdagang dynamic load. Ang bawat pagsisimula at paghinto ay nagbabago sa aktwal na tensyon ng lubid at nagdudulot ng variable-amplitude fatigue stress, na nagpapabilis sa paglaki ng bitak.
4. Mga Problema sa Kondisyon ng Drum at Sheave
Ang mga sira o hindi pantay na sira ng mga uka ng sheave, mga deformed grooves, mahinang pag-iikot ng lubid, crossed o disordered wraps, at ang pagdurog sa multilayer winding ay maaaring lumikha ng hindi pantay na pagkarga ng lubid. Ang nagreresultang lokal na konsentrasyon ng stress ay maaaring magdulot ng maagang paglitaw ng pinsala mula sa pagkapagod sa mga partikular na seksyon ng lubid.
5. Interaksyon ng Kaagnasan at Pagkapagod
Ang mga panlabas o mahalumigmig na kapaligiran ay maaaring magdulot ng kalawang at mga butas sa ibabaw ng lubid. Ang isang hukay ng kalawang ay maaari ring maging lugar ng pagsisimula ng bitak dahil sa pagkapagod. Kapag ang kalawang at paikot na pagkapagod ay nagsanib, maaaring bumilis ang pagkasira. Ang panloob na kalawang at pinsala mula sa pagkapagod ay maaaring mahirap matukoy sa pamamagitan lamang ng biswal na inspeksyon.
6. Hindi Sapat na Pagpili o Pagsasaayos ng Lubid
Ang pagganap ng pagkapagod ng konstruksyon ng point-contact rope ay karaniwang mas mababa kaysa sa konstruksyon ng line-contact. Ang mahinang pagkakaayos ng reeving o sheave, kabilang ang paulit-ulit na reverse bending, ay maaaring lumikha ng kahinaan ng pagkapagod sa yugto ng disenyo ng kagamitan.
Paano Maiiwasan ang Pagkapagod sa Crane Hoist Wire Rope
1. Pagpili ng Kagamitang Pangkontrol at ang D/d Ratio
Pumili ng mga diyametro ng drum at sheave alinsunod sa mga naaangkop na kinakailangan. Iwasan ang maliliit na drum o sheave na nagdudulot ng labis na kurbada ng pagbaluktot. Depende sa mga kondisyon ng pagpapatakbo, isaalang-alang ang isang konstruksyon ng lubid na may linya na may mahusay na resistensya sa pagkapagod, tulad ng uri na 6×36WS. Kapag inaayos ang reeving system, bawasan ang mga kondisyon ng reverse-bending kung maaari.
2. Gumamit ng Wastong Pamamaraan sa Pagbubuhat upang Bawasan ang Pagkapagod sa Impact
Huwag gumawa ng biglaang pag-andar o paghinto, biglaang i-reverse ang drive para sa pagpreno, o magsagawa ng mga side pull. Dahan-dahan at pantay na maglagay ng karga sa simula ng pag-angat upang mabawasan ang impact at salit-salit na stress. Mahigpit na kontrolin ang rated load at huwag mag-operate sa ilalim ng mga kondisyon ng overload.
3. Panatilihin ang Sistema ng Paggabay at Pag-iikot ng Lubid
Panatilihing nasa maayos na kondisyon ang drum rope guide at spooling device upang maiwasan ang crossed wraps, pagkadurog, at pagkaipit ng lubid. Dapat na malayang umikot ang mga sheaves nang walang pagbubuklod. Regular na siyasatin, kumpunihin, o palitan ang mga uka ng sheave upang maiwasan ang one-sided wear.
4. Maglapat ng Standardized na Lubrication at Maintenance
Gumamit ng pampadulas na sadyang ginawa para sa wire rope at tiyaking tumatagos ito patungo sa core ng lubid at sa pagitan ng mga alambre upang mabawasan ang friction sa pagitan ng mga wire. Maglagay muli ng pampadulas sa naaangkop na pagitan upang maiwasan itong matuyo o mawala, na makakatulong upang mapabagal ang pinagsamang pinsala mula sa pagkapagod at kalawang.
5. Magtatag ng Graded Inspection at Discard Procedures
Dapat suriin ng mga regular na inspeksyon ang bilang ng mga sirang alambre sa loob ng isang lay-in ng lubid, ang pagbawas ng diyametro, deformasyon, at kalawang. Ang mga pana-panahong inspeksyon ay maaaring gumamit ng electromagnetic nondestructive testing o iba pang angkop na pamamaraan upang matukoy ang mga nakatagong panloob na sirang alambre. Ilapat ang naaangkop na pamantayan sa pagtatapon ng alambre at ibalik agad ang lubid kapag naabot na ang limitasyon. Huwag ipagpatuloy ang paggamit ng lubid na may hindi katanggap-tanggap na pinsala.
6. Kontrolin ang Intensity ng Operasyon at Magtago ng Rekord ng Serbisyo
Para sa mga kagamitang may madalas na siklo ng pagbubuhat, paikliin ang pagitan ng pagpapalit kung naaangkop. Magtago ng rekord ng serbisyo ng wire-rope, idokumento ang bilang ng mga siklo ng pagpapatakbo, at suriin ang pagkonsumo ng fatigue-life kasama ang aktwal na mga kondisyon sa pagtatrabaho.
Mga Paraan para sa Pagtukoy ng Pagganap ng Pagkapagod ng Wire Rope
Binanggit ng pinagmulan ang GB/T 38814-2020, Mga Lambitin na Lubid na Bakal—Paraan ng Pagsubok sa Pagkapagod, para sa pagsubok ng pagkapagod ng mga wire-rope sling. Ang kasalukuyang katayuan at naaangkop na pamantayan ng kapalit ay dapat na mapatunayan bago mailathala.
1. Prinsipyo ng Pagsubok
Maglagay ng sinusoidal axial cyclic tensile stress sa isang specimen ng wire-rope at panatilihin ang tinukoy na stress amplitude at loading frequency. Ipagpatuloy ang pag-ikot hanggang sa maabot ng specimen ang kinakailangang bilang ng mga cycle o magkaroon ng sirang mga alambre, sirang hibla, pagbibitak sa dulo, o iba pang tinukoy na pagkabigo ang lubid. Ang resulta ay ginagamit upang suriin ang tibay ng pagkapagod.
2. Mga Kinakailangan sa Kagamitang Pangsubok
Ang katumpakan ng puwersa ng makinang sumusubok ng pagkapagod ay dapat kontrolin sa ±0.5%. Ang loading waveform ay dapat sinusoidal, at ang dalas ng pagsubok ay karaniwang dapat kontrolin sa 0.1–2 Hz upang mabawasan ang impluwensya ng resonance.
3. Paghahanda ng Ispesimen
Gupitin ang ispesimen sa kinakailangang haba at ikabit ang mga dulo nito gamit ang isang maaasahang paraan tulad ng pag-swag o pag-socket. Ang mga end fitting ay hindi dapat masira nang wala sa panahon, upang ang pagkasira ng lubid ay mangyari sa katawan ng lubid sa halip na sa bahagi ng pagkakahawak.
4. Pamamaraan ng Pagsubok
- Siyasatin ang ispesimen at itala ang paunang kondisyon nito.
- Ikabit nang mahigpit ang ispesimen at itakda ang maximum at minimum na cyclic loads.
- Simulan ang cyclic fatigue loading at ipagpatuloy ang pagsubok.
- Itigil ang pagsubok kapag naabot na ang tinukoy na bilang ng mga cycle o kapag nagkaroon ng sirang mga alambre, sirang hibla, pagbibitak ng dulo, o iba pang tinukoy na pagkabigo.
- Pagkatapos ng fatigue test, beripikahin ang natitirang kapasidad sa pagdadala ng karga gamit ang naaangkop na paraan ng breaking-force test.
- Mag-isyu ng kumpletong ulat ng fatigue-test na nagtatala ng failure mode, bilang ng mga cycle, at natitirang lakas ng pagsira.
5. Pagtatasa ng Resulta
Pagkatapos ng pagsubok, siyasatin ang ispesimen para sa mga fatigue break. Para sa mga sling na may iba't ibang paraan ng end-fitting, tukuyin kung ang natitirang puwersa ng pagsira ay nakakatugon sa naaangkop na minimum na halaga na tinukoy ng nauugnay na pamantayan. Ang pinagmulan ay nagbibigay ng mga reference value na hindi bababa sa 80% ng minimum na puwersa ng pagsira para sa mga swaged sling at hindi bababa sa 90% para sa mga pour-socket sling. Ang mga limitasyong ito ay dapat suriin laban sa naaangkop na standard edition, end-fitting method, at uri ng ispesimen.
Ang axial tensile-fatigue testing ay dapat na maiba mula sa bending fatigue na dulot ng paulit-ulit na winding sa ibabaw ng mga drum at sheaves. Ang mga pagsubok na ito ay ginagaya ang iba't ibang kondisyon ng pagpapatakbo at hindi dapat ituring na mapagpapalit nang walang naaangkop na teknikal na batayan.
Konklusyon
Ang pagkapagod ng lubid na gawa sa kawad ng crane hoist ay isang unti-unting naipon na panganib sa kaligtasan. Ang mga pagkasira ay kadalasang hindi nangyayari nang walang babala; ang mga ito ay resulta ng pinsalang naiipon sa paulit-ulit na mga siklo ng pagpapatakbo. Ang pagkontrol sa panganib ay nangangailangan ng wastong operasyon, angkop na pag-aayos ng kagamitan, pagpapadulas, pagpapanatili, at graded na inspeksyon. Sa mga yugto ng pagbili at papasok na inspeksyon, ang pagganap ng lubid laban sa pagkapagod ay dapat ding suriin laban sa mga naaangkop na kinakailangan.
Ang lubid, drum, sheaves, spooling system, at mga kontrol sa pagpreno ay dapat suriin bilang iisang sistema. Ang pagkontrol sa pagpili ng kagamitan, impact loading, mga kondisyon ng pagbaluktot, pagpapadulas, kalawang, at pamamahala ng pagtatapon nang magkasama ay maaaring mabawasan ang panganib ng mga pagkaputol ng fatigue sa hoist wire rope.

Ako si Cindy, na may 10 taong karanasan sa pagtatrabaho sa industriya ng kreyn at nakaipon ng maraming propesyonal na kaalaman. Pinili ko ang mga kasiya-siyang crane para sa 500+ na customer. Kung mayroon kang anumang mga pangangailangan o tanong tungkol sa mga crane, mangyaring huwag mag-atubiling makipag-ugnayan sa akin, gagamitin ko ang aking kadalubhasaan at praktikal na karanasan upang matulungan kang malutas ang problema!
Ipadala ang Iyong Pagtatanong
- Email: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Idagdag: Changnao Industrial District, Xinxiang City, Henan Province, China
 WeChat
- Mga Overhead Crane
- Double Girder Overhead Cranes
- Single Girder Overhead Cranes
- European Type Single Girder Overhead Cranes
- Mga Explosion Proof Overhead Cranes
- Grab At Magnetic Overhead Crane
- Monorail Cranes
- Foundry Overhead Cranes
- Mga Workstation Crane: Magaan na Disenyo, Madaling Pag-install, at Walang Kahirap-hirap na Operasyon
- Jib Cranes
- Wall Mounted Jib Cranes
- Wall Travelling Jib Cranes
- Libreng Standing Jib Cranes
- Aluminum Jib Cranes: Magaan, Makinis na Umiikot na Braso para sa Madaling Pag-angat
- Balanse Jib Cranes: Efficient Light Lifting para sa Short Distance Mechanical Assembly
- Manual Free Standing Jib Cranes: Mahusay na Manual Lifting Solutions para sa Limitadong Space Operations
- Mga Electric Free Standing Jib Crane: Ganap na Elektrikal na Solusyon para sa Mabilis na Pagbubuhat na May Mataas na Kapasidad
- Mga Articulating Jib Crane: Precision Lifting na may Dual Braso Flexibility
- Gantry Cranes
- Double Girder Gantry Cranes
- Mga Semi Gantry Cranes
- Single Girder Gantry Cranes
- Truss Gantry Cranes
- Container Gantry Cranes
- Nai-adjust na Gantry Cranes
- Portable Gantry Cranes
- European Gantry Cranes
- Mga industriya
- Pangkalahatang Paggawa
- Paghawak ng Basura
- Precast
- kapangyarihan
- Bato
- Paggawa ng papel
- Produksyon ng Metal
- Konstruksyon ng Tulay
- Port Cranes: Para sa Container at Bulk Material Handling
- Overhead Cranes para sa Industriya ng Petroleum at Gas: Pahusayin ang Kahusayan sa Pagpapatakbo
- Marine Cranes para sa Mahusay na Pagkarga ng Cargo sa mga Barko
- Mga Overhead Crane para sa Industriya ng Automotive: Mga Mahusay na Solusyon sa Automation
- Electric Hoists
- Electric Wire Rope Hoists
- Electric Chain Hoists
- Uri ng European Electric Hoists
- European Electric Chain Hoists: Smooth Operation, Mababang Ingay, at Energy Efficiency
- Manual Lever Hoists: Tamang-tama para sa Paghila at Pag-angat ng mga Gawain
- Mga Hand Chain Hoists: Manu-manong Pag-angat para sa Mga Lugar na Walang Power
- Low Headroom Electric Hoists: Compact Design para sa Maximum Space Efficiency
- Pneumatic Chain Hoists: Smooth Handling for Industrial Use
- Mga Manu-manong Chain Hoist na Hindi Sumasabog: Konstruksyon ng Copper Alloy na Lumalaban sa Spark para sa mga Mapanganib na Lugar
- Mga Electric Chain Hoist na Hindi Sumasabog para sa Pagbubuhat sa Mapanganib na Lugar
- Tungkol sa
- Mga kaso
- Balita
- Mga Faq
- I-download
- Mga Blog
- Online na Crane Wheel Load Calculation Tools
- VR Panorama
- Makipag-ugnayan sa amin
- Email: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-
