-
endüstriler
-
Genel İmalat
-
Atık İşleme
-
Prekast
-
Güç
-
Taş
-
kağıt yapımı
-
metal üretimi
-
Köprü İnşaatı
-
Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
-
Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
-
Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
-
Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
-
Gıda ve İçecekler İçin Köprü Vinçleri: Verimli Taşıma İçin Güvenilir Çözümler
-
Verimli Çimento, Cam, Tuğla ve Prefabrik Beton Üretimi için Köprülü Vinçler
-
Havacılık Endüstrisi için Köprülü Vinçler: Uçak Bakımı ve Montajı
-
Havacılık ve Uzay Vinçleri: Roket Fırlatma ve Taşıma için Hassas Kaldırma
-
-
Ürünler
-
Gezer Vinçler
-
Tek Kirişli Gezer Vinçler
-
Çift Kirişli Gezer Vinçler
-
Avrupa Tipi Tek Kirişli Köprülü Vinçler
-
Avrupa Tipi Çift Kirişli Tavan Vinçleri
-
Patlama Korumalı Gezer Vinçler
-
Kepçeli ve Manyetik Gezer Vinçler
-
Monoray Vinçler
-
Dökümhane Vinçleri
-
Yalıtım Köprülü Vinçler
-
Alçak Tavanlı Vinçler
-
Tavan Vinçlerini Tutun
-
Pota Tavan Vinçleri
-
Alt Askılı Vinçler
-
Elektromanyetik Tavan Vinçleri
-
İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
-
Serbest Duran İş İstasyonu Köprü Vinçleri
-
Tavana Monte Köprülü Vinç
-
Manuel Köprülü Vinçler
-
-
Portal Vinçler
-
Yarı Portal Vinçler
-
Tek Kiriş Portal Vinçler
-
Çift Kiriş Portal Vinçler
-
Konteyner Portal Vinçler
-
Truss Portal Vinçler
-
Ayarlanabilir Portal Vinçler
-
Portatif Portal Vinçler
-
Avrupa Portal Vinçler
-
Alüminyum Portal Vinçler
-
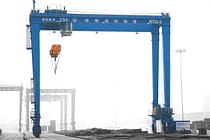
Lastik Tekerlekli Konteyner Gantry Vinçleri
-
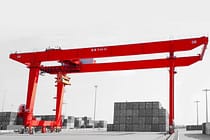
Raylı Konteyner Portal Vinçleri
-
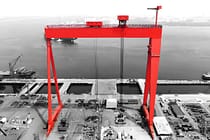
Tersane Gantry Vinç
-
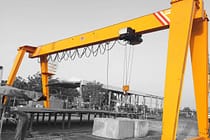
Avrupa Tek Kirişli Portal Vinçleri
-
Avrupa Çift Kirişli Portal Vinçleri
-
- Pergel Vinçler
- Özel Vinçler
- Elektrikli Vinçler
- Transfer Arabaları
-
Gezer Vinçler
-
Vinç Parçaları
-
Kepçeler
-
Elektrikli Paslanmaz Çelik Kepçe
-
Mekanik Dört Halatlı Portakal Kabuğu Tutucular
-
Mekanik Dört Halatlı Midye Kabuğu Kepçe Kovası
-
Elektro Hidrolik Dikdörtgen Tutucular
-
Elektro hidrolik Midye Kabuğu Tutucular
-
Elektro Hidrolik Portakal Kabuğu Kepçeleri, Hidrolik Kaktüs Kepçesi
-
Elektrikli Motor Kepçesi
-
Monoray Vinçli Elektrikli Monoray Kepçe
-
Uzaktan Kumandalı Midye Kabuğu Tutucular
-
Mekanik İki Halatlı Midye Kabuğu Tutucular
-
Kereste Kapmacaları
-
Tek Halatlı Kepçe
-
Çöp Rafı Temizleme Makineleri
-
Tarama Kepçeleri
-
Kırpma Tutma
-
- Vinç Yayıcı
-
Vinç Yedek Parçaları
-
Vinç Makaraları
-
Halat Kasnakları
-
Vinç Halat Tamburu
-
vinç arabası
-
Elektrikli Vinç
-
Vinç Operatör Kabini
-
Köprülü Vinç Frenleri
-
Köprülü Vinç Kabloları
-
Köprülü Vinç Halat Kılavuzları
-
Köprü Vinç İletkenleri ve Güç Besleme Hatları
-
Köprülü Vinç Rayları
-
Köprülü Vinç Ray Klipsleri
-
Köprülü Vinç Motorları
-
Köprülü Vinç Redüktörleri
-
Köprülü Vinçler için Bağlantı Elemanları
-
- Vinç Tekerlekleri
-
Kepçeler
- Şirket
- Temas etmek
-
endüstriler
-
Genel İmalat
-
Atık İşleme
-
Prekast
-
Güç
-
Taş
-
kağıt yapımı
-
metal üretimi
-
Köprü İnşaatı
-
Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
-
Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
-
Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
-
Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
-
Gıda ve İçecekler İçin Köprü Vinçleri: Verimli Taşıma İçin Güvenilir Çözümler
-
Verimli Çimento, Cam, Tuğla ve Prefabrik Beton Üretimi için Köprülü Vinçler
-
Havacılık Endüstrisi için Köprülü Vinçler: Uçak Bakımı ve Montajı
-
Havacılık ve Uzay Vinçleri: Roket Fırlatma ve Taşıma için Hassas Kaldırma
-
-
Ürünler
-
Gezer Vinçler
-
Tek Kirişli Gezer Vinçler
-
Çift Kirişli Gezer Vinçler
-
Avrupa Tipi Tek Kirişli Köprülü Vinçler
-
Avrupa Tipi Çift Kirişli Tavan Vinçleri
-
Patlama Korumalı Gezer Vinçler
-
Kepçeli ve Manyetik Gezer Vinçler
-
Monoray Vinçler
-
Dökümhane Vinçleri
-
Yalıtım Köprülü Vinçler
-
Alçak Tavanlı Vinçler
-
Tavan Vinçlerini Tutun
-
Pota Tavan Vinçleri
-
Alt Askılı Vinçler
-
Elektromanyetik Tavan Vinçleri
-
İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
-
Serbest Duran İş İstasyonu Köprü Vinçleri
-
Tavana Monte Köprülü Vinç
-
Manuel Köprülü Vinçler
-
-
Portal Vinçler
-
Yarı Portal Vinçler
-
Tek Kiriş Portal Vinçler
-
Çift Kiriş Portal Vinçler
-
Konteyner Portal Vinçler
-
Truss Portal Vinçler
-
Ayarlanabilir Portal Vinçler
-
Portatif Portal Vinçler
-
Avrupa Portal Vinçler
-
Alüminyum Portal Vinçler
-
Lastik Tekerlekli Konteyner Gantry Vinçleri
-
Raylı Konteyner Portal Vinçleri
-
Tersane Gantry Vinç
-
Avrupa Tek Kirişli Portal Vinçleri
-
Avrupa Çift Kirişli Portal Vinçleri
-
- Pergel Vinçler
- Özel Vinçler
- Elektrikli Vinçler
- Transfer Arabaları
-
Gezer Vinçler
-
Vinç Parçaları
-
Kepçeler
-
Elektrikli Paslanmaz Çelik Kepçe
-
Mekanik Dört Halatlı Portakal Kabuğu Tutucular
-
Mekanik Dört Halatlı Midye Kabuğu Kepçe Kovası
-
Elektro Hidrolik Dikdörtgen Tutucular
-
Elektro hidrolik Midye Kabuğu Tutucular
-
Elektro Hidrolik Portakal Kabuğu Kepçeleri, Hidrolik Kaktüs Kepçesi
-
Elektrikli Motor Kepçesi
-
Monoray Vinçli Elektrikli Monoray Kepçe
-
Uzaktan Kumandalı Midye Kabuğu Tutucular
-
Mekanik İki Halatlı Midye Kabuğu Tutucular
-
Kereste Kapmacaları
-
Tek Halatlı Kepçe
-
Çöp Rafı Temizleme Makineleri
-
Tarama Kepçeleri
-
Kırpma Tutma
-
- Vinç Yayıcı
-
Vinç Yedek Parçaları
-
Vinç Makaraları
-
Halat Kasnakları
-
Vinç Halat Tamburu
-
vinç arabası
-
Elektrikli Vinç
-
Vinç Operatör Kabini
-
Köprülü Vinç Frenleri
-
Köprülü Vinç Kabloları
-
Köprülü Vinç Halat Kılavuzları
-
Köprü Vinç İletkenleri ve Güç Besleme Hatları
-
Köprülü Vinç Rayları
-
Köprülü Vinç Ray Klipsleri
-
Köprülü Vinç Motorları
-
Köprülü Vinç Redüktörleri
-
Köprülü Vinçler için Bağlantı Elemanları
-
- Vinç Tekerlekleri
-
Kepçeler
- Şirket
- Temas etmek


Vinç Halatlarının Yağlanması: Yağlayıcı Gereksinimleri, Türleri ve Yöntemleri
İçindekiler
Vinç halatlarının yağlanması, aşınmayı azaltmak, korozyonu önlemek ve halatın kullanım ömrünü uzatmak için çok önemlidir. Yanlış yağlama ve bakım, erken hasara ve değiştirme ihtiyacına yol açabilir. Hasar nedeniyle hurdaya çıkarılan halatların yalnızca 1-151'i yorulmaya bağlıyken, -801'i korozyon ve yetersiz koruma ile ilişkilidir. Metalurji, madencilik ve limanlar gibi zorlu çalışma ortamlarında, halatın performansını ve kullanım ömrünü korumak için doğru yağlama özellikle önemlidir.
1. Vinç Halatlarının Yağlama Koşulları ve Yağlayıcı Gereksinimleri
Çelik veya fiber çekirdekli olmalarına bakılmaksızın, tel halatlar üretim sırasında önceden yağlanır. Bu nedenle, tel halat yağlayıcısı esas olarak kullanım sırasında yağlama ve koruma sağlar. Teller arasındaki ve tel halat ile makara oluğu arasındaki sürtünmeyi azaltarak aşınmayı azaltır. Yağlayıcı film ayrıca yağmur suyu, zararlı gazlar ve toz gibi zararlı maddelerin tel halata zarar vermesini önlemeye, korozyonu engellemeye, ekipmanın kullanım ömrünü uzatmaya ve güvenli ve istikrarlı çalışmayı sağlamaya yardımcı olur.
1.1 Yüksek ve Düşük Sıcaklık Performansı
Metalurji sektöründe vinçlerde kullanılan tel halatlar, örneğin; kepçe tavan vinçleri Kütük taşıma vinçleri, sıcak haddelenmiş bobin taşıma hatlarında ve demir üretiminde kullanılan kaldırma ekipmanları uzun süre ısı radyasyonuna maruz kalmaktadır. Yüksek sıcaklıkta yağlayıcı kaybı sadece tel halat yağlamasını etkilemekle kalmaz, damlayan yağlayıcı ürün kalitesini de etkileyebilir. Bu nedenle yağlayıcının iyi bir yüksek sıcaklık direncine sahip olması gerekir. Düşük sıcaklıklarda çalışan kaldırma ekipmanlarında kullanılan tel halat yağlayıcıları için, yetersiz düşük sıcaklık performansı, yağlayıcının kırılgan hale gelmesine ve soyulmasına neden olabilir.
1.2 Yapışma
Çelik halat yağlayıcısının halat yüzeyine yapışması ve sağlam bir film oluşturması gerekir. Baz yağ genellikle nispeten yüksek viskoziteye sahiptir. Farklı ekipmanlarda kullanılan çelik halat yağlayıcılarının baz yağının kinematik viskozitesi Tablo 1'de gösterilmiştir.
| Uygulama alanı | Uygulama ekipmanı | 40°C'de baz yağın kinematik viskozitesi / mm²·s⁻¹ |
|---|---|---|
| Düşük hızlı, ağır yük taşıma kapasitesine sahip çelik halatlar | Bomlu vinçler, tavan vinçleri, ekskavatörler, elektrikli kepçeler | 320–680 |
| Yüksek hızlı kaldırma tel halatları | Madencilik vinçleri, kaldırma makineleri, asansörler | 100–320 |
| Eğimli arazilerde çalışan yüksek hızlı, ağır yük taşıma kapasiteli çekme halatları | Kereste ve cevher taşıma ekipmanları, kazan kömür vagonları, yüksek fırın ve kepçe vinç ekipmanları | 220–320 |
| Orta ila yüksek hızda dönen, ağır yük taşıma kapasitesine sahip çekme halatları | Çekiş makineleri, yük kamyonları, yük vinçleri | 220–320 |
| Islak kimyasal ortamlara sabitlenmiş veya maruz kalmış çekme halatları | Takviye ve askı halatları | 220 |
1.3 Nüfuz Etme
Yağlayıcı, yük altında hızla bir film tabakası oluşturmalıdır. Ekipman boşaltıldıktan sonra, yüzeydeki yağlayıcı hızla halatın çekirdeğine ve tellerin arasına nüfuz ederek iyi bir yağlama ve koruma sağlamalı ve teller arasındaki sürtünmeyi azaltmalıdır.
1.4 Aşırı Basınç ve Aşınma Önleyici Performans
Orta ve ağır yükler altında, kaldırma ve boşaltma sırasında teller arasında ve tel halat ile ekipman arasında son derece yüksek sürtünme meydana gelebilir. Tel halat yüzeyinde tel halat yağlayıcısı tarafından oluşturulan film, mükemmel yük taşıma kapasitesine sahip olmalı, sürtünmeyi azaltmalı ve tel halatın kullanım ömrünü uzatmalıdır.
1.5 Korozyon ve Pas Koruması
Liman ekipmanları uzun süre tuzlu suya maruz kalırken, turistik teleferik ve kabinli teleferik ekipmanları her türlü hava koşulunda çalışmaktadır. Bu nedenle, tel halat yağlayıcısı iyi bir korozyon ve pas koruması sağlamalı, tel halatın nem, yağmur suyu ve tuzlu sudan etkilenmesini önlemelidir.
1.6 Ön Yağlayıcılarla Uyumluluk
Tel halat yağlayıcısı, ön yağlama sırasında uygulanan yüzey yağlayıcısı ve lif çekirdeği yağlayıcısı ile uyumlu olmalıdır. Yapısal farklılıklar nedeniyle karıştırıldıktan sonra seyreltilip akıp gitmemelidir.
Özel çalışma koşullarını karşılamak için, bazı tel halat yağlayıcıları ek özellikler de sunar. Örneğin, petrol ve liman makineleri kullanıcıları, tel halat yüzey yağlayıcılarının çevresel olarak parçalanabilir ve çalışma ortamını kirletmeyen özelliklere sahip olmasını gerektirir. Madencilik vinç tel halatları ve asansör tel halatları için kullanılan yağlayıcılar, tel halat ile tahrik tekerleği arasındaki sürtünmeyi artırmak ve gücü etkili bir şekilde iletmek için belirli bir derecede sürtünme artışı sağlamalıdır.
2. Tel Halat Yağlayıcı Çeşitleri
Bileşimlerine göre, tel halat yağlayıcıları hidrokarbon bazlı tel halat yüzey yağlayıcıları, asfalt bazlı tel halat yüzey yağlayıcıları, sabun bazlı gresler ve diğer türler olmak üzere sınıflandırılabilir.
2.1 Hidrokarbon Bazlı Çelik Halat Yüzey Yağlayıcıları
İlk tel halat yüzey yağlayıcıları ve lif çekirdeği yağlayıcıları, genellikle parafin mumu ve mineral mumdan hazırlanan hidrokarbon bazlı greslerdi. Nispeten düşük bir damlama noktasına ve yaklaşık 45-55°C'lik bir çalışma sıcaklığı aralığına sahiplerdi. Erime noktaları yüksek olmadığı için, tel halat üreticileri halatları bir yağ banyosundan geçirerek kolayca önceden yağlayabiliyorlardı. Bununla birlikte, hidrokarbon bazlı tel halat yüzey yağlayıcıları oda sıcaklığında macun kıvamındadır. Yüksek sıcaklıklarda kolayca erir ve akarlar, düşük sıcaklıklarda ise çatlama ve soyulmaya eğilimlidirler.
2.2 Asfalt Bazlı Çelik Halat Yüzey Yağlayıcıları
Bentonit gresi gibi, asfalt bazlı tel halat yüzey yağlayıcılarının da damlama noktası yoktur. Uygulama sırasında ısıtılmaları veya seyreltici bir çözücü ile karıştırılmaları gerekir. Kaplamadan sonra, muayeneyi zorlaştıran sert, siyah bir yüzeye dönüşebilirler. Ayrıca düşük sıcaklıklarda çatlama ve kırılmaya eğilimlidirler.
2.3 Sabun Bazlı Yağlar
Yaygın olarak kullanılan sabun bazlı gresler arasında lityum gres, lityum kompleks gres, poliüre gres, kalsiyum sülfonat kompleks gres ve alüminyum kompleks gres bulunur. Yarı akışkan esnekliğe sahiptirler ve tel halatın içine kısmen nüfuz edebilirler. Özellikle nemli, deniz meltemi ve baca gazı ortamlarında düşük hızda, ağır yük kaldırma işlemlerinde kullanılan tel halatların yağlanması için uygundurlar. Avantajları arasında yüksek damlama noktası ve iyi yüksek sıcaklık performansı yer alır.
3. Vinç Halatlarının Yağlama Yöntemleri
Vinç halatlarının yağlanmasına genellikle ekipman bakım personeli tarafından yeterince önem verilmemektedir. Tavan vinçlerinin halatları çoğunlukla manuel olarak yağlanırken, bazı ekipmanlarda makaraya periyodik damlama yağlama yöntemi kullanılmaktadır. Kaynak, etkili yağlama ve koruma sağlayabilen, ekipmanın kullanım ömrünü uzatabilen ve güvenli ve istikrarlı çalışmayı sağlayabilen daha makul bir yöntem olarak mekanik otomatik yağlamayı önermektedir.
Otomatik Yağlama Sistemi: Bileşenler ve Kurulum
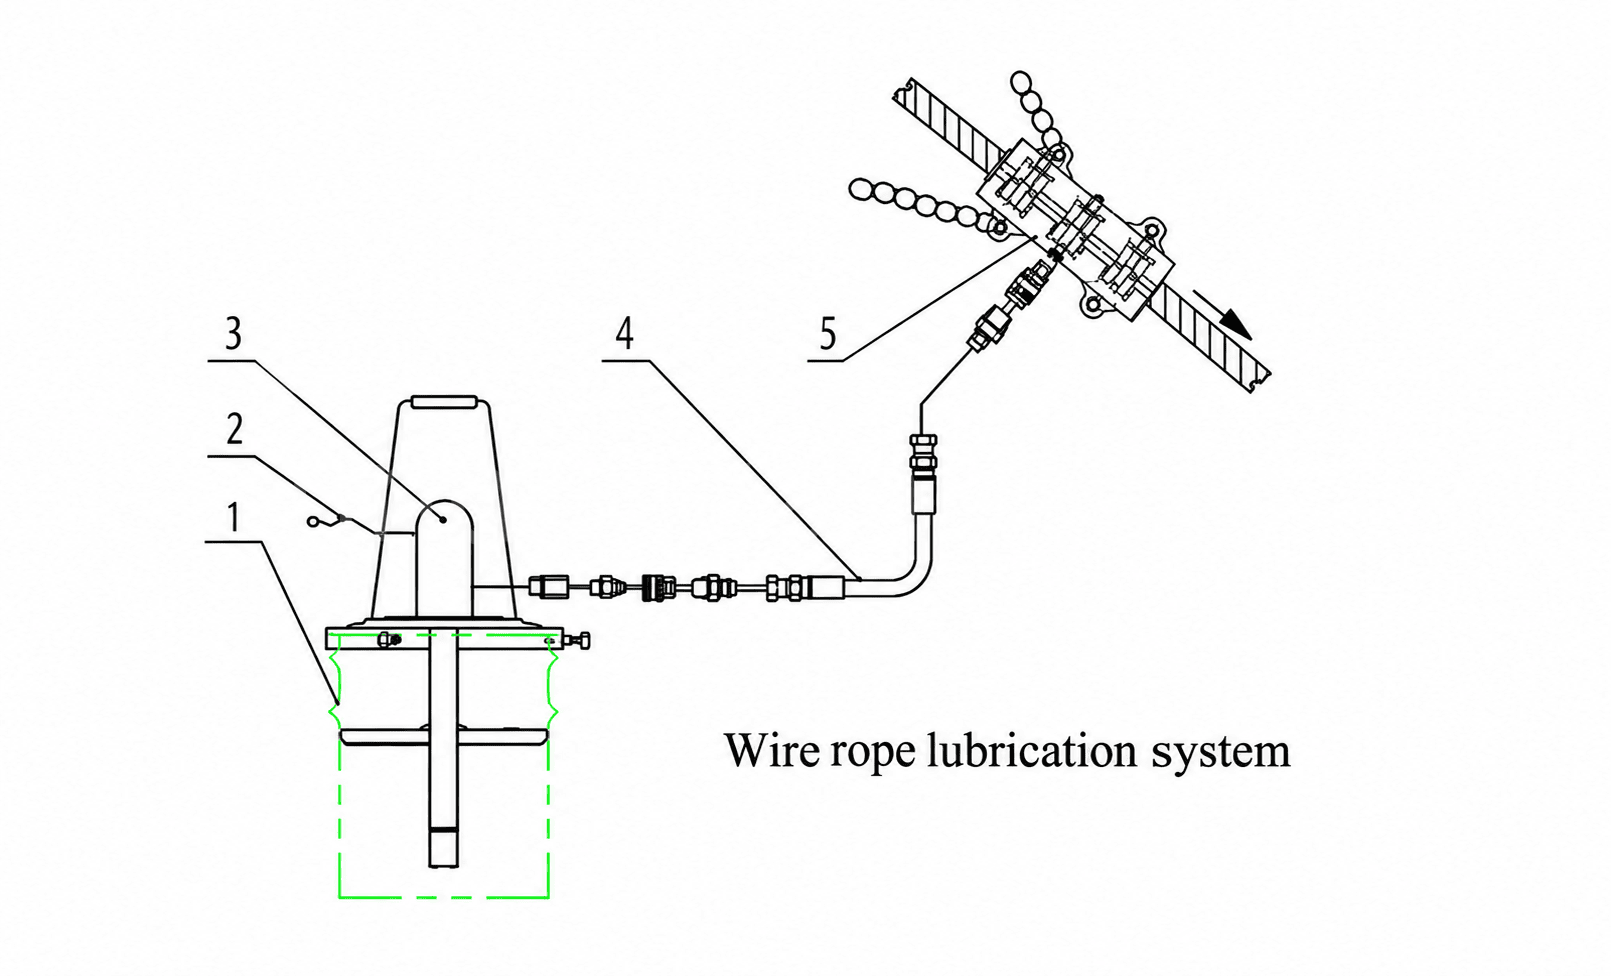
Gösterilen bileşenler şunlardır: 1. gres tamburu; 2. hızlı bağlantı elemanlı hava hortumu tertibatı; 3. pnömatik pompa; 4. hızlı bağlantı elemanlı yağ hortumu tertibatı; ve 5. tel halatlı yağlayıcı.
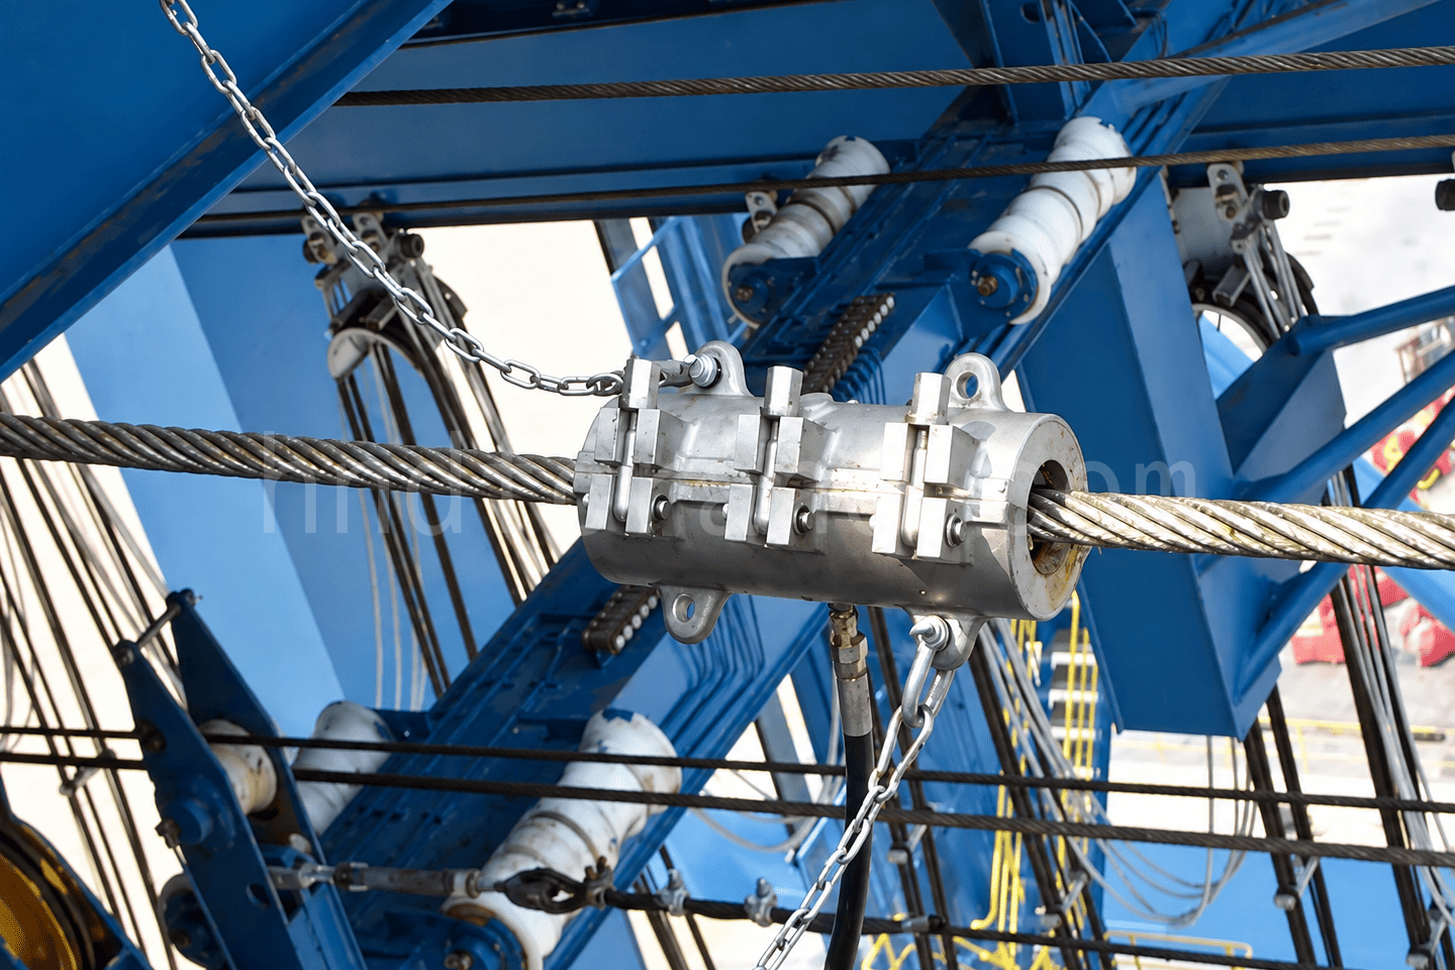
Tel halat yağlama sistemi, bir tel halat yağlayıcısı, bir pnömatik tambur pompası, bir hava hortumu tertibatı ve bir yağ hortumu tertibatından oluşmaktadır.
Yağlayıcıyı tel halata takın ve iki zincir kelepçesi kullanarak yağlanacak halatın yakınındaki sabit bir bileşene sabitleyin. Dikey, yatay veya açılı olarak konumlandırılabilir.
Yağlayıcıyı takmak için öncelikle dört adet eşleşen sızdırmazlık halkasını, tüm V olukları merkeze bakacak şekilde tel halatın etrafına yerleştirin. Ardından yağlayıcı muhafazasını takın ve cıvataları sıkın.
Pnömatik tambur pompasını yağlama tamburuna takın ve tambur kapağının dışındaki vidaları tambura karşı sıkın. Pnömatik pompayı yağ hortumuyla gres yağlayıcıya bağlayın.
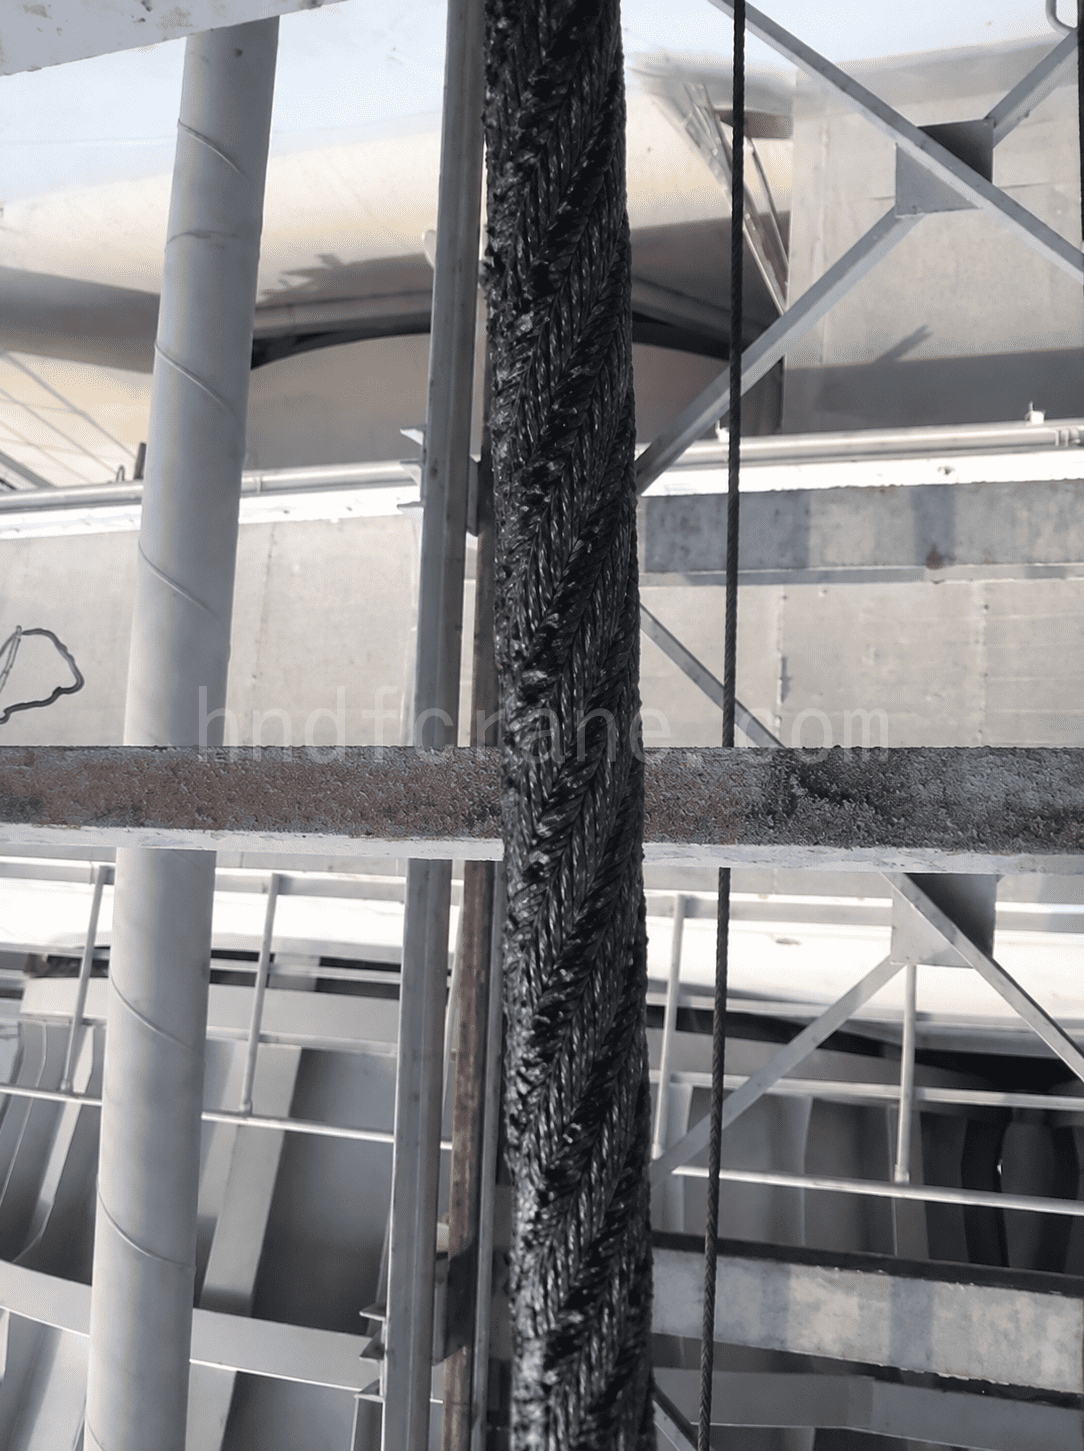
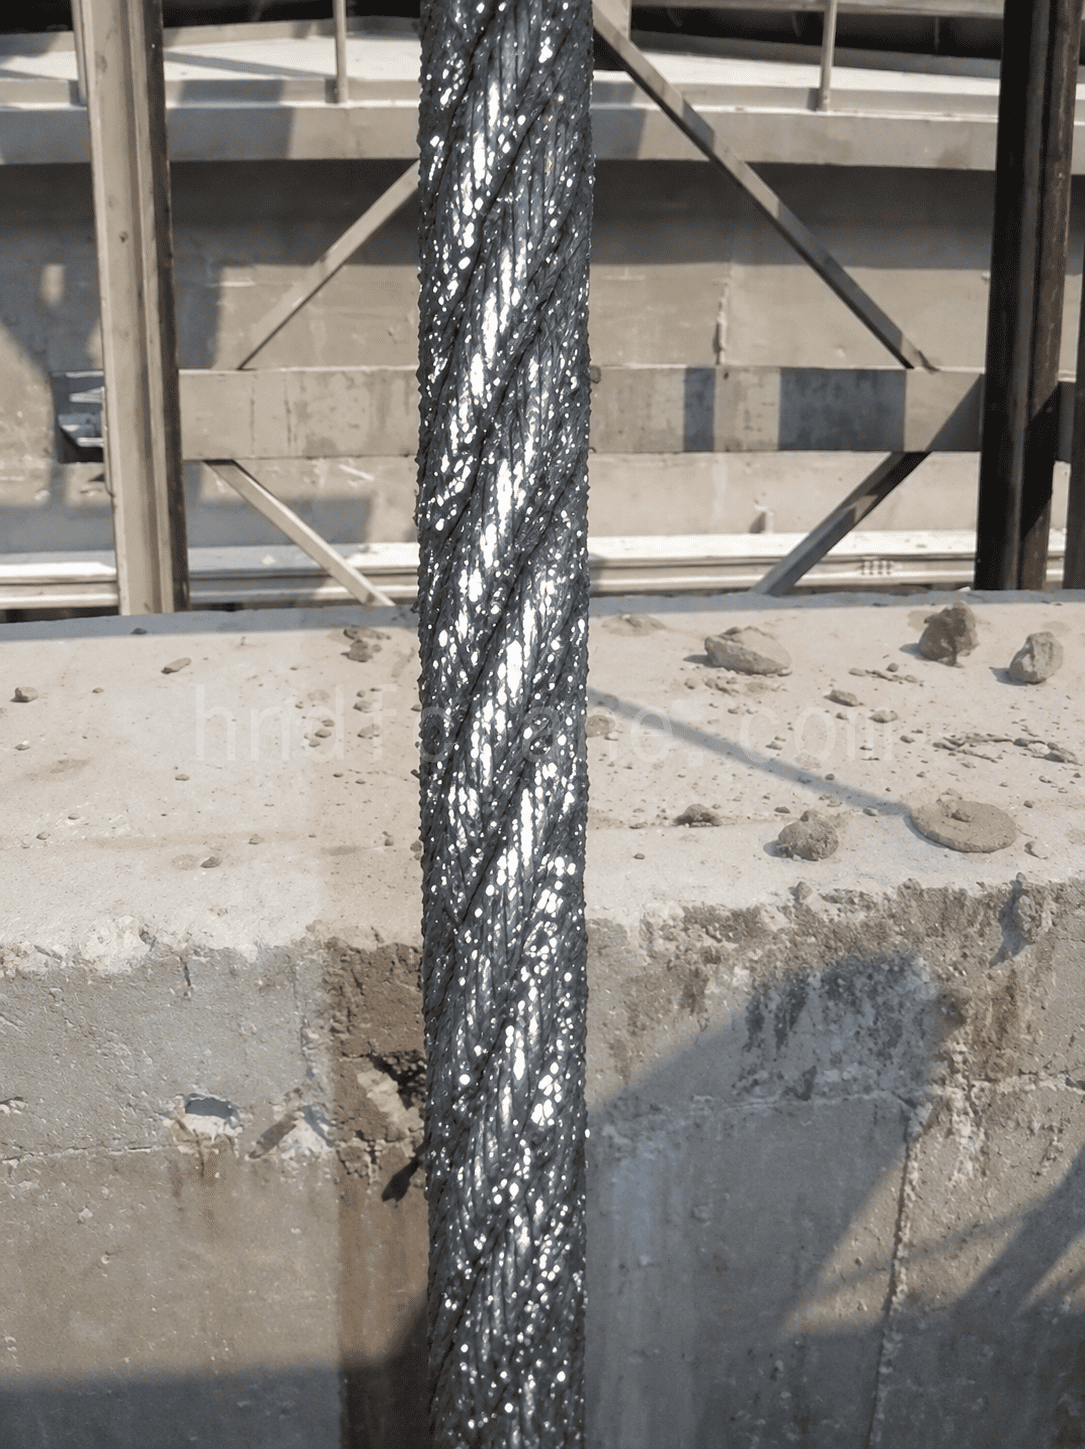
Pnömatik pompayı hava kaynağına bağlayın ve tel halatı hareket ettirmeye başlayın. Ardından tel halatın yüzeyi eşit bir yağlayıcı tabakasıyla kaplanacaktır.
Çözüm
Vinç halatlarının etkili bir şekilde yağlanması, yağlayıcının özelliklerinin ve uygulama yönteminin çalışma koşullarına uygun olmasını gerektirir. Bu makalede yüksek ve düşük sıcaklık performansı, yapışma, nüfuz etme, aşırı basınç ve aşınmaya karşı dayanıklılık performansı, korozyon koruması ve ön yağlayıcılarla uyumluluk konuları ele alınmaktadır. Manuel uygulama, damlama yağlama ve mekanik otomatik yağlama yöntemleri mevcuttur; pnömatik tambur pompa ve halat yağlayıcısı ise otomatik uygulamaya örnek olarak sunulmaktadır.
Ben Cindy, vinç sektöründe 10 yıllık çalışma deneyimim ve çok sayıda profesyonel bilgi birikimim var. 500'den fazla müşteri için tatmin edici vinçleri seçtim. Vinçlerle ilgili herhangi bir ihtiyacınız veya sorunuz varsa lütfen benimle iletişime geçmekten çekinmeyin, uzmanlığımı ve pratik deneyimimi kullanarak sorunu çözmenize yardımcı olacağım!
Sorgunuzu Gönderin
- E-posta: satış@hndfcrane.com
- Naber: +86 191 3738 6654
- Telgraf: +86 191 3738 6654
- Tel: +86-373-581 8299
- Faks: +86-373-215 7000
- Adres: Changnao Sanayi Bölgesi, Xinxiang Şehri, Henan Eyaleti, Çin
 WeChat
- Gezer Vinçler
- Çift Kirişli Gezer Vinçler
- Tek Kirişli Gezer Vinçler
- Avrupa Tipi Tek Kirişli Köprülü Vinçler
- Patlama Korumalı Gezer Vinçler
- Kepçeli ve Manyetik Gezer Vinçler
- Monoray Vinçler
- Dökümhane Vinçleri
- İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
- Pergel Vinçler
- Duvara Monte Pergel Vinçler
- Duvar Gezmeli Pergel Vinçler
- Serbest Daimi Pergel Vinçler
- Alüminyum Jib Vinçler: Kolay Kaldırma için Hafif, Düzgün Dönen Kol
- Dengeli Jib Vinçler: Kısa Mesafeli Mekanik Montaj İçin Verimli Hafif Kaldırma
- Manuel Serbest Duran Jib Vinçler: Sınırlı Alan Operasyonları için Verimli Manuel Kaldırma Çözümleri
- Elektrikli Serbest Duran Bomlu Vinçler: Yüksek Kapasiteli Hızlı Kaldırma İçin Tamamen Elektrikli Çözüm
- Mafsallı Bomlu Vinçler: Çift Kollu Esneklik ile Hassas Kaldırma
- Portal Vinçler
- Çift Kiriş Portal Vinçler
- Yarı Portal Vinçler
- Tek Kiriş Portal Vinçler
- Truss Portal Vinçler
- Konteyner Portal Vinçler
- Ayarlanabilir Portal Vinçler
- Portatif Portal Vinçler
- Avrupa Portal Vinçler
- endüstriler
- Genel İmalat
- Atık İşleme
- Prekast
- Güç
- Taş
- kağıt yapımı
- metal üretimi
- Köprü İnşaatı
- Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
- Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
- Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
- Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
- Elektrikli Vinçler
- Elektrikli Halatlı Vinçler
- Elektrikli Zincirli Vinçler
- Avrupa Tipi Elektrikli Vinçler
- Avrupa Elektrikli Zincirli Vinçler: Düzgün Çalışma, Düşük Gürültü ve Enerji Verimliliği
- Manuel Kaldıraçlı Vinçler: Çekme ve Kaldırma Görevleri İçin İdeal
- El Zincirli Vinçler: Güç Olmayan Alanlar İçin Manuel Kaldırma
- Düşük Tavan Elektrikli Vinçler: Maksimum Alan Verimliliği için Kompakt Tasarım
- Pnömatik Zincirli Vinçler: Endüstriyel Kullanım İçin Sorunsuz Kullanım
- Patlamaya Dayanıklı Manuel Zincirli Vinçler: Tehlikeli Alanlar İçin Kıvılcım Çıkarmayan Bakır Alaşımlı Yapı
- Tehlikeli Alanlarda Kaldırma İşlemleri İçin Patlamaya Dayanıklı Elektrikli Zincirli Vinçler
- Hakkında
- Vakalar
- Haberler
- SSS
- İndirmek
- Bloglar
- Çevrimiçi Vinç Tekerlek Yükü Hesaplama Araçları
- SG Panoraması
- Bize Ulaşın
- E-posta: satış@hndfcrane.com
- Naber: +86 191 3738 6654
- Telgraf: +86 191 3738 6654
- Tel: +86-373-581 8299
-