-
industrier
-
Allmän tillverkning
-
Avfallshantering
-
Förtillverkad
-
Kraft
-
Sten
-
Papperstillverkning
-
Metallproduktion
-
Brokonstruktion
-
Hamnkranar: För container- och bulkhantering
-
Traverskranar för olje- och gasindustrin: Förbättra driftseffektiviteten
-
Traverskranar för fordonsindustrin: Effektiva automationslösningar
-
Traverskranlösningar för järnvägar: Spårläggning, underhåll av rullande materiel och containerhantering
-
Traverskranar för livsmedel och drycker: Tillförlitliga lösningar för effektiv hantering
-
Traverskranar för effektiv tillverkning av cement, glas, tegel och prefabricerad betong
-
Traverskranar för flygindustrin: Flygplansunderhåll och montering
-
Traverskranar för flyg- och rymdfart: Precisionslyft för raketuppskjutning och transport
-
-
Produkter
-
Luftkranar
-
Enbalks traverskranar
-
Dubbelbalk överheadkranar
-
Traverskranar av europeisk typ med en balk
-
Europeiska dubbelbalkskranar
-
Explosionssäkra luftkranar
-
Grab och Magnetiska Overhead Kranar
-
Monorail kranar
-
Gjuteri kranar
-
Isolering traverser
-
Låg takhöjd traverskranar
-
Ta tag i luftkranar
-
Slev traverskranar
-
Underhängda traverskranar
-
Elektromagnetiska traverskranar
-
Arbetsstationskranar: Lätt design, enkel installation och problemfri drift
-
Fristående arbetsstationsbrokranar
-
Takmonterad brokran
-
Manuella traverskranar
-
-
Gantry kranar
-
Semi portalkranar
-
Enkelbalks portalkranar
-
Dubbelbalk portalkranar
-
Container portalkranar
-
Truss portalkranar
-
Justerbara portalkranar
-
Bärbara portalkranar
-
Europeiska portalkranar
-
Portalkranar i aluminium
-
Gummi däckade container portalkranar
-
Rälsmonterade containerportalkranar
-
Shipyard Gantry Crane
-
Europeiska portalkranar med en balk
-
Europeiska portalkranar med dubbla balkar
-
- Fockkranar
- Specialkranar
- Elektriska lyftar
- Transfervagnar
-
Luftkranar
-
Kran delar
-
Ta tag i hinkar
-
Elektrisk gripskopa i rostfritt stål
-
Mekaniska fyra rep av apelsinskal
-
Mekanisk gripskopa med fyra rep
-
Elektrohydrauliska rektangulära grepp
-
Elektrohydrauliska Clamshell-grepp
-
Elektrohydrauliska apelsinskalgrepp, hydrauliska kaktusgrepp
-
Elmotorgrepp
-
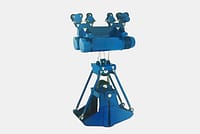
Elektrisk Monorail gripskopa med Monorail-lyft
-
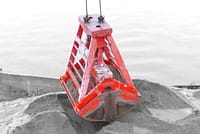
Fjärrkontroll Clamshell Grip
-
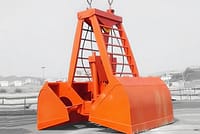
Mekaniska grepp med två rep
-
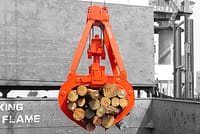
Timmergriper
-
Enkeltrep
-
Rengöringsmaskiner för papperskorgen
-
Muddringsgrepp
-
Trimningsgrepp
-
- Kranspridare
- Kran reservdelar
- Kranhjul
-
Ta tag i hinkar
- Företag
- Kontakt
-
industrier
-
Allmän tillverkning
-
Avfallshantering
-
Förtillverkad
-
Kraft
-
Sten
-
Papperstillverkning
-
Metallproduktion
-
Brokonstruktion
-
Hamnkranar: För container- och bulkhantering
-
Traverskranar för olje- och gasindustrin: Förbättra driftseffektiviteten
-
Traverskranar för fordonsindustrin: Effektiva automationslösningar
-
Traverskranlösningar för järnvägar: Spårläggning, underhåll av rullande materiel och containerhantering
-
Traverskranar för livsmedel och drycker: Tillförlitliga lösningar för effektiv hantering
-
Traverskranar för effektiv tillverkning av cement, glas, tegel och prefabricerad betong
-
Traverskranar för flygindustrin: Flygplansunderhåll och montering
-
Traverskranar för flyg- och rymdfart: Precisionslyft för raketuppskjutning och transport
-
-
Produkter
-
Luftkranar
-
Enbalks traverskranar
-
Dubbelbalk överheadkranar
-
Traverskranar av europeisk typ med en balk
-
Europeiska dubbelbalkskranar
-
Explosionssäkra luftkranar
-
Grab och Magnetiska Overhead Kranar
-
Monorail kranar
-
Gjuteri kranar
-
Isolering traverser
-
Låg takhöjd traverskranar
-
Ta tag i luftkranar
-
Slev traverskranar
-
Underhängda traverskranar
-
Elektromagnetiska traverskranar
-
Arbetsstationskranar: Lätt design, enkel installation och problemfri drift
-
Fristående arbetsstationsbrokranar
-
Takmonterad brokran
-
Manuella traverskranar
-
-
Gantry kranar
-
Semi portalkranar
-
Enkelbalks portalkranar
-
Dubbelbalk portalkranar
-
Container portalkranar
-
Truss portalkranar
-
Justerbara portalkranar
-
Bärbara portalkranar
-
Europeiska portalkranar
-
Portalkranar i aluminium
-
Gummi däckade container portalkranar
-
Rälsmonterade containerportalkranar
-
Shipyard Gantry Crane
-
Europeiska portalkranar med en balk
-
Europeiska portalkranar med dubbla balkar
-
- Fockkranar
- Specialkranar
- Elektriska lyftar
- Transfervagnar
-
Luftkranar
-
Kran delar
-
Ta tag i hinkar
-
Elektrisk gripskopa i rostfritt stål
-
Mekaniska fyra rep av apelsinskal
-
Mekanisk gripskopa med fyra rep
-
Elektrohydrauliska rektangulära grepp
-
Elektrohydrauliska Clamshell-grepp
-
Elektrohydrauliska apelsinskalgrepp, hydrauliska kaktusgrepp
-
Elmotorgrepp
-
Elektrisk Monorail gripskopa med Monorail-lyft
-
Fjärrkontroll Clamshell Grip
-
Mekaniska grepp med två rep
-
Timmergriper
-
Enkeltrep
-
Rengöringsmaskiner för papperskorgen
-
Muddringsgrepp
-
Trimningsgrepp
-
- Kranspridare
- Kran reservdelar
- Kranhjul
-
Ta tag i hinkar
- Företag
- Kontakt


Traverskrans vajer: Vanliga typer och säkerhetskrav
Innehållsförteckning
Vid lyftoperationer är traverskranens vajer "livlina". Den påverkar direkt lyftsäkerheten, utrustningens stabilitet och personalens säkerhet. Om den väljs felaktigt, underhålls dåligt eller används utöver säkerhetsstandarderna kan allvarliga olyckor som vajerbrott och fallande laster lätt inträffa.
Stållinor som används på kranar ska överensstämma med standarden GB/T 20118; där högre krav gäller används stållinor som överensstämmer med standarden GB/T 8918. Linjekontaktlinor används vanligtvis, och stållinans säkerhetsfaktor ska överensstämma med GB/T 3811 eller kontraktet.
Den valda vajern bestäms utifrån vajerns modell, vajerns hållfasthet, vajerns diameter, kärnmaterial, vajerns ytbeskaffenhet och vajerns kvalitet. Vajern måste smörjas i tid och korrekt, och en vajerns smörjare kan läggas till vid behov.
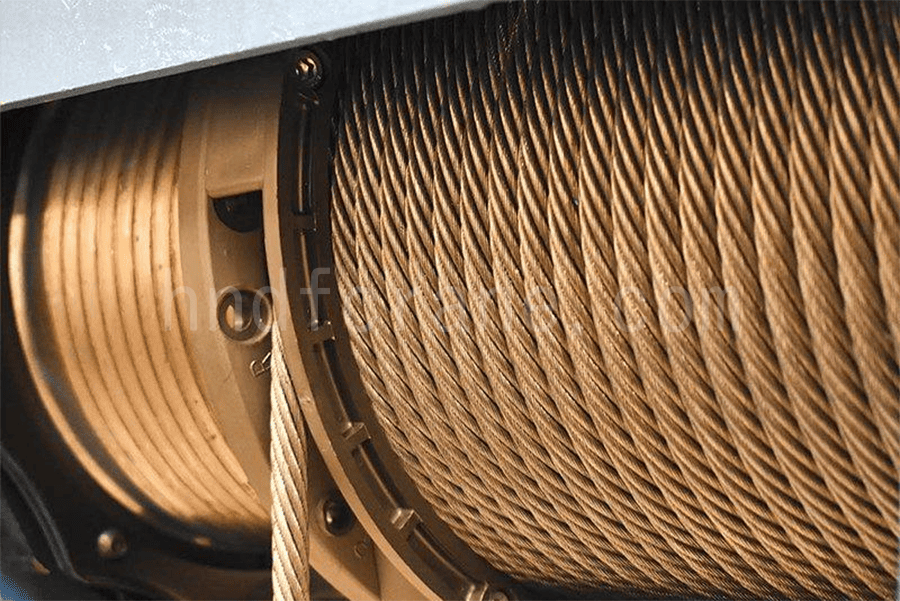
Syfte och konstruktion av traverskranens vajer
Stållina används ofta i lyft-, lyft- och dragmekanismer för lyftmaskiner, och används även vid slingning, surrning och spänning.
Enligt användningskraven delas stållina in i tre grader efter seghet (tillåtet antal böjningscykler): speciallina används för personhissar, lina av klass I för kranar och lina av klass II för sling-, sträck- och dragaktioner.
För att förhindra korrosion är stållinans yta galvaniserad. Beroende på korrosionsbeständighet delas galvaniserade linor in i tre grader – A, B och C – där grad A erbjuder den starkaste korrosionsbeständigheten.
En stållina formas genom att lägga ståltrådar runt en kärna. Draghållfastheten hos stållinor för traverskranar är generellt 1570–1960 N/mm². För att göra elektriska lyfttrummor och trissor lättare och mer kompakta tenderar stållinor att ha högre hållfasthet och mindre diameter, så draghållfastheten hos stållinor som används på utländska elektriska lyftanordningar är för närvarande mestadels över 2000 N/mm², vilket gör dem märkbart lättare och mer kompakta.
Kärnan stöder, stabiliserar och smörjer stållinan och ökar dess flexibilitet. Kärnor delas in i stålkärnor (ståltrådar eller en tunn stållina), organiska kärnor (hampakärna eller fiberkärna) och asbestkärnor; stålkärnlinor används för höga temperaturer eller flerskiktslindning.
Klassificering av kranens vajer
1. Klassificering efter antal vridningsoperationer
Det finns enkellagda rep och dubbellagda rep.
- Enkelt lagd lina: Den tvinnas direkt från ståltrådar till ett rep i en operation, utan att först tvinna trådarna till kardeler och sedan kardelerna till ett rep. Den har hög styvhet och dålig flexibilitet, är inte lätt att böja och används mest för spänning, staglinor eller lastbärande applikationer där frekvent böjning inte krävs.
- Dubbelt lagd stållina: Stålvajrarna tvinnas först till kardeler, och sedan tvinnas kardelerna till ett rep, vilket går igenom två tvinningsoperationer. Det har god flexibilitet och böjs lätt, vilket gör det lämpligt för att passera över remskivor och trummor, och det är den mest använda stållinan i kranar.
2. Klassificering efter läggningsanvisning
Det finns långslagna rep, vanliga slagrep och alternerande slagrep, som visas i figur 1. Bland dem är vanliga slagrep inte benägna att vrida sig eller lossna och används ofta.
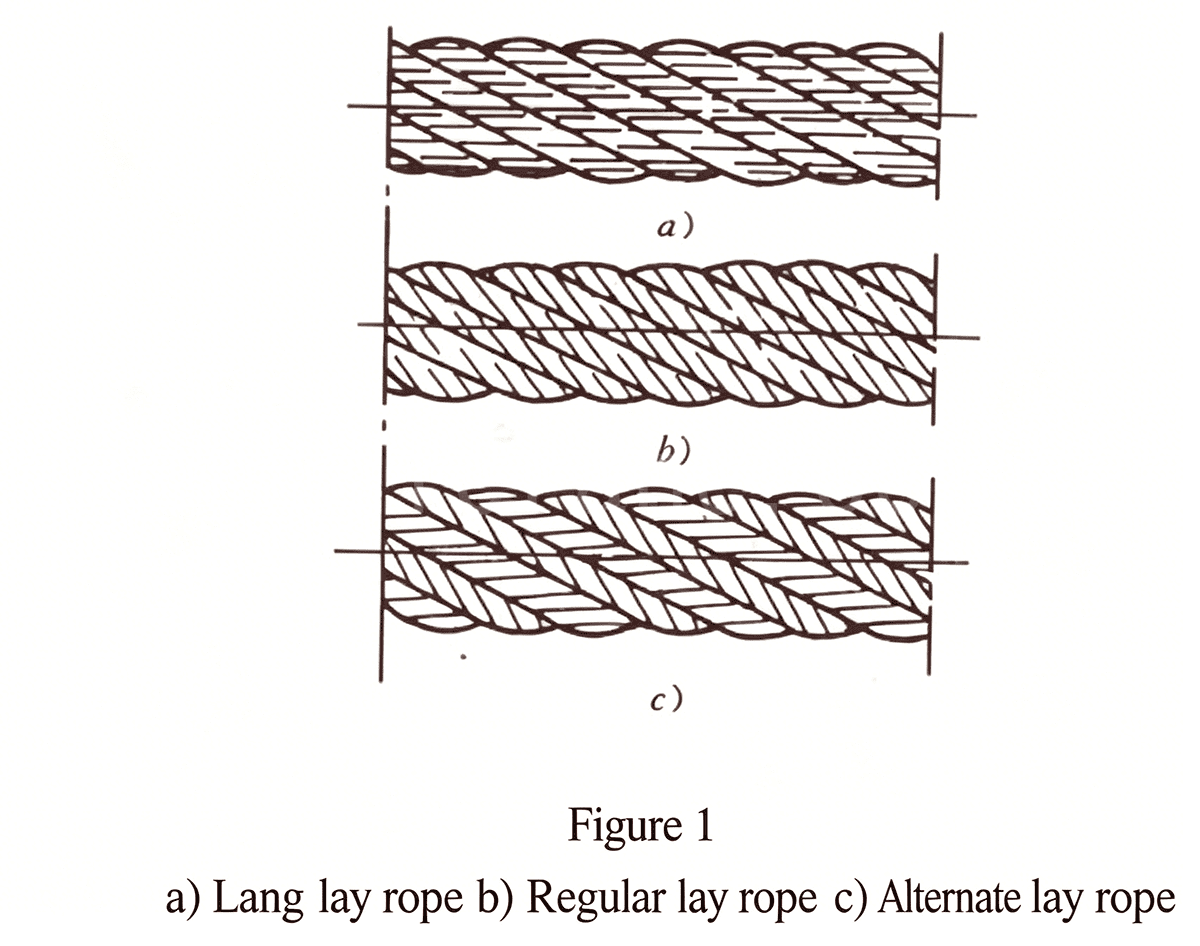
3. Klassificering efter läggningstyp
Kardelernas läggningsriktning: vänster läggning s, höger läggning z, med de yttre kardelerna lagda längs kardelernas axel; repets läggningsriktning: vänster läggning S, höger läggning Z, med de yttre kardelerna lagda längs stållinans axel.
I stålvajerbeteckningen anger den första bokstaven kardelernas läggningsriktning och den andra bokstaven repets läggningsriktning; det vill säga, den lilla kardeln läggs först som s eller z, och den färdiga stora kardeln läggs slutligen som S eller Z. Beroende på läggningsriktning och läggningstyp delas stålvajer in i fyra typer: vänster vanlig läggning SZ, höger vanlig läggning ZS, höger lång läggning ZZ och vänster lång läggning SS.
- Vanlig stållina (sZ, zS): lossnar eller vrids inte och används ofta i lyftmaskiner; den har dock dålig kontakt och kort livslängd.
- Långdragen stållina (zZ, sS): har god kontakt, lågt slitage, en slät yta, god flexibilitet och lång livslängd; den roterar dock av sig själv och är benägen att lossna.
- Växelvis förlagd stållina (aZ, aS): har utmärkta prestanda (men processen är komplex och används sällan).
4. Klassificering efter trådkontaktförhållanden
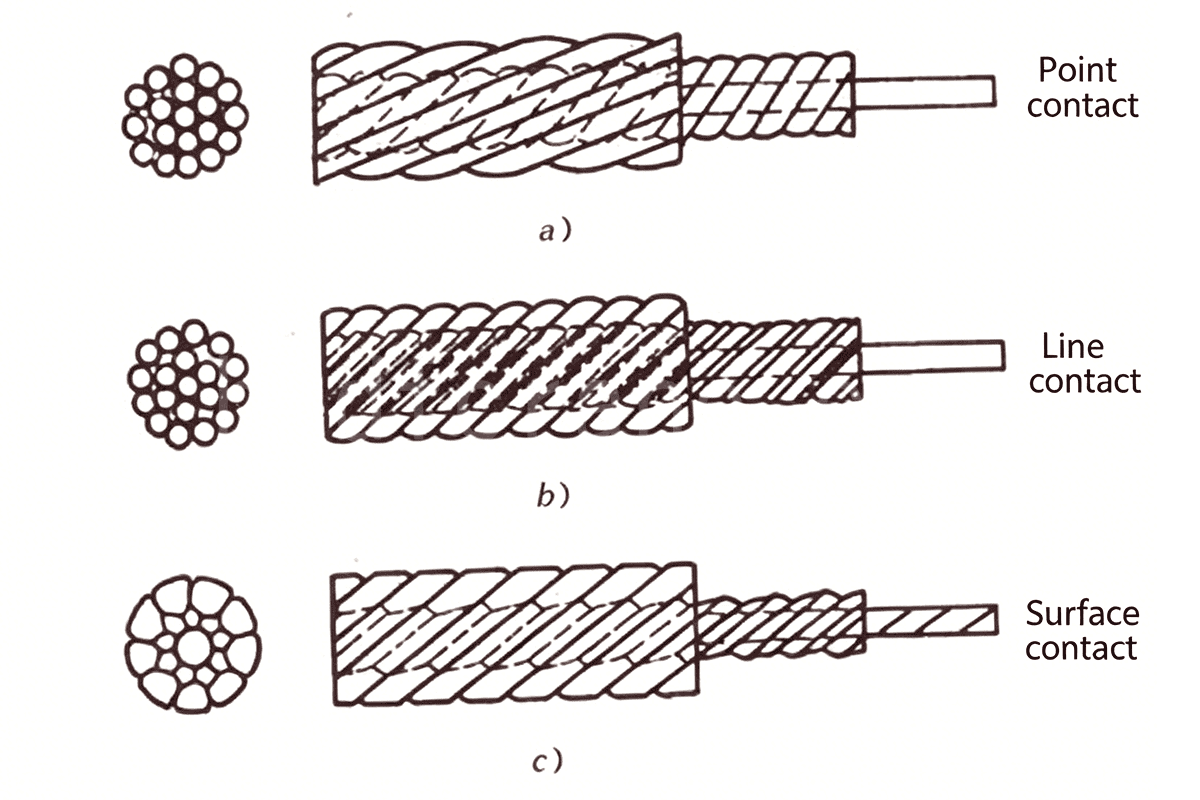
Det finns punktkontaktlinor, linjekontaktlinor och ytkontaktlinor, som visas i följande figur. Bland dessa används linjekontaktlinor ofta på kranar på grund av deras låga kontaktspänning mellan trådar, goda slitstyrka och långa livslängd.
Genom tvärsnittsstruktur delas linor med linjekontakt in i grov yttertyp (X—Seale-typ), grovfin typ (W—Warrington-typ) och tät typ (T—Filler-typ), som visas i figur. a är den grova yttertypen, b är den grovfina typen och c är den täta typen. Bland dessa används grovfin typ b), det vill säga Warrington W-typ, av elektriska telfrar på grund av dess höga fyllnadsfaktor, goda flexibilitet och starka bärförmåga.
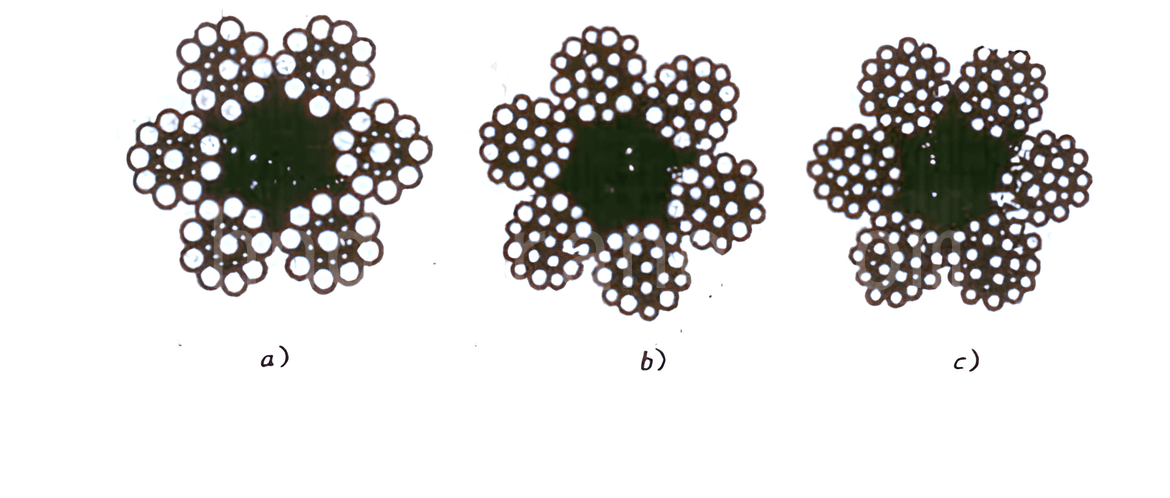
Lyftmekanismen för en kran bör helst använda en dubbellagd, linjekontakt, grovfin stållina av vanlig grovlagd (W) stållina.
5. Icke-standardiserade stålvajer
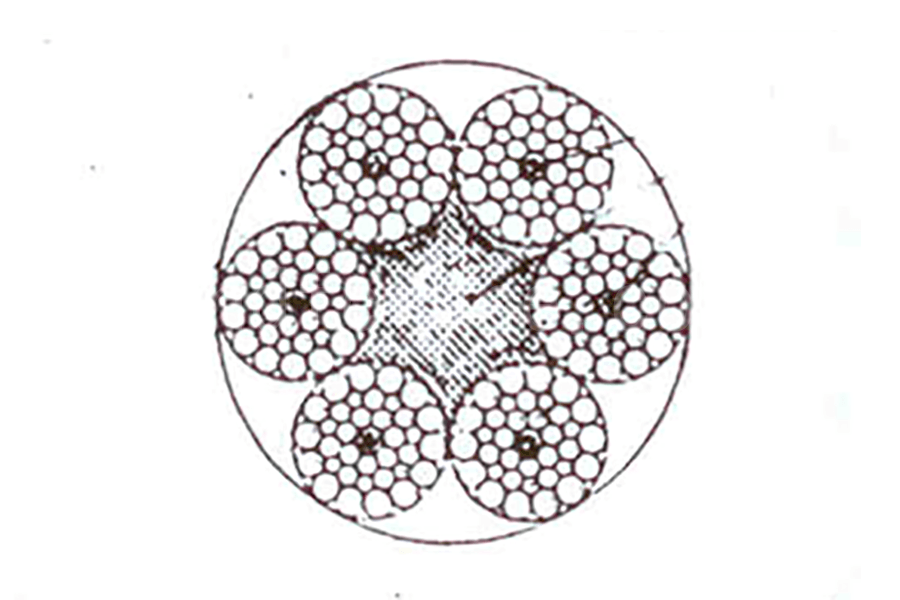
För att förbättra stållinans draghållfasthet och minska dess diameter så mycket som möjligt används för närvarande specialtillverkade stållinor som inte är standardiserade utomlands. Till exempel använder de elektriska telfrorna av AS-typ från tyska STAHL mestadels den tyska, icke-standardiserade 6×35+7 (fiberkärna) Warrington-Seale rundtrådiga stållinan, som visas i följande figur.
6. Lågrotande rep och icke-roterande rep
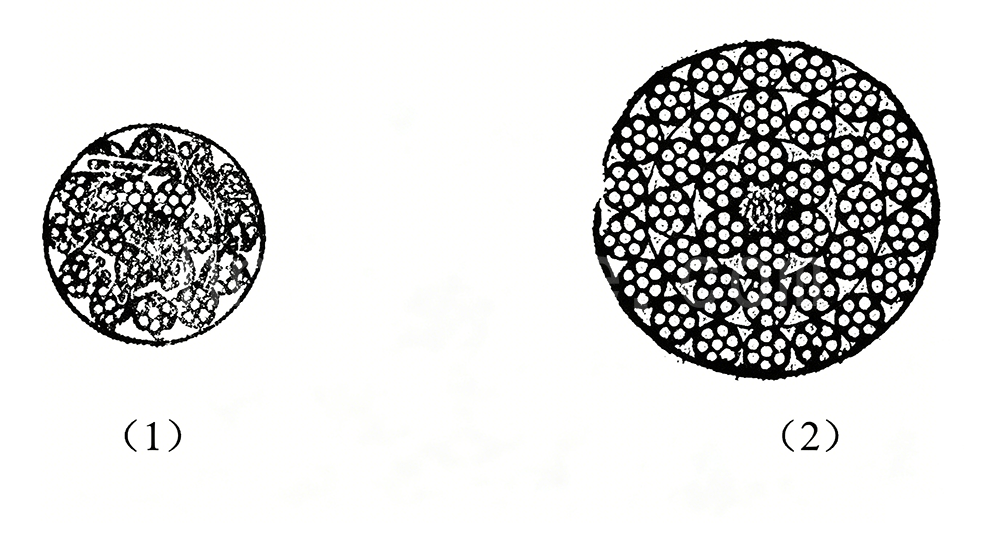
När lyftanordningens förhållande för rullning är 1/1, det vill säga med en enkelfallskrok, bör ett lina med låg rotation väljas, såsom 18×7-linan (fiberkärna) som visas i figur (1); när lyftkapaciteten är stor eller lyfthöjden är hög (H ≥ 40 m) bör ett icke-roterande lina användas, såsom 36×7-linan (stålkärna) som visas i figur (2).
Säkerhetstekniska krav för användning av stållina för traverskranar
- Före användning måste stållinan kontrolleras för skador; före drift, kontrollera för trasiga vajrar, deformation, korrosion och tillplattadhet.
- Stållinan får inte ha defekter såsom skarpa böjar, öglor, sprickor eller tillplattade trådar.
- När en ögla bildas i änden av stållinan ska minst tre stållinklämmor användas; om skarvningsmetoden används ska skarvlängden vara minst 15 gånger stållinans diameter, men inte mindre än 300 mm.
- Det är strängt förbjudet att sammankoppla stållinan med knutar, och stållina som används på en vinsch får inte ha skarvar.
- Om oljeläckage upptäcks på vajern under användning (förutom på en ny vajer), indikerar det att vajern har deformerats kraftigt; arbetet ska omedelbart avbrytas och vajern kontrolleras och hanteras.
- Vajern ska hållas ren hela tiden och i allmänhet oljas en gång om året med vajerolja eller cylinderolja (oljetemperaturen får inte överstiga 80 °C).
- Stållinan på traverskranens trumma måste behålla minst 3 säkerhetsspolar.
Krav för inspektion och underhåll av traverskranars vajer
- Utför en visuell inspektion före drift varje dag.
- Gör en noggrann inspektion och dokumentera den varje vecka.
- Utför ett fullständigt underhåll och smörjning en gång i månaden.
- Upprätta en förbrukningslista för stålvajern för att spåra livslängden.
Jag är Cindy, med 10 års arbetslivserfarenhet inom kranbranschen och samlat på mig en mängd professionell kunskap. Jag har valt de tillfredsställande kranarna för 500+ kunder. Om du har några behov eller frågor om kranar är du välkommen att kontakta mig, jag kommer att använda min expertis och praktiska erfarenhet för att hjälpa dig att lösa problemet!
Skicka din förfrågan
- E-post: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Lägg till: Changnao Industrial District, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Luftkranar
- Dubbelbalk överheadkranar
- Enbalks traverskranar
- Traverskranar av europeisk typ med en balk
- Explosionssäkra luftkranar
- Grab och Magnetiska Overhead Kranar
- Monorail kranar
- Gjuteri kranar
- Arbetsstationskranar: Lätt design, enkel installation och problemfri drift
- Fockkranar
- Väggmonterade kranar
- Väggfockkranar
- Fristående jibbkranar
- Aluminiumsvängkranar: Lätt, smidig roterande arm för enkel lyftning
- Balanssvängkranar: Effektiva lätta lyft för mekanisk montering över korta avstånd
- Manuella fristående svängkranar: Effektiva manuella lyftlösningar för operationer med begränsat utrymme
- Elektriska fristående svängkranar: Helelektrisk lösning för högkapacitets snabba lyft
- Ledsvängkranar: Precisionslyft med dubbelarmsflexibilitet
- Gantry kranar
- Dubbelbalk portalkranar
- Semi portalkranar
- Enkelbalks portalkranar
- Truss portalkranar
- Container portalkranar
- Justerbara portalkranar
- Bärbara portalkranar
- Europeiska portalkranar
- industrier
- Allmän tillverkning
- Avfallshantering
- Förtillverkad
- Kraft
- Sten
- Papperstillverkning
- Metallproduktion
- Brokonstruktion
- Hamnkranar: För container- och bulkhantering
- Traverskranar för olje- och gasindustrin: Förbättra driftseffektiviteten
- Traverskranar för fordonsindustrin: Effektiva automationslösningar
- Traverskranlösningar för järnvägar: Spårläggning, underhåll av rullande materiel och containerhantering
- Elektriska lyftar
- Elektriska vajertelfer
- Elektriska kedjetelfer
- Elektriska lyftanordningar av europeisk typ
- Europeiska elektriska kedjetelfer: Jämn drift, lågt ljud och energieffektivitet
- Manuella lyftanordningar: Perfekta för drag- och lyftuppgifter
- Handkättingtelfrar: Manuell lyftning för områden utan ström
- Elektriska lyftanordningar med låg takhöjd: Kompakt design för maximal utrymmeseffektivitet
- Pneumatiska kedjetelfrar: Smidig hantering för industriellt bruk
- Explosionssäkra manuella kättingtelfrar: Gnistsäker kopparlegeringskonstruktion för explosionsfarliga områden
- Explosionssäkra elektriska kättingtelfrar för lyft i farliga områden
- Handla om
- Fall
- Nyheter
- Vanliga frågor
- Ladda ner
- Bloggar
- Onlineverktyg för beräkning av kranhjulslast
- VR Panorama
- Kontakta oss
- E-post: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-