-
Industrier
-
Generell produksjon
-
Avfallshåndtering
-
Precast
-
Makt
-
Stein
-
Papirlaging
-
Metallproduksjon
-
Brokonstruksjon
-
Havnekraner: For håndtering av containere og bulkmaterialer
-
Traverskraner for petroleums- og gassindustrien: Forbedre driftseffektiviteten
-
Traverskraner for bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger for jernbaner: Sporlegging, vedlikehold av rullende materiell og containerhåndtering
-
Traverskraner for mat og drikke: Pålitelige løsninger for effektiv håndtering
-
Traverskraner for effektiv produksjon av sement, glass, murstein og prefabrikert betong
-
Traverskraner for luftfartsindustrien: Flyvedlikehold og montering
-
Traverskraner for luftfart: Presisjonsløfting for rakettoppskyting og transport
-
-
Produkter
-
Overhead kraner
-
Enkel bjelke overhead kraner
-
Overheadkraner med doble bjelker
-
Europeiske type enkeltbjelkekraner
-
Europeiske dobbeltbjelkekraner
-
Eksplosjonssikre traverskraner
-
Grab og magnetiske overheadkraner
-
Monorail kraner
-
Støperioverheadkraner
-
Isolasjon traverskraner
-
Overheadkraner med lav takhøyde
-
Ta tak i overheadkraner
-
Løse traverskraner
-
Underhengte overheadkraner
-
Elektromagnetiske overheadkraner
-
Arbeidsstasjonskraner: Lett design, enkel installasjon og uanstrengt betjening
-
Frittstående arbeidsstasjonsbrokraner
-
Takmontert brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkel bjelke portalkraner
-
Gantry kraner med dobbel bjelke
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europeiske portalkraner
-
Portalkraner i aluminium
-
Gummidekkede container portalkraner
-
Skinnemonterte containerportalkraner
-
Verfts portalkran
-
Europeiske portalkraner med én bjelke
-
Europeiske dobbeltbjelkeportalkraner
-
- Jibbkraner
- Spesielle kraner
- Elektriske taljer
- Overføringsvogner
-
Overhead kraner
-
Kran deler
-
Ta tak i bøtter
-
Elektrisk gripebøtte i rustfritt stål
-
Mekaniske gripere med fire tau med appelsinskall
-
Mekanisk gripebøtte med fire tau
-
Elektrohydrauliske rektangulære gripere
-
Elektrohydrauliske Clamshell Grabs
-
Elektrohydrauliske appelsinskallgripere, hydrauliske kaktusgripere
-
Elektrisk motor grip
-
Elektrisk monorail gripebøtte med monorail talje
-
Fjernkontroll Clamshell Grabs
-
Mekanisk to-tau Clamshell Grabs
-
Tømmergriper
-
Grabbøtte med enkelt tau
-
Rengjøringsmaskiner for søppelstativ
-
Mudringsgrep
-
Trimmegrep
-
- Kranspreder
-
Kran reservedeler
-
Kranskiver
-
Ståltauskiver
-
Trommel med krantau
-
Kranvogn
-
Elektrisk vinsj
-
Kranførerhytte
-
Overhead Crane Bremser
-
Overhead krankabler
-
Ledere for krantau
-
Luftkranledere og strømforsyningsledninger
-
Traverskranskinner
-
Skinneklemmer for traverskraner
-
Traverskranmotorer
-
Reduksjonsgir for traverskraner
-
Koplinger for traverskran
-
- Kranhjul
-
Ta tak i bøtter
- Selskap
- Kontakt
-
Industrier
-
Generell produksjon
-
Avfallshåndtering
-
Precast
-
Makt
-
Stein
-
Papirlaging
-
Metallproduksjon
-
Brokonstruksjon
-
Havnekraner: For håndtering av containere og bulkmaterialer
-
Traverskraner for petroleums- og gassindustrien: Forbedre driftseffektiviteten
-
Traverskraner for bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger for jernbaner: Sporlegging, vedlikehold av rullende materiell og containerhåndtering
-
Traverskraner for mat og drikke: Pålitelige løsninger for effektiv håndtering
-
Traverskraner for effektiv produksjon av sement, glass, murstein og prefabrikert betong
-
Traverskraner for luftfartsindustrien: Flyvedlikehold og montering
-
Traverskraner for luftfart: Presisjonsløfting for rakettoppskyting og transport
-
-
Produkter
-
Overhead kraner
-
Enkel bjelke overhead kraner
-
Overheadkraner med doble bjelker
-
Europeiske type enkeltbjelkekraner
-
Europeiske dobbeltbjelkekraner
-
Eksplosjonssikre traverskraner
-
Grab og magnetiske overheadkraner
-
Monorail kraner
-
Støperioverheadkraner
-
Isolasjon traverskraner
-
Overheadkraner med lav takhøyde
-
Ta tak i overheadkraner
-
Løse traverskraner
-
Underhengte overheadkraner
-
Elektromagnetiske overheadkraner
-
Arbeidsstasjonskraner: Lett design, enkel installasjon og uanstrengt betjening
-
Frittstående arbeidsstasjonsbrokraner
-
Takmontert brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkel bjelke portalkraner
-
Gantry kraner med dobbel bjelke
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europeiske portalkraner
-
Portalkraner i aluminium
-
Gummidekkede container portalkraner
-
Skinnemonterte containerportalkraner
-
Verfts portalkran
-
Europeiske portalkraner med én bjelke
-
Europeiske dobbeltbjelkeportalkraner
-
- Jibbkraner
- Spesielle kraner
- Elektriske taljer
- Overføringsvogner
-
Overhead kraner
-
Kran deler
-
Ta tak i bøtter
-
Elektrisk gripebøtte i rustfritt stål
-
Mekaniske gripere med fire tau med appelsinskall
-
Mekanisk gripebøtte med fire tau
-
Elektrohydrauliske rektangulære gripere
-
Elektrohydrauliske Clamshell Grabs
-
Elektrohydrauliske appelsinskallgripere, hydrauliske kaktusgripere
-
Elektrisk motor grip
-
Elektrisk monorail gripebøtte med monorail talje
-
Fjernkontroll Clamshell Grabs
-
Mekanisk to-tau Clamshell Grabs
-
Tømmergriper
-
Grabbøtte med enkelt tau
-
Rengjøringsmaskiner for søppelstativ
-
Mudringsgrep
-
Trimmegrep
-
- Kranspreder
-
Kran reservedeler
-
Kranskiver
-
Ståltauskiver
-
Trommel med krantau
-
Kranvogn
-
Elektrisk vinsj
-
Kranførerhytte
-
Overhead Crane Bremser
-
Overhead krankabler
-
Ledere for krantau
-
Luftkranledere og strømforsyningsledninger
-
Traverskranskinner
-
Skinneklemmer for traverskraner
-
Traverskranmotorer
-
Reduksjonsgir for traverskraner
-
Koplinger for traverskran
-
- Kranhjul
-
Ta tak i bøtter
- Selskap
- Kontakt


Traverskranstål: Vanlige typer og sikkerhetskrav
Innholdsfortegnelse
I løfteoperasjoner er ståltauet til traverskranen «livlinen». Det påvirker direkte løftesikkerheten, utstyrets stabilitet og personellsikkerheten. Når det velges feil, vedlikeholdes dårlig eller brukes utover sikkerhetsstandardene, kan det lett oppstå alvorlige ulykker som taubrudd og fallende last.
Ståltau som brukes på kraner skal være i samsvar med GB/T 20118-standarden. Der det gjelder høyere krav, brukes ståltau som er i samsvar med GB/T 8918-standarden. Linjekontaktstål brukes vanligvis, og sikkerhetsfaktoren for ståltauet skal være i samsvar med GB/T 3811 eller kontrakten.
Valgt ståltau bestemmes i henhold til ståltaumodell, ståltaustyrke, ståltaudiameter, kjernemateriale, ståltauoverflatens tilstand og ståltaukvalitet. Ståltauet må smøres i tide og riktig, og en ståltauoljer kan legges til etter behov.
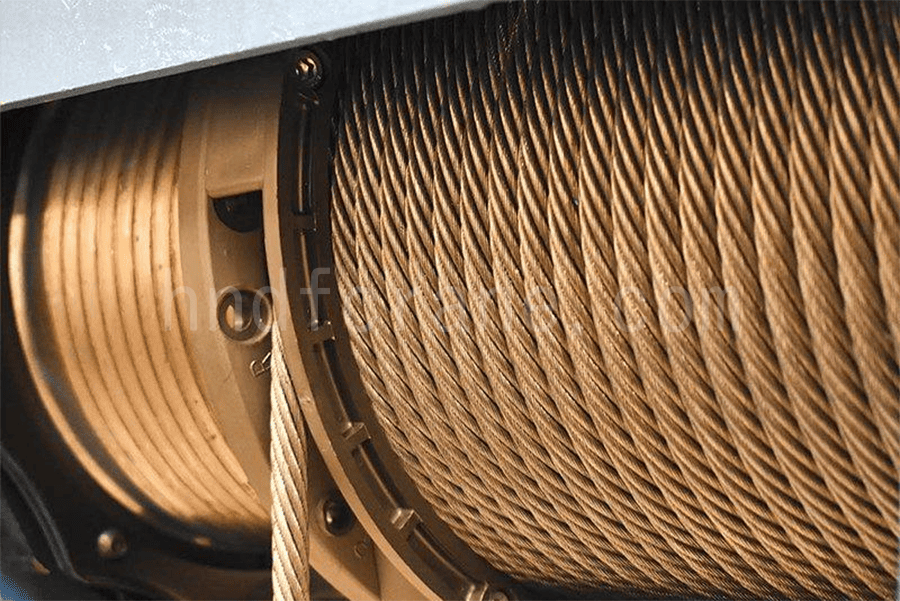
Formål og konstruksjon av traverskranens ståltau
Ståltau er mye brukt i heise-, luffing- og trekmekanismer for løftemaskiner, og brukes også i stropper, surringer og strammingsoperasjoner.
I henhold til brukskravene er ståltau delt inn i tre grader etter seighet (tillatt antall bøyningssykluser): spesialtau brukes til passasjerheiser, tau av klasse I til kraner og tau av klasse II til stropping, stramming og trekkraft.
For å forhindre korrosjon er ståltauets overflate galvanisert. I henhold til korrosjonsbestandighet er galvaniserte tau delt inn i tre grader – A, B og C – der grad A gir den sterkeste korrosjonsbestandigheten.
Et ståltau dannes ved å legge ståltråder rundt en kjerne. Strekkfastheten til ståltau for traverskraner er vanligvis 1570–1960 N/mm². For å gjøre elektriske taljetromler og -skiver lettere og mer kompakte, har ståltau en tendens til å ha høyere styrke og mindre diameter, så strekkfastheten til ståltau som brukes på utenlandske elektriske taljer er for tiden stort sett over 2000 N/mm², noe som gjør dem merkbart lettere og mer kompakte.
Kjernen støtter, stabiliserer og smører ståltauet og øker dets fleksibilitet. Kjerner deles inn i stålkjerner (ståltråder eller et tynt ståltau), organiske kjerner (hampkjerne eller fiberkjerne) og asbestkjerner; stålkjernetau brukes til høye temperaturer eller flerlagsvikling.
Klassifisering av kranens ståltau
1. Klassifisering etter antall vridningsoperasjoner
Det finnes enkeltlagstau og dobbeltlagstau.
- Enkeltlagstau: Det tvinnes direkte fra ståltråder til et tau i én operasjon, uten at man først tvinner trådene til tråder og deretter trådene til et tau. Det har høy stivhet og dårlig fleksibilitet, er ikke lett å bøye, og brukes mest til stramming, barduner eller lastbærende applikasjoner der hyppig bøying ikke er nødvendig.
- Dobbeltlagstau: Ståltauet tvinnes først til tråder, og deretter tvinnes trådene til et tau, som går gjennom to tvinneoperasjoner. Det har god fleksibilitet og bøyer seg lett, noe som gjør det egnet for å føres over trinser og tromler, og det er det mest brukte ståltauet i kraner.
2. Klassifisering etter leggeretning
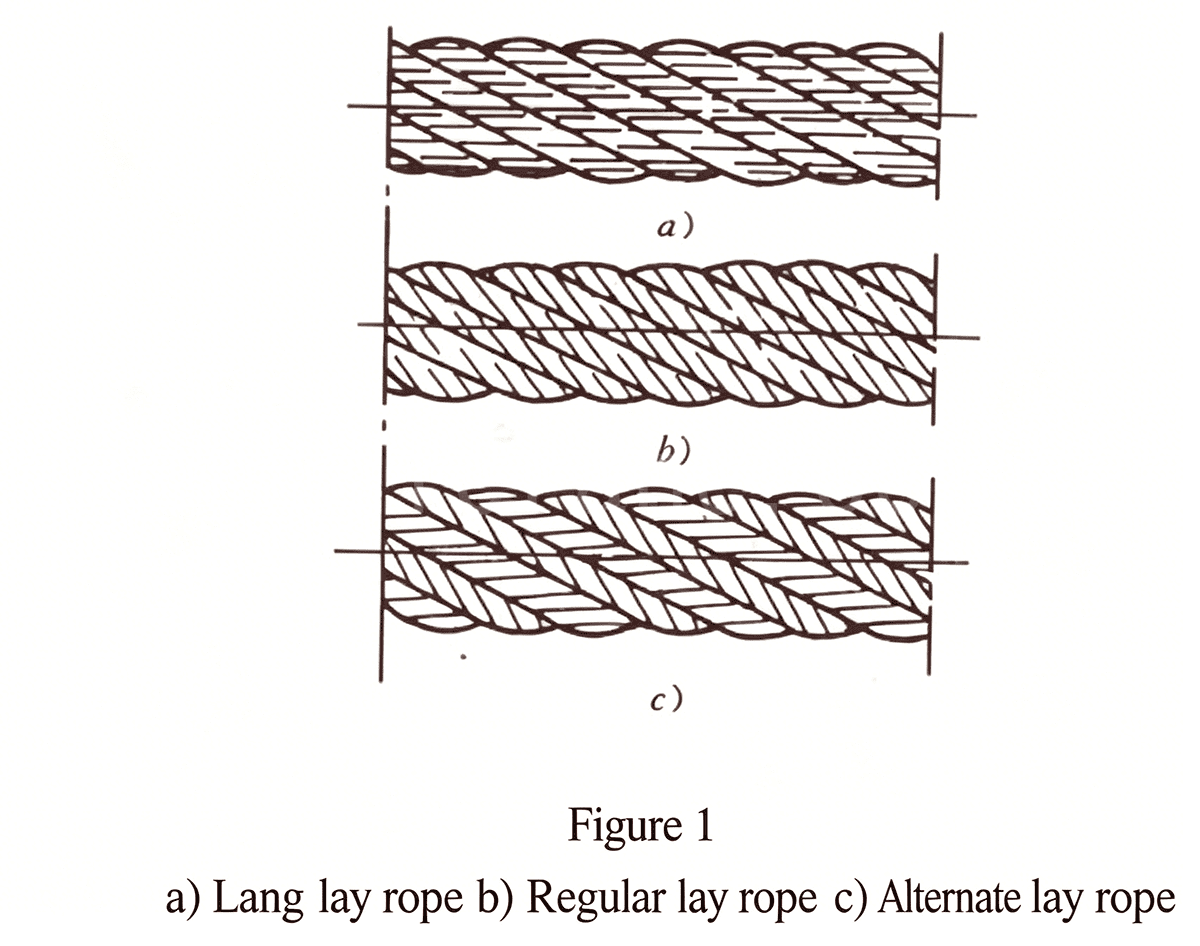
Det finnes langleggingstau, vanlige leggingstau og vekselleggingstau, som vist i figur 1. Blant disse er vanlige leggingstau ikke utsatt for vridning eller løsning, og er ofte brukte.
3. Klassifisering etter leggetype
Leggretning for trådene: venstre legg s, høyre legg z, med de ytre trådene lagt langs trådens akse; leggeretning for tauet: venstre legg S, høyre legg Z, med de ytre trådene lagt langs ståltauets akse.
I betegnelsen på ståltau er den første bokstaven kordelens leggeretning og den andre bokstaven er tauets leggeretning. Det vil si at den lille kordelen først legges som s eller z, og det ferdige store tauet legges til slutt som S eller Z. I henhold til leggeretningen og leggetypen er ståltau delt inn i fire typer: venstre vanlig lag SZ, høyre vanlig lag ZS, høyre langlag ZZ og venstre langlag SS.
- Vanlig ståltau (sZ, zS): løsner eller vrir seg ikke, og brukes ofte i løftemaskineri; den har imidlertid dårlig kontakt og kort levetid.
- Langlagsstål (zZ, sS): har god kontakt, lav slitasje, glatt overflate, god fleksibilitet og lang levetid; den roterer imidlertid av seg selv og er utsatt for å løsne.
- Alternerende ståltau (aZ, aS): har utmerket ytelse (men prosessen er kompleks og brukes sjelden).
4. Klassifisering etter ledningskontakttilstand
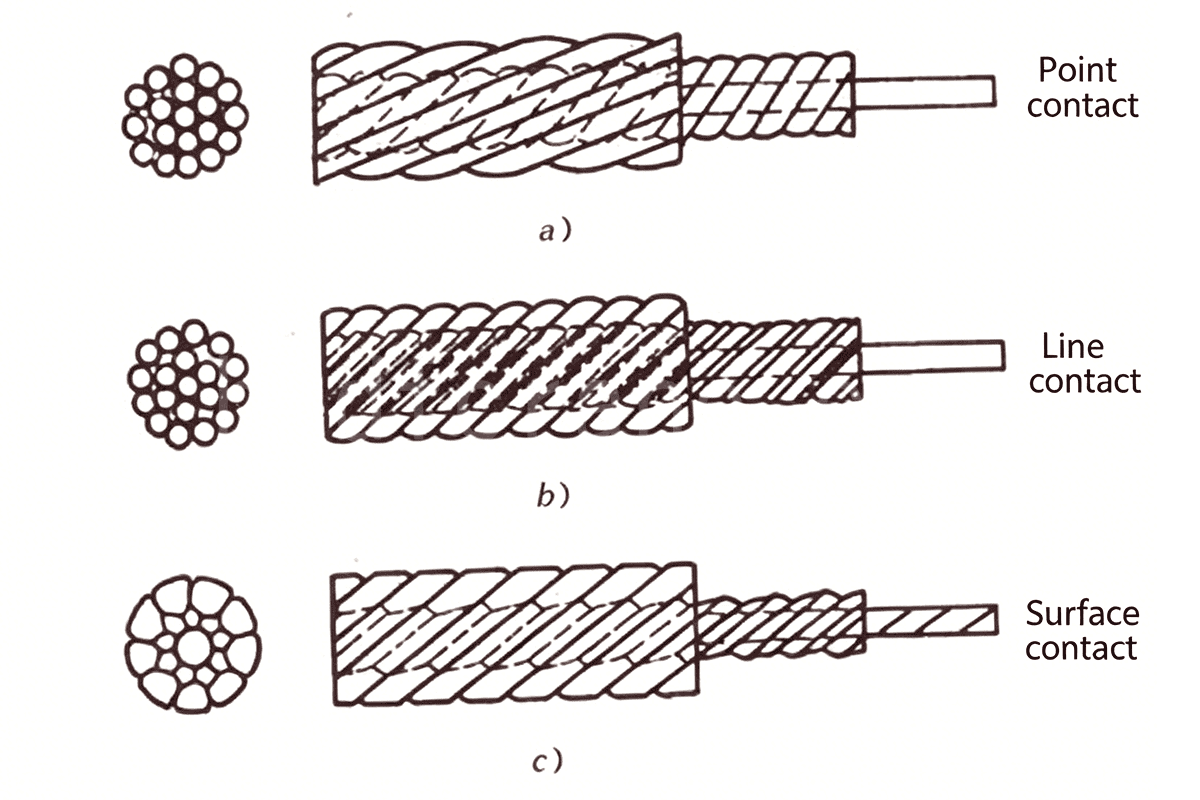
Det finnes punktkontakttau, linjekontakttau og frontkontakttau, som vist i figuren nedenfor. Blant disse er linjekontakttau mye brukt på kraner på grunn av deres lave kontaktspenning mellom vaiere, gode slitestyrke og lange levetid.
Etter tverrsnittsstruktur er linjekontakttau delt inn i grov ytre type (X – Seale-type), grovfin type (W – Warrington-type) og tett type (T – Filler-type), som vist i figur. a er den grove ytre typen, b er den grovfine typen, og c er den tette typen. Blant disse er grovfin type b), det vil si Warrington W-type tau, brukt av elektriske taljer på grunn av sin høye fyllfaktor, gode fleksibilitet og sterke bæreevne.
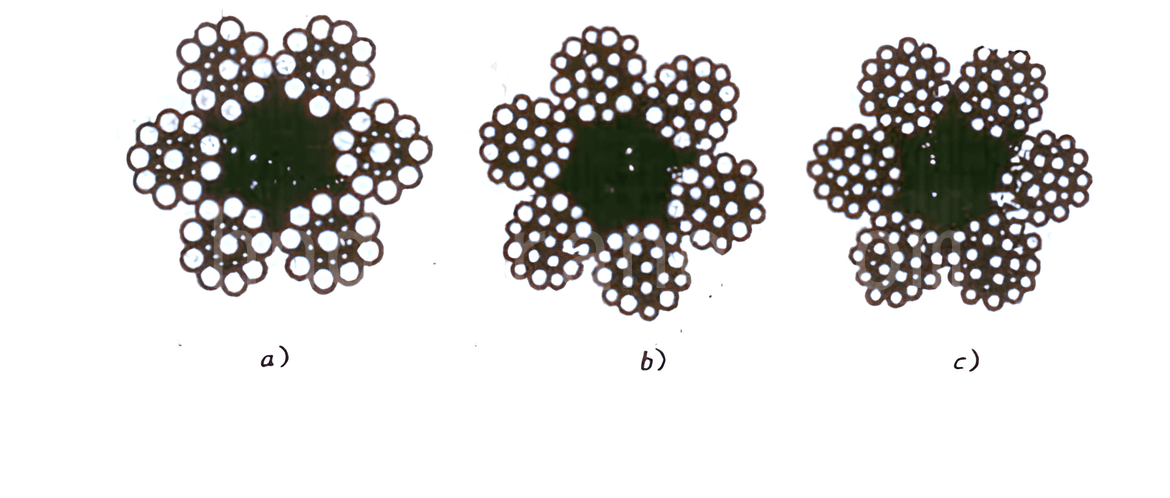
Løftemekanismen til en kran bør helst bruke et dobbeltlags, linjekontakt, grovfint ståltau av typen (W) med vanlig lag.
5. Ikke-standard ståltau
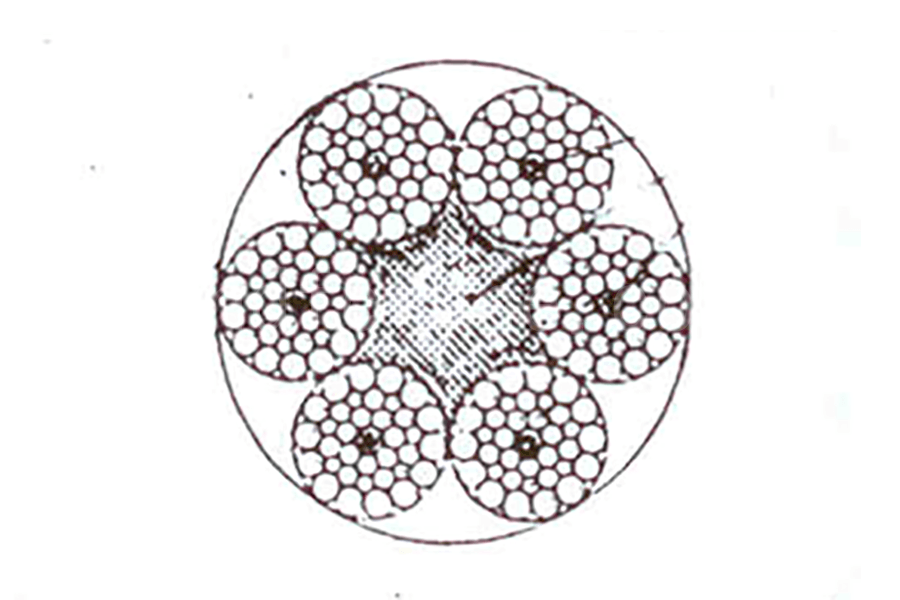
For å forbedre strekkfastheten til ståltauet og redusere diameteren så mye som mulig, brukes det for tiden ikke-standardiserte ståltau i utlandet. For eksempel bruker AS-type elektriske taljer fra det tyske selskapet STAHL for det meste det ikke-standardiserte tyske 6×35+7 (fiberkjerne) Warrington-Seale rundtrådet ståltau, som vist i figuren nedenfor.
6. Lavroterende tau og ikke-roterende tau
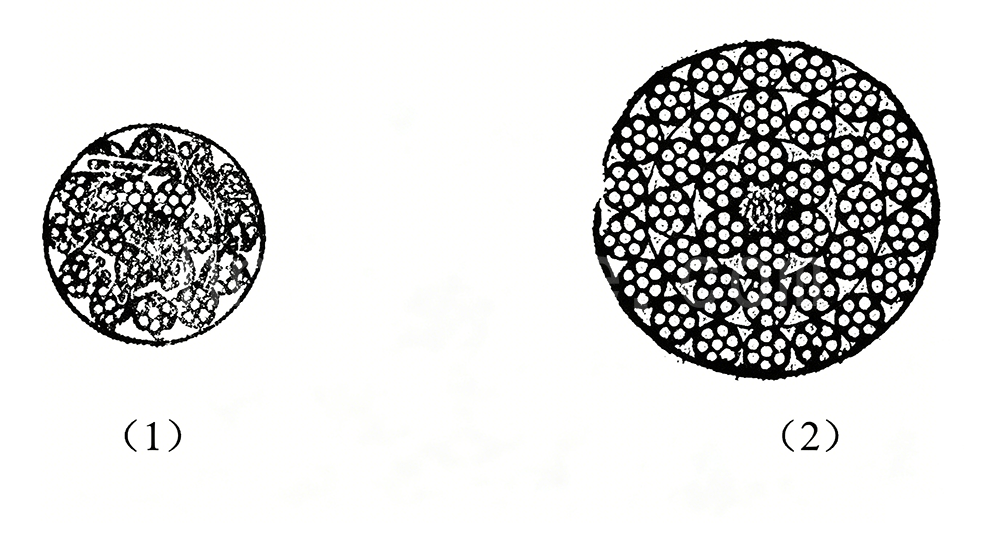
Når heisens innsveivingsforhold er 1/1, det vil si med en enkeltfallskrok, bør et tau med lav rotasjon velges, for eksempel 18×7 (fiberkjerne) tauet vist i figur (1). Når løftekapasiteten er stor eller løftehøyden er høy (H ≥ 40 m), bør et ikke-roterende tau brukes, for eksempel 36×7 (stålkjerne) tauet vist i figur (2).
Sikkerhetstekniske krav for bruk av ståltau i traverskraner
- Før bruk må ståltauet kontrolleres for skader; før bruk må det kontrolleres for ødelagte ståltau, deformasjon, korrosjon og flatning.
- Ståltauet skal ikke ha defekter som skarpe bøyer, løkker, poppede ståltråder eller utflating.
- Når det dannes en løkke i enden av ståltauet, skal det brukes minst tre ståltauklemmer; hvis skjøtemetoden brukes, skal skjøtelengden ikke være mindre enn 15 ganger ståltauets diameter, men ikke mindre enn 300 mm.
- Det er strengt forbudt å knyte sammen ståltauet, og ståltau som brukes på en vinsj skal ikke ha skjøter.
- Hvis det oppdages oljelekkasje på ståltauet under bruk (med unntak av nytt ståltau), indikerer det at ståltauet har blitt kraftig deformert. Arbeidet skal stoppes umiddelbart, og ståltauet skal kontrolleres og håndteres.
- Ståltauet skal holdes rent til enhver tid og vanligvis oljes én gang i året med ståltauolje eller sylinderolje (oljetemperaturen skal ikke overstige 80 °C).
- Ståltauet på traverskrantrommel må beholde minst 3 sikkerhetsspoler.
Krav til inspeksjon og vedlikehold av ståltau for traverskraner
- Utfør en visuell inspeksjon før bruk hver dag.
- Utfør en grundig inspeksjon og registrer den hver uke.
- Utfør fullstendig vedlikehold og smøring én gang i måneden.
- Opprett en brukslogg for ståltau for å spore levetiden.
Jeg er Cindy, med 10 års arbeidserfaring i kranindustrien og samlet et vell av faglig kunnskap. Jeg har valgt de tilfredsstillende kranene for 500+ kunder. Hvis du har behov eller spørsmål om kraner, ta gjerne kontakt med meg, jeg vil bruke min ekspertise og praktiske erfaring til å hjelpe deg med å løse problemet!
Send din forespørsel
- E-post: sales@hndfcrane.com
- Hva skjer: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
- Faks: +86-373-215 7000
- Legg til: Changnao industridistrikt, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Overhead kraner
- Overheadkraner med doble bjelker
- Enkel bjelke overhead kraner
- Europeiske type enkeltbjelkekraner
- Eksplosjonssikre traverskraner
- Grab og magnetiske overheadkraner
- Monorail kraner
- Støperioverheadkraner
- Arbeidsstasjonskraner: Lett design, enkel installasjon og uanstrengt betjening
- Jibbkraner
- Veggmonterte svingkraner
- Vegg-svingkraner
- Frittstående svingkraner
- Aluminiumsvingkraner: Lett, jevn roterende arm for enkel løfting
- Balanserende svingkraner: Effektiv lett løfting for mekanisk montering over korte avstander
- Manuelle frittstående svingkraner: Effektive manuelle løfteløsninger for operasjoner med begrenset plass
- Elektriske frittstående svingkraner: Helelektrisk løsning for rask løfting med høy kapasitet
- Artikulerende svingkraner: Presisjonsløfting med dobbelarmfleksibilitet
- Gantry kraner
- Gantry kraner med dobbel bjelke
- Semi portalkraner
- Enkel bjelke portalkraner
- Truss portalkraner
- Container portalkraner
- Justerbare portalkraner
- Bærbare portalkraner
- Europeiske portalkraner
- Industrier
- Generell produksjon
- Avfallshåndtering
- Precast
- Makt
- Stein
- Papirlaging
- Metallproduksjon
- Brokonstruksjon
- Havnekraner: For håndtering av containere og bulkmaterialer
- Traverskraner for petroleums- og gassindustrien: Forbedre driftseffektiviteten
- Traverskraner for bilindustrien: Effektive automatiseringsløsninger
- Traverskranløsninger for jernbaner: Sporlegging, vedlikehold av rullende materiell og containerhåndtering
- Elektriske taljer
- Elektriske vaierløftere
- Elektriske kjettingtaljer
- Europeisk type elektriske taljer
- Europeiske elektriske kjettingtaljer: jevn drift, lite støy og energieffektivitet
- Manuelle løfteheiser: Ideelle for trekk- og løfteoppgaver
- Håndkjettingtaljer: Manuell løfting for områder uten strøm
- Elektriske taljer med lav takhøyde: Kompakt design for maksimal plasseffektivitet
- Pneumatiske kjettingtaljer: Smidig håndtering for industriell bruk
- Eksplosjonssikre manuelle kjettingtaljer: Gnistsikker kobberlegeringskonstruksjon for eksplosjonsfarlige områder
- Eksplosjonssikre elektriske kjettingtaljer for løfting i farlige områder
- Om
- Saker
- Nyheter
- Vanlige spørsmål
- nedlasting
- Blogger
- Verktøy for beregning av kranhjullast på nett
- VR Panorama
- Kontakt oss
- E-post: sales@hndfcrane.com
- Hva skjer: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
-