-
الصناعات
-
التصنيع العام
-
معالجة النفايات
-
مسبقة الصنع
-
قوة
-
حجر
-
صناعة الورق
-
انتاج المعادن
-
بناء الجسر
-
رافعات الموانئ: لمناولة الحاويات والمواد السائبة
-
الرافعات العلوية لصناعة البترول والغاز: تعزيز الكفاءة التشغيلية
-
الرافعات العلوية لصناعة السيارات: حلول أتمتة فعّالة
-
حلول الرافعات العلوية للسكك الحديدية: وضع المسارات، وصيانة المركبات المتحركة، ومناولة الحاويات
-
الرافعات العلوية للأغذية والمشروبات: حلول موثوقة للتعامل الفعال
-
رافعات علوية لتصنيع الأسمنت والزجاج والطوب والخرسانة الجاهزة بكفاءة
-
الرافعات العلوية لصناعة الطيران: صيانة وتجميع الطائرات
-
الرافعات العلوية في مجال الطيران والفضاء: رفع دقيق لإطلاق الصواريخ ونقلها
-
-
منتجات
-
الرافعات العلوية
-
الرافعات العلوية ذات العارضة الواحدة
-
الرافعات العلوية ذات العارضة المزدوجة
-
رافعات علوية أحادية العارضة من النوع الأوروبي
-
رافعات علوية مزدوجة العارضة من النوع الأوروبي
-
الرافعات العلوية المقاومة للانفجار
-
الرافعات العلوية المغناطيسية والإمساك
-
الرافعات أحادية السكة
-
الرافعات العلوية مسبك
-
رافعات علوية معزولة
-
رافعات علوية ذات ارتفاع رأس منخفض
-
الاستيلاء على الرافعات العلوية
-
رافعات علوية مغرفة
-
رافعات علوية معلقة
-
الرافعات الكهرومغناطيسية العلوية
-
رافعات محطات العمل: تصميم خفيف الوزن، سهولة التركيب، وتشغيل سلس
-
رافعات جسرية لمحطات العمل المستقلة
-
رافعة جسرية مثبتة على السقف
-
الرافعات العلوية اليدوية
-
-
رافعات
-
رافعات نصف قنطرية
-
الرافعات الجسرية ذات العارضة الواحدة
-
الرافعات الجسرية ذات العارضة المزدوجة
-
الرافعات الجسرية للحاويات
-
رافعات جسرية تروس
-
الرافعات الجسرية القابلة للتعديل
-
الرافعات الجسرية المحمولة
-
الرافعات الجسرية الأوروبية
-
الرافعات الجسرية المصنوعة من الألومنيوم
-
رافعات حاويات ذات إطارات مطاطية
-
رافعات حاويات جسرية مثبتة على سكة حديدية
-
رافعة جسرية لحوض بناء السفن
-
رافعات جسرية أوروبية أحادية العارضة
-
رافعات جسرية أوروبية مزدوجة العوارض
-
- الرافعات الجيب
- رافعات خاصة
- روافع كهربائية
- عربات النقل
-
الرافعات العلوية
-
قطع غيار رافعة
-
دلاء الاستيلاء
-
دلو كهربائي من الفولاذ المقاوم للصدأ
-
قابض ميكانيكي بأربعة حبال لقشر البرتقال
-
دلو ميكانيكي مزود بأربعة حبال صدفية
-
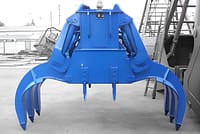
مقابض كهروهيدروليكية مستطيلة الشكل
-
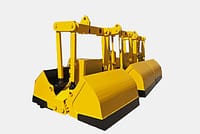
مقابض صدفية هيدروليكية كهربائية
-
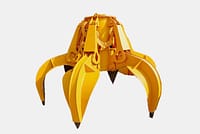
قابضات قشر البرتقال الكهربائية الهيدروليكية، قابضات الصبار الهيدروليكية
-
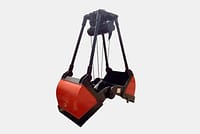
محرك كهربائي
-
دلو كهربائي أحادي السكة مع رافعة أحادية السكة
-
جهاز التحكم عن بعد بمقابض صدفية
-
قابضات ميكانيكية ذات حبلين
-
مسكات الأخشاب
-
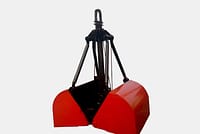
دلو حمل بحبل واحد
-
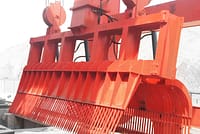
آلات تنظيف رفوف القمامة
-
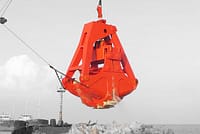
التجريف الاستيلاء
-
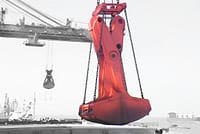
تقليم الاستيلاء
-
- ناشرة الرافعة
-
قطع غيار الرافعات
-
بكرات الرافعة
-
حزم حبل الأسلاك
-
طبل حبل الرافعة
-
عربة كرين
-
ونش كهربائي
-
كابينة مشغل الرافعة
-
فرامل الرافعات العلوية
-
كابلات الرافعات العلوية
-
أدلة حبل الرافعة العلوية
-
موصلات الرافعات العلوية وخطوط إمداد الطاقة
-
قضبان الرافعة العلوية
-
مشابك سكك الرافعة العلوية
-
محركات الرافعات العلوية
-
مخفضات الرافعات العلوية
-
وصلات للرافعات العلوية
-
- عجلات الرافعة
-
دلاء الاستيلاء
- شركة
- اتصال
-
الصناعات
-
التصنيع العام
-
معالجة النفايات
-
مسبقة الصنع
-
قوة
-
حجر
-
صناعة الورق
-
انتاج المعادن
-
بناء الجسر
-
رافعات الموانئ: لمناولة الحاويات والمواد السائبة
-
الرافعات العلوية لصناعة البترول والغاز: تعزيز الكفاءة التشغيلية
-
الرافعات العلوية لصناعة السيارات: حلول أتمتة فعّالة
-
حلول الرافعات العلوية للسكك الحديدية: وضع المسارات، وصيانة المركبات المتحركة، ومناولة الحاويات
-
الرافعات العلوية للأغذية والمشروبات: حلول موثوقة للتعامل الفعال
-
رافعات علوية لتصنيع الأسمنت والزجاج والطوب والخرسانة الجاهزة بكفاءة
-
الرافعات العلوية لصناعة الطيران: صيانة وتجميع الطائرات
-
الرافعات العلوية في مجال الطيران والفضاء: رفع دقيق لإطلاق الصواريخ ونقلها
-
-
منتجات
-
الرافعات العلوية
-
الرافعات العلوية ذات العارضة الواحدة
-
الرافعات العلوية ذات العارضة المزدوجة
-
رافعات علوية أحادية العارضة من النوع الأوروبي
-
رافعات علوية مزدوجة العارضة من النوع الأوروبي
-
الرافعات العلوية المقاومة للانفجار
-
الرافعات العلوية المغناطيسية والإمساك
-
الرافعات أحادية السكة
-
الرافعات العلوية مسبك
-
رافعات علوية معزولة
-
رافعات علوية ذات ارتفاع رأس منخفض
-
الاستيلاء على الرافعات العلوية
-
رافعات علوية مغرفة
-
رافعات علوية معلقة
-
الرافعات الكهرومغناطيسية العلوية
-
رافعات محطات العمل: تصميم خفيف الوزن، سهولة التركيب، وتشغيل سلس
-
رافعات جسرية لمحطات العمل المستقلة
-
رافعة جسرية مثبتة على السقف
-
الرافعات العلوية اليدوية
-
-
رافعات
-
رافعات نصف قنطرية
-
الرافعات الجسرية ذات العارضة الواحدة
-
الرافعات الجسرية ذات العارضة المزدوجة
-
الرافعات الجسرية للحاويات
-
رافعات جسرية تروس
-
الرافعات الجسرية القابلة للتعديل
-
الرافعات الجسرية المحمولة
-
الرافعات الجسرية الأوروبية
-
الرافعات الجسرية المصنوعة من الألومنيوم
-
رافعات حاويات ذات إطارات مطاطية
-
رافعات حاويات جسرية مثبتة على سكة حديدية
-
رافعة جسرية لحوض بناء السفن
-
رافعات جسرية أوروبية أحادية العارضة
-
رافعات جسرية أوروبية مزدوجة العوارض
-
- الرافعات الجيب
- رافعات خاصة
- روافع كهربائية
- عربات النقل
-
الرافعات العلوية
-
قطع غيار رافعة
-
دلاء الاستيلاء
-
دلو كهربائي من الفولاذ المقاوم للصدأ
-
قابض ميكانيكي بأربعة حبال لقشر البرتقال
-
دلو ميكانيكي مزود بأربعة حبال صدفية
-
مقابض كهروهيدروليكية مستطيلة الشكل
-
مقابض صدفية هيدروليكية كهربائية
-
قابضات قشر البرتقال الكهربائية الهيدروليكية، قابضات الصبار الهيدروليكية
-
محرك كهربائي
-
دلو كهربائي أحادي السكة مع رافعة أحادية السكة
-
جهاز التحكم عن بعد بمقابض صدفية
-
قابضات ميكانيكية ذات حبلين
-
مسكات الأخشاب
-
دلو حمل بحبل واحد
-
آلات تنظيف رفوف القمامة
-
التجريف الاستيلاء
-
تقليم الاستيلاء
-
- ناشرة الرافعة
-
قطع غيار الرافعات
-
بكرات الرافعة
-
حزم حبل الأسلاك
-
طبل حبل الرافعة
-
عربة كرين
-
ونش كهربائي
-
كابينة مشغل الرافعة
-
فرامل الرافعات العلوية
-
كابلات الرافعات العلوية
-
أدلة حبل الرافعة العلوية
-
موصلات الرافعات العلوية وخطوط إمداد الطاقة
-
قضبان الرافعة العلوية
-
مشابك سكك الرافعة العلوية
-
محركات الرافعات العلوية
-
مخفضات الرافعات العلوية
-
وصلات للرافعات العلوية
-
- عجلات الرافعة
-
دلاء الاستيلاء
- شركة
- اتصال


نقاط تزييت الرافعات العلوية وإرشادات الصيانة
جدول المحتويات
في ظل النمو الاقتصادي العالمي السريع والمستدام، يتزايد استخدام آلات الرافعات على نطاق واسع؛ ولا سيما الطلب المتزايد في السوق على معدات الرفع ذات الأغراض الخاصة والقادرة على التكيف مع مختلف ظروف العمل. يُعدّ تزييت كل آلية من آليات الرافعة عنصرًا أساسيًا لضمان سلامة الإنتاج، والحفاظ على استقرار تشغيل الآلية، وإطالة عمر المعدات. لذا، يجب إيلاء عناية فائقة لحالة تزييت كل آلية، وإجراء فحص دوري لنظام تزييت الرافعة العلوية لضمان سلامة عمله.
نقاط تشحيم الرافعة العلوية
تزييت معظم آليات الرافعات العلوية
تشمل نقاط التشحيم هذه: محامل العجلات، ومحامل عجلات التوجيه الأفقية، وجلبات دبابيس موازنة العجلات، ومحامل البكرات الثابتة، وجلبات دبابيس موازنة أسلاك الحبال، ومحامل الأسطوانات، وما شابه ذلك. يستخدم البعض مسدس تشحيم يدوي عالي الضغط لحقن الشحم في كل كوب زيت بشكل دوري؛ كما يمكن استخدام نظام تشحيم مركزي عند الحاجة.
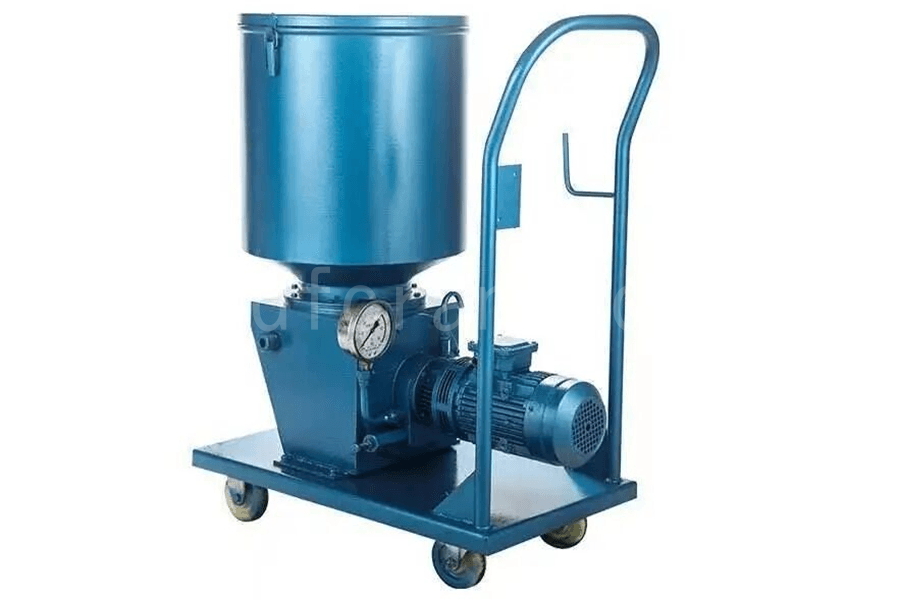
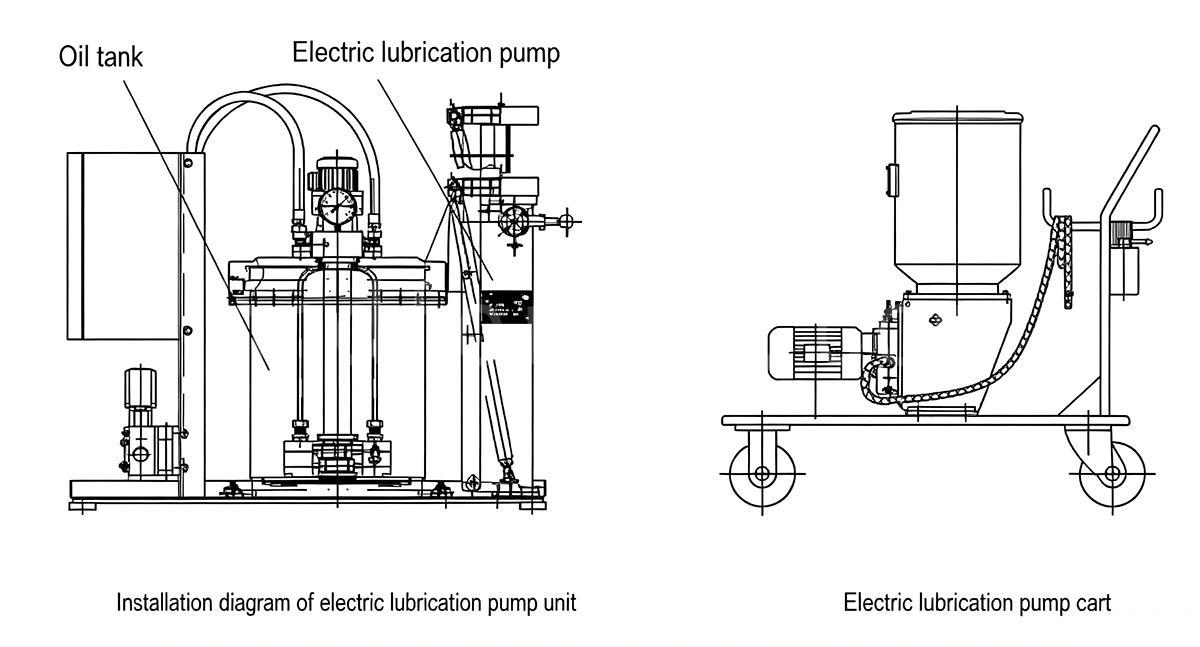
يُستخدم نظام التشحيم المركزي (المُهيأ حسب الحاجة) بشكل دوري عن طريق مضخة شحم لحقن الشحم في كل نقطة تشحيم عبر موزع، لضمان تشحيمها بالكامل. تتوفر مضخة الشحم بنوعين: يدوية وكهربائية. إلى جانب التركيب الثابت، تُستخدم أيضًا عربة تشحيم كهربائية متنقلة.
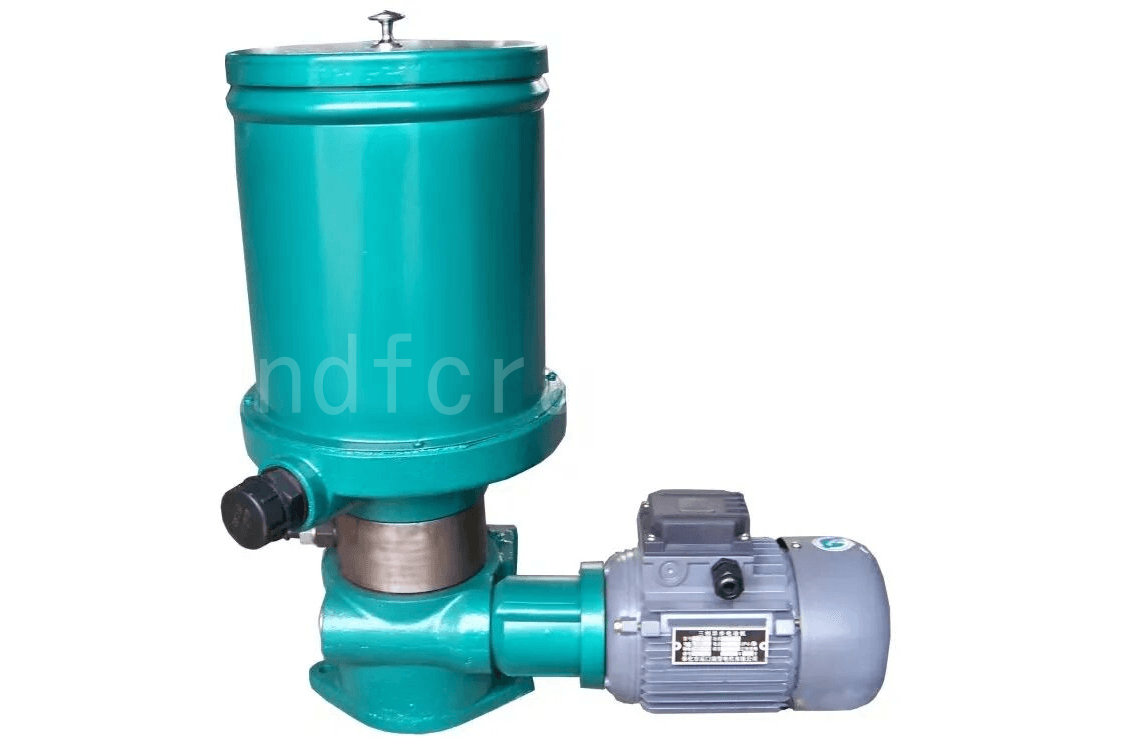
تقوم المضخة اليدوية بسحب الشحوم عن طريق تشغيل المقبض يدوياً.
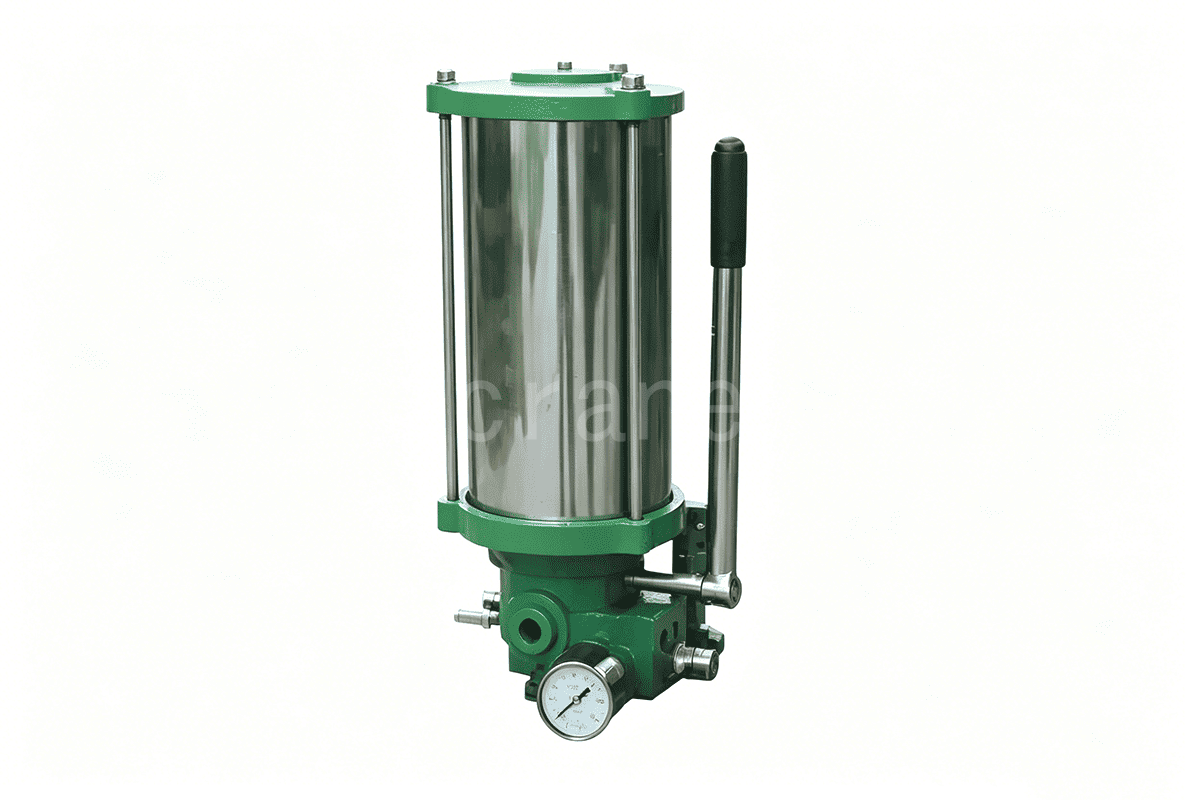
بعد تشغيل المضخة الكهربائية، تقوم بوظيفة سحب الزيت وضغطه، حيث تضخ الشحم من خزان الزيت. وبفضل تجهيزها بأجهزة إنذار مثل مفتاح الضغط، ومفتاح انخفاض مستوى الزيت، ومفتاح التشغيل/الإيقاف، فإنها تحقق تزييتًا أوتوماتيكيًا كاملًا بواسطة صندوق التحكم الكهربائي (انظر الشكل أدناه).
تتكون عربة التشحيم الكهربائية المتنقلة من مضخة كهربائية مزودة بعربة متنقلة، وبرميل زيت، وأنبوب زيت، ومسدس تشحيم، وكابل (انظر الشكل أدناه).
تشحيم شفة عجلة الرافعة العلوية
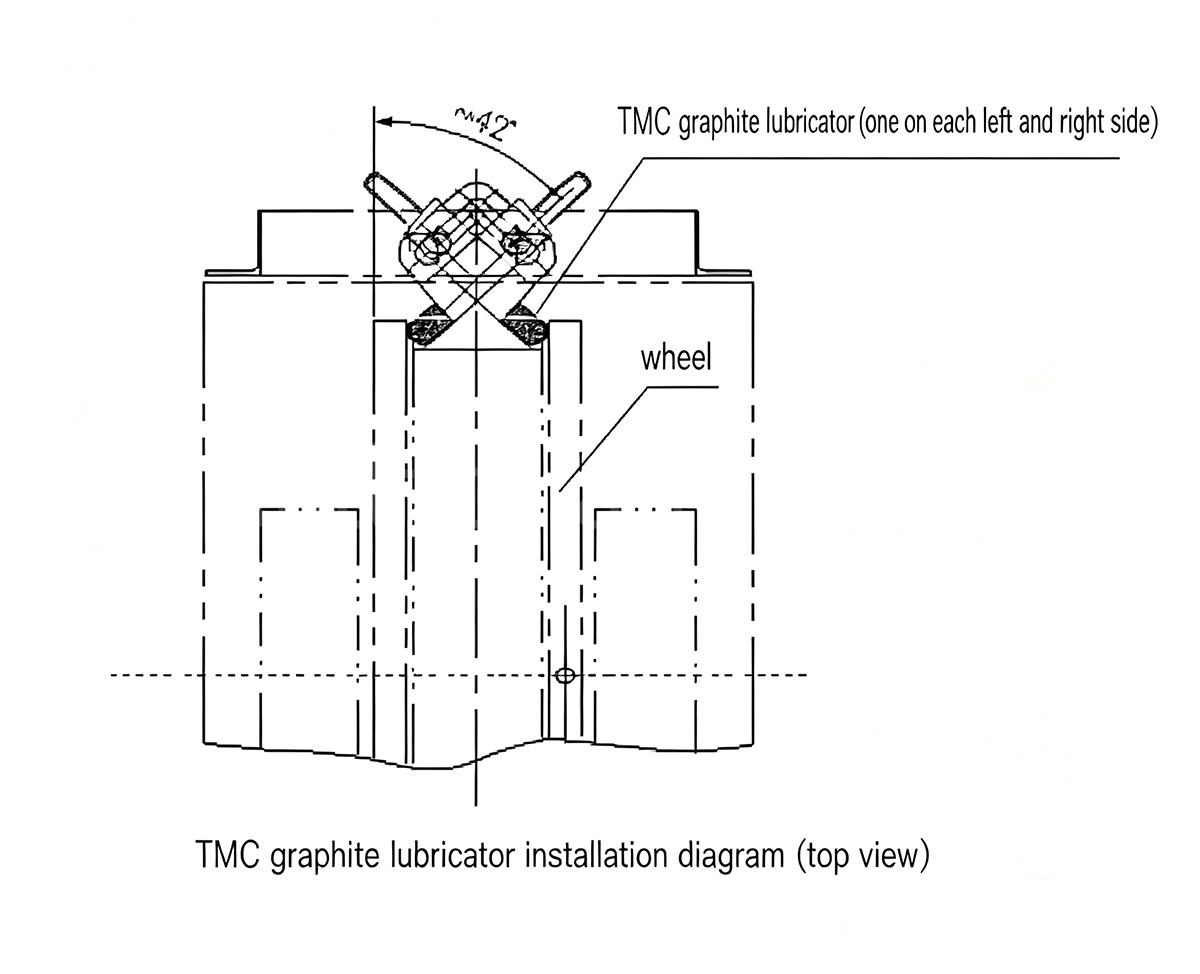
يتم استخدام جهاز تشحيم الجرافيت أو جهاز تشحيم العجلات للتشحيم (يتم اختياره وفقًا لما هو محدد في العقد) لتقليل المقاومة بين العجلة وجانب السكة الحديدية وإطالة عمر خدمة العجلة والسكة الحديدية.
تضغط كتلة التشحيم الجرافيتية في جهاز التشحيم الجرافيتي على الحافة الداخلية للعجلة (تشكل كتلة التشحيم الجرافيتية زاوية تتراوح بين 42 و45 درجة مع مستوى العجلة)، ويتم ضبطها لتطبيق ضغط معين. عند دوران العجلة، يقوم الجرافيت بتشحيم حافة العجلة باستمرار. ويحافظ العنصر المرن في جهاز التشحيم على ضغط الجرافيت على الحافة الداخلية للعجلة.
تتلامس عجلة التزييت في جهاز تزييت العجلات مع الحافة الداخلية للعجلة، وترتفع أكثر من 3 مم فوق سطح العجلة. يشكل محور دورانها زاوية 40 درجة تقريبًا مع سطح العجلة، ويتم ضبطها بحيث تُمارس ضغطًا خفيفًا على العجلة. يُحرك دوران العجلة عجلة التزييت الضاغطة على الحافة، مما يُشغل مضخة الزيت في جهاز التزييت ويُزود الحافة بالزيت باستمرار.
تشحيم حبل سلك الرافعة العلوية
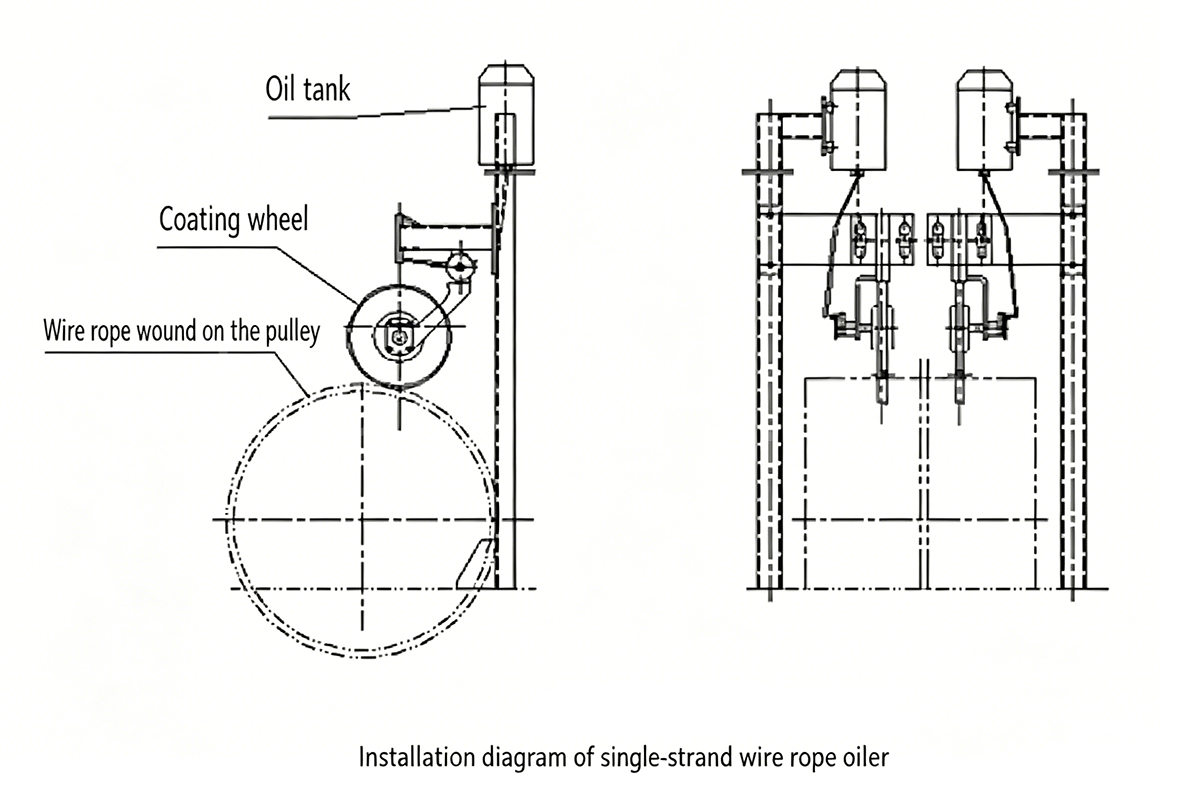
تُستخدم آلة تزييت حبال الأسلاك أحادية الجديلة أو آلة تزييت حبال الأسلاك المتنقلة لتزييت حبل السلك بزيت التشحيم.
تتكون وحدة تزييت حبل السلك أحادي الجديلة من خزان زيت، وأنبوب زيت، ومضخة زيت، وقوس تثبيت، وعجلة تزييت، وأجزاء أخرى. تلامس عجلة التزييت حبل السلك الملفوف على البكرة الثابتة، فتُضيف كمية صغيرة من الزيت إلى الحبل المار فوقها. عند تشغيل آلية الرفع، يُولّد الاحتكاك بين حبل السلك الملفوف على البكرة الثابتة وعجلة التزييت احتكاكًا يدفع العجلة للدوران، مما يُشغّل مضخة الزيت ويُزوّد العجلة بالزيت باستمرار؛ فيقوم الزيت المتسرب من العجلة بتزييت حبل السلك.
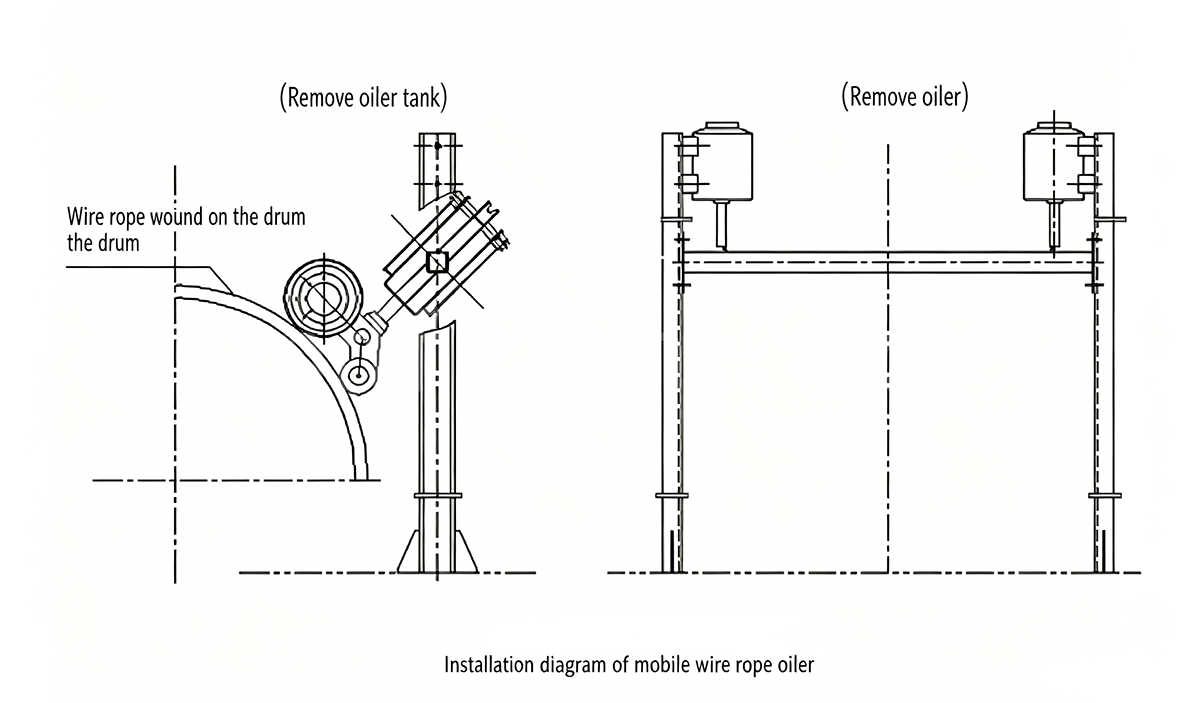
تتكون آلة تزييت أسلاك الحبال المتنقلة من خزان زيت، وأنبوب زيت، ومضخة زيت، وقوس تثبيت، وقضيب توجيه، وعجلة تزييت، وأجزاء أخرى. تلامس عجلة التزييت سلك الحبل الملفوف على الأسطوانة؛ ويؤدي دوران الأسطوانة إلى دوران عجلة التزييت تبعًا لذلك، مما يجعل مضخة الزيت تعمل وتزود عجلة التزييت بالزيت باستمرار؛ ويقوم الزيت المتسرب من عجلة التزييت بتزييت سلك الحبل.
تزييت مخفض سرعة الرافعة العلوية
بشكل عام، مخفض سرعة رافعة علوية يستخدم نظام تزييت حمام الزيت؛ وعندما يتطلب العقد ذلك أو يكون ذلك ضرورياً أثناء تشغيل المخفض، يتم تكوين نظام تزييت مضخة الزيت القسري.
نقاط تزييت أخرى
تم تجهيز نقاط التشحيم الأخرى بأكواب زيت ويمكن تشحيمها عن طريق التشحيم الدوري.
إرشادات صيانة تزييت الرافعات العلوية
تعتمد جودة خدمة كل آلية رافعة وعمرها الافتراضي إلى حد كبير على التشحيم المنتظم والصحيح. ويمكن وضع جدول زمني للتشحيم بالرجوع إلى درجات زيوت التشحيم والشحوم الموصى بها، وفترات الإضافة المذكورة أدناه، وفقًا لظروف الاستخدام الفعلية في الموقع، مع ضرورة فحص حالة تشحيم المعدات بشكل دوري.
بشكل عام، ينبغي فحص حالة تزييت كل جزء من أجزاء التشحيم كل ثلاثة أشهر، مع إضافة الزيت أو استبداله. بالنسبة للرافعات التي تُستخدم بكثرة أو في ظروف بيئية قاسية، ينبغي تقصير دورة التزييت حسب الحاجة لضمان تزييت جيد.
| نقطة التشحيم أو نقطة زيت الهيدروليك | دورة التشحيم (بالزيت) | طريقة التطبيق | الزيت (الشحم) الموصى به |
| حبل سلكي | عادةً مرة كل 15 إلى 30 يومًا، أو يتم تحديد ذلك بناءً على ظروف الاستخدام الفعلية. | تلطيخ | شحم سطح حبل السلك (SH0387-1992) |
| يومياً، يتم تعديلها وفقاً للظروف | مزيتة حبل سلكي | زيت هيدروليكي L-HL68 الموصى به | |
| المخفض | 1. مخفضات سطح الأسنان متوسطة الصلابة، مخفضات سطح الأسنان اللينة: يوصى بتغيير زيت التشحيم مرة كل نصف شهر بعد استخدام المخفض، ثم تغييره مرة كل ستة أشهر. | صب الزيت في خزان الزيت، بين العلامتين العلوية والسفلية لمقياس الزيت. | <-10 درجة مئوية L-CKC100؛ ≥-10 درجة مئوية L-CKC150 (GB5903-1995) |
| 2. أدوات تقليل سطح الأسنان الصلبة: نفس الدورة المذكورة أعلاه | كما هو مذكور أعلاه | <-10 درجة مئوية L-CKC220؛ ≥-10 درجة مئوية L-CKC320 (GB5903-1995) | |
| 3. مخفضات السرعة ذات العجلة الدوارة للعوارض المعلقة الدوارة: قم بتغيير الزيت بعد 300 ساعة تشغيل أولية، ثم قم بتغييره كل 6 أشهر. | كما هو مذكور أعلاه | (في ظل درجة الحرارة العادية) زيت تروس صناعي عالي الضغط N150 | |
| محامل المحرك | نصف عام | قم بدهنه حتى يملأ ثلثي مساحة التحميل | 3# شحم أساس الليثيوم (GB7324-1994) |
| نقاط ارتكاز الفرامل، ومفاتيح الحد، وما إلى ذلك. | ثلاثة أشهر | ادهن حتى يمتلئ | 2# شحم أساس الليثيوم (GB7324-1994) |
| اقتران العتاد | ثلاثة أشهر | اضغط باستخدام مسدس التشحيم حتى يفيض الزيت | 2# شحم أساس الليثيوم (GB7324-1994) |
| محمل المفصل العالمي | شهر واحد | اضغط باستخدام مسدس التشحيم حتى يفيض الزيت | 2# شحم أساس الليثيوم (GB7324-1994) |
| وصلة الأسطوانة | شهر واحد | عند إضافة الشحم، أضف الزيت إلى كل حلمة تشحيم بالتتابع. في كل مرة، يجب أن تكون الحلمة متجهة للأسفل حتى يفيض الشحم من السطح الكروي. | شحم الليثيوم ذو الضغط العالي 3# (GB7323-1994) |
| المحامل | شهر واحد | اضغط باستخدام مسدس التشحيم حتى يفيض الزيت | 2# شحم أساس الليثيوم (GB7324-1994) |
| نظام تزييت مركزي | 0# أو 1# شحم الليثيوم ذو الضغط الشديد (GB7323-1994) |
أنا سيندي، ولدي 10 سنوات من الخبرة العملية في صناعة الرافعات واكتسبت ثروة من المعرفة المهنية. لقد اخترت الرافعات المرضية لأكثر من 500 عميل. إذا كانت لديك أي احتياجات أو أسئلة حول الرافعات، فلا تتردد في الاتصال بي، وسأستخدم خبرتي وخبرتي العملية لمساعدتك في حل المشكلة!
أرسل استفسارك
- بريد إلكتروني: sales@hndfcrane.com
- واتساب: +86 191 3738 6654
- برقية: +86 191 3738 6654
- هاتف: +86-373-581 8299
- فاكس: +86-373-215 7000
- إضافة: منطقة Changnao الصناعية ، مدينة Xinxiang ، مقاطعة Henan ، الصين
 وي تشات
- الرافعات العلوية
- الرافعات العلوية ذات العارضة المزدوجة
- الرافعات العلوية ذات العارضة الواحدة
- رافعات علوية أحادية العارضة من النوع الأوروبي
- الرافعات العلوية المقاومة للانفجار
- الرافعات العلوية المغناطيسية والإمساك
- الرافعات أحادية السكة
- الرافعات العلوية مسبك
- رافعات محطات العمل: تصميم خفيف الوزن، سهولة التركيب، وتشغيل سلس
- الرافعات الجيب
- رافعات الجيب المثبتة على الحائط
- رافعات جسرية متحركة على الحائط
- رافعات الجيب القائمة بذاتها
- رافعات ذراعية من الألومنيوم: خفيفة الوزن، ذراع دوارة ناعمة لسهولة الرفع
- رافعات ذراع التوازن: رفع خفيف وفعال للتجميع الميكانيكي لمسافات قصيرة
- رافعات ذراعية يدوية قائمة بذاتها: حلول رفع يدوية فعّالة للعمليات في المساحات المحدودة
- رافعات ذراع كهربائية قائمة بذاتها: حل كهربائي بالكامل لرفع سريع وعالي القدرة
- رافعات ذراع مفصلية: رفع دقيق مع مرونة الذراع المزدوجة
- رافعات
- الرافعات الجسرية ذات العارضة المزدوجة
- رافعات نصف قنطرية
- الرافعات الجسرية ذات العارضة الواحدة
- رافعات جسرية تروس
- الرافعات الجسرية للحاويات
- الرافعات الجسرية القابلة للتعديل
- الرافعات الجسرية المحمولة
- الرافعات الجسرية الأوروبية
- الصناعات
- التصنيع العام
- معالجة النفايات
- مسبقة الصنع
- قوة
- حجر
- صناعة الورق
- انتاج المعادن
- بناء الجسر
- رافعات الموانئ: لمناولة الحاويات والمواد السائبة
- الرافعات العلوية لصناعة البترول والغاز: تعزيز الكفاءة التشغيلية
- الرافعات العلوية لصناعة السيارات: حلول أتمتة فعّالة
- حلول الرافعات العلوية للسكك الحديدية: وضع المسارات، وصيانة المركبات المتحركة، ومناولة الحاويات
- روافع كهربائية
- رافعات حبل الأسلاك الكهربائية
- الرافعات الكهربائية
- رافعات كهربائية من النوع الأوروبي
- الرافعات الكهربائية الأوروبية: تشغيل سلس، وانخفاض الضوضاء، وكفاءة الطاقة
- رافعات يدوية: مثالية لمهام السحب والرفع
- رافعات سلسلة يدوية: رفع يدوي للمناطق التي لا تتوفر فيها الطاقة
- رافعات كهربائية ذات ارتفاع منخفض: تصميم مضغوط لتحقيق أقصى قدر من كفاءة المساحة
- رافعات السلسلة الهوائية: التعامل السلس للاستخدام الصناعي
- رافعات سلسلة يدوية مقاومة للانفجار: مصنوعة من سبائك نحاسية مقاومة للشرر للمناطق الخطرة
- رافعات سلسلة كهربائية مقاومة للانفجار لرفع الأحمال في المناطق الخطرة
- عن
- حالات
- أخبار
- الأسئلة الشائعة
- تحميل
- المدونات
- أدوات حساب حمولة عجلات الرافعة عبر الإنترنت
- VR بانوراما
- اتصل بنا
- بريد إلكتروني: sales@hndfcrane.com
- واتساب: +86 191 3738 6654
- برقية: +86 191 3738 6654
- هاتف: +86-373-581 8299
-