-
Branchen
-
Allgemeine Fertigung
-
Abfallbehandlung
-
Vorgefertigt
-
Leistung
-
Stein
-
Papierherstellung
-
Metallproduktion
-
Brückenbau
-
Hafenkräne: Für den Container- und Schüttgutumschlag
-
Brückenkräne für die Erdöl- und Gasindustrie: Steigerung der Betriebseffizienz
-
Schiffskräne für effizientes Beladen von Schiffen
-
Brückenkräne für die Automobilindustrie: Effiziente Automatisierungslösungen
-
Brückenkranlösungen für den Schienenverkehr: Gleisbau, Schienenfahrzeugwartung und Containerumschlag
-
Brückenkrane für die Lebensmittel- und Getränkeindustrie: Zuverlässige Lösungen für effiziente Handhabung
-
Brückenkräne für die effiziente Herstellung von Zement, Glas, Ziegel und Betonfertigteilen
-
Brückenkräne für die Luftfahrtindustrie: Flugzeugwartung und -montage
-
Brückenkräne für die Luft- und Raumfahrt: Präzises Heben für Raketenstart und -transport
-
-
Produkte
-
Laufkräne
-
Einträgerbrückenkrane
-
Zweiträgerbrückenkrane
-
Europäische Einträger-Brückenkrane
-
Europäische Doppelträger-Brückenkrane
-
Explosionsgeschützte Laufkräne
-
Greifer- und Magnetbrückenkrane
-
Einschienenkrane
-
Gießereikrane
-
Isolierungsbrückenkräne
-
Brückenkräne mit geringer Bauhöhe
-
Schnappen Sie sich Laufkräne
-
Pfannenbrückenkrane
-
Untergehängte Brückenkrane
-
Elektromagnetische Laufkrane
-
Arbeitsplatzkrane
-
Freistehende Arbeitsplatz-Brückenkräne
-
Deckenmontierter Brückenkran
-
Manuelle Brückenkräne
-
-
Portalkräne
-
Halbportalkrane
-
Einträger-Portalkrane
-
Zweiträger-Portalkrane
-
Containerbrücken
-
Traversenportalkrane
-
Verstellbare Portalkräne
-
Tragbare Portalkräne
-
Europäische Portalkräne
-
Aluminium-Portalkrane
-
Containerbrücken mit Gummireifen
-
Schienenmontierte Containerbrücken
-
Werft-Portalkran
-
Europäische Einträger-Portalkrane
-
Europäische Doppelträger-Portalkrane
-
- Auslegerkrane
- Spezialkrane
- Elektrische Hebezeuge
- Transferwagen
-
Laufkräne
-
Kranteile
-
Greifschaufeln
-
Elektrischer Greifer aus Edelstahl
-
Mechanischer Mehrschalengreifer mit vier Seilen
-
Mechanischer Zweischalengreifer mit vier Seilen
-
Elektrohydraulische Rechteckgreifer
-
Elektrohydraulische Zweischalengreifer
-
Elektrohydraulische Mehrschalengreifer, hydraulische Kaktusgreifer
-
Elektromotorgreifer
-
Elektrischer Einschienen-Greiferschaufel mit Einschienenbahnhebezeug
-
Zweischalengreifer mit Fernbedienung
-
Mechanische Zweiseil-Zweischalengreifer
-
Holzgreifer
-
Greifschaufel mit Einfachseil
-
Rechenreinigungsmaschinen
-
Baggergreifer
-
Trimmgreifer
-
- Kranspreizer
-
Kran-Ersatzteile
-
Kranscheiben
-
Drahtseilrollen
-
Kranseiltrommel
-
Kranwagen
-
Elektrische Winde
-
Kranführerkabine
-
Brückenkranbremsen
-
Brückenkrankabel
-
Seilführungen für Brückenkräne
-
Brückenkranleitungen und Stromversorgungsleitungen
-
Brückenkranschienen
-
Schienenklammern für Brückenkräne
-
Brückenkranmotoren
-
Brückenkran-Reduzierstücke
-
Kupplungen für Brückenkräne
-
- Kranräder
-
Greifschaufeln
- Unternehmen
- Kontakt
-
Branchen
-
Allgemeine Fertigung
-
Abfallbehandlung
-
Vorgefertigt
-
Leistung
-
Stein
-
Papierherstellung
-
Metallproduktion
-
Brückenbau
-
Hafenkräne: Für den Container- und Schüttgutumschlag
-
Brückenkräne für die Erdöl- und Gasindustrie: Steigerung der Betriebseffizienz
-
Schiffskräne für effizientes Beladen von Schiffen
-
Brückenkräne für die Automobilindustrie: Effiziente Automatisierungslösungen
-
Brückenkranlösungen für den Schienenverkehr: Gleisbau, Schienenfahrzeugwartung und Containerumschlag
-
Brückenkrane für die Lebensmittel- und Getränkeindustrie: Zuverlässige Lösungen für effiziente Handhabung
-
Brückenkräne für die effiziente Herstellung von Zement, Glas, Ziegel und Betonfertigteilen
-
Brückenkräne für die Luftfahrtindustrie: Flugzeugwartung und -montage
-
Brückenkräne für die Luft- und Raumfahrt: Präzises Heben für Raketenstart und -transport
-
-
Produkte
-
Laufkräne
-
Einträgerbrückenkrane
-
Zweiträgerbrückenkrane
-
Europäische Einträger-Brückenkrane
-
Europäische Doppelträger-Brückenkrane
-
Explosionsgeschützte Laufkräne
-
Greifer- und Magnetbrückenkrane
-
Einschienenkrane
-
Gießereikrane
-
Isolierungsbrückenkräne
-
Brückenkräne mit geringer Bauhöhe
-
Schnappen Sie sich Laufkräne
-
Pfannenbrückenkrane
-
Untergehängte Brückenkrane
-
Elektromagnetische Laufkrane
-
Arbeitsplatzkrane
-
Freistehende Arbeitsplatz-Brückenkräne
-
Deckenmontierter Brückenkran
-
Manuelle Brückenkräne
-
-
Portalkräne
-
Halbportalkrane
-
Einträger-Portalkrane
-
Zweiträger-Portalkrane
-
Containerbrücken
-
Traversenportalkrane
-
Verstellbare Portalkräne
-
Tragbare Portalkräne
-
Europäische Portalkräne
-
Aluminium-Portalkrane
-
Containerbrücken mit Gummireifen
-
Schienenmontierte Containerbrücken
-
Werft-Portalkran
-
Europäische Einträger-Portalkrane
-
Europäische Doppelträger-Portalkrane
-
- Auslegerkrane
- Spezialkrane
- Elektrische Hebezeuge
- Transferwagen
-
Laufkräne
-
Kranteile
-
Greifschaufeln
-
Elektrischer Greifer aus Edelstahl
-
Mechanischer Mehrschalengreifer mit vier Seilen
-
Mechanischer Zweischalengreifer mit vier Seilen
-
Elektrohydraulische Rechteckgreifer
-
Elektrohydraulische Zweischalengreifer
-
Elektrohydraulische Mehrschalengreifer, hydraulische Kaktusgreifer
-
Elektromotorgreifer
-
Elektrischer Einschienen-Greiferschaufel mit Einschienenbahnhebezeug
-
Zweischalengreifer mit Fernbedienung
-
Mechanische Zweiseil-Zweischalengreifer
-
Holzgreifer
-
Greifschaufel mit Einfachseil
-
Rechenreinigungsmaschinen
-
Baggergreifer
-
Trimmgreifer
-
- Kranspreizer
-
Kran-Ersatzteile
-
Kranscheiben
-
Drahtseilrollen
-
Kranseiltrommel
-
Kranwagen
-
Elektrische Winde
-
Kranführerkabine
-
Brückenkranbremsen
-
Brückenkrankabel
-
Seilführungen für Brückenkräne
-
Brückenkranleitungen und Stromversorgungsleitungen
-
Brückenkranschienen
-
Schienenklammern für Brückenkräne
-
Brückenkranmotoren
-
Brückenkran-Reduzierstücke
-
Kupplungen für Brückenkräne
-
- Kranräder
-
Greifschaufeln
- Unternehmen
- Kontakt


Analyse von Stegrissen an Brückenkranträgern: Ursachen und Lösungen
Inhaltsverzeichnis
Stegrisse am variablen Querschnitt des Hauptträgerendes sind ein häufiges und schwerwiegendes Problem bei Brückenkränen im Langzeitbetrieb. Das Verständnis der Ursachen dieser Rissbildung ist für deren Vorbeugung und Behebung unerlässlich. Im Folgenden werden die Ursachen für Stegrisse am variablen Querschnitt des Hauptträgerendes eines Brückenkräns analysiert.
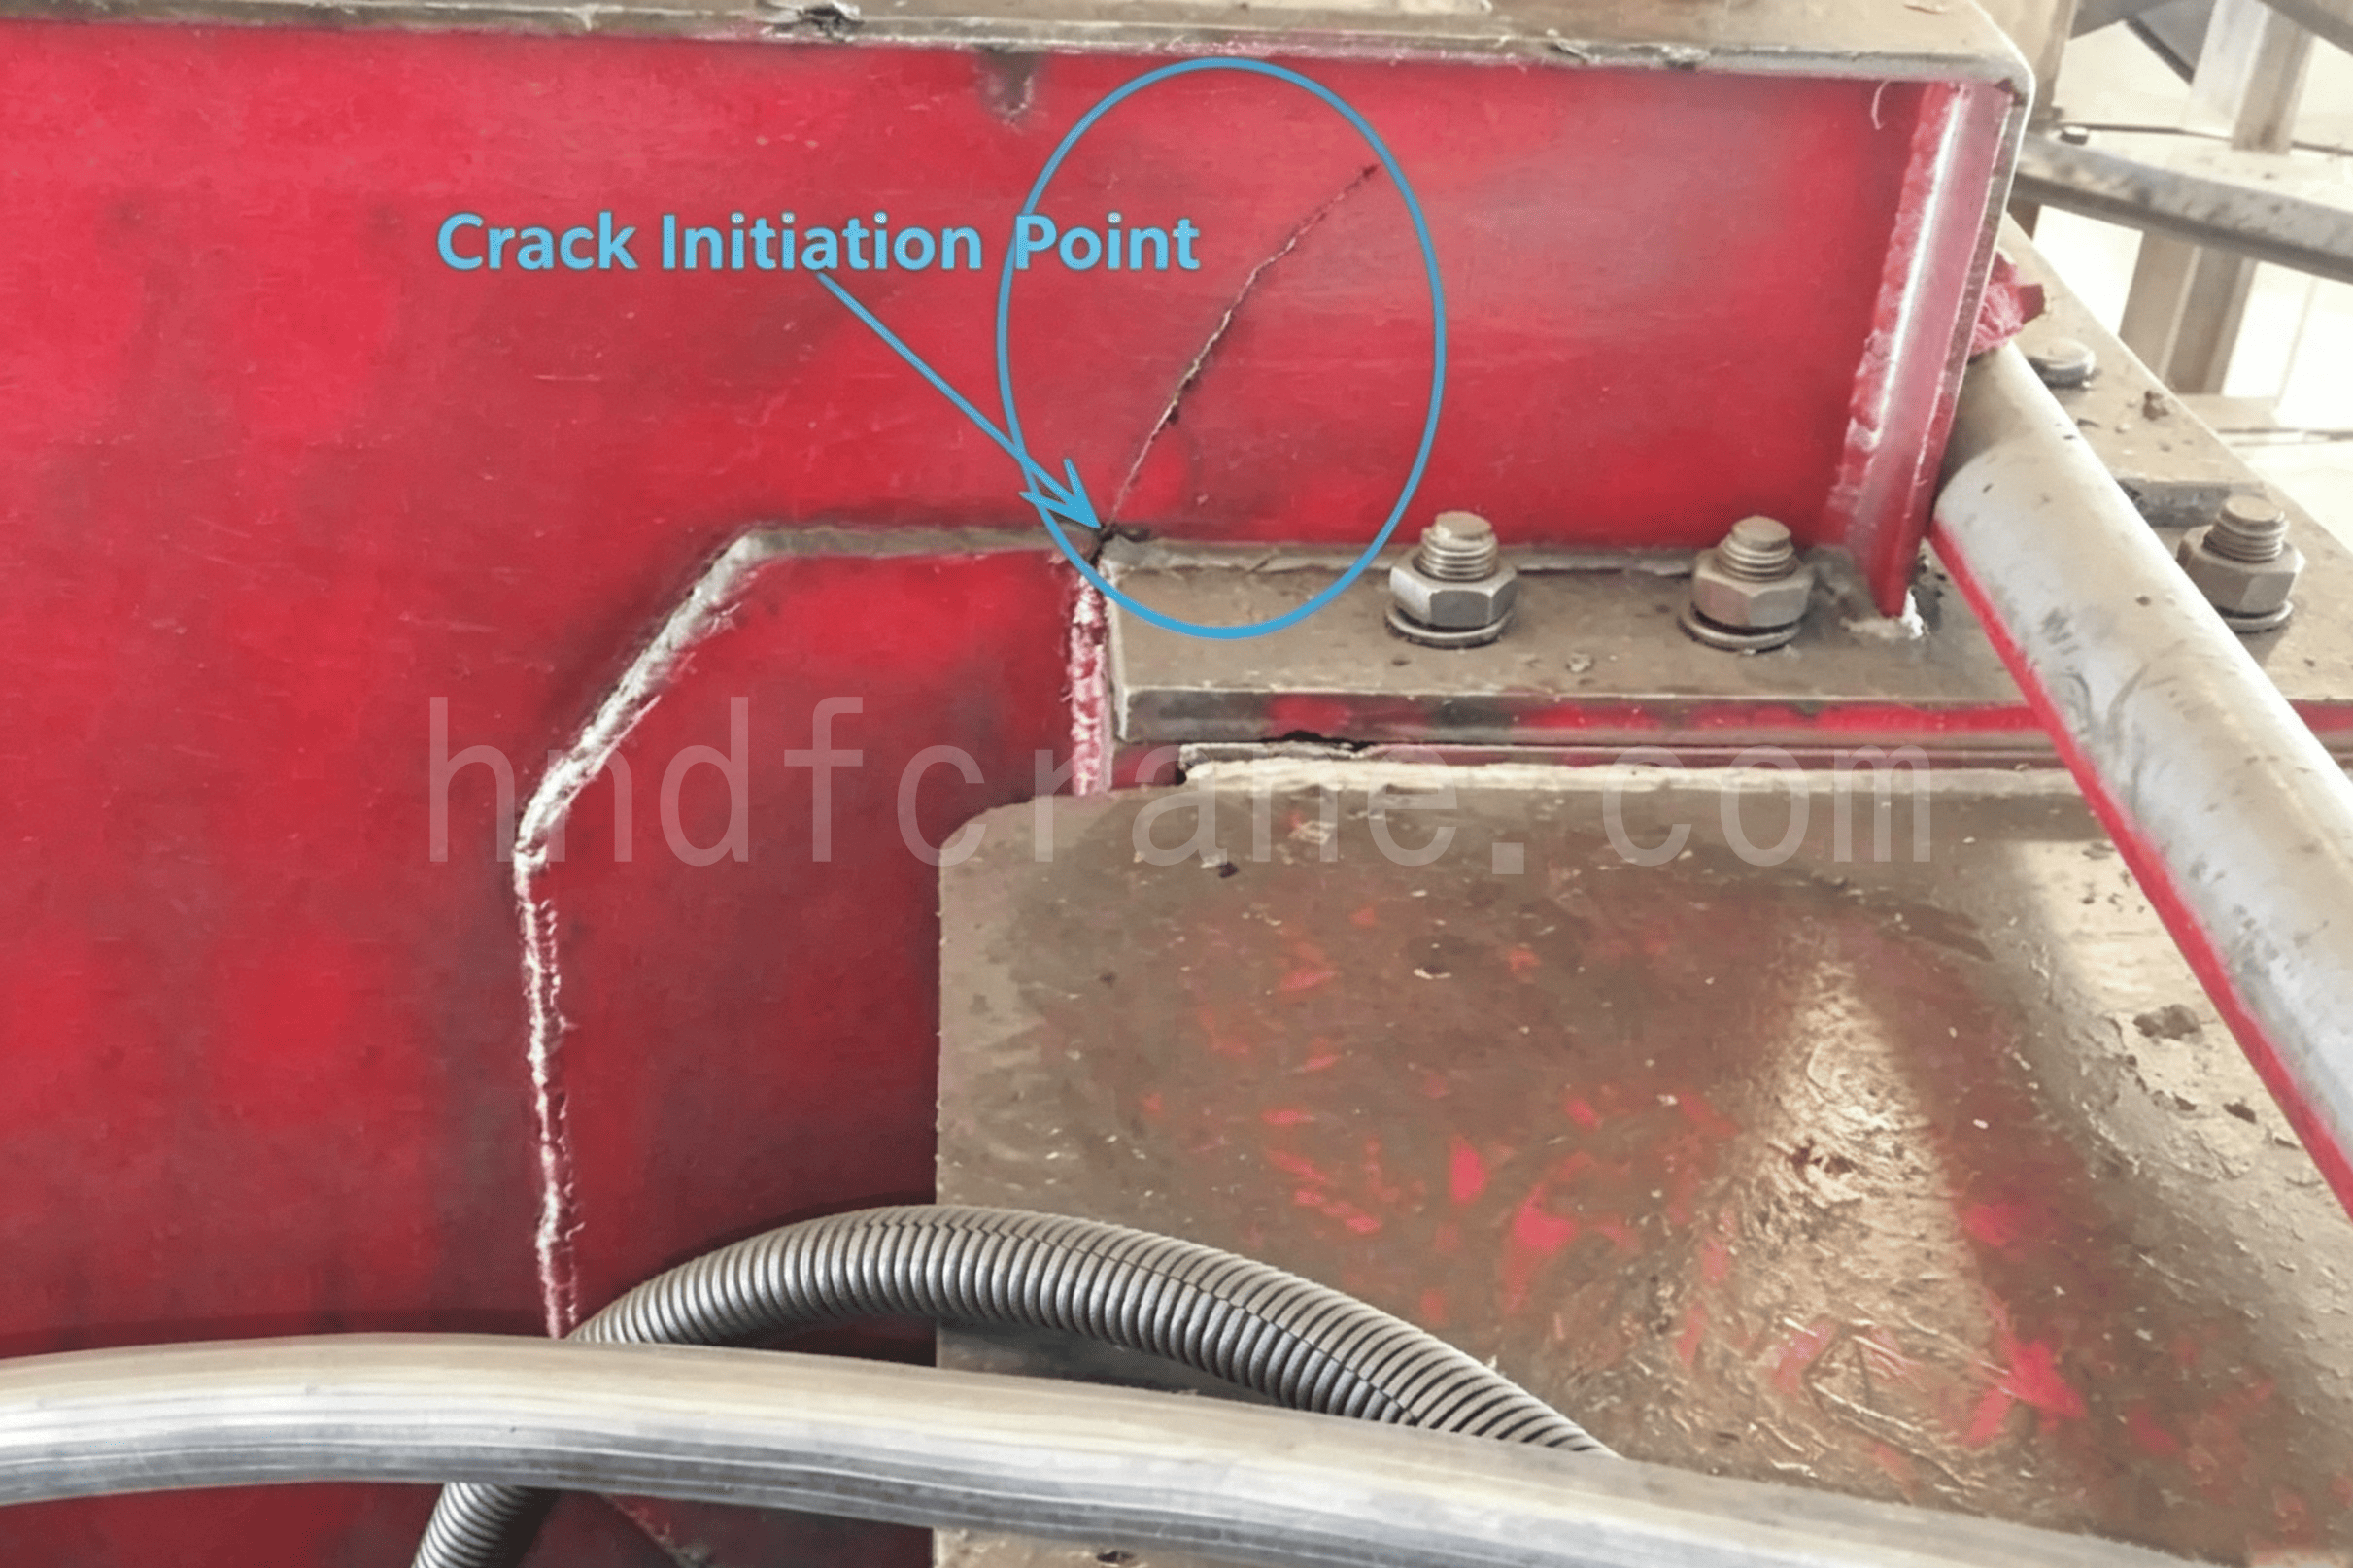
1. Hauptursachen für Stegrisse an Brückenkranträgern
1.1 Spannungskonzentration
Um die Anforderungen an Abmessungen sowie Festigkeit und Steifigkeit unter verschiedenen Betriebsbedingungen zu erfüllen, wird das Ende des Hauptträgers häufig mit einem variablen Querschnitt ausgeführt. Die geometrische Diskontinuität an der Querschnittsänderung führt jedoch zu Spannungskonzentrationen, d. h. die Spannung im variablen Querschnitt ist deutlich höher als in anderen Bereichen. Spannungskonzentrationszonen begünstigen die Entstehung und Ausbreitung von Rissen. Beispielsweise zeigt eine mechanische Analyse eines Brückenkrans, dass die Vergleichsspannungsverteilung im variablen Querschnitt eine merklich höhere Spannung aufweist als anderswo.
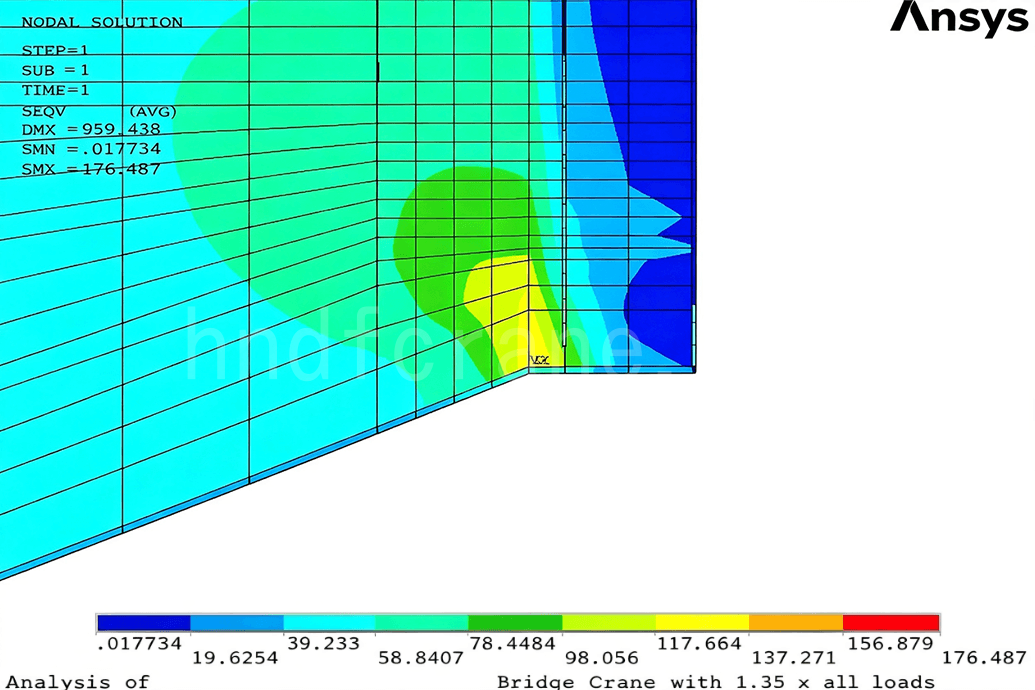
Das oben analysierte Produkt weist einen geneigten Übergang am variablen Querschnitt auf, während die Struktur in diesem Fall einen rechtwinkligen Übergang verwendet, was zu einer noch stärkeren Spannungskonzentration führt.
1.2 Schweißqualität
Die Schweißqualität beeinflusst unmittelbar die Tragfähigkeit und Lebensdauer von Bauteilen. Fehlerhafte Schweißvorgänge können leicht zu Defekten wie Porosität, Schlackeneinschlüssen, unvollständigem Durchschweißen und Schweißnahtrisse führen. Diese Defekte wirken als Spannungskonzentrationspunkte und können unter äußerer Belastung leicht zu Rissbildungsstellen werden. Probleme mit der Schweißqualität treten aufgrund der komplexen Schweißnahtgeometrie häufiger bei variablen Querschnitten auf. In diesem Fall ist die Schweißnahtqualität an der rechtwinkligen Ecke einer Schweißnaht mit variablem Querschnitt schwer zu gewährleisten.
1.3 Materialfehler
Interne Defekte wie nichtmetallische Einschlüsse, Porosität und Mikrorisse können aufgrund von Prozessproblemen während der Produktion in Stahl auftreten. Diese Defekte neigen dazu, sich unter Belastung auszubreiten und zu sichtbaren Rissen zu führen. Darüber hinaus können Schwankungen der Materialeigenschaften zwischen verschiedenen Chargen lokale Spannungskonzentrationen verursachen und potenziell Risse auslösen. Da in diesem Fall keine Materialinformationen vorliegen, können Materialdefekte als beitragender Faktor nicht ausgeschlossen werden.
1.4 Ermüdungsbelastung
Brückenkrane sind im Betrieb häufig wiederholten dynamischen Belastungen ausgesetzt. Der variable Querschnitt des Hauptträgers erfährt zyklische Spannungsänderungen, insbesondere beim Heben von Lasten. Diese wiederholten Spannungszyklen führen zu Materialermüdung – Ermüdungsrisse können sich nach längerem Betrieb bilden, selbst wenn die Spannungen unterhalb der Streckgrenze des Materials bleiben. Der variable Querschnitt ist aufgrund der kombinierten Wirkung von Spannungskonzentration und Materialermüdung anfälliger für Rissbildung.
1.5 Konstruktionsmängel
Zu den Konstruktionsfaktoren, die das Risiko von Rissen erhöhen, zählen abrupte Querschnittsübergänge ohne gleichmäßige Konturierung, die unzureichende Berücksichtigung von Spannungskonzentrationen und die Vernachlässigung von Ermüdungsaspekten. Auch das Weglassen der Bewehrung im Bereich des veränderlichen Querschnitts während der Entwurfsphase kann langfristig zu Rissen führen. Eine sachgemäße Bemessung spielt daher eine wichtige Rolle bei der Reduzierung von Rissbildung.
1.6 Überlastung und unsachgemäße Verwendung
Obwohl Krane gemäß den geltenden Normen mit einer gewissen Sicherheitsmarge konstruiert werden, sind Überlastung, schräges Ziehen oder diagonales Heben in der Praxis keine Seltenheit. Häufige Überlastung und unsachgemäße Hebetechniken setzen den Hauptträger Spannungen aus, die die Auslegungswerte überschreiten. Dies führt zu lokaler Spannungskonzentration, beschleunigter Materialermüdung und letztendlich zur Rissbildung. Überlastung kann zudem zu Verformungen der Struktur führen, wodurch Spannungskonzentration und Rissausbreitung weiter verstärkt werden.
1.7 Vibration und Stoß
Krane sind im Betrieb zwangsläufig Vibrationen und Stößen ausgesetzt. Zu große Schienenfugen können beim Überfahren der Fugen erhebliche Stoßbelastungen verursachen. Langfristige Vibrationen und Stöße führen zu Materialermüdung und begünstigen die Ausbreitung von Mikrorissen. Risse entstehen und breiten sich bevorzugt an Stellen mit variablem Querschnitt aus, an denen bereits Spannungskonzentrationen vorhanden sind.
2. Lösungen für Risse in Stegen von Brückenkranträgern
Es sollten umfassende Maßnahmen ergriffen werden, um Risse im Steg am variablen Querschnitt am Ende des Hauptträgers eines Brückenkrans zu verhindern und zu reduzieren:
2.1 Verbesserung der Tragwerksplanung
Optimieren Sie die Konstruktion mit variablem Querschnitt durch sanfte, allmähliche Übergänge, um Spannungsspitzen zu reduzieren. Berücksichtigen Sie die Dauerfestigkeit, um langfristige Ermüdungsprobleme zu lösen. Empfohlene Verstärkungsmaßnahmen umfassen:
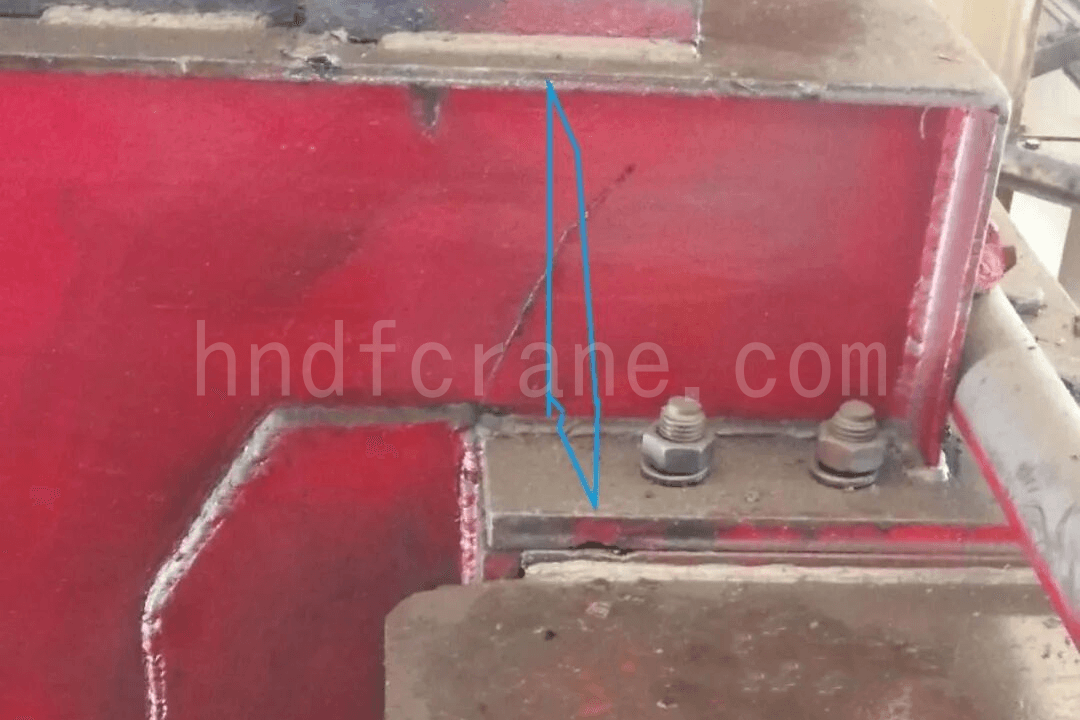
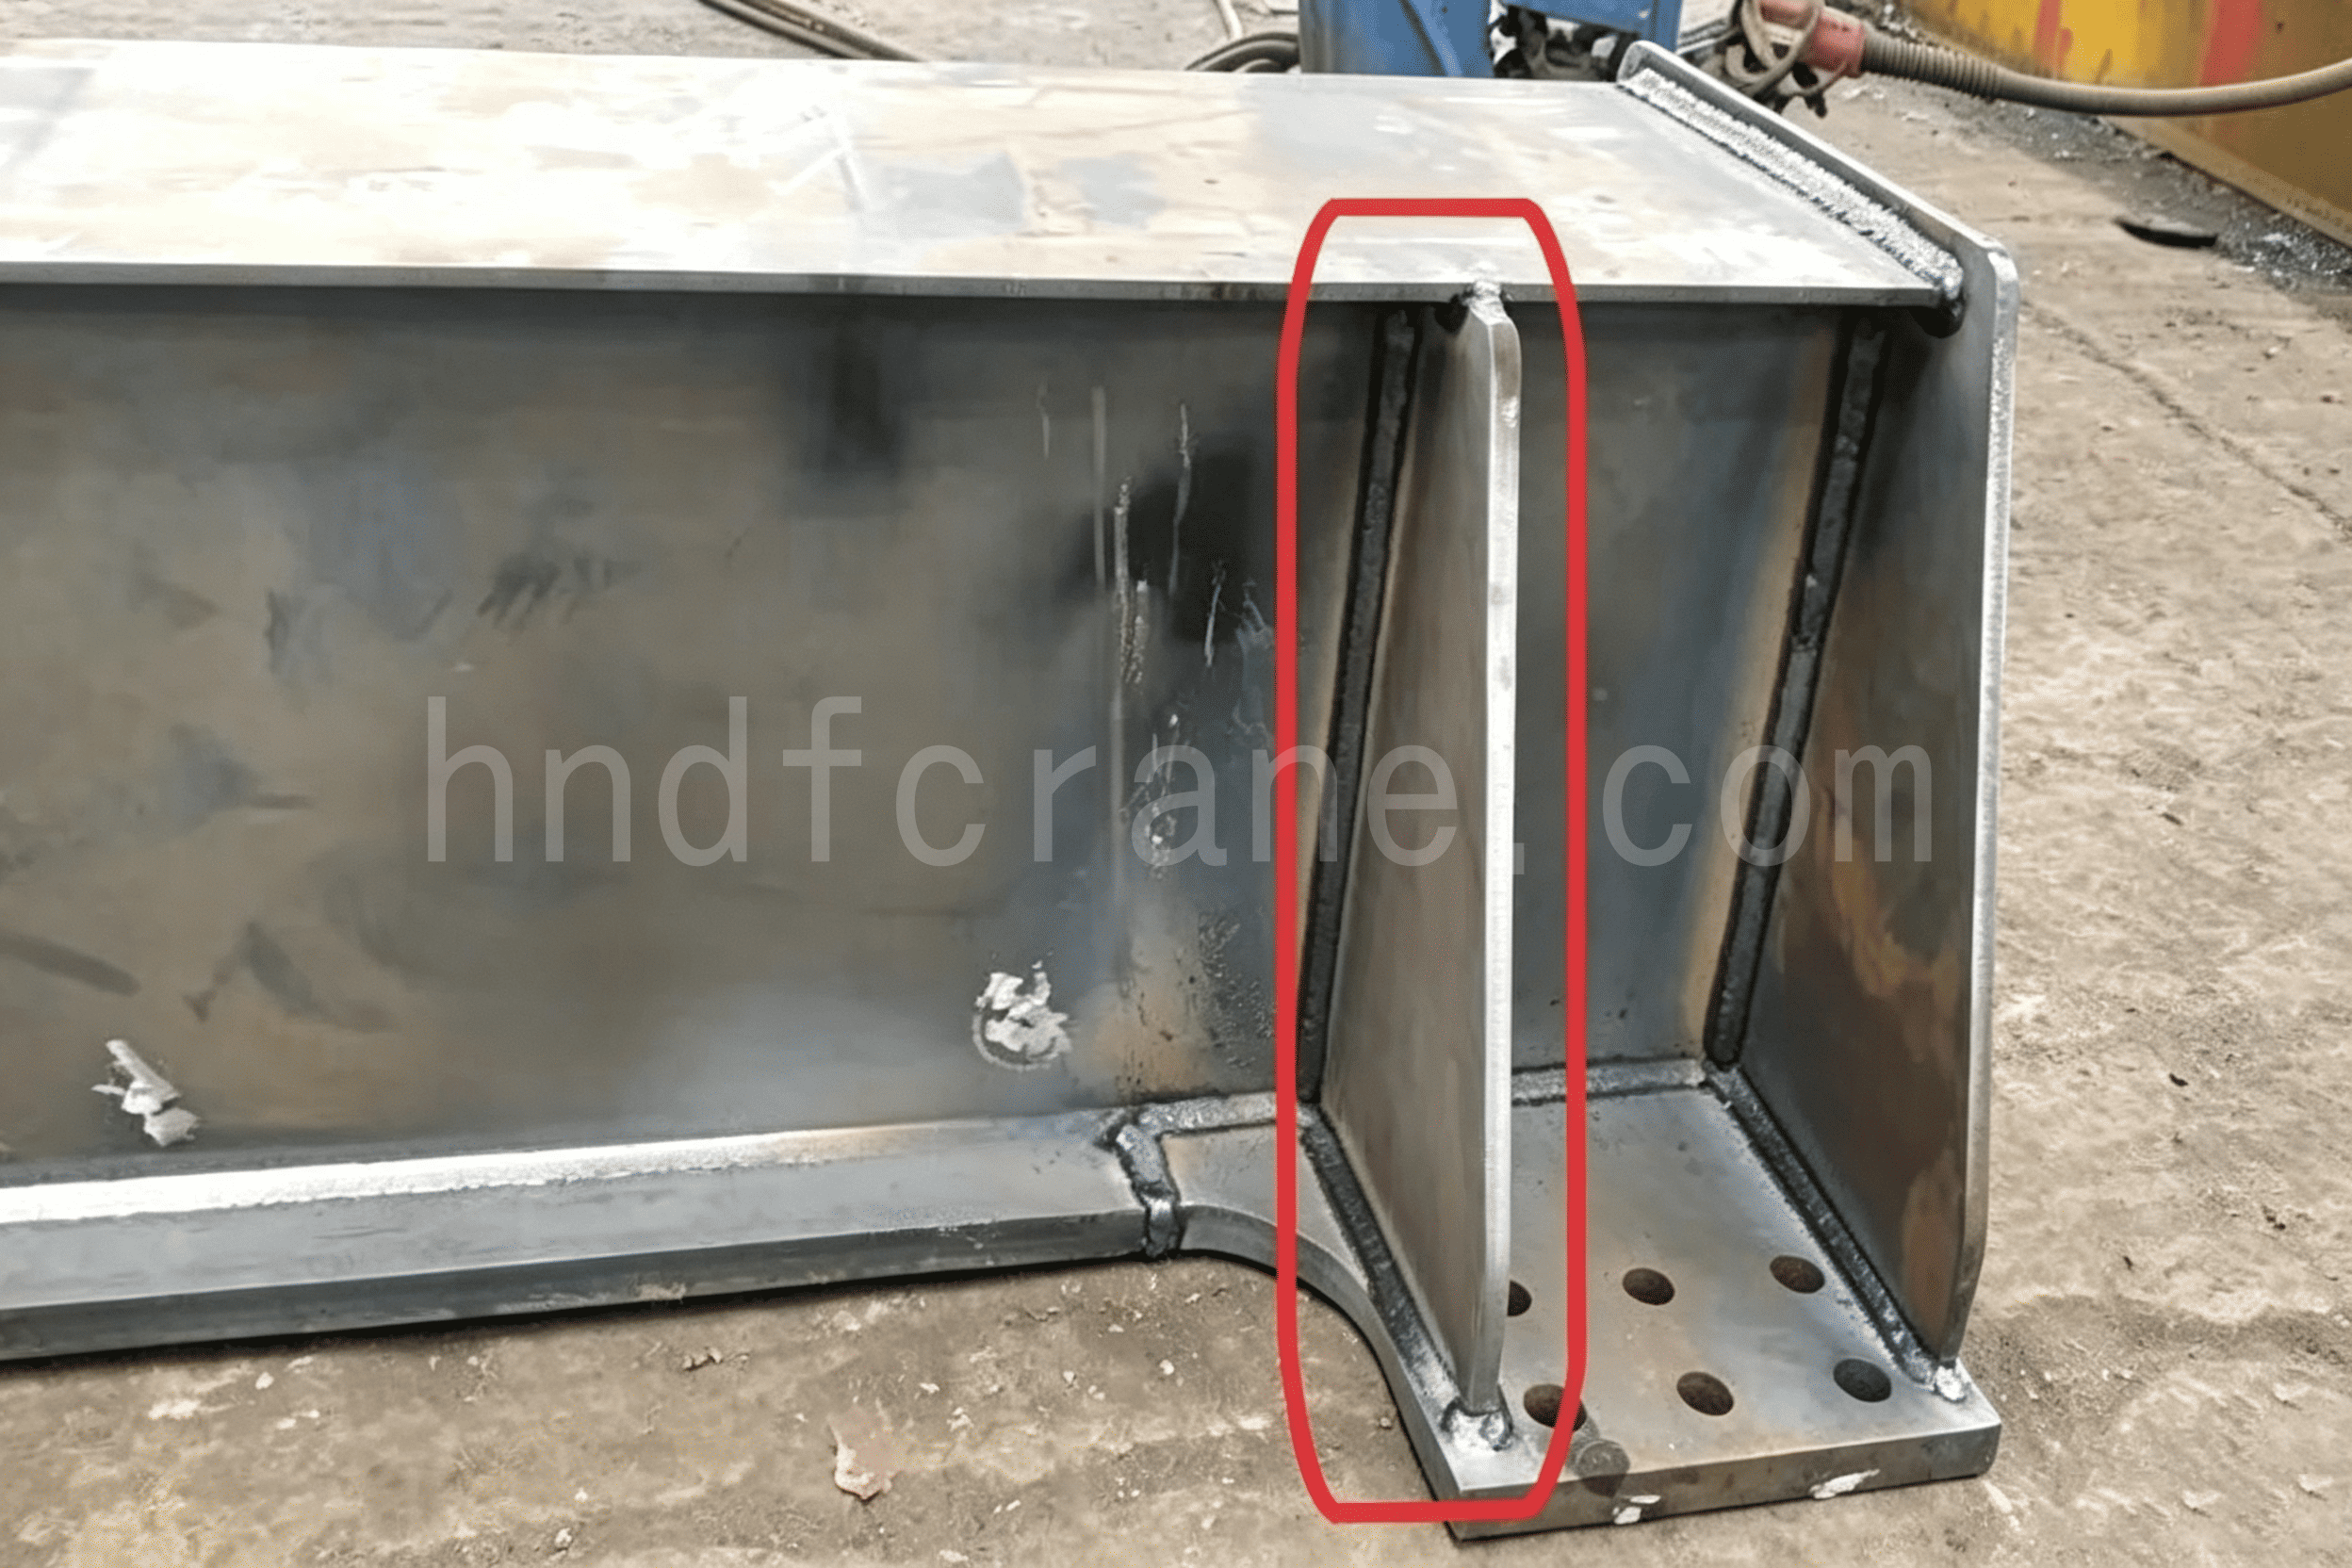
Um die lokale Steifigkeit zu verbessern, können dreieckige Knotenbleche an der Verbindungsstelle angebracht werden, wie in der Abbildung unten dargestellt.
Ein weiterer Ansatz ist die Verstärkung durch Ausbessern, wie in der folgenden Abbildung dargestellt.
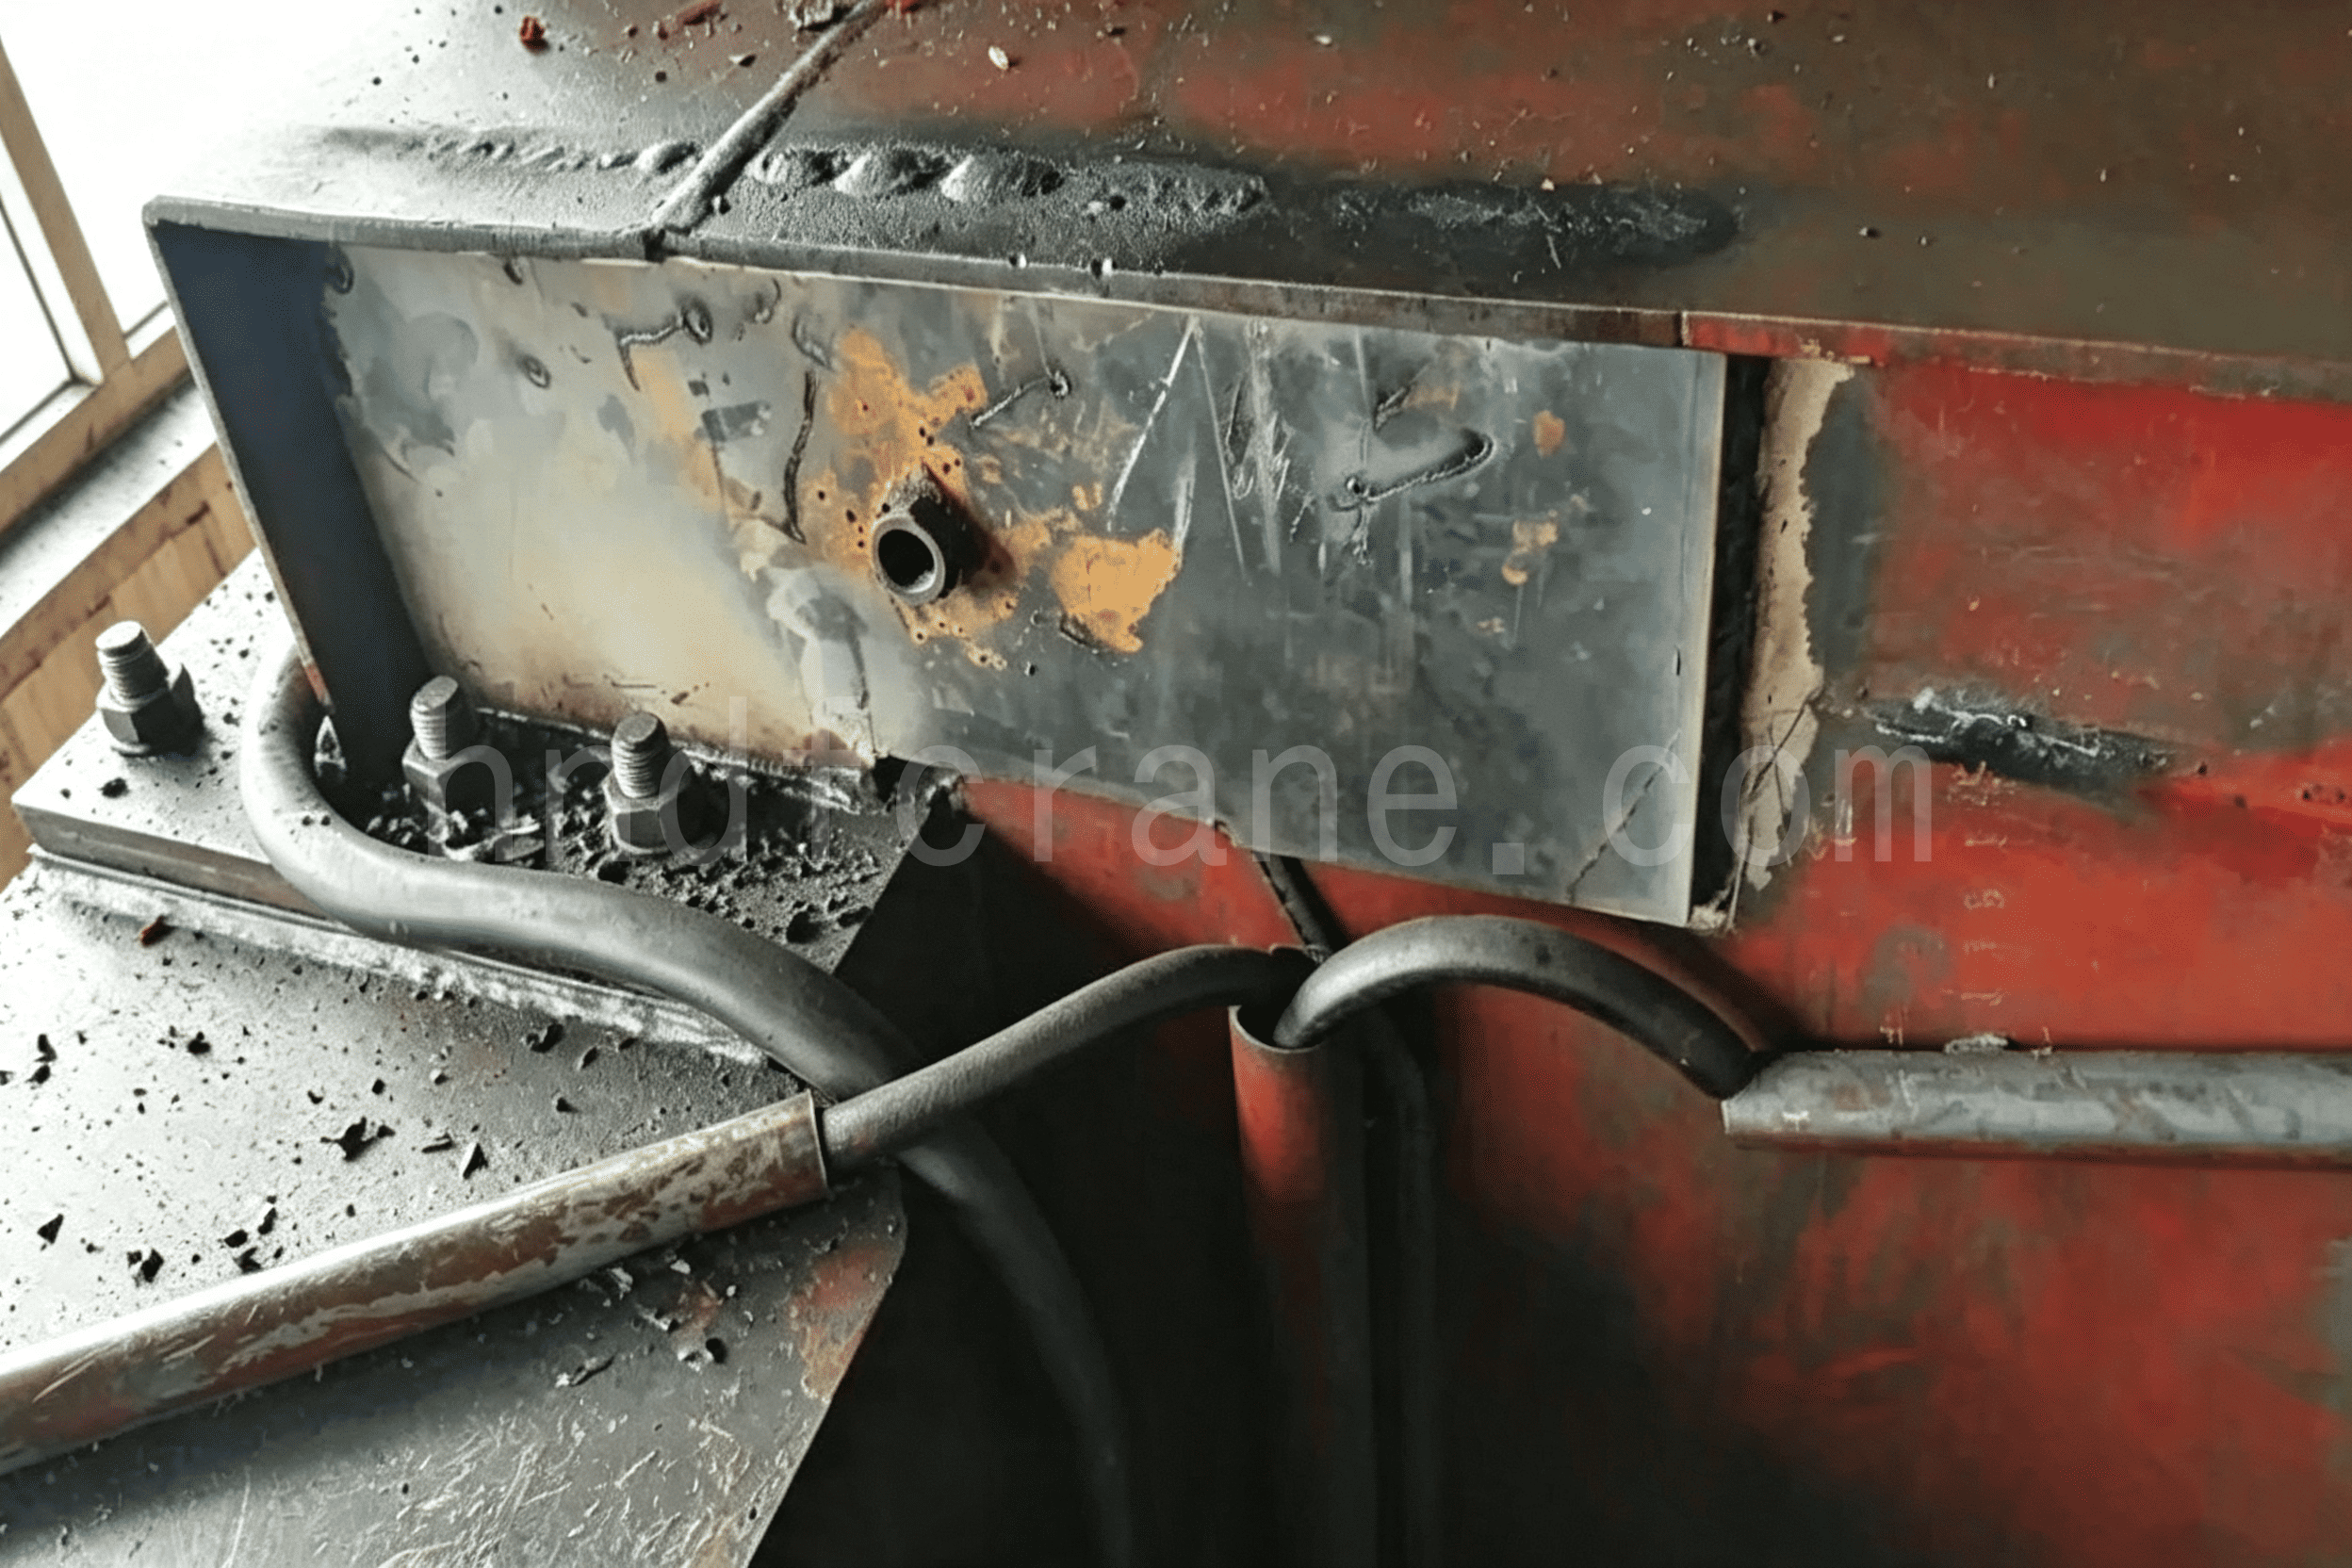
Da die ursprüngliche Konstruktion jedoch bereits eine Verstärkungsplatte im unteren Bereich des Stegs aufweist, muss jede neue Verstärkungsplatte so positioniert werden, dass sie die vorhandene Platte nicht berührt. Dies führt zu einer gewissen Spannungskonzentration an den angrenzenden Schweißnähten.
2.2 Verbesserung der Schweißqualität
Der Schweißprozess muss streng kontrolliert werden, um fehlerfreie Schweißnähte zu gewährleisten. Moderne Schweißtechniken und Prüfverfahren wie Ultraschallprüfung (UT) und Durchstrahlungsprüfung (RT) werden eingesetzt, um Schweißfehler frühzeitig zu erkennen und zu beheben.
2.3 Sicherstellung der Materialqualität
Verwenden Sie hochwertige, fehlerfreie Materialien. Führen Sie regelmäßige Materialprüfungen durch, um sicherzustellen, dass die Materialeigenschaften den Anforderungen entsprechen.
2.4 Geräte ordnungsgemäß bedienen
Um Überlastungen zu vermeiden, schulen Sie die Bediener. Betreiben und warten Sie die Geräte gemäß den Konstruktionsvorgaben, um ihre Lebensdauer zu verlängern.
2.5 Regelmäßige Wartung und Inspektion durchführen
Führen Sie regelmäßige Wartungsinspektionen an Brückenkränen durch, wobei Sie besonderes Augenmerk auf die Überwachung von Bereichen mit variablem Querschnitt legen, um Risse frühzeitig zu erkennen und zu reparieren.
Abschluss
Die in dieser Analyse von Stegrissen an Kranträgern beschriebenen Maßnahmen können Stegrisse am variablen Querschnitt am Ende eines Kranhauptträgers wirksam verhindern und reduzieren und so einen sicheren Betrieb der Anlage gewährleisten.
Ich bin Cindy, habe 10 Jahre Berufserfahrung in der Kranbranche und eine Fülle an Fachwissen angesammelt. Ich habe für über 500 Kunden die zufriedenstellendsten Kräne ausgewählt. Wenn Sie irgendwelche Bedürfnisse oder Fragen zu Kränen haben, können Sie sich gerne an mich wenden. Ich werde mein Fachwissen und meine praktische Erfahrung nutzen, um Ihnen bei der Lösung des Problems zu helfen!
Senden Sie Ihre Anfrage
- Email: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegramm: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Hinzufügen: Industriegebiet Changnao, Stadt Xinxiang, Provinz Henan, China
 WeChat
- Laufkräne
- Zweiträgerbrückenkrane
- Einträgerbrückenkrane
- Europäische Einträger-Brückenkrane
- Explosionsgeschützte Laufkräne
- Greifer- und Magnetbrückenkrane
- Einschienenkrane
- Gießereikrane
- Arbeitsplatzkrane
- Auslegerkrane
- Wandmontierte Auslegerkrane
- Wandfahrkrane
- Freistehende Schwenkkrane
- Aluminium-Schwenkkrane: Leichtgewicht, leichtgängiger Schwenkarm für einfaches Heben
- Auslegerkrane: Effizientes Heben leichter Lasten für die mechanische Montage über kurze Distanzen
- Manuelle, freistehende Schwenkkrane: Effiziente manuelle Hebelösungen für beengte Platzverhältnisse
- Elektrische Freistehende Schwenkkrane: Vollelektrische Lösung für schnelles Heben mit hoher Tragfähigkeit
- Gelenkschwenkkrane: Präzises Heben mit doppelter Armflexibilität
- Portalkräne
- Zweiträger-Portalkrane
- Halbportalkrane
- Einträger-Portalkrane
- Traversenportalkrane
- Containerbrücken
- Verstellbare Portalkräne
- Tragbare Portalkräne
- Europäische Portalkräne
- Branchen
- Allgemeine Fertigung
- Abfallbehandlung
- Vorgefertigt
- Leistung
- Stein
- Papierherstellung
- Metallproduktion
- Brückenbau
- Hafenkräne: Für den Container- und Schüttgutumschlag
- Brückenkräne für die Erdöl- und Gasindustrie: Steigerung der Betriebseffizienz
- Schiffskräne für effizientes Beladen von Schiffen
- Brückenkräne für die Automobilindustrie: Effiziente Automatisierungslösungen
- Elektrische Hebezeuge
- Elektroseilzüge
- Elektrokettenzüge
- Elektrische Hebezeuge vom europäischen Typ
- Europäische Elektrokettenzüge: Reibungsloser Betrieb, geringe Geräuschentwicklung und Energieeffizienz
- Manuelle Hebelzüge: Ideal für Zug- und Hebearbeiten
- Handkettenzüge: Manuelles Heben für Bereiche ohne Strom
- Elektrische Hebezeuge mit geringer Bauhöhe: Kompaktes Design für maximale Platzeffizienz
- Druckluftkettenzüge: Sanftes Handling für den industriellen Einsatz
- Explosionsgeschützte Handkettenzüge: Funkenbeständige Konstruktion aus Kupferlegierung für explosionsgefährdete Bereiche
- Explosionsgeschützte elektrische Kettenzüge für Hebearbeiten in explosionsgefährdeten Bereichen
- Um
- Fälle
- Nachricht
- Häufig gestellte Fragen
- Herunterladen
- Blogs
- Online-Tools zur Berechnung der Kranradlast
- VR-Panorama
- Kontaktiere uns
- Email: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegramm: +86 191 3738 6654
- Tel: +86-373-581 8299
-