-
Industrieën
-
Algemene productie
-
Afvalverwerking
-
Prefab
-
Stroom
-
Steen
-
Papier maken
-
Metaalproductie
-
Brug constructie
-
Havenkranen: voor het verwerken van containers en bulkmateriaal
-
Bovenloopkranen voor de petroleum- en gasindustrie: Verbeter de operationele efficiëntie
-
Maritieme kranen voor efficiënt laden van vracht op schepen
-
Bovenloopkranen voor de auto-industrie: efficiënte automatiseringsoplossingen
-
Bovenloopkraanoplossingen voor spoorwegen: spoor leggen, onderhoud van rollend materieel en containerafhandeling
-
Bovenloopkranen voor de voedings- en drankenindustrie: betrouwbare oplossingen voor efficiënte handling
-
Bovenloopkranen voor efficiënte cement-, glas-, baksteen- en prefab betonproductie
-
Bovenloopkranen voor de luchtvaartindustrie: vliegtuigonderhoud en -assemblage
-
Luchtvaartbovenloopkranen: nauwkeurig hijsen voor raketlancering en -transport
-
-
Producten
-
Bovenloopkranen
-
Enkele ligger bovenloopkranen
-
Dubbelligger bovenloopkranen
-
Europese enkelligger bovenloopkranen
-
Europese type dubbelligger bovenloopkranen
-
Explosieveilige bovenloopkranen
-
Grijper en magnetische bovenloopkranen
-
Monorailkranen
-
Gieterij Bovenloopkranen
-
Isolatie Bovenloopkranen
-
Bovenloopkranen met lage doorrijhoogte
-
Grijp bovenloopkranen
-
Schep bovenloopkranen
-
Ondergehangen bovenloopkranen
-
Elektromagnetische bovenloopkranen
-
Werkstationkranen
-
Vrijstaande werkstationbrugkranen
-
Plafondgemonteerde brugkraan
-
Handmatige bovenloopkranen
-
-
Portaalkranen
-
Semi-portaalkranen
-
Enkelligger portaalkranen
-
Dubbelligger portaalkranen
-
Portaalkranen voor containers
-
Truss-portaalkranen
-
Verstelbare portaalkranen
-
Draagbare portaalkranen
-
Europese portaalkranen
-
Aluminium portaalkranen
-
Container portaalkranen met rubberen banden
-
Rail gemonteerde container portaalkranen
-
Scheepswerf portaalkraan
-
Europese portaalkranen met enkele ligger
-
Europese dubbelligger portaalkranen
-
- Zwenkkranen
- Speciale kranen
- Elektrische takels
- Transferwagens
-
Bovenloopkranen
-
Kraan Onderdelen
-
Grijp emmers
-
Elektrische roestvrijstalen grijperbak
-
Mechanische vier-touws sinaasappelschillengrijpers
-
Mechanische vier-kabel grijper emmer
-
Elektrohydraulische rechthoekige grijpers
-
Elektrohydraulische grijpers
-
Elektrohydraulische sinaasappelschilgrijpers, hydraulische cactusgrijper
-
Elektrische motorgrijper
-
Elektrische monorailgrijper met monorailtakel
-
Afstandsbediening Clamshell-grijpers
-
Mechanische twee-touwen grijpers
-
Houtgrijpers
-
Enkele touwgrijper emmer
-
Afvalrekreinigingsmachines
-
Baggergrijpers
-
Trimgrijpers
-
- Kraan spreider
-
Kraan reserveonderdelen
-
Kraanpoelies
-
Staalkabel Schoven
-
Kraankabeltrommel
-
Kraanwagen
-
Elektrische lier
-
Cabine voor kraanmachinist
-
Bovenloopkraan remmen
-
Kabels voor bovenloopkranen
-
Kabelgeleiders voor bovenloopkranen
-
Bovenloopkraangeleiders en stroomtoevoerleidingen
-
Bovenloopkraanrails
-
Bovenloopkraan railklemmen
-
Bovenloopkraanmotoren
-
Bovenloopkraan-reductiekasten
-
Koppelingen voor bovenloopkranen
-
- Kraanwielen
-
Grijp emmers
- Bedrijf
- Contact
-
Industrieën
-
Algemene productie
-
Afvalverwerking
-
Prefab
-
Stroom
-
Steen
-
Papier maken
-
Metaalproductie
-
Brug constructie
-
Havenkranen: voor het verwerken van containers en bulkmateriaal
-
Bovenloopkranen voor de petroleum- en gasindustrie: Verbeter de operationele efficiëntie
-
Maritieme kranen voor efficiënt laden van vracht op schepen
-
Bovenloopkranen voor de auto-industrie: efficiënte automatiseringsoplossingen
-
Bovenloopkraanoplossingen voor spoorwegen: spoor leggen, onderhoud van rollend materieel en containerafhandeling
-
Bovenloopkranen voor de voedings- en drankenindustrie: betrouwbare oplossingen voor efficiënte handling
-
Bovenloopkranen voor efficiënte cement-, glas-, baksteen- en prefab betonproductie
-
Bovenloopkranen voor de luchtvaartindustrie: vliegtuigonderhoud en -assemblage
-
Luchtvaartbovenloopkranen: nauwkeurig hijsen voor raketlancering en -transport
-
-
Producten
-
Bovenloopkranen
-
Enkele ligger bovenloopkranen
-
Dubbelligger bovenloopkranen
-
Europese enkelligger bovenloopkranen
-
Europese type dubbelligger bovenloopkranen
-
Explosieveilige bovenloopkranen
-
Grijper en magnetische bovenloopkranen
-
Monorailkranen
-
Gieterij Bovenloopkranen
-
Isolatie Bovenloopkranen
-
Bovenloopkranen met lage doorrijhoogte
-
Grijp bovenloopkranen
-
Schep bovenloopkranen
-
Ondergehangen bovenloopkranen
-
Elektromagnetische bovenloopkranen
-
Werkstationkranen
-
Vrijstaande werkstationbrugkranen
-
Plafondgemonteerde brugkraan
-
Handmatige bovenloopkranen
-
-
Portaalkranen
-
Semi-portaalkranen
-
Enkelligger portaalkranen
-
Dubbelligger portaalkranen
-
Portaalkranen voor containers
-
Truss-portaalkranen
-
Verstelbare portaalkranen
-
Draagbare portaalkranen
-
Europese portaalkranen
-
Aluminium portaalkranen
-
Container portaalkranen met rubberen banden
-
Rail gemonteerde container portaalkranen
-
Scheepswerf portaalkraan
-
Europese portaalkranen met enkele ligger
-
Europese dubbelligger portaalkranen
-
- Zwenkkranen
- Speciale kranen
- Elektrische takels
- Transferwagens
-
Bovenloopkranen
-
Kraan Onderdelen
-
Grijp emmers
-
Elektrische roestvrijstalen grijperbak
-
Mechanische vier-touws sinaasappelschillengrijpers
-
Mechanische vier-kabel grijper emmer
-
Elektrohydraulische rechthoekige grijpers
-
Elektrohydraulische grijpers
-
Elektrohydraulische sinaasappelschilgrijpers, hydraulische cactusgrijper
-
Elektrische motorgrijper
-
Elektrische monorailgrijper met monorailtakel
-
Afstandsbediening Clamshell-grijpers
-
Mechanische twee-touwen grijpers
-
Houtgrijpers
-
Enkele touwgrijper emmer
-
Afvalrekreinigingsmachines
-
Baggergrijpers
-
Trimgrijpers
-
- Kraan spreider
-
Kraan reserveonderdelen
-
Kraanpoelies
-
Staalkabel Schoven
-
Kraankabeltrommel
-
Kraanwagen
-
Elektrische lier
-
Cabine voor kraanmachinist
-
Bovenloopkraan remmen
-
Kabels voor bovenloopkranen
-
Kabelgeleiders voor bovenloopkranen
-
Bovenloopkraangeleiders en stroomtoevoerleidingen
-
Bovenloopkraanrails
-
Bovenloopkraan railklemmen
-
Bovenloopkraanmotoren
-
Bovenloopkraan-reductiekasten
-
Koppelingen voor bovenloopkranen
-
- Kraanwielen
-
Grijp emmers
- Bedrijf
- Contact


Analyse van scheuren in het lijf van de ligger van een bovenloopkraan: oorzaken en oplossingen
Inhoudsopgave
Scheurvorming in het lijf van de variabele dwarsdoorsnede aan het uiteinde van de hoofdligger is een veelvoorkomend en ernstig probleem bij bovenloopkranen gedurende een lange levensduur. Inzicht in de oorzaken van scheurvorming is essentieel voor preventie en oplossing. Hieronder volgt een analyse van de oorzaken van scheurvorming in het lijf van de variabele dwarsdoorsnede aan het uiteinde van de hoofdligger van een bovenloopkraan.
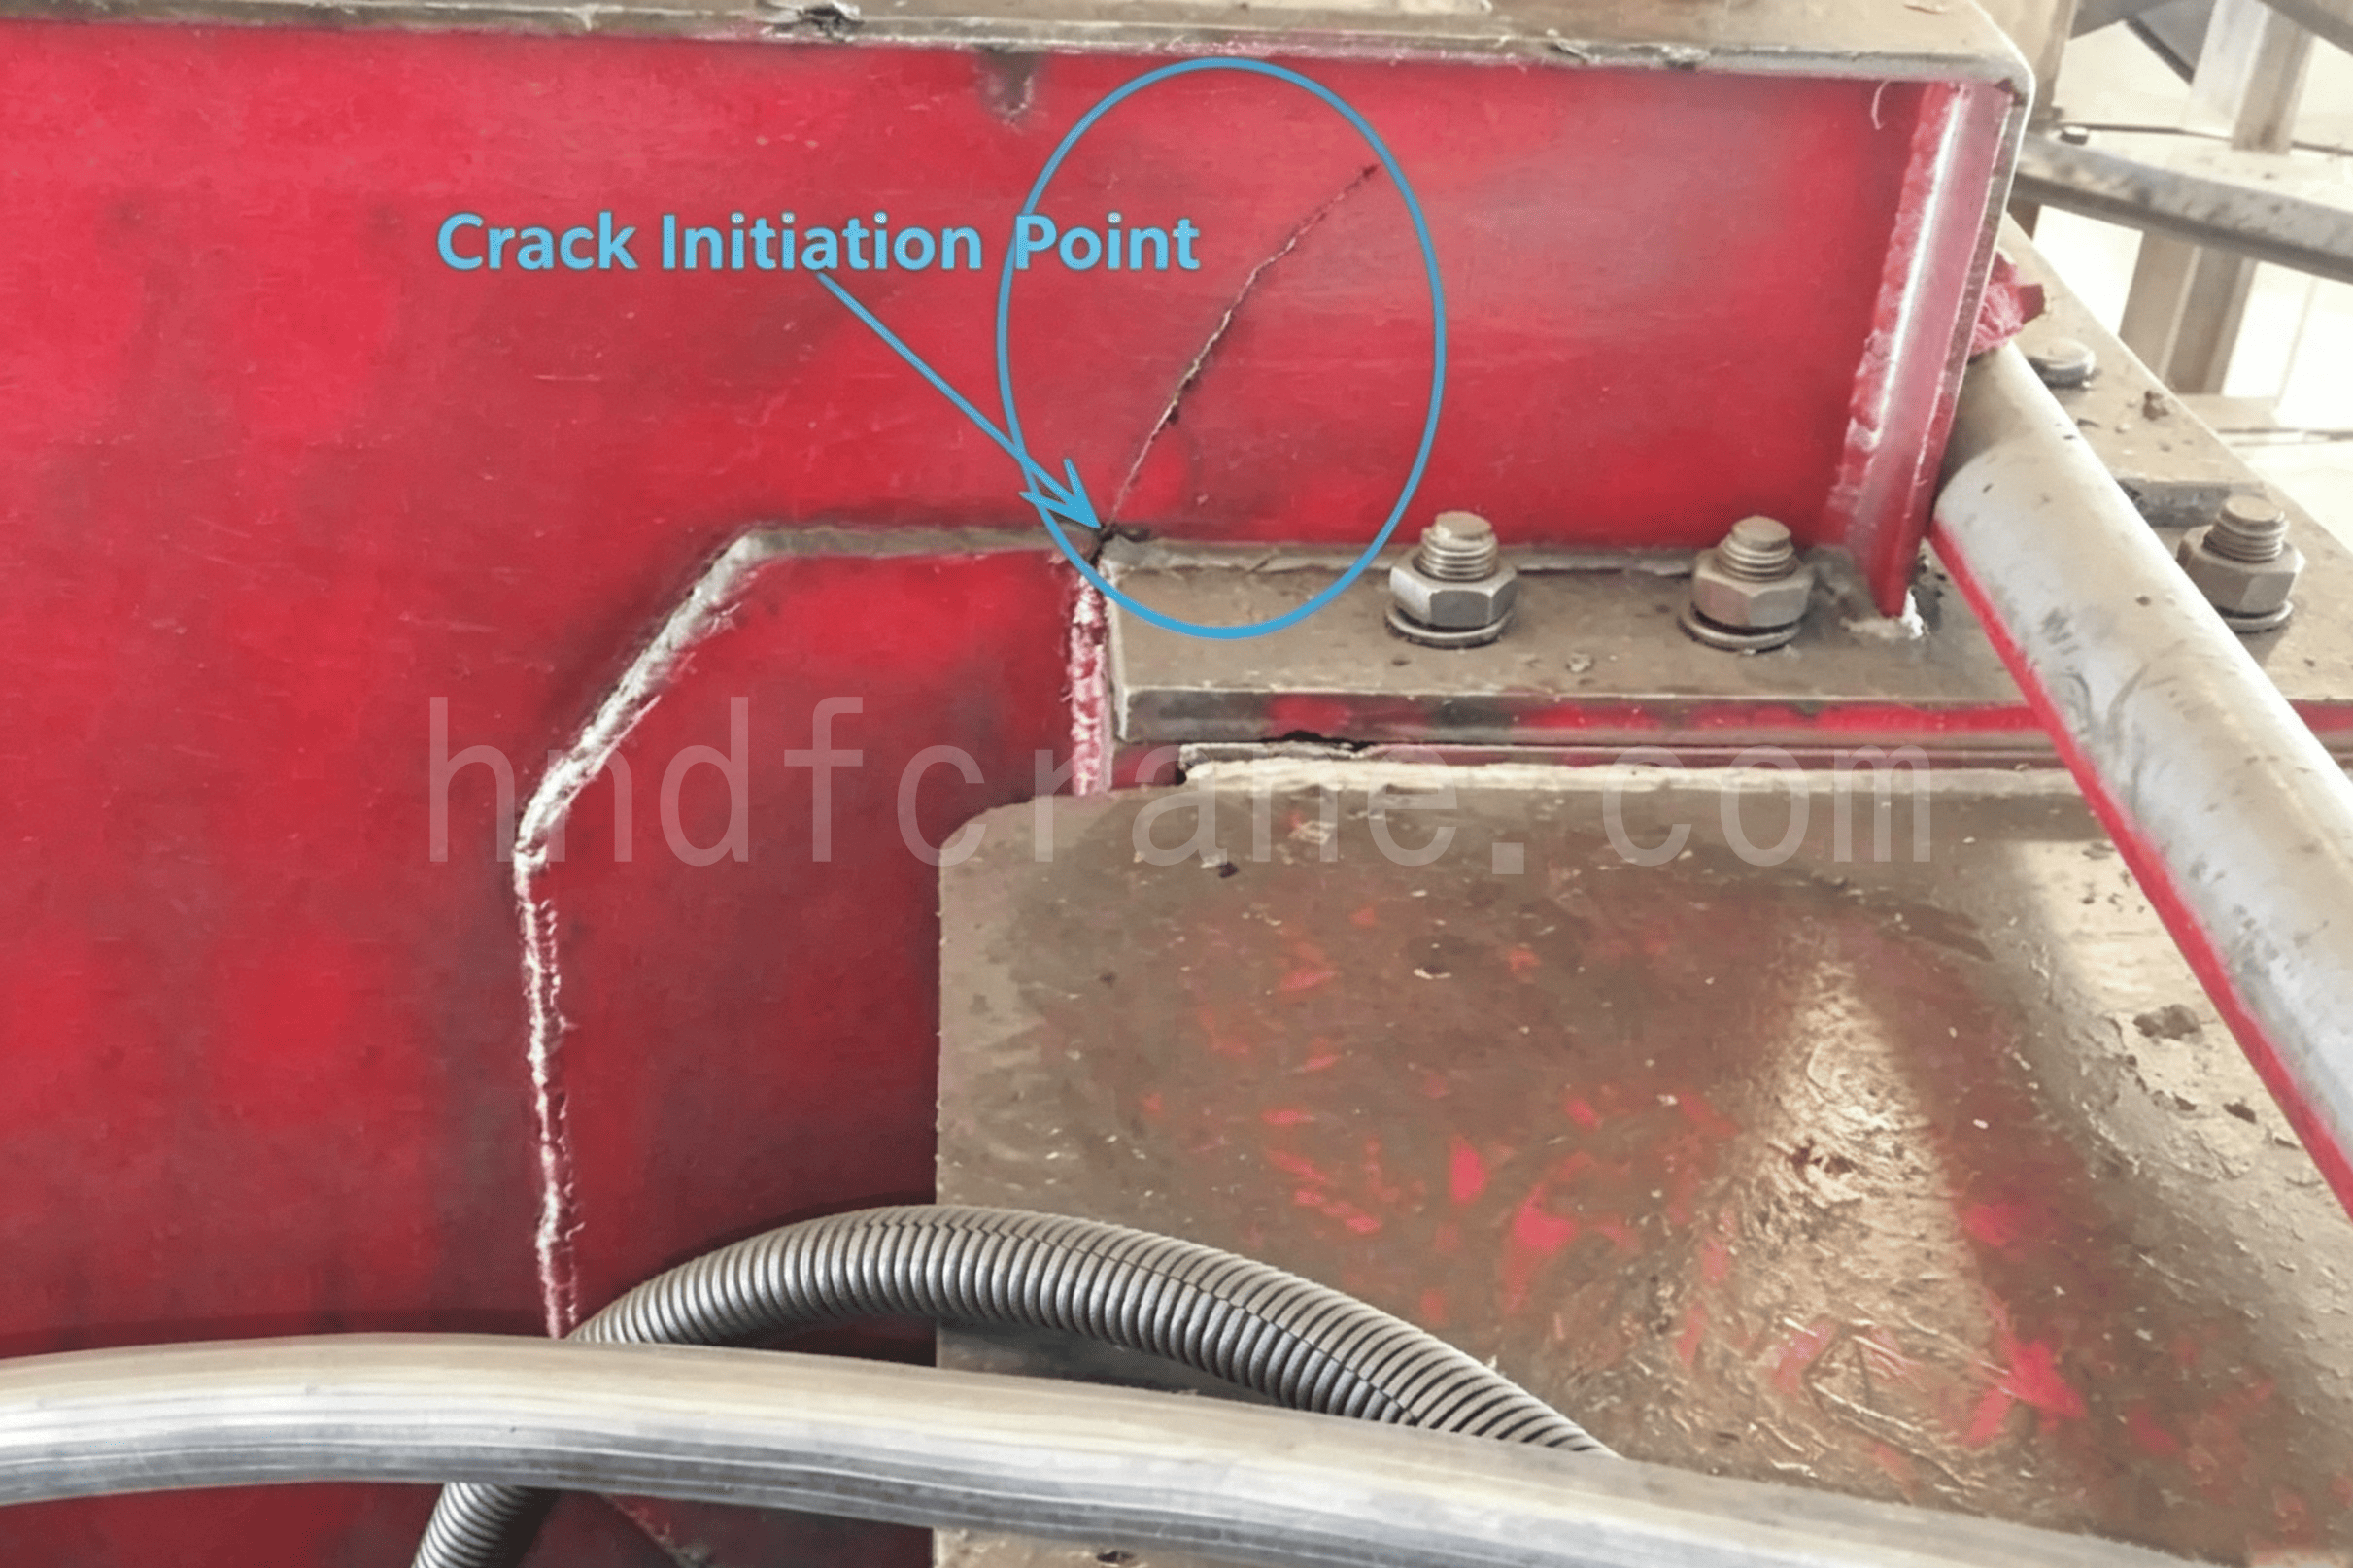
1. Oorzaken van scheurvorming in het liggerweb van bovenloopkranen
1.1 Stressconcentratie
Om te voldoen aan de dimensionale eisen en de vereiste sterkte en stijfheid onder diverse bedrijfsomstandigheden, wordt het uiteinde van de hoofdligger vaak ontworpen met een variabele doorsnede. De geometrische discontinuïteit bij de doorsnedeovergang creëert echter spanningsconcentratie, wat betekent dat de spanning in de variabele doorsnede aanzienlijk hoger is dan in andere gebieden. Spanningsconcentratiezones zijn gevoelig voor scheurvorming en -propagatie. Een mechanische analyse van een bovenloopkraan laat bijvoorbeeld zien dat de equivalente spanningscontour een merkbaar hogere spanning vertoont in de variabele doorsnede dan elders.
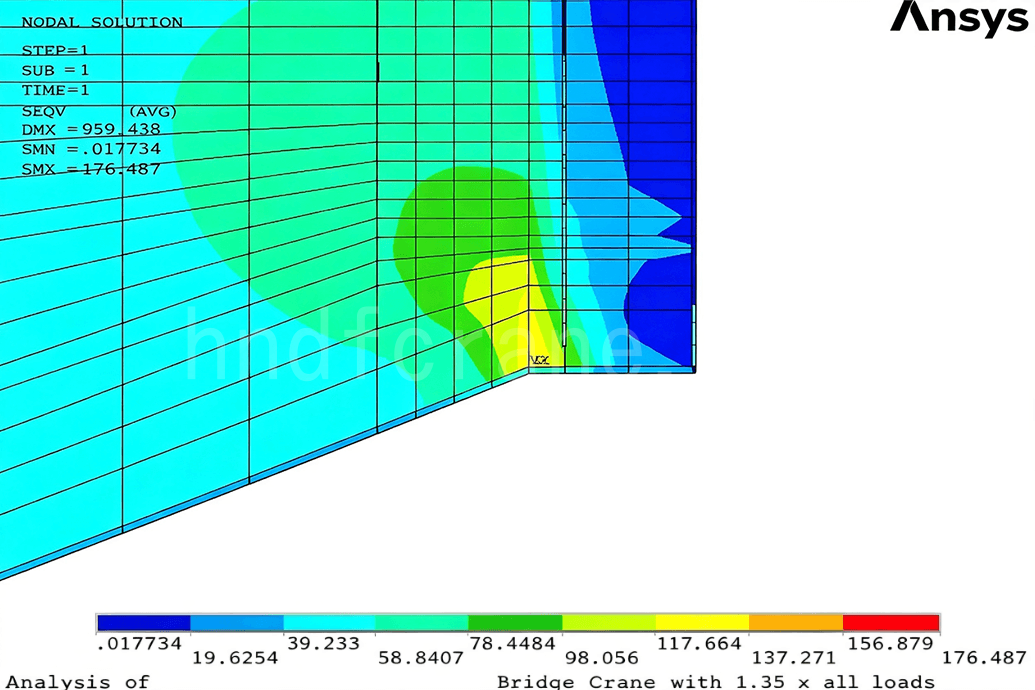
Het hierboven geanalyseerde product heeft een schuine overgang bij de variabele dwarsdoorsnede, terwijl de structuur in dit geval een haakse overgang gebruikt, wat een nog ernstigere spanningsconcentratie veroorzaakt.
1.2 Laskwaliteit
De kwaliteit van het lassen heeft een directe invloed op de structurele veiligheid en de levensduur. Onjuiste laswerkzaamheden kunnen gemakkelijk leiden tot defecten zoals porositeit, slakinsluitingen, onvolledige doorlassing en scheuren. Deze defecten fungeren als spanningsconcentratiepunten en kunnen onder externe belastingen gemakkelijk scheurvorming veroorzaken. Problemen met de laskwaliteit komen vaker voor bij variabele doorsneden vanwege de complexiteit van de lasgeometrie. In dit geval is het moeilijk om de laskwaliteit te garanderen in de haakse hoek van de las met variabele doorsnede.
1.3 Materiaaldefecten
Door productieproblemen kunnen er in staal interne defecten aanwezig zijn, zoals niet-metallische insluitingen, porositeit en microscheurtjes. Deze defecten hebben de neiging zich onder spanning voort te planten en uit te groeien tot zichtbare scheuren. Daarnaast kunnen variaties in materiaaleigenschappen tussen verschillende batches leiden tot lokale spanningsconcentraties, wat mogelijk scheurvorming initieert. Materiaalinformatie is voor dit geval niet beschikbaar, waardoor materiaaldefecten als mogelijke oorzaak niet kunnen worden uitgesloten.
1.4 Vermoeidheidsbelasting
Bovenloopkranen worden tijdens gebruik vaak blootgesteld aan herhaalde dynamische belastingen. De variabele doorsnede van de hoofdligger ondervindt cyclische spanningsvariaties, met name bij het hijsen van lasten. Deze herhaalde spanningswisselingen leiden tot vermoeiingsbreuk van het materiaal — vermoeiingsscheuren kunnen ontstaan na langdurig gebruik, zelfs wanneer de spanningsniveaus onder de vloeigrens van het materiaal blijven. De variabele doorsnede is gevoeliger voor scheurvorming door de gecombineerde effecten van spanningsconcentratie en materiaalvermoeiing.
1.5 Ontwerpfouten
Ontwerpfactoren die het risico op scheurvorming vergroten, zijn onder andere abrupte overgangen in de dwarsdoorsnede zonder vloeiende contouren, het onvoldoende rekening houden met spanningsconcentratie-effecten en het negeren van vermoeiingsaspecten. Het weglaten van wapening in de variabele dwarsdoorsnede tijdens de ontwerpfase kan ook leiden tot scheurvorming op de lange termijn. Een goed ontwerp speelt daarom een belangrijke rol bij het verminderen van scheurvorming.
1.6 Overbelasting en oneigenlijk gebruik
Hoewel kranen volgens de geldende normen met een bepaalde veiligheidsmarge zijn ontworpen, komen overbelasting en scheef trekken of diagonaal hijsen in de praktijk vaak voor. Frequente overbelasting en onjuiste hijsmethoden stellen de hoofdbalk bloot aan spanningen die de ontwerpwaarden overschrijden, wat leidt tot plaatselijke spanningsconcentraties, versnelde materiaalmoeheid en uiteindelijk scheurvorming. Overbelasting kan ook structurele vervorming veroorzaken, waardoor de spanningsconcentratie en scheurvorming verder worden versterkt.
1.7 Trillingen en impact
Kranen worden tijdens het gebruik onvermijdelijk blootgesteld aan trillingen en schokken. Te grote spleten tussen de railverbindingen kunnen aanzienlijke schokbelastingen veroorzaken wanneer de kraan over de verbindingen beweegt. Langdurige trillingen en schokken veroorzaken vermoeiingsschade en bevorderen de voortplanting van microscheurtjes. Scheuren ontstaan en verspreiden zich eerder op plaatsen met variabele dwarsdoorsneden waar al spanningsconcentratie aanwezig is.
2. Oplossingen voor scheuren in het lijf van de ligger van een bovenloopkraan
Er moet een uitgebreid pakket aan maatregelen worden genomen om scheurvorming in het lijf van de variabele dwarsdoorsnede aan het uiteinde van de hoofdligger van een bovenloopkraan te voorkomen en te verminderen:
2.1 Verbetering van het constructieontwerp
Optimaliseer het ontwerp met variabele dwarsdoorsnede door gebruik te maken van vloeiende, geleidelijke overgangen om spanningsconcentraties te verminderen. Integreer vermoeiingsontwerp om problemen met vermoeiing op lange termijn aan te pakken. Aanbevolen corrigerende versterkingsmaatregelen zijn onder andere:
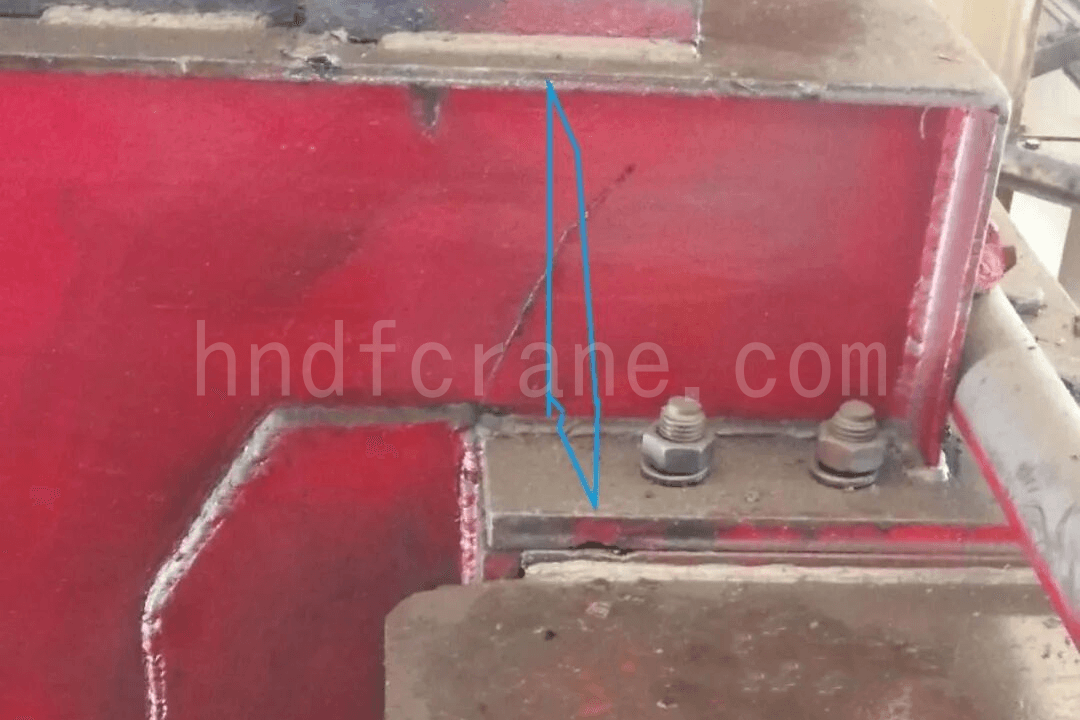
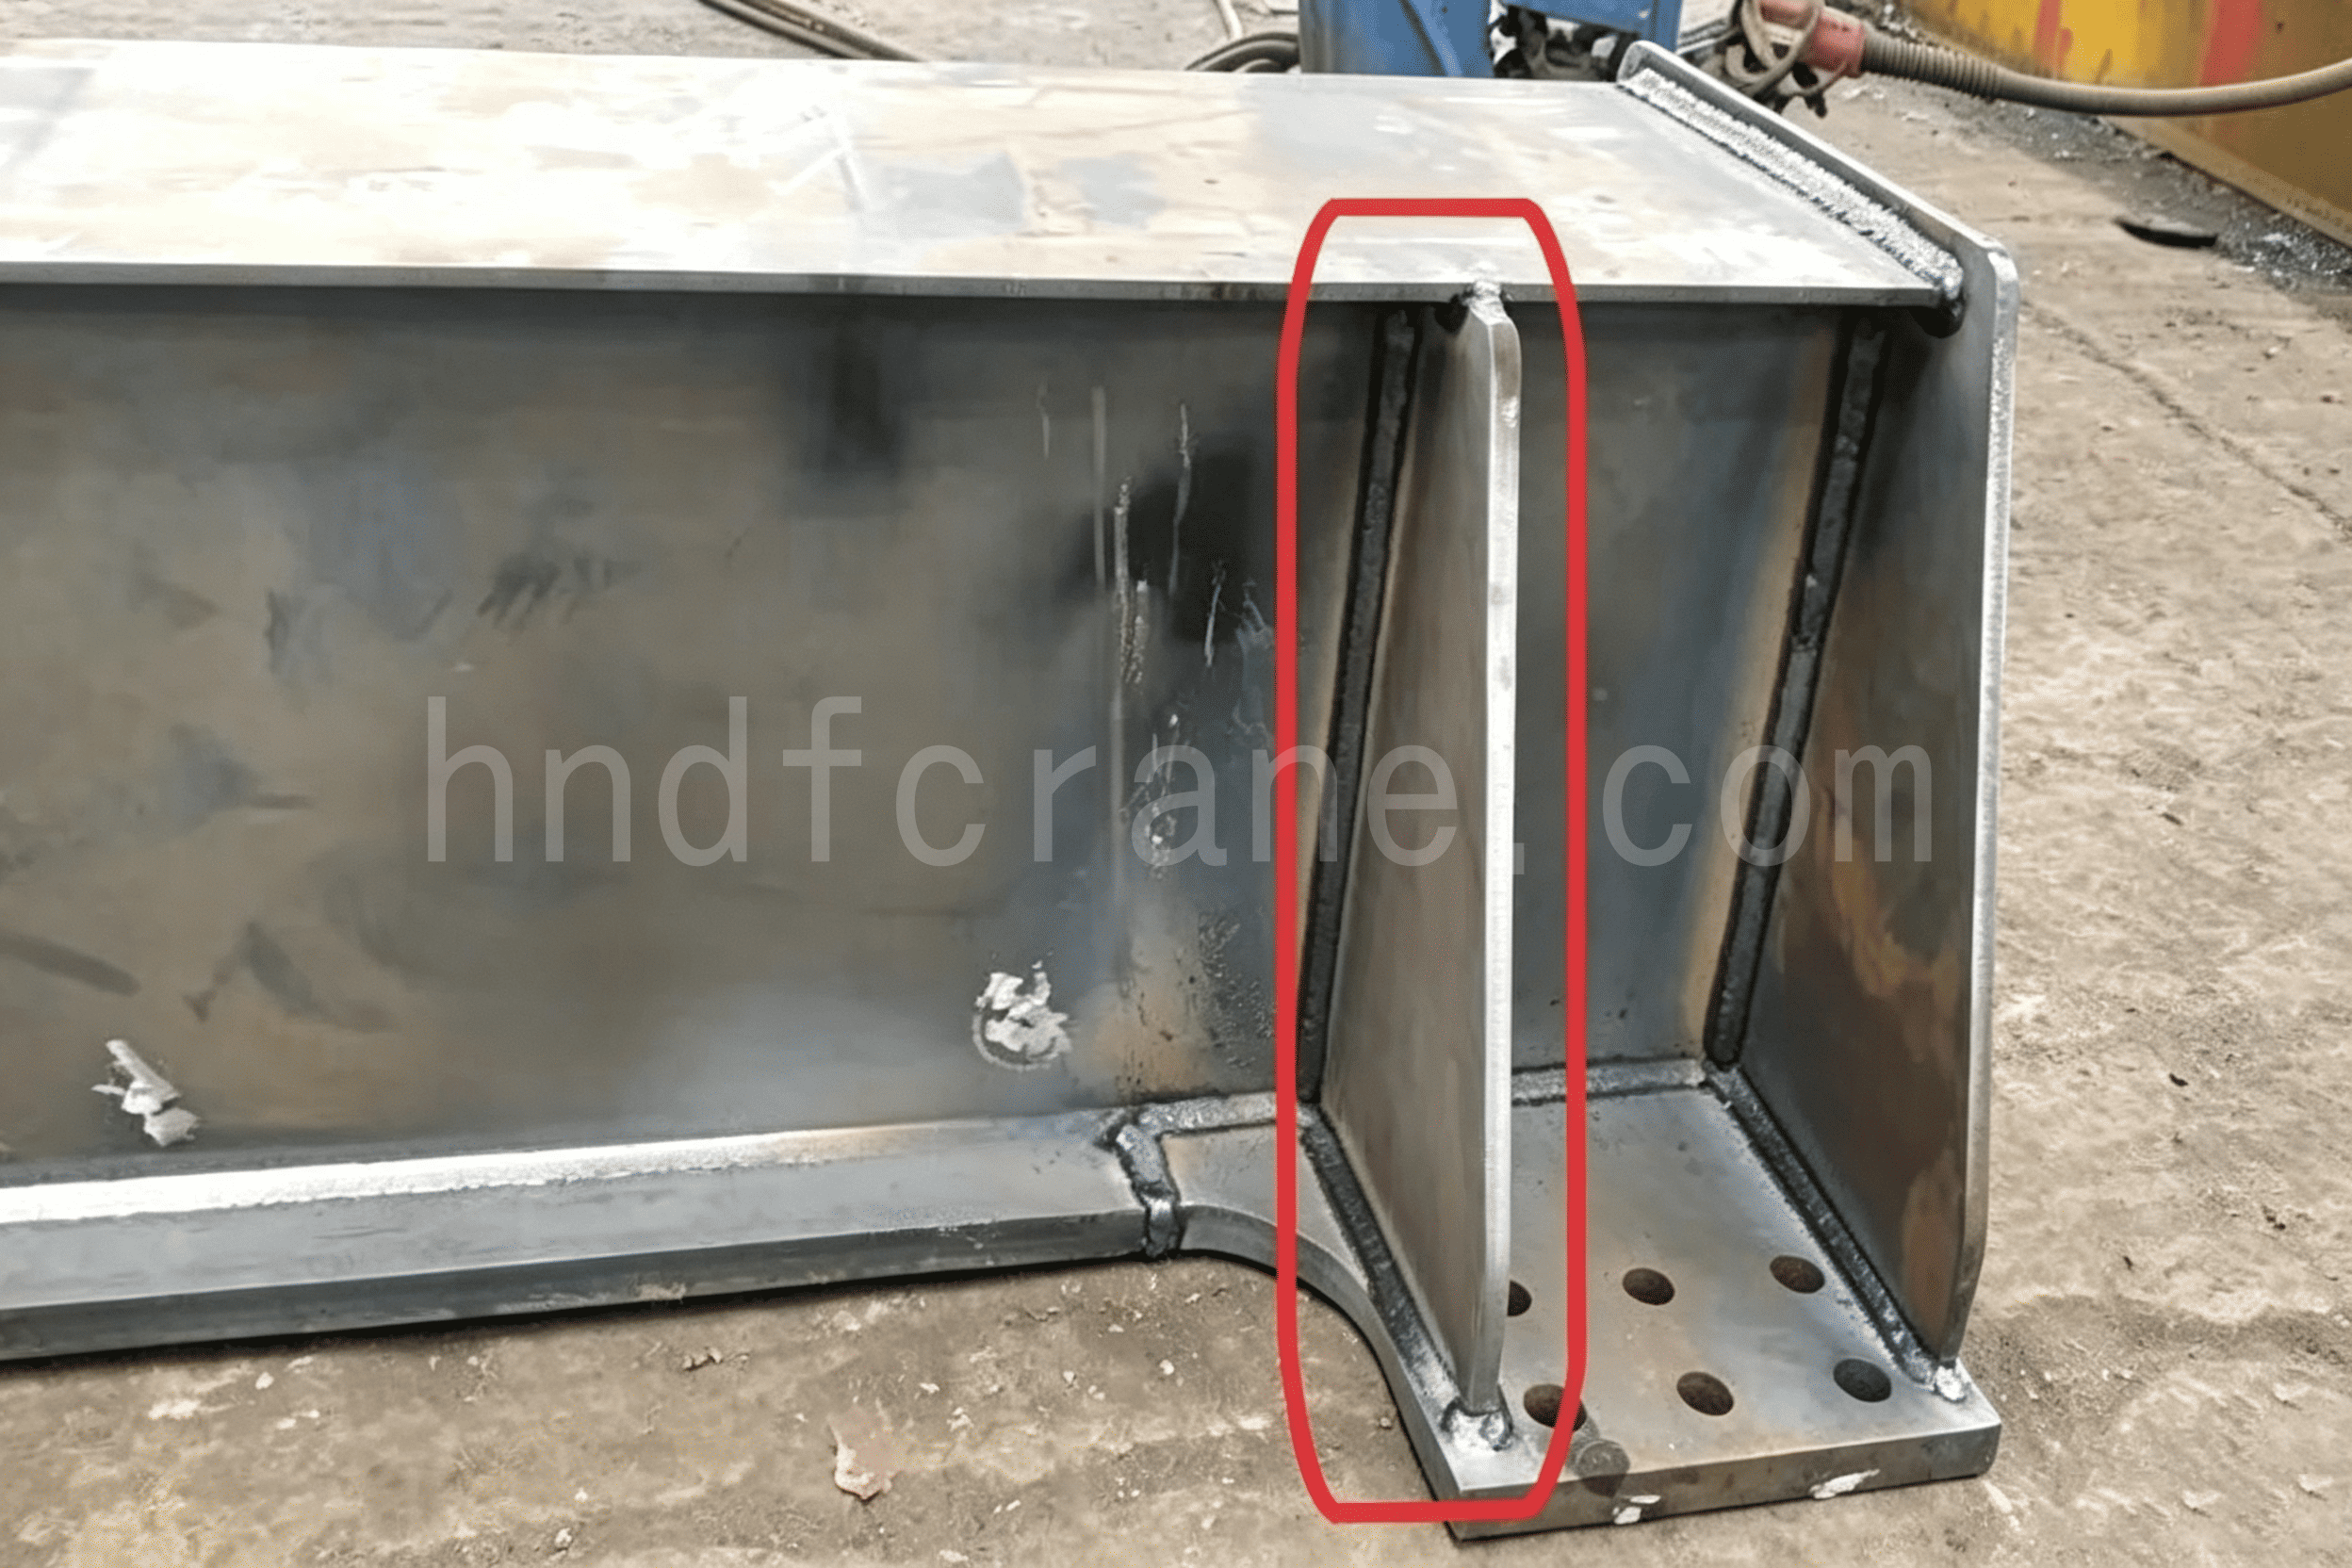
Voeg driehoekige verstevigingsplaten toe aan de verbinding, zoals weergegeven in de onderstaande afbeelding, om de plaatselijke stijfheid te verbeteren.
Een andere aanpak is versterking door middel van reparatieplekken, zoals weergegeven in de onderstaande afbeelding.
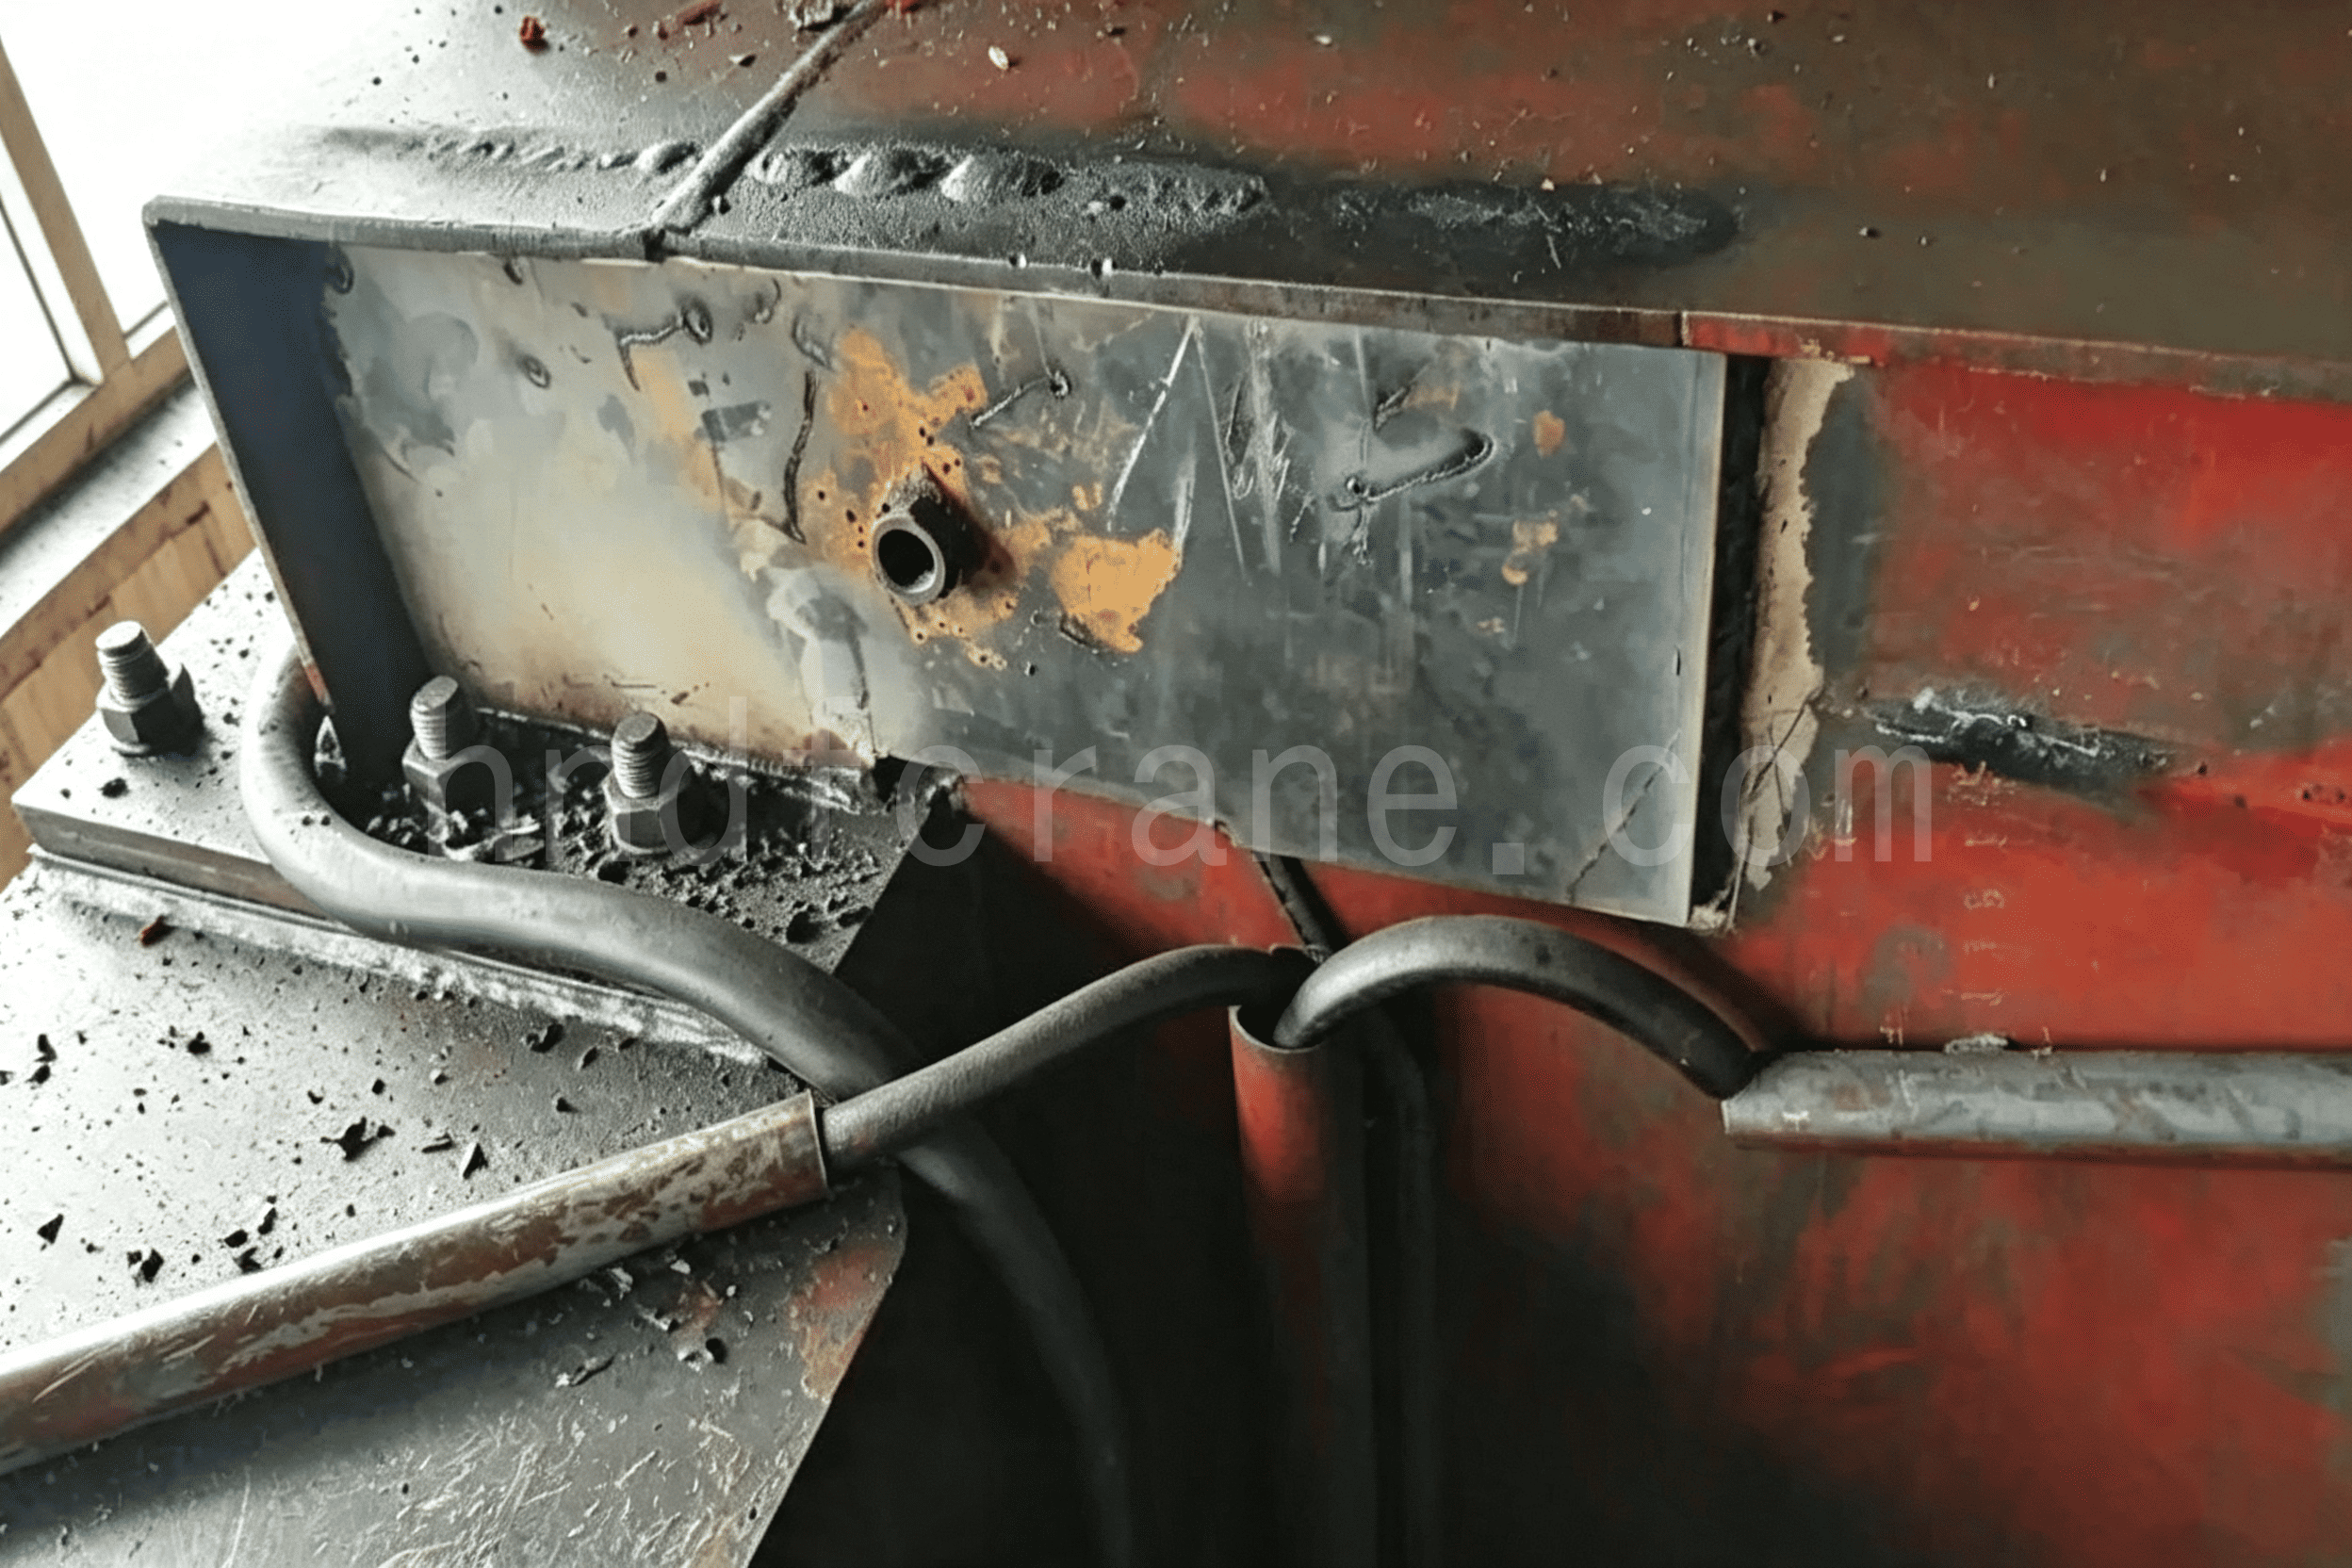
Omdat de oorspronkelijke constructie echter al een verstevigingsplaat aan de onderkant van het lijf heeft, moet een nieuwe verstevigingsplaat zo worden geplaatst dat deze de bestaande plaat niet raakt. Dit zorgt voor een zekere spanningsconcentratie bij de aangrenzende lasnaden.
2.2 Verbetering van de laskwaliteit
Beheers het lasproces nauwgezet om foutloze lassen te garanderen. Gebruik geavanceerde lastechnieken en inspectiemethoden zoals ultrasoon onderzoek (UT) en röntgenonderzoek (RT) om lasfouten snel op te sporen en te repareren.
2.3 Zorg voor materiaalkwaliteit
Gebruik hoogwaardige materialen zonder initiële gebreken. Voer regelmatig materiaaltesten uit om te bevestigen dat de materiaaleigenschappen aan de eisen voldoen.
2.4 Apparatuur correct bedienen
Zorg voor de nodige training voor de operators om overbelasting te voorkomen. Bedien en onderhoud de apparatuur volgens de ontwerpvoorschriften om de levensduur te verlengen.
2.5 Voer regelmatig onderhoud en inspectie uit
Voer regelmatig onderhoudsinspecties uit aan bovenloopkranen, met speciale aandacht voor het controleren van variabele dwarsdoorsneden, om scheuren tijdig te detecteren en te repareren.
Conclusie
De maatregelen die in deze analyse van scheuren in het lijf van de ligger van een bovenloopkraan worden beschreven, kunnen scheuren in het lijf van de ligger met variabele doorsnede aan het uiteinde van de hoofdligger van een bovenloopkraan effectief voorkomen en verminderen, waardoor een veilige werking van de apparatuur wordt gewaarborgd.
Ik ben Cindy, met 10 jaar werkervaring in de kraanindustrie en een schat aan professionele kennis. Ik heb de bevredigende kranen voor meer dan 500 klanten geselecteerd. Als u behoeften of vragen over kranen hebt, neem dan gerust contact met mij op, ik zal mijn expertise en praktische ervaring gebruiken om u te helpen het probleem op te lossen!
Stuur uw aanvraag
- E-mail: sales@hndfcrane.com
- Whatsappen: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Toevoegen: Changnao Industrial District, Xinxiang City, provincie Henan, China
 WeChat
- Bovenloopkranen
- Dubbelligger bovenloopkranen
- Enkele ligger bovenloopkranen
- Europese enkelligger bovenloopkranen
- Explosieveilige bovenloopkranen
- Grijper en magnetische bovenloopkranen
- Monorailkranen
- Gieterij Bovenloopkranen
- Werkstationkranen
- Zwenkkranen
- Wandgemonteerde zwenkkranen
- Wandreizende kraanbalkkranen
- Vrijstaande zwenkkranen
- Aluminium giekkranen: lichtgewicht, soepel draaiende arm voor eenvoudig hijsen
- Balansjibkranen: efficiënt licht hijsen voor mechanische montage over korte afstanden
- Handmatige vrijstaande jibkranen: efficiënte handmatige hefoplossingen voor werkzaamheden in beperkte ruimte
- Elektrische vrijstaande zwenkkranen: een volledig elektrische oplossing voor snel hijsen met hoge capaciteit.
- Knikarmkranen: Nauwkeurig hijsen met de flexibiliteit van een dubbele arm
- Portaalkranen
- Dubbelligger portaalkranen
- Semi-portaalkranen
- Enkelligger portaalkranen
- Truss-portaalkranen
- Portaalkranen voor containers
- Verstelbare portaalkranen
- Draagbare portaalkranen
- Europese portaalkranen
- Industrieën
- Algemene productie
- Afvalverwerking
- Prefab
- Stroom
- Steen
- Papier maken
- Metaalproductie
- Brug constructie
- Havenkranen: voor het verwerken van containers en bulkmateriaal
- Bovenloopkranen voor de petroleum- en gasindustrie: Verbeter de operationele efficiëntie
- Maritieme kranen voor efficiënt laden van vracht op schepen
- Bovenloopkranen voor de auto-industrie: efficiënte automatiseringsoplossingen
- Elektrische takels
- Elektrische staaldraadtakels
- Elektrische kettingtakels
- Elektrische takels van het Europese type
- Europese elektrische kettingtakels: soepele werking, laag geluidsniveau en energiezuinigheid
- Handmatige heftrucks: ideaal voor trek- en tilwerkzaamheden
- Handkettingtakels: handmatig tillen voor gebieden zonder stroom
- Elektrische takels met lage hoofdruimte: compact ontwerp voor maximale ruimte-efficiëntie
- Pneumatische kettingtakels: soepele bediening voor industrieel gebruik
- Explosieveilige handtakels met ketting: vonkbestendige constructie van koperlegering voor gevaarlijke omgevingen.
- Explosieveilige elektrische kettingtakels voor hijswerkzaamheden in gevaarlijke omgevingen
- Over
- Gevallen
- Nieuws
- Veelgestelde vragen
- Downloaden
- Blogs
- Online hulpmiddelen voor het berekenen van de kraanwiellast
- VR-panorama
- Neem contact met ons op
- E-mail: sales@hndfcrane.com
- Whatsappen: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-