
-
Industrier
-

Generel fremstilling
-

Affaldshåndtering
-

Præfabrikeret
-

Strøm
-

Sten
-

Papirfremstilling
-

Metalproduktion
-

Brobygning
-

Havnekraner: Til håndtering af containere og bulkmaterialer
-

Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
-

Marinekraner til effektiv lastning på skibe
-

Traverskraner til bilindustrien: Effektive automatiseringsløsninger
-

Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
-

Traverskraner til fødevarer og drikkevarer: Pålidelige løsninger til effektiv håndtering
-

Traverskraner til effektiv fremstilling af cement, glas, mursten og præfabrikeret beton
-

Traverskraner til luftfartsindustrien: Flyvedligeholdelse og montering
-

Traverskraner til luftfart: Præcisionsløft til raketopsendelse og -transport
-
-
Produkter
-
Løftekraner
-

Enkeltbjælke overheadkraner
-

Dobbeltdrager overhead kraner
-

Europæiske type enkeltbjælkekraner
-

Europæiske dobbeltbjælkekraner
-

Eksplosionssikre traverskraner
-

Grab og magnetiske traverskraner
-

Monorail kraner
-

Støbehovedkraner
-

Isolering traverskraner
-

Løftekraner med lav frihøjde
-

Få fat i traverskraner
-

Løse overhead kraner
-

Underhængte traverskraner
-

Elektromagnetiske traverskraner
-

Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
-

Fritstående arbejdsstationsbrokraner
-

Loftmonteret brokran
-

Manuelle traverskraner
-
-
Gantry kraner
-

Semi portalkraner
-

Enkeltbjælke portalkraner
-

Dobbeltbjælke portalkraner
-

Container portalkraner
-

Truss portalkraner
-

Justerbare portalkraner
-

Bærbare portalkraner
-

Europæiske portalkraner
-

Portalkraner i aluminium
-

Gummibelagte containerportalkraner
-

Skinnemonterede containerportalkraner
-

Skibsværfts portalkran
-

Europæiske portalkraner med enkelt bjælke
-

Europæiske dobbeltbjælkeportalkraner
-
- Fokkekraner
- Særlige kraner
- Elektriske hejser
- Overførselsvogne
-
Løftekraner
-
Kran dele
-
Grib Bøtter
-

Elektrisk gribespand i rustfrit stål
-

Mekaniske greb med fire reb appelsinskal
-

Mekanisk gribespand med fire reb
-

Elektrohydrauliske rektangulære gribere
-

Elektrohydrauliske Clamshell-greb
-

Elektrohydrauliske appelsinskræller, hydrauliske kaktusgreb
-

Grib til elektrisk motor
-

Elektrisk Monorail gribespand med Monorail hejs
-

Fjernbetjening Clamshell Gribs
-

Mekaniske to-reb Clamshell-greb
-

Trægreb
-

Grab-spand med enkelt reb
-

Rengøringsmaskiner til affaldsstativ
-

Uddybningsgreb
-

Trimningsgreb
-
- Kranspreder
-
Kran Reservedele
-

Kranskiver
-

Ståltovskiver
-

Kranetromle
-

Kranvogn
-

Elektrisk spil
-

Kranførerkabine
-

Overheadkranbremser
-

Overheadkrankabler
-

Overhead kran reb guider
-

Luftkranledere og strømforsyningsledninger
-

Skinner til traverskraner
-

Skinneklemmer til traverskraner
-

Traverskranmotorer
-

Reduktionsgear til traverskraner
-

Koblinger til traverskran
-
- Kranhjul
-
Grib Bøtter
- Selskab
- Kontakt












































-
Industrier
-
Generel fremstilling
-
Affaldshåndtering
-
Præfabrikeret
-
Strøm
-
Sten
-
Papirfremstilling
-
Metalproduktion
-
Brobygning
-
Havnekraner: Til håndtering af containere og bulkmaterialer
-
Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
-
Marinekraner til effektiv lastning på skibe
-
Traverskraner til bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger til jernbaner: Sporlægning, vedligeholdelse af rullende materiel og containerhåndtering
-
Traverskraner til fødevarer og drikkevarer: Pålidelige løsninger til effektiv håndtering
-
Traverskraner til effektiv fremstilling af cement, glas, mursten og præfabrikeret beton
-
Traverskraner til luftfartsindustrien: Flyvedligeholdelse og montering
-
Traverskraner til luftfart: Præcisionsløft til raketopsendelse og -transport
-
-
Produkter
-
Løftekraner
-
Enkeltbjælke overheadkraner
-
Dobbeltdrager overhead kraner
-
Europæiske type enkeltbjælkekraner
-
Europæiske dobbeltbjælkekraner
-
Eksplosionssikre traverskraner
-
Grab og magnetiske traverskraner
-
Monorail kraner
-
Støbehovedkraner
-
Isolering traverskraner
-
Løftekraner med lav frihøjde
-
Få fat i traverskraner
-
Løse overhead kraner
-
Underhængte traverskraner
-
Elektromagnetiske traverskraner
-
Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
-
Fritstående arbejdsstationsbrokraner
-
Loftmonteret brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkeltbjælke portalkraner
-
Dobbeltbjælke portalkraner
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europæiske portalkraner
-
Portalkraner i aluminium
-
Gummibelagte containerportalkraner
-
Skinnemonterede containerportalkraner
-
Skibsværfts portalkran
-
Europæiske portalkraner med enkelt bjælke
-
Europæiske dobbeltbjælkeportalkraner
-
- Fokkekraner
- Særlige kraner
- Elektriske hejser
- Overførselsvogne
-
Løftekraner
-
Kran dele
-
Grib Bøtter
-
Elektrisk gribespand i rustfrit stål
-
Mekaniske greb med fire reb appelsinskal
-
Mekanisk gribespand med fire reb
-
Elektrohydrauliske rektangulære gribere
-
Elektrohydrauliske Clamshell-greb
-
Elektrohydrauliske appelsinskræller, hydrauliske kaktusgreb
-
Grib til elektrisk motor
-
Elektrisk Monorail gribespand med Monorail hejs
-
Fjernbetjening Clamshell Gribs
-
Mekaniske to-reb Clamshell-greb
-
Trægreb
-
Grab-spand med enkelt reb
-
Rengøringsmaskiner til affaldsstativ
-
Uddybningsgreb
-
Trimningsgreb
-
- Kranspreder
-
Kran Reservedele
-
Kranskiver
-
Ståltovskiver
-
Kranetromle
-
Kranvogn
-
Elektrisk spil
-
Kranførerkabine
-
Overheadkranbremser
-
Overheadkrankabler
-
Overhead kran reb guider
-
Luftkranledere og strømforsyningsledninger
-
Skinner til traverskraner
-
Skinneklemmer til traverskraner
-
Traverskranmotorer
-
Reduktionsgear til traverskraner
-
Koblinger til traverskran
-
- Kranhjul
-
Grib Bøtter
- Selskab
- Kontakt



Analyse af årsag til revnedannelse i krantromlevæv til aksel
Indholdsfortegnelse
Denne analyse af revner i krantromlesvejsninger undersøger et tilfælde, hvor en kran med lang levetid udviklede revner ved svejsningen mellem tromlens kropsplade og tromlens aksel. Selvom den synlige skade synes at være et lokalt metaludmattelsesproblem, kan de underliggende årsager omfatte strukturdesign, svejseprocedure, materialetilstand, spændingsoverførsel, fremstillings- og monteringskvalitet samt driftsforhold.
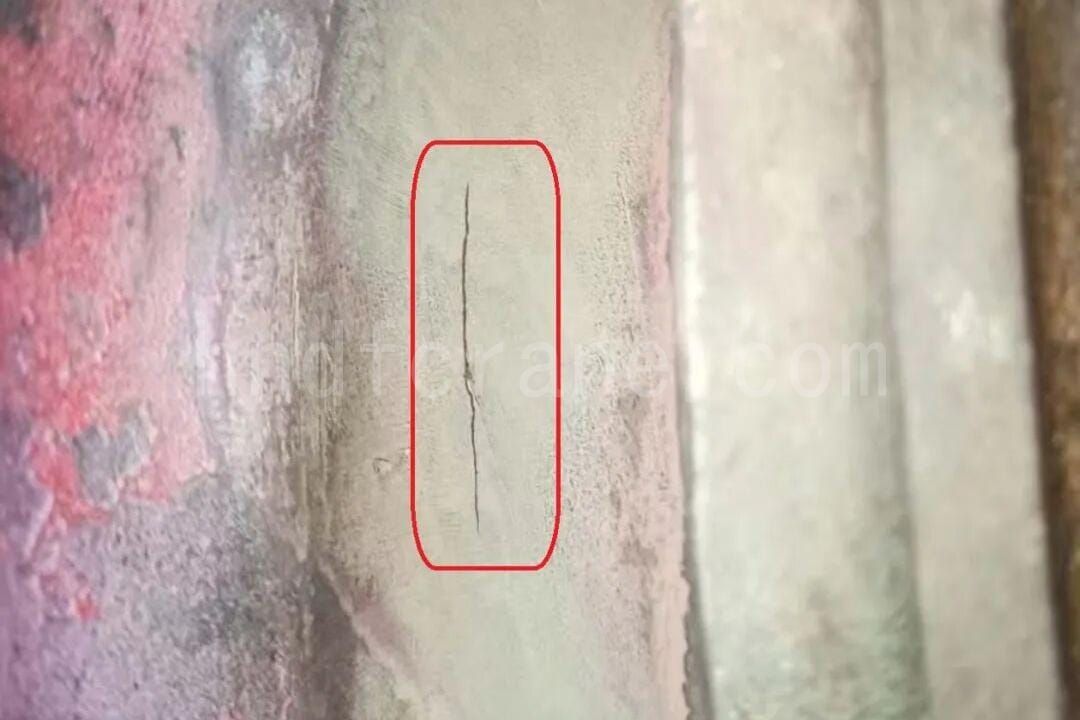
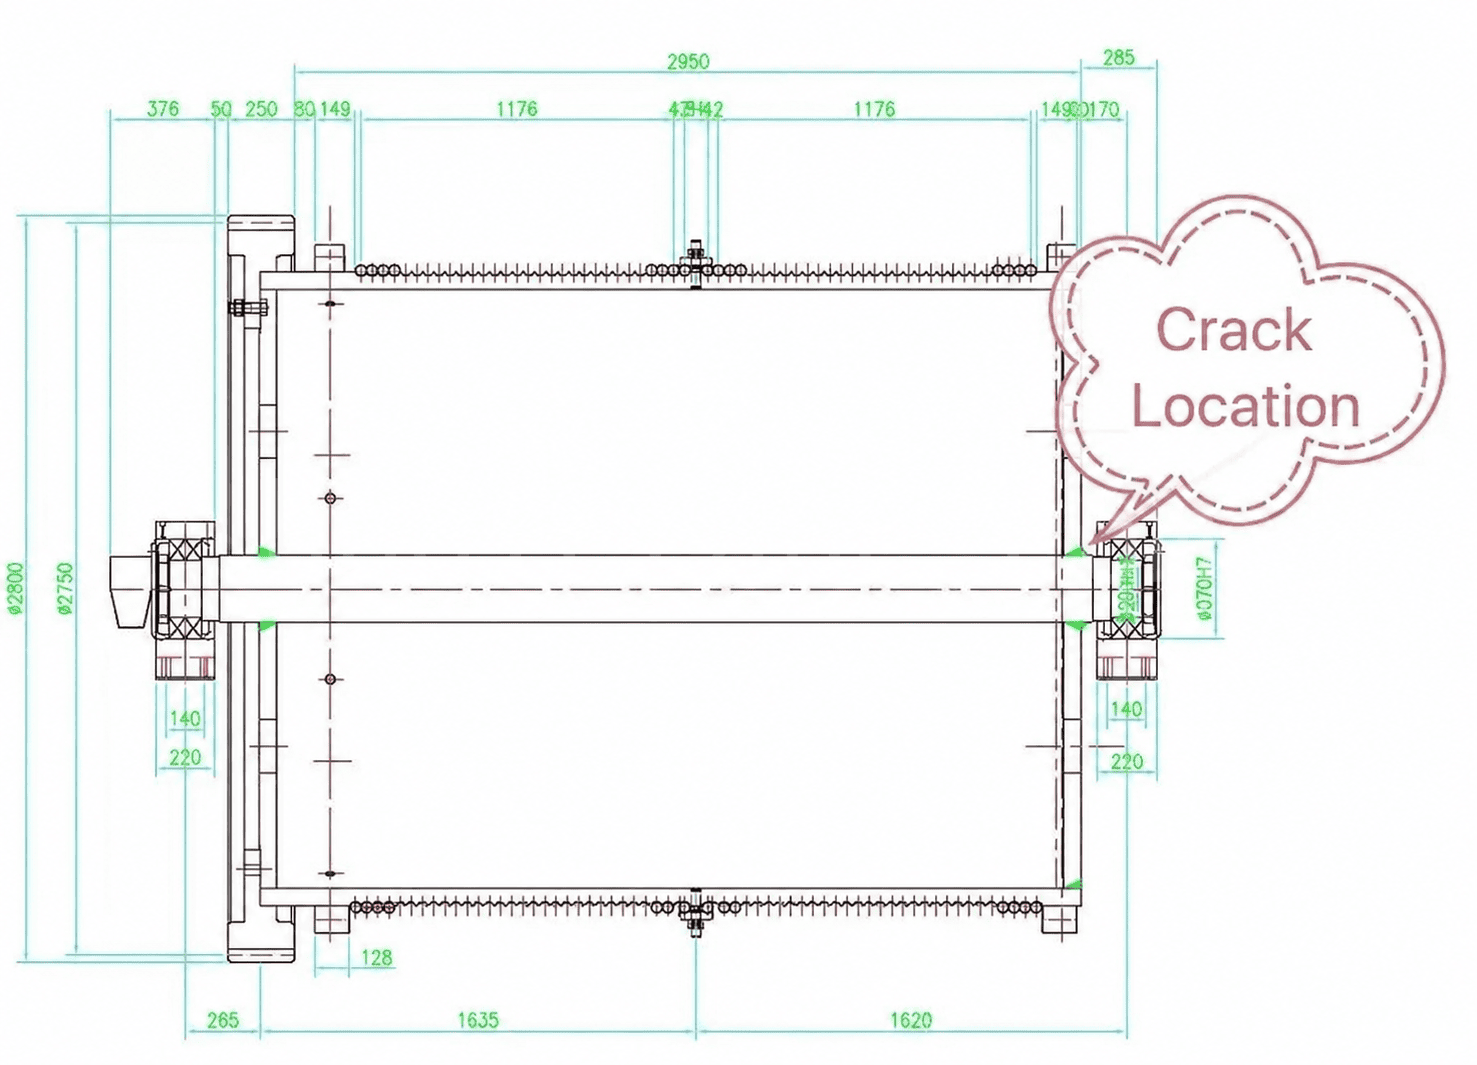
1. Forholdet mellem krantromlen, cellepladen, navet og akslen
I løfteudstyr er tromlen en vigtig transmissionskomponent, der bruges til at oprulle stålwiren og løfte eller trække lasten. Tromleskallen bærer stålwiren, mens der normalt er anbragt celleplader i begge ender af skallen for at forbinde skallen med navet eller akslen.
I en almindelig struktur er navet svejset til midten af cellepladen. Navet er derefter forbundet til tromleakslen med en kile, og akslen understøttes af lejer. I dette tilfælde er cellepladen svejset direkte til tromleakslen, og tromleakslen er en lang aksel.
Kæbepladen er derfor ikke kun en forbindelsesplade. Den overfører også drejningsmoment og radial kraft mellem tromleskallen og tromleakslen. Generelle referencer til tromlebrud nævner ofte udmattelsesrevner som en udskiftningstilstand; denne case ser mere specifikt på, hvorfor revner kan opstå omkring svejsningen mellem kæbepladen og akslen.
2. Hvorfor revnen opstår nær tromleakslens side
Fra et mekanisk perspektiv er tromlevævspladen en tynd plade, der udsættes for vridning, bøjning, spændingskompression og planforskydning. Nær tromleakslen kan der opstå adskillige ugunstige forhold samtidig: en pludselig sektionsændring, svejsepåvirkning og cyklisk belastning.
2.1 Spændingskoncentration fra en pludselig sektionsændring
I området tæt på tromleakslen overgår strukturen fra en relativt tyk aksel til en tyndere kropsplade. Til aksial positionering og svejsning anbringes der ofte en akselskulder ved den tilsvarende kropspladeposition. Hvis overgangsradiusen er for lille, eller overgangen ikke er jævn, kan der opstå spændingskoncentration.
Svejsefejl såsom underskæring og ufuldstændig penetration kan også blive kilder til revner.
2.2 Cyklisk belastning og stødbelastning
Når tromlen arbejder, overføres trækkraften, der genereres af stålwireopviklingen, gennem tromleskallen til cellepladen og derefter til tromleakslen. Hver opvikling og løftebevægelse påfører gentagen belastning på dette område, hvilket kan fungere som lavcyklusudmattelse kombineret med lokal stødbelastning.
2.3 Restspænding ved svejsning
Når cellepladen og tromleakslen svejses sammen, oplever svejseområdet lokal krympning på grund af høj temperatur og afkøling. Hvis den svejsede struktur ikke er fuldstændigt udglødet eller spændingsaflastet efter svejsning, forbliver der resterende trækspænding omkring svejsningen. Når denne resterende trækspænding overlappes med driftsbelastning, bliver revnedannelse mere sandsynlig.
3. Udviklingsproces for webpladerevnen
Revneudviklingen kan ses i tre stadier.
Det første trin er initiering. Ved svejseroden eller overgangsradiusen kan mikroskopiske defekter blive kilder til revner under den kombinerede påvirkning af svejserestidsspænding og arbejdsspænding.
Det andet trin er udbredelse. Under hver løfteoperation følger lasten den samme overførselsbane, og spidsspændingen gentages. Revnen udbreder sig gradvist langs materialets korngrænse. Brudfladen kan vise radiale eller skallignende træk.
Det tredje trin er brud. Når den resterende effektive sektion ikke længere er tilstrækkelig til at bære belastningen, kan der opstå pludselig sprødbrud, muligvis ledsaget af rivning af cellepladen eller adskillelse fra tromleakslen.
4. Almindelige årsager til revner i krantromlens svejseforbindelse mellem aksel og krop
4.1 Strukturelle designfaktorer
Hvis overgangen mellem kropspladen og navet eller tromlens aksel ikke anvender en rimelig radius, kan spændingen ændre sig brat. Hvis kropspladens tykkelse er utilstrækkelig, kan udmattelsesstyrken også være utilstrækkelig. En dårligt valgt svejseplacering kan yderligere øge risikoen, især hvis svejsningen ligger i en højspændingszone snarere end et område med lav spænding.
4.2 Svejsekvalitetsfaktorer
Almindelige svejsefejl omfatter ufuldstændig indtrængning, slaggeindlejring, porøsitet, underskæring og svejsemærker. Hvis ikke-destruktiv testning såsom ultralydstest eller radiografisk testning ikke udføres efter svejsning, kan skjulte defekter forblive i konstruktionen i lang tid.
Uoptimerede svejseparametre og utilstrækkelig spændingsaflastning efter svejsning kan også øge risikoen. For store tromlekonstruktioner kan varmebehandling til spændingsaflastning være vanskelig at udføre. Vibrationsspændingsaflastning kan også være vanskelig at anvende fuldt ud, og naturlig ældning eller anden ældningsbehandling kan blive påvirket af projektets tidsplankrav.
4.3 Driftsbelastninger ud over designbetingelserne
Langvarig overbelastning ud over den nominelle belastning kan øge risikoen for udmattelse af konstruktionen. Hyppig start og bremsning under løft kan skabe store stødbelastninger. Hvis stålwiren er placeret forkert på tromlen, bliver kraftfordelingen på tromlen ujævn, og den lokale belastning kan være meget højere end den designmæssige værdi.
4.4 Produktions- og monteringsfejl
Hvis pasformen mellem kropspladens indvendige hul og akslen er for stram eller for løs, kan den indledende lokale spænding blive ujævn. Samlingsspændinger, der ikke er blevet helt udlignet, kan senere kombineres med driftsspændinger.
4.5 Korrosion og miljøfaktorer
Når tromlen udsættes for et fugtigt eller korrosivt miljø i længere tid, er svejseområdet mere udsat for korrosion. Korroderede områder er også almindelige steder for dannelse af mikrorevner.
5. Inspektion, reparation og forebyggende foranstaltninger
For eksisterende udstyr kan magnetisk partikeltestning eller ultralydstestning udføres regelmæssigt omkring svejsningen mellem kropspladen og tromleakslen. Hvis der findes revner, bør kropspladen repareres ved svejsning eller udskiftes i tide, og stålwirearrangementet bør kontrolleres for at undgå excentrisk belastning.
Ved design eller fremstilling af nye krantromler bør overgangsradiusen optimeres, og svejsepositionen bør arrangeres, så det maksimale spændingsområde undgås så vidt muligt. Svejseproceduren bør kontrolleres strengt. Flerstrengssvejsning og symmetrisk svejsning kan bruges til at reducere restspænding, og vibrationsældning eller naturlig ældning kan anvendes i henhold til de faktiske forhold.
For at sikre driftsstyring bør langvarig overbelastning og hyppig start og bremsning undgås. Stålwireopsætningen skal følge de gældende krav, og slidte stålwirer skal udskiftes regelmæssigt.
Revner i krantromler skyldes normalt ikke en enkelt faktor. En trinvis gennemgang af struktur, svejsning, belastning, samling og miljø hjælper med at afklare kilden til revnen og vælge korrigerende foranstaltninger, der passer til de faktiske forhold på stedet.

Jeg er Cindy, med 10 års erhvervserfaring i kranindustrien og oparbejdet et væld af faglig viden. Jeg har valgt de tilfredsstillende kraner til 500+ kunder. Hvis du har behov eller spørgsmål til kraner, er du velkommen til at kontakte mig, jeg vil bruge min ekspertise og praktiske erfaring til at hjælpe dig med at løse problemet!
Send din forespørgsel
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
- Fax: +86-373-215 7000
- Tilføj: Changnao Industrial District, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Løftekraner
- Dobbeltdrager overhead kraner
- Enkeltbjælke overheadkraner
- Europæiske type enkeltbjælkekraner
- Eksplosionssikre traverskraner
- Grab og magnetiske traverskraner
- Monorail kraner
- Støbehovedkraner
- Arbejdsstationskraner: Letvægtsdesign, nem installation og ubesværet betjening
- Fokkekraner
- Vægmonterede svingkraner
- Vægkørende svingkraner
- Fritstående svingkraner
- Aluminiumsvingkraner: Let, jævnt roterende arm for nem løftning
- Balancesvingkraner: Effektiv let løftning til mekanisk montering over korte afstande
- Manuelle fritstående svingkraner: Effektive manuelle løfteløsninger til operationer med begrænset plads
- Elektriske fritstående svingkraner: Fuldt elektrisk løsning til hurtig løft med høj kapacitet
- Leddelte svingkraner: Præcisionsløft med dobbeltarmsfleksibilitet
- Gantry kraner
- Dobbeltbjælke portalkraner
- Semi portalkraner
- Enkeltbjælke portalkraner
- Truss portalkraner
- Container portalkraner
- Justerbare portalkraner
- Bærbare portalkraner
- Europæiske portalkraner
- Industrier
- Generel fremstilling
- Affaldshåndtering
- Præfabrikeret
- Strøm
- Sten
- Papirfremstilling
- Metalproduktion
- Brobygning
- Havnekraner: Til håndtering af containere og bulkmaterialer
- Traverskraner til olie- og gasindustrien: Forbedrer driftseffektiviteten
- Marinekraner til effektiv lastning på skibe
- Traverskraner til bilindustrien: Effektive automatiseringsløsninger
- Elektriske hejser
- Elektriske wireløftere
- Elektriske kædetaljer
- Elektriske hejser af europæisk type
- Europæiske elektriske kædetaljer: Jævn drift, lav støj og energieffektivitet
- Manuelle løfteanordninger: Ideel til træk- og løfteopgaver
- Håndkædetaljer: Manuel løftning til områder uden strøm
- Elektriske løftere med lav frihøjde: Kompakt design for maksimal pladseffektivitet
- Pneumatiske kædetaljer: Nem håndtering til industriel brug
- Eksplosionssikre manuelle kædetaljer: Gnistsikker konstruktion af kobberlegering til eksplosionsfarlige områder
- Eksplosionssikre elektriske kædetaljer til løft i farlige områder
- Om
- Sager
- Nyheder
- Ofte stillede spørgsmål
- Hent
- Blogs
- Onlineværktøjer til beregning af kranhjulsbelastning
- VR Panorama
- Kontakt os
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
-
