
-
صنایع
-

تولید عمومی
-

مدیریت پسماند
-

پیش ساخته
-

قدرت
-

سنگ
-

کاغذ سازی
-

تولید فلز
-

ساخت پل
-

جرثقیلهای بندری: برای جابجایی کانتینر و مواد فله
-

جرثقیلهای سقفی برای صنعت نفت و گاز: افزایش بهرهوری عملیاتی
-

جرثقیلهای دریایی برای بارگیری کارآمد بار در کشتیها
-

جرثقیلهای سقفی برای صنعت خودرو: راهکارهای اتوماسیون کارآمد
-

راهکارهای جرثقیل سقفی برای راهآهن: ریلگذاری، نگهداری ریل و جابجایی کانتینر
-

جرثقیلهای سقفی برای مواد غذایی و نوشیدنی: راهکارهای قابل اعتماد برای جابجایی کارآمد
-

جرثقیلهای سقفی برای تولید کارآمد سیمان، شیشه، آجر و بتن پیشساخته
-

جرثقیلهای سقفی برای صنعت هوانوردی: تعمیر و نگهداری و مونتاژ هواپیما
-

جرثقیلهای سقفی هوافضا: بالابری دقیق برای پرتاب موشک و حمل و نقل
-
-
محصولات
-
جرثقیل های سقفی
-

جرثقیل سقفی تک تیر
-

جرثقیل سقفی دو تیر
-

جرثقیلهای سقفی تک پل اروپایی
-

جرثقیلهای سقفی دو پل اروپایی
-

جرثقیل های سقفی ضد انفجار
-

جرثقیل سقفی گیر و مغناطیسی
-

جرثقیل های مونوریل
-

جرثقیل های سقفی ریخته گری
-

عایق جرثقیل سقفی
-

جرثقیل سقفی کم ارتفاع
-

جرثقیل های سقفی را بگیرید
-

جرثقیل سقفی ملاقه
-

جرثقیل های سقفی زیر آویزان
-

جرثقیل های سقفی الکترومغناطیسی
-

جرثقیلهای ایستگاه کاری: طراحی سبک، نصب آسان و کارکرد آسان
-

جرثقیلهای پل ایستگاه کاری آزاد
-

جرثقیل سقفی سقفی
-

جرثقیلهای سقفی دستی
-
-
جرثقیل زیرزمینی
-

جرثقیل های نیمه دروازه ای
-

جرثقیل دروازه ای تک تیر
-

جرثقیل دروازه ای دو تیر
-

جرثقیل دروازه ای کانتینری
-

جرثقیل دروازه ای خرپایی
-

جرثقیل دروازه ای قابل تنظیم
-

جرثقیل دروازه ای قابل حمل
-

جرثقیل دروازه ای اروپایی
-

جرثقیل دروازه ای آلومینیومی
-

جرثقیل دروازه ای کانتینری تایر لاستیکی
-

جرثقیل دروازه ای کانتینری راه آهن
-

جرثقیل دروازه ای کشتی سازی
-

جرثقیلهای دروازهای تک پل اروپایی
-

جرثقیلهای دروازهای دو پل اروپایی
-
- جرثقیل جیب
- جرثقیل های ویژه
- بالابرهای برقی
- چرخ دستی های انتقال
-
جرثقیل های سقفی
-
قطعات جرثقیل
-
سطل ها را بگیرید
-

سطل چنگال استیل ضد زنگ برقی
-

گیره های مکانیکی چهار طناب پوست پرتقال
-

سطل تاشو مکانیکی چهار طناب
-

گیره های مستطیلی الکترو هیدرولیک
-

گیره های تاشو الکترو هیدرولیک
-

گیره الکترو هیدرولیک پوست پرتقال، گیره هیدرولیک کاکتوس
-

گیره موتور الکتریکی
-

سطل گیره مونوریل برقی با بالابر مونوریل
-

گیره های تاشو کنترل از راه دور
-

گیره های تاشو مکانیکی دو طناب
-

چوب گیر
-

سطل طناب گیر
-

ماشین آلات تمیز کردن سطل زباله
-

لایروبی چنگ
-

چنگال های کوتاه کننده
-
- پخش کننده جرثقیل
-
قطعات یدکی جرثقیل
-

قرقرههای جرثقیل
-

طناب سیمی
-

درام طناب جرثقیل
-

چرخ دستی جرثقیل
-

وینچ برقی
-

کابین اپراتور جرثقیل
-

ترمز جرثقیل سقفی
-

کابل های جرثقیل سقفی
-

راهنماهای طناب جرثقیل سقفی
-

هادی های جرثقیل سقفی و خطوط منبع تغذیه
-

ریل جرثقیل سقفی
-

گیرههای ریل جرثقیل سقفی
-

موتورهای جرثقیل سقفی
-

کاهندههای جرثقیل سقفی
-

کوپلینگ برای جرثقیل سقفی
-
- چرخ های جرثقیل
-
سطل ها را بگیرید
- شرکت
- مخاطب












































-
صنایع
-
تولید عمومی
-
مدیریت پسماند
-
پیش ساخته
-
قدرت
-
سنگ
-
کاغذ سازی
-
تولید فلز
-
ساخت پل
-
جرثقیلهای بندری: برای جابجایی کانتینر و مواد فله
-
جرثقیلهای سقفی برای صنعت نفت و گاز: افزایش بهرهوری عملیاتی
-
جرثقیلهای دریایی برای بارگیری کارآمد بار در کشتیها
-
جرثقیلهای سقفی برای صنعت خودرو: راهکارهای اتوماسیون کارآمد
-
راهکارهای جرثقیل سقفی برای راهآهن: ریلگذاری، نگهداری ریل و جابجایی کانتینر
-
جرثقیلهای سقفی برای مواد غذایی و نوشیدنی: راهکارهای قابل اعتماد برای جابجایی کارآمد
-
جرثقیلهای سقفی برای تولید کارآمد سیمان، شیشه، آجر و بتن پیشساخته
-
جرثقیلهای سقفی برای صنعت هوانوردی: تعمیر و نگهداری و مونتاژ هواپیما
-
جرثقیلهای سقفی هوافضا: بالابری دقیق برای پرتاب موشک و حمل و نقل
-
-
محصولات
-
جرثقیل های سقفی
-
جرثقیل سقفی تک تیر
-
جرثقیل سقفی دو تیر
-
جرثقیلهای سقفی تک پل اروپایی
-
جرثقیلهای سقفی دو پل اروپایی
-
جرثقیل های سقفی ضد انفجار
-
جرثقیل سقفی گیر و مغناطیسی
-
جرثقیل های مونوریل
-
جرثقیل های سقفی ریخته گری
-
عایق جرثقیل سقفی
-
جرثقیل سقفی کم ارتفاع
-
جرثقیل های سقفی را بگیرید
-
جرثقیل سقفی ملاقه
-
جرثقیل های سقفی زیر آویزان
-
جرثقیل های سقفی الکترومغناطیسی
-
جرثقیلهای ایستگاه کاری: طراحی سبک، نصب آسان و کارکرد آسان
-
جرثقیلهای پل ایستگاه کاری آزاد
-
جرثقیل سقفی سقفی
-
جرثقیلهای سقفی دستی
-
-
جرثقیل زیرزمینی
-
جرثقیل های نیمه دروازه ای
-
جرثقیل دروازه ای تک تیر
-
جرثقیل دروازه ای دو تیر
-
جرثقیل دروازه ای کانتینری
-
جرثقیل دروازه ای خرپایی
-
جرثقیل دروازه ای قابل تنظیم
-
جرثقیل دروازه ای قابل حمل
-
جرثقیل دروازه ای اروپایی
-
جرثقیل دروازه ای آلومینیومی
-
جرثقیل دروازه ای کانتینری تایر لاستیکی
-
جرثقیل دروازه ای کانتینری راه آهن
-
جرثقیل دروازه ای کشتی سازی
-
جرثقیلهای دروازهای تک پل اروپایی
-
جرثقیلهای دروازهای دو پل اروپایی
-
- جرثقیل جیب
- جرثقیل های ویژه
- بالابرهای برقی
- چرخ دستی های انتقال
-
جرثقیل های سقفی
-
قطعات جرثقیل
-
سطل ها را بگیرید
-
سطل چنگال استیل ضد زنگ برقی
-
گیره های مکانیکی چهار طناب پوست پرتقال
-
سطل تاشو مکانیکی چهار طناب
-
گیره های مستطیلی الکترو هیدرولیک
-
گیره های تاشو الکترو هیدرولیک
-
گیره الکترو هیدرولیک پوست پرتقال، گیره هیدرولیک کاکتوس
-
گیره موتور الکتریکی
-
سطل گیره مونوریل برقی با بالابر مونوریل
-
گیره های تاشو کنترل از راه دور
-
گیره های تاشو مکانیکی دو طناب
-
چوب گیر
-
سطل طناب گیر
-
ماشین آلات تمیز کردن سطل زباله
-
لایروبی چنگ
-
چنگال های کوتاه کننده
-
- پخش کننده جرثقیل
-
قطعات یدکی جرثقیل
-
قرقرههای جرثقیل
-
طناب سیمی
-
درام طناب جرثقیل
-
چرخ دستی جرثقیل
-
وینچ برقی
-
کابین اپراتور جرثقیل
-
ترمز جرثقیل سقفی
-
کابل های جرثقیل سقفی
-
راهنماهای طناب جرثقیل سقفی
-
هادی های جرثقیل سقفی و خطوط منبع تغذیه
-
ریل جرثقیل سقفی
-
گیرههای ریل جرثقیل سقفی
-
موتورهای جرثقیل سقفی
-
کاهندههای جرثقیل سقفی
-
کوپلینگ برای جرثقیل سقفی
-
- چرخ های جرثقیل
-
سطل ها را بگیرید
- شرکت
- مخاطب



تحلیل علت ترک خوردگی جوش وب به شفت درام جرثقیل
فهرست مطالب
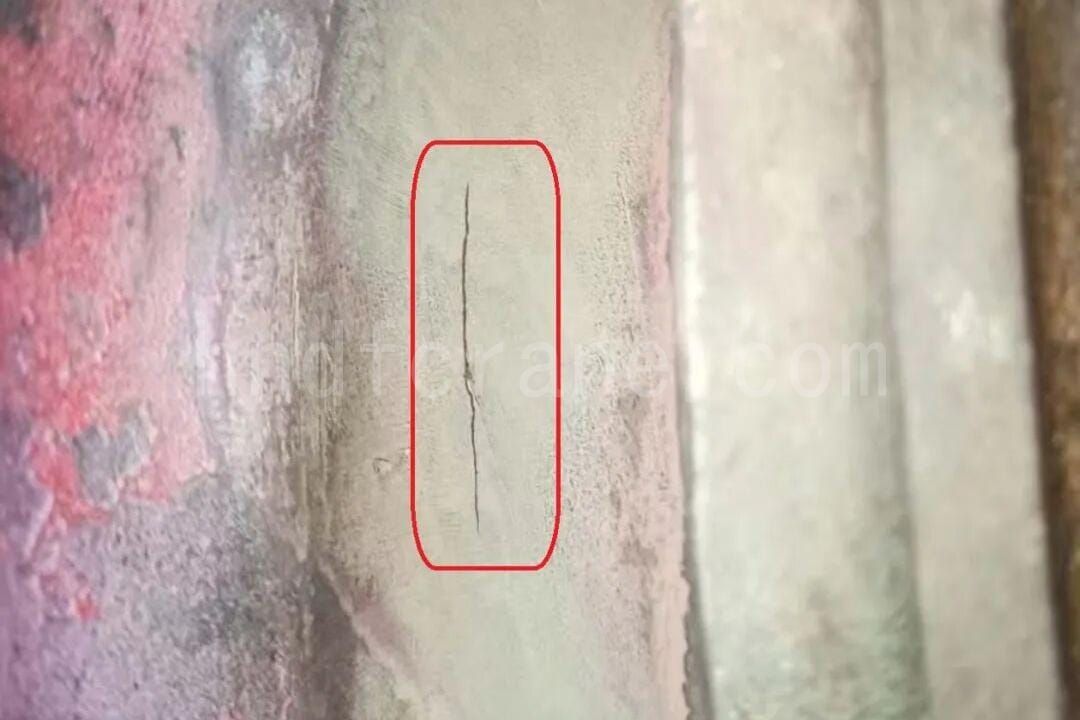
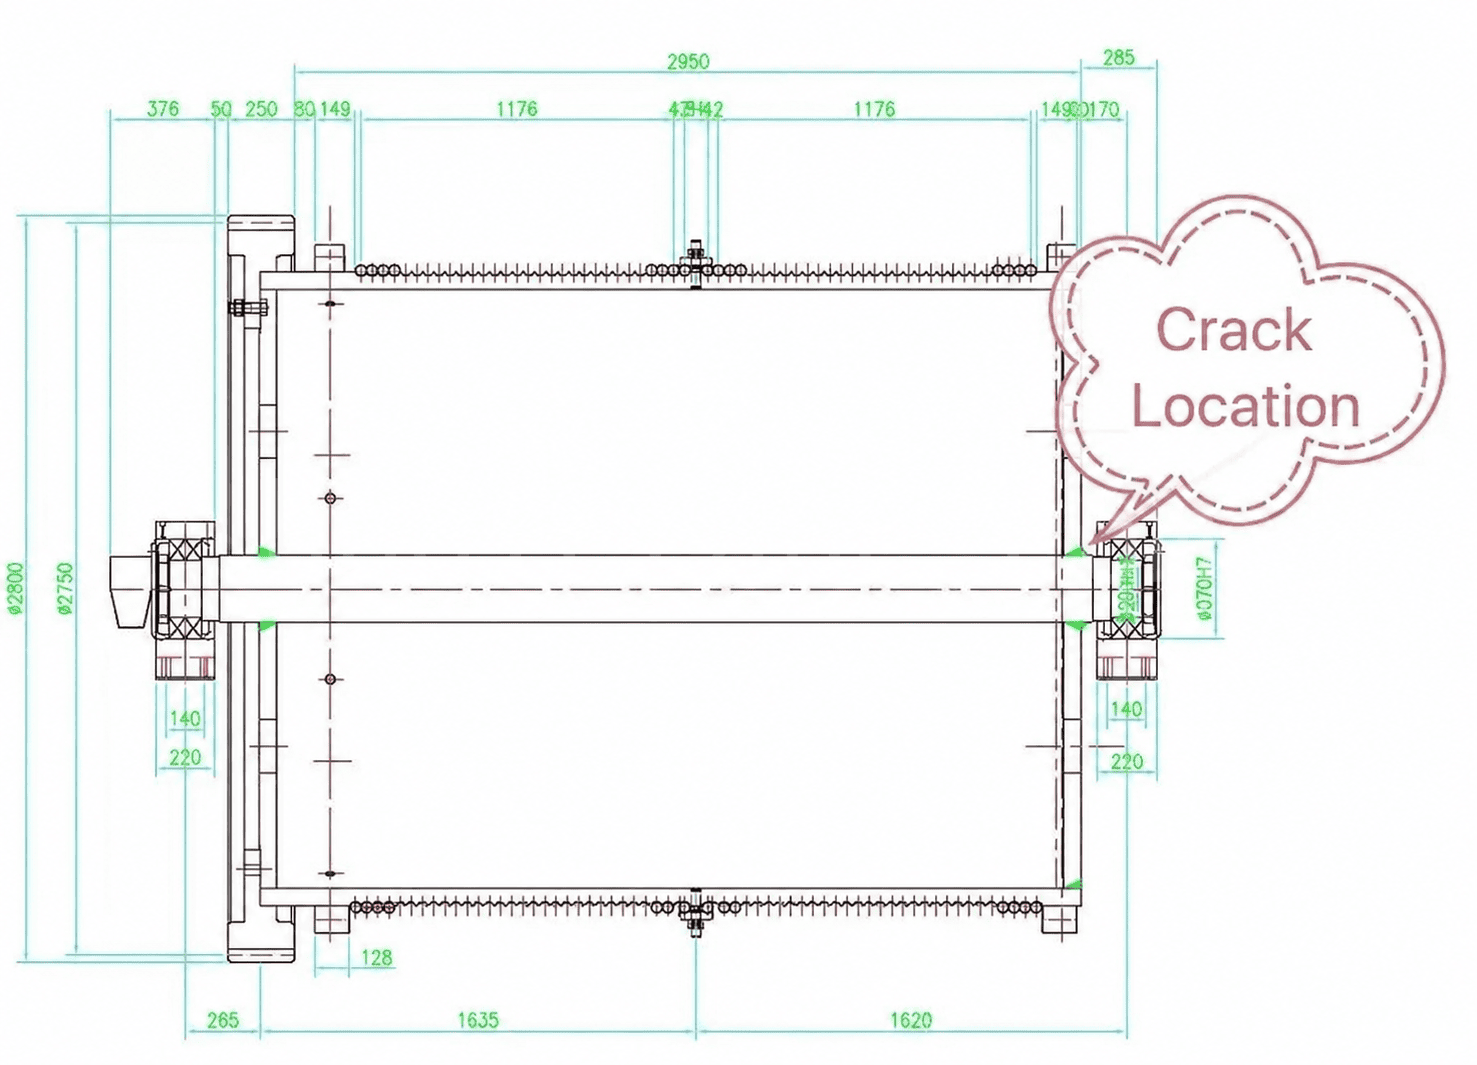
این تحلیل ترک جوش درام جرثقیل، موردی را بررسی میکند که در آن یک جرثقیل با کارکرد طولانی، در محل جوش بین صفحه وب درام و شفت درام دچار ترک خوردگی شده است. اگرچه آسیب قابل مشاهده به نظر میرسد یک مشکل خستگی موضعی فلز باشد، اما علل اصلی ممکن است شامل طراحی سازه، روش جوشکاری، وضعیت مواد، انتقال تنش، کیفیت تولید و مونتاژ و شرایط عملیاتی باشد.
۱. رابطه بین درام جرثقیل، صفحه وب، توپی و شفت
در تجهیزات بالابری، درام یک جزء کلیدی انتقال است که برای پیچیدن طناب سیمی و بلند کردن یا کشیدن بار استفاده میشود. پوسته درام، طناب سیمی را حمل میکند، در حالی که صفحات وب معمولاً در دو انتهای پوسته قرار میگیرند تا پوسته را به توپی یا شفت متصل کنند.
در یک ساختار رایج، هاب به مرکز صفحه وب جوش داده میشود. سپس هاب توسط یک کلید به شفت درام متصل میشود و شفت توسط یاتاقانها پشتیبانی میشود. در این حالت، صفحه وب مستقیماً به شفت درام جوش داده میشود و شفت درام یک شفت بلند است.
بنابراین، صفحه وب نه تنها یک صفحه اتصال است. بلکه گشتاور و نیروی شعاعی را بین پوسته درام و شفت درام منتقل میکند. مراجع عمومی خرابی درام اغلب ترکهای ناشی از خستگی را به عنوان یک شرط جایگزینی ذکر میکنند؛ این مورد به طور خاص به این موضوع میپردازد که چرا ترک خوردگی ممکن است در اطراف جوش بین صفحه وب و شفت شروع شود.
۲. چرا ترک در نزدیکی شفت درام ظاهر میشود؟
از دیدگاه مکانیکی، صفحه وب درام یک صفحه نازک است که در معرض پیچش، خمش، کشش-فشار و برش درون صفحهای قرار دارد. در نزدیکی شفت درام، چندین شرایط نامطلوب ممکن است همزمان رخ دهد: تغییر ناگهانی مقطع، تأثیر جوش و بارگذاری چرخهای.
۲.۱ تمرکز تنش ناشی از تغییر ناگهانی مقطع
در ناحیه نزدیک به شفت درام، ساختار از یک شفت نسبتاً ضخیم به یک صفحه وب نازکتر منتقل میشود. برای موقعیتیابی محوری و جوشکاری، اغلب یک شانه شفت در موقعیت صفحه وب مربوطه قرار میگیرد. اگر شعاع انتقال خیلی کوچک باشد یا انتقال صاف نباشد، تمرکز تنش میتواند رخ دهد.
عیوب جوش مانند بریدگی زیر جوش و نفوذ ناقص نیز میتوانند به منابع شروع ترک تبدیل شوند.
۲.۲ تنش چرخهای و بارگذاری ضربهای
وقتی درام کار میکند، نیروی کششی تولید شده توسط پیچیدن طناب سیمی از طریق پوسته درام به صفحه وب و سپس به شفت درام منتقل میشود. هر عمل پیچیدن و بلند کردن، بارگذاری مکرری را به این ناحیه اعمال میکند که میتواند به عنوان خستگی کم چرخه همراه با بارگذاری ضربهای موضعی عمل کند.
۲.۳ تنش پسماند جوشکاری
وقتی صفحه وب و شفت درام به هم جوش داده میشوند، ناحیه جوش دچار دمای بالا و انقباض موضعی ناشی از خنک شدن میشود. اگر سازه جوش داده شده پس از جوشکاری کاملاً آنیل یا تنشزدایی نشود، تنش کششی پسماند در اطراف جوش باقی میماند. وقتی این تنش کششی پسماند با بار عملیاتی ترکیب شود، احتمال شروع ترک بیشتر میشود.
۳. فرآیند توسعه ترک صفحه جان
توسعه ترک را میتوان در سه مرحله مشاهده کرد.
مرحله اول، شروع است. در ریشه جوش یا شعاع انتقال، عیوب میکروسکوپی میتوانند تحت عمل ترکیبی تنش پسماند جوشکاری و تنش کاری به منابع ترک تبدیل شوند.
مرحله دوم، انتشار است. در طول هر عملیات بلند کردن، بار مسیر انتقال یکسانی را دنبال میکند و تنش اوج تکرار میشود. ترک به تدریج در امتداد مرز دانه ماده منتشر میشود. سطح شکست ممکن است ویژگیهای شعاعی یا پوستهای نشان دهد.
مرحله سوم، شکستگی است. هنگامی که بخش مؤثر باقی مانده دیگر برای تحمل بار کافی نباشد، ممکن است شکستگی ناگهانی و شکننده رخ دهد که احتمالاً با پارگی صفحه وب یا جدا شدن از شفت درام همراه است.
۴. علل رایج ترک خوردگی جوش بین جان و شفت درام جرثقیل
۴.۱ عوامل طراحی سازه
اگر انتقال بین صفحه جان و محور توپی یا درام از شعاع معقولی استفاده نکند، ممکن است تنش به طور ناگهانی تغییر کند. اگر ضخامت صفحه جان ناکافی باشد، حاشیه مقاومت خستگی نیز ممکن است ناکافی باشد. انتخاب نادرست محل جوش میتواند خطر را بیشتر افزایش دهد، به خصوص اگر جوش در ناحیهای با تنش بالا به جای ناحیهای با تنش کمتر قرار گیرد.
۴.۲ عوامل کیفیت جوشکاری
عیوب رایج جوش شامل نفوذ ناقص، آخال سرباره، تخلخل، بریدگی زیر جوش و جای جوش است. اگر آزمایشهای غیرمخرب مانند آزمایش اولتراسونیک یا آزمایش رادیوگرافی پس از جوشکاری انجام نشود، ممکن است عیوب پنهان برای مدت طولانی در سازه باقی بمانند.
پارامترهای جوشکاری بهینه نشده و تنشزدایی ناکافی پس از جوشکاری نیز میتوانند خطر را افزایش دهند. برای سازههای درام بزرگ، انجام عملیات حرارتی برای تنشزدایی ممکن است دشوار باشد. تنشزدایی ارتعاشی نیز ممکن است به طور کامل اعمال نشود و پیرسازی طبیعی یا سایر عملیات پیرسازی ممکن است تحت تأثیر الزامات برنامه زمانی پروژه قرار گیرد.
۴.۳ بارهای عملیاتی فراتر از شرایط طراحی
بارگذاری بیش از حد مجاز در درازمدت میتواند خطر خستگی سازه را افزایش دهد. روشن کردن و ترمز مکرر در حین بلند کردن میتواند بارهای ضربهای بزرگی ایجاد کند. اگر طناب سیمی به طور نامناسب روی درام قرار گیرد، توزیع نیرو روی درام ناهموار میشود و تنش موضعی ممکن است بسیار بیشتر از مقدار طراحی باشد.
۴.۴ خطاهای ساخت و مونتاژ
اگر تناسب بین سوراخ داخلی صفحه وب و شفت خیلی سفت یا خیلی شل باشد، تنش موضعی اولیه ممکن است ناهموار شود. تنش مونتاژ که به طور کامل آزاد نشده است، ممکن است بعداً با تنش عملیاتی ترکیب شود.
۴.۵ خوردگی و عوامل محیطی
وقتی درام برای مدت طولانی در معرض محیط مرطوب یا خورنده قرار میگیرد، ناحیه جوش بیشتر مستعد خوردگی است. نواحی خورده شده همچنین مکانهای رایجی برای شروع ریزترکها هستند.
۵. بازرسی، تعمیر و اقدامات پیشگیرانه
برای تجهیزات موجود، آزمایش ذرات مغناطیسی یا آزمایش اولتراسونیک میتواند به طور منظم در اطراف جوش بین صفحه وب و شفت درام انجام شود. در صورت مشاهده ترک، صفحه وب باید با جوشکاری تعمیر یا به موقع تعویض شود و چیدمان طناب سیمی باید بررسی شود تا از بارگذاری خارج از مرکز جلوگیری شود.
برای طراحی یا ساخت درام جرثقیل جدید، شعاع انتقال باید بهینه شود و موقعیت جوش باید طوری تنظیم شود که تا حد امکان از ناحیه حداکثر تنش جلوگیری شود. روش جوشکاری باید به شدت کنترل شود. جوشکاری چند پاسه و جوشکاری متقارن میتوانند برای کاهش تنش پسماند استفاده شوند و پیرسازی ارتعاشی یا پیرسازی طبیعی میتواند مطابق با شرایط واقعی اعمال شود.
برای مدیریت عملیات، باید از اضافه بار طولانی مدت و روشن و خاموش کردن و ترمزگیری مکرر اجتناب شود. چیدمان طناب سیمی باید مطابق با الزامات مربوطه باشد و طنابهای سیمی فرسوده باید به طور منظم تعویض شوند.
ترک خوردگی جوش درام جرثقیل معمولاً ناشی از یک عامل واحد نیست. بررسی گام به گام سازه، جوشکاری، بار، مونتاژ و محیط به روشن شدن منبع ترک و انتخاب اقدامات اصلاحی متناسب با شرایط واقعی سایت کمک میکند.

من سیندی هستم، با 10 سال سابقه کار در صنعت جرثقیل و انباشته دانش حرفه ای. من جرثقیل های رضایت بخش را برای بیش از 500 مشتری انتخاب کرده ام. اگر در مورد جرثقیل ها نیاز یا سوالی دارید، لطفا با من تماس بگیرید، من از تخصص و تجربه عملی خود برای کمک به شما در حل مشکل استفاده خواهم کرد!
درخواست خود را ارسال کنید
- پست الکترونیک: sales@hndfcrane.com
- واتس اپ: +86 191 3738 6654
- تلگرام: +86 191 3738 6654
- تلفن: +86-373-581 8299
- فکس: +86-373-215 7000
- اضافه کنید: منطقه صنعتی چانگنائو، شهر سین شیانگ، استان هنان، چین
 وی چت
- جرثقیل های سقفی
- جرثقیل سقفی دو تیر
- جرثقیل سقفی تک تیر
- جرثقیلهای سقفی تک پل اروپایی
- جرثقیل های سقفی ضد انفجار
- جرثقیل سقفی گیر و مغناطیسی
- جرثقیل های مونوریل
- جرثقیل های سقفی ریخته گری
- جرثقیلهای ایستگاه کاری: طراحی سبک، نصب آسان و کارکرد آسان
- جرثقیل جیب
- جرثقیل های دیواری
- جرثقیل دیواری سفری
- جرثقیل های آزاد ایستاده
- جرثقیلهای بازویی آلومینیومی: بازوی سبک و روان چرخشی برای بلند کردن آسان
- جرثقیلهای بازویی تعادلی: بالابر سبک و کارآمد برای مونتاژ مکانیکی در مسافتهای کوتاه
- جرثقیلهای بازویی ایستاده دستی: راهکارهای کارآمد بالابری دستی برای عملیات در فضای محدود
- جرثقیلهای بازویی ایستاده برقی: راهکار کاملاً برقی برای بلند کردن سریع با ظرفیت بالا
- جرثقیلهای بازویی مفصلی: بلند کردن دقیق با انعطافپذیری دوگانه بازو
- جرثقیل زیرزمینی
- جرثقیل دروازه ای دو تیر
- جرثقیل های نیمه دروازه ای
- جرثقیل دروازه ای تک تیر
- جرثقیل دروازه ای خرپایی
- جرثقیل دروازه ای کانتینری
- جرثقیل دروازه ای قابل تنظیم
- جرثقیل دروازه ای قابل حمل
- جرثقیل دروازه ای اروپایی
- صنایع
- تولید عمومی
- مدیریت پسماند
- پیش ساخته
- قدرت
- سنگ
- کاغذ سازی
- تولید فلز
- ساخت پل
- جرثقیلهای بندری: برای جابجایی کانتینر و مواد فله
- جرثقیلهای سقفی برای صنعت نفت و گاز: افزایش بهرهوری عملیاتی
- جرثقیلهای دریایی برای بارگیری کارآمد بار در کشتیها
- جرثقیلهای سقفی برای صنعت خودرو: راهکارهای اتوماسیون کارآمد
- بالابرهای برقی
- بالابرهای سیمی برقی
- بالابرهای زنجیره ای برقی
- بالابرهای برقی نوع اروپایی
- بالابرهای زنجیره ای الکتریکی اروپایی: عملکرد صاف، نویز کم و بهره وری انرژی
- بالابرهای اهرمی دستی: ایدهآل برای کارهای کشیدن و بلند کردن
- بالابرهای زنجیری دستی: بالابر دستی برای مناطقی که برق ندارند
- بالابرهای الکتریکی با ارتفاع کم: طراحی فشرده برای حداکثر کارایی فضا
- بالابرهای زنجیری پنوماتیک: جابجایی روان برای مصارف صنعتی
- بالابرهای زنجیری دستی ضد انفجار: ساختار آلیاژ مس مقاوم در برابر جرقه برای مناطق خطرناک
- بالابرهای زنجیری برقی ضد انفجار برای بلند کردن اجسام در مناطق خطرناک
- با ما تماس بگیرید
- پست الکترونیک: sales@hndfcrane.com
- واتس اپ: +86 191 3738 6654
- تلگرام: +86 191 3738 6654
- تلفن: +86-373-581 8299
-
