
-
Галузі промисловості
-

Загальне виробництво
-

Поводження з відходами
-

Збірний
-

потужність
-

Камінь
-

виготовлення паперу
-

Виробництво металу
-

Будівництво мостів
-

Портові крани: для обробки контейнерів та сипучих матеріалів
-

Мостові крани для нафтогазової промисловості: підвищення операційної ефективності
-

Морські крани для ефективного завантаження вантажів на судна
-

Мостові крани для автомобільної промисловості: ефективні рішення для автоматизації
-

Рішення для мостових кранів для залізниць: прокладання колій, технічне обслуговування рухомого складу та обробка контейнерів
-

Мостові крани для харчових продуктів та напоїв: надійні рішення для ефективного переміщення
-

Мостові крани для ефективного виробництва цементу, скла, цегли та збірного залізобетону
-

Мостові крани для авіаційної промисловості: технічне обслуговування та складання літаків
-

Аерокосмічні мостові крани: точне підйомне навантаження для запуску та транспортування ракет
-
-
Продукти
-
Мостові крани
-

Однобалочні мостові крани
-

Двобалочні мостові крани
-

Однобалкові мостові крани європейського типу
-

Двобалкові мостові крани європейського типу
-

Вибухозахищені мостові крани
-

Грейферні та магнітні мостові крани
-

Монорельсові крани
-

Ливарні мостові крани
-

Ізоляція Мостові крани
-

Мостові крани з низьким висотою
-

Підйомні мостові крани
-

Мостові крани-ковші
-

Підвісні мостові крани
-

Електромагнітні мостові крани
-

Крани для робочих станцій: легка конструкція, просте встановлення та безпроблемна експлуатація
-

Окремостоячі мостові крани для робочих станцій
-

Стельовий мостовий кран
-

Ручні мостові крани
-
-
Козлові крани
-

Напівкозлові крани
-

Однобалочні козлові крани
-

Двобалочні козлові крани
-

Контейнерні козлові крани
-

Фермові козлові крани
-

Регульовані козлові крани
-

Портативні козлові крани
-

Європейські козлові крани
-

Алюмінієві портальні крани
-

Портальні контейнерні крани на гумових шинах
-

Портальні контейнерні крани на рейках
-

Портальний кран верфі
-

Європейські однобалкові козлові крани
-

Європейські двобалкові козлові крани
-
-
Стріловидні крани
-

Окремо стоячі стрілові крани
-

Настінні пересувні стрілові крани
-

Настінні стрілові крани
-

Балансувальні стрілові крани
-

Електричні окремостоячі стрілові крани
-

Ручні окремостоячі стрілові крани
-

Алюмінієві стрілові крани
-

Шарнірно-стрілові крани
-

Розумні стрілові крани
-

Стандартні стрілові крани FEM
-

Переносні стрілові крани
-
-
Спеціальні крани
-

Портальні крани порту
-

Крани для чистих приміщень
-

Мобільні човнові підйомники
-

Козловий кран зі щитом для буріння тунелів
-

Перевізники верхової їзди
-

Система обробки сегментів
-

Цинкування перевантажувальних кранів Interlock
-

Кран для штабелювання анодних вуглецевих блоків
-

Штабелювальний кран
-

Електролітичний мідний мостовий кран
-
- Електричні підйомники
- Трансферні візки
-
Мостові крани
-
Запчастини крана
-
Захопіть відра
-

Електричне відро з нержавіючої сталі
-

Чотири мотузкові механічні захоплення апельсинової шкірки
-

Механічний грейферний ковш із чотирма мотузками
-

Електрогідравлічні прямокутні грейфери
-

Електрогідравлічні грейфери
-

Електрогідравлічні захоплення апельсинової шкірки, гідравлічні захоплення кактусів
-

Електродвигун Grab
-

Електричний монорейковий ковш із монорейковим підйомником
-

Розкладачки з дистанційним керуванням
-

Механічні грейфери з двома мотузками
-

Захвати деревини
-

Ківш для захвату мотузки
-

Машини для прибирання сміттєвих полиць
-

Днопоглиблення
-

Захвати для обрізки
-
- Крановий розкидувач
-
Запчастини для кранів
-

Шкиви крана
-

Пучки дроту
-

Крановий канатний барабан
-

Крановий візок
-

Лебідка електрична
-

Кабіна кранівника
-

Мостові кранові гальма
-

Кабелі мостового крана
-

Направляючі для тросу мостового крана
-

Провідники мостових кранів і лінії електропостачання
-

Рейки мостових кранів
-

Затискачі для рейок мостового крана
-

Двигуни для мостових кранів
-

Редуктори мостових кранів
-

Муфти для мостового крана
-
- Кранові колеса
-
Захопіть відра
- Компанія
- контакт























-
Галузі промисловості
-
Загальне виробництво
-
Поводження з відходами
-
Збірний
-
потужність
-
Камінь
-
виготовлення паперу
-
Виробництво металу
-
Будівництво мостів
-
Портові крани: для обробки контейнерів та сипучих матеріалів
-
Мостові крани для нафтогазової промисловості: підвищення операційної ефективності
-
Морські крани для ефективного завантаження вантажів на судна
-
Мостові крани для автомобільної промисловості: ефективні рішення для автоматизації
-
Рішення для мостових кранів для залізниць: прокладання колій, технічне обслуговування рухомого складу та обробка контейнерів
-
Мостові крани для харчових продуктів та напоїв: надійні рішення для ефективного переміщення
-
Мостові крани для ефективного виробництва цементу, скла, цегли та збірного залізобетону
-
Мостові крани для авіаційної промисловості: технічне обслуговування та складання літаків
-
Аерокосмічні мостові крани: точне підйомне навантаження для запуску та транспортування ракет
-
-
Продукти
-
Мостові крани
-
Однобалочні мостові крани
-
Двобалочні мостові крани
-
Однобалкові мостові крани європейського типу
-
Двобалкові мостові крани європейського типу
-
Вибухозахищені мостові крани
-
Грейферні та магнітні мостові крани
-
Монорельсові крани
-
Ливарні мостові крани
-
Ізоляція Мостові крани
-
Мостові крани з низьким висотою
-
Підйомні мостові крани
-
Мостові крани-ковші
-
Підвісні мостові крани
-
Електромагнітні мостові крани
-
Крани для робочих станцій: легка конструкція, просте встановлення та безпроблемна експлуатація
-
Окремостоячі мостові крани для робочих станцій
-
Стельовий мостовий кран
-
Ручні мостові крани
-
-
Козлові крани
-
Напівкозлові крани
-
Однобалочні козлові крани
-
Двобалочні козлові крани
-
Контейнерні козлові крани
-
Фермові козлові крани
-
Регульовані козлові крани
-
Портативні козлові крани
-
Європейські козлові крани
-
Алюмінієві портальні крани
-
Портальні контейнерні крани на гумових шинах
-
Портальні контейнерні крани на рейках
-
Портальний кран верфі
-
Європейські однобалкові козлові крани
-
Європейські двобалкові козлові крани
-
-
Стріловидні крани
-
Окремо стоячі стрілові крани
-
Настінні пересувні стрілові крани
-
Настінні стрілові крани
-
Балансувальні стрілові крани
-
Електричні окремостоячі стрілові крани
-
Ручні окремостоячі стрілові крани
-
Алюмінієві стрілові крани
-
Шарнірно-стрілові крани
-
Розумні стрілові крани
-
Стандартні стрілові крани FEM
-
Переносні стрілові крани
-
-
Спеціальні крани
-
Портальні крани порту
-
Крани для чистих приміщень
-
Мобільні човнові підйомники
-
Козловий кран зі щитом для буріння тунелів
-
Перевізники верхової їзди
-
Система обробки сегментів
-
Цинкування перевантажувальних кранів Interlock
-
Кран для штабелювання анодних вуглецевих блоків
-
Штабелювальний кран
-
Електролітичний мідний мостовий кран
-
- Електричні підйомники
- Трансферні візки
-
Мостові крани
-
Запчастини крана
-
Захопіть відра
-
Електричне відро з нержавіючої сталі
-
Чотири мотузкові механічні захоплення апельсинової шкірки
-
Механічний грейферний ковш із чотирма мотузками
-
Електрогідравлічні прямокутні грейфери
-
Електрогідравлічні грейфери
-
Електрогідравлічні захоплення апельсинової шкірки, гідравлічні захоплення кактусів
-
Електродвигун Grab
-
Електричний монорейковий ковш із монорейковим підйомником
-
Розкладачки з дистанційним керуванням
-
Механічні грейфери з двома мотузками
-
Захвати деревини
-
Ківш для захвату мотузки
-
Машини для прибирання сміттєвих полиць
-
Днопоглиблення
-
Захвати для обрізки
-
- Крановий розкидувач
-
Запчастини для кранів
-
Шкиви крана
-
Пучки дроту
-
Крановий канатний барабан
-
Крановий візок
-
Лебідка електрична
-
Кабіна кранівника
-
Мостові кранові гальма
-
Кабелі мостового крана
-
Направляючі для тросу мостового крана
-
Провідники мостових кранів і лінії електропостачання
-
Рейки мостових кранів
-
Затискачі для рейок мостового крана
-
Двигуни для мостових кранів
-
Редуктори мостових кранів
-
Муфти для мостового крана
-
- Кранові колеса
-
Захопіть відра
- Компанія
- контакт



Аналіз причин виникнення тріщин у зварному шві між стінкою барабана крана та валом
Зміст
У цьому аналізі тріщин у зварному шві барабана крана розглядається випадок, коли у довгостроково прослужив кран, що розтріскувався, у місці зварювання між стінкою барабана та валом. Хоча видиме пошкодження, здається, є локальною проблемою втоми металу, основні причини можуть включати конструкцію конструкції, процедуру зварювання, стан матеріалу, передачу напружень, якість виготовлення та складання, а також умови експлуатації.
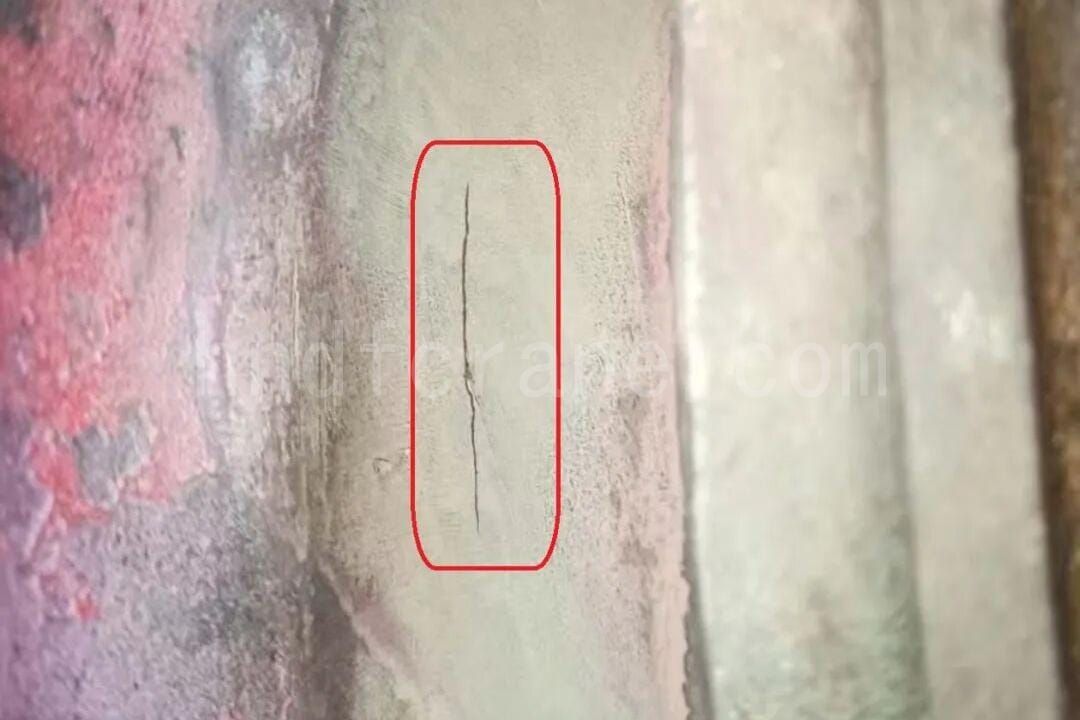
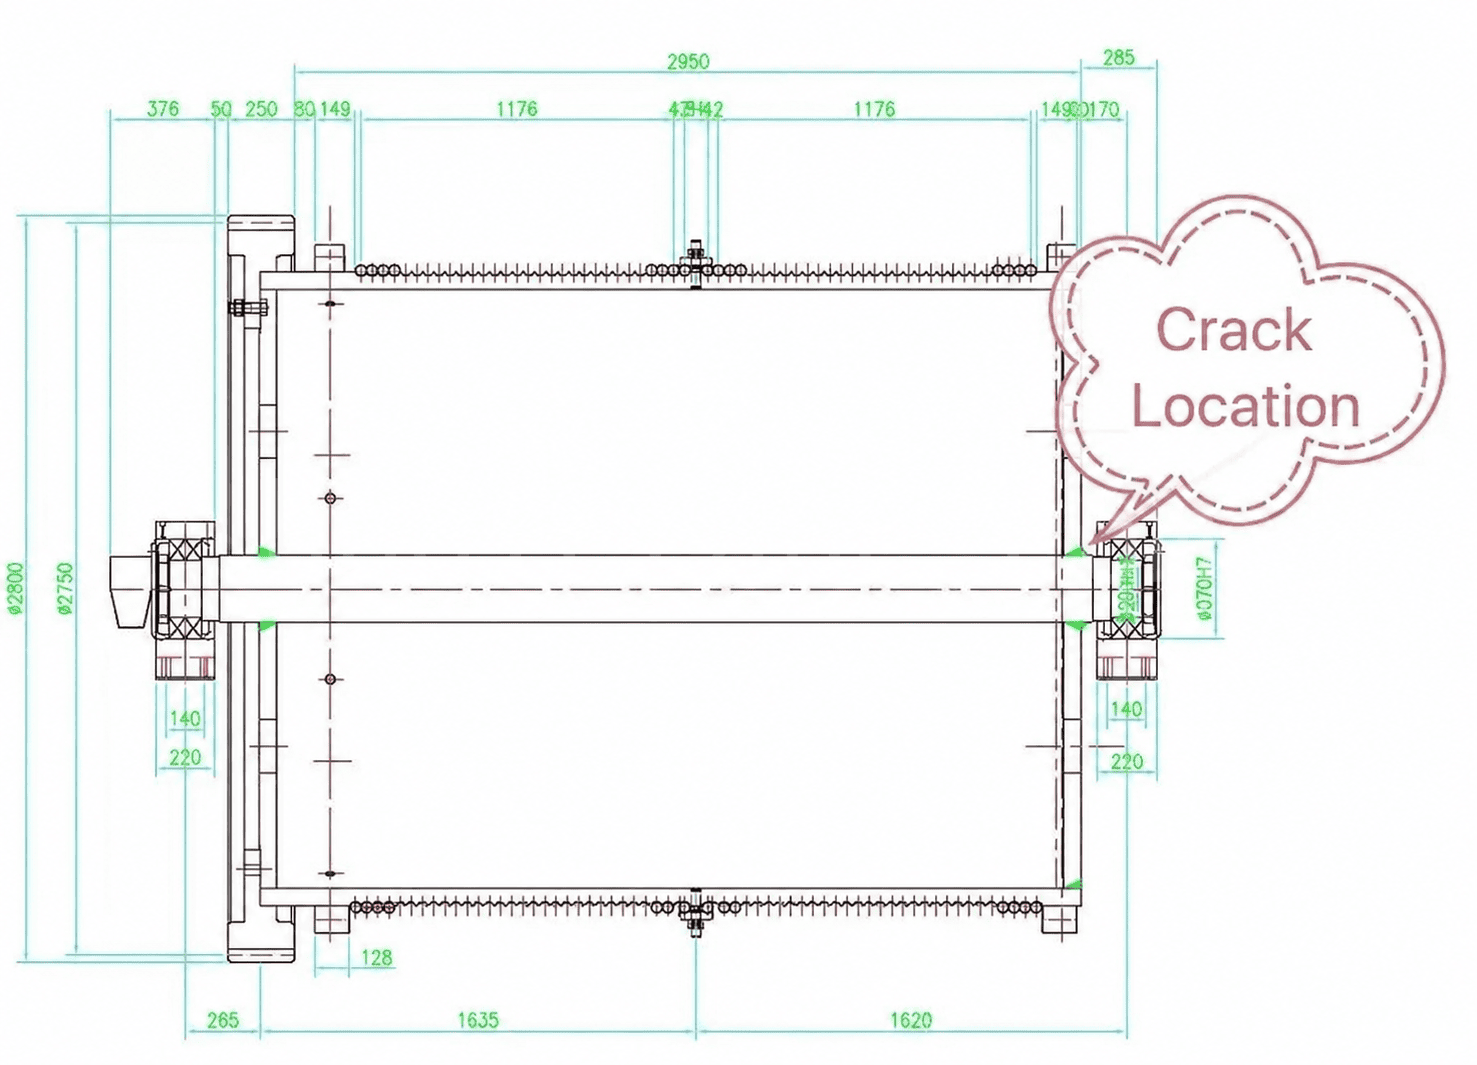
1. Зв'язок між барабаном крана, опорною плитою, маточиною та валом
У підйомному обладнанні барабан є ключовим компонентом передачі, який використовується для намотування дротяного каната та підйому або перетягування вантажу. Оболонка барабана несе дротяний канат, тоді як перетинчасті пластини зазвичай розташовані на обох кінцях оболонки для з'єднання оболонки з маточиною або валом.
У поширеній конструкції маточина приварена до центру опорної пластини. Потім маточина з'єднана з валом барабана за допомогою шпонки, а вал підтримується підшипниками. У цьому випадку опорна пластина приварена безпосередньо до валу барабана, а вал барабана є довгим валом.
Таким чином, стінкова пластина є не лише з'єднувальною пластиною. Вона також передає крутний момент і радіальну силу між корпусом барабана та валом барабана. У загальних довідниках про руйнування барабанів часто згадуються втомні тріщини як умова заміни; у цьому випадку детальніше розглядається, чому розтріскування може виникнути навколо зварного шва між стінковою пластиною та валом.
2. Чому тріщина з'являється біля бокової частини вала барабана
З механічної точки зору, стінка барабана являє собою тонку пластину, що піддається крутінню, вигину, розтягу-стиску та зсуву в площині. Поблизу вала барабана можуть одночасно виникати кілька несприятливих умов: раптова зміна перерізу, вплив зварного шва та циклічне навантаження.
2.1 Концентрація напружень від раптової зміни перерізу
У ділянці поблизу вала барабана конструкція переходить від відносно товстого вала до тоншої стінки. Для осьового позиціонування та зварювання у відповідному положенні стінки часто розташовується буртик вала. Якщо радіус переходу занадто малий або перехід не є плавним, може виникнути концентрація напружень.
Дефекти зварного шва, такі як підріз та неповне проварювання, також можуть стати джерелами виникнення тріщин.
2.2 Циклічне напруження та ударне навантаження
Коли барабан працює, сила розтягування, що виникає під час намотування дротяного каната, передається через оболонку барабана на опорну пластину, а потім на вал барабана. Кожна дія намотування та підйому створює повторне навантаження на цю ділянку, що може проявлятися як малоциклова втома в поєднанні з локальним ударним навантаженням.
2.3 Залишкові напруження при зварюванні
Коли стінка та вал барабана зварюються разом, зона зварювання зазнає локального усадження від високої температури та охолодження. Якщо зварена конструкція не повністю відпалена або не знята напруга після зварювання, навколо зварного шва залишаються залишкові розтягувальні напруження. Коли ці залишкові розтягувальні напруження накладаються на робоче навантаження, утворення тріщин стає більш імовірним.
3. Процес розвитку тріщини в стінковій пластині
Розвиток тріщини можна розглядати у три стадії.
Перший етап – ініціювання. У корені шва або перехідному радіусі мікроскопічні дефекти можуть стати джерелами тріщин під спільною дією залишкових зварювальних напружень та робочих напружень.
Другий етап – поширення. Під час кожної операції підйому навантаження передається тим самим шляхом, і пікове напруження повторюється. Тріщина поступово поширюється вздовж межі зерен матеріалу. Поверхня зламу може мати радіальні або оболонкоподібні риси.
Третя стадія – руйнування. Коли залишкового ефективного перерізу більше недостатньо для витримування навантаження, може статися раптове крихке руйнування, яке може супроводжуватися розривом стінки або відривом від вала барабана.
4. Поширені причини розтріскування зварного шва між стінкою барабана крана та валом
4.1 Фактори структурного проектування
Якщо перехід між стінкою та маточиною або валом барабана не має прийнятного радіуса, напруження може різко змінюватися. Якщо товщина стінки недостатня, запас міцності на втому також може бути неадекватним. Неправильно вибране місце зварювання може ще більше збільшити ризик, особливо якщо зварювання знаходиться в зоні високого, а не низького напруження.
4.2 Фактори якості зварювання
До поширених дефектів зварного шва належать неповне проварювання, включення шлаку, пористість, підрізи та сліди зварного шва. Якщо після зварювання не проводити неруйнівний контроль, такий як ультразвуковий або радіографічний контроль, приховані дефекти можуть залишатися в конструкції протягом тривалого часу.
Неоптимізовані параметри зварювання та недостатнє зняття напружень після зварювання також можуть збільшити ризик. Для великих барабанних конструкцій термічну обробку для зняття напружень може бути важко виконати. Зняття вібраційних напружень також може бути важко застосувати в повній мірі, а природне старіння або інша обробка старінням може залежати від вимог графіка проекту.
4.3 Експлуатаційні навантаження поза межами розрахункових умов
Тривале перевантаження понад номінальне може збільшити ризик втоми конструкції. Часті пускові установки та гальмування під час підйому можуть створювати великі ударні навантаження. Якщо дротяний канат неправильно розташований на барабані, розподіл сили на барабані стає нерівномірним, а локальне напруження може бути значно вищим за розрахункове значення.
4.4 Помилки виробництва та складання
Якщо посадка між внутрішнім отвором стеблової пластини та валом занадто туга або занадто вільна, початкове локальне напруження може стати нерівномірним. Напруження під час складання, яке не було повністю знято, може пізніше поєднатися з робочим напруженням.
4.5 Корозія та фактори навколишнього середовища
Коли барабан протягом тривалого часу піддається впливу вологого або корозійного середовища, зона зварювання більш схильна до корозії. Кородовані ділянки також є поширеними місцями утворення мікротріщин.
5. Заходи з перевірки, ремонту та профілактики
Для існуючого обладнання можна регулярно проводити магнітопорошковий або ультразвуковий контроль навколо зварного шва між перегородкою та валом барабана. Якщо виявлено тріщини, перегородку слід своєчасно відремонтувати зварюванням або замінити, а також перевірити розташування дротяного каната, щоб уникнути ексцентричного навантаження.
Для проектування або виготовлення нового барабана крана слід оптимізувати радіус переходу, а положення зварювання слід розташувати таким чином, щоб максимально уникнути зони максимального напруження. Процедура зварювання повинна суворо контролюватися. Для зменшення залишкових напружень можна використовувати багатопрохідне та симетричне зварювання, а вібраційне старіння або природне старіння можна застосовувати відповідно до фактичних умов.
Для управління експлуатацією слід уникати тривалого перевантаження та частих пусків і гальм. Розташування дротяних канатів повинно відповідати чинним вимогам, а зношені дротяні канати слід регулярно замінювати.
Розтріскування зварного шва барабана крана зазвичай не спричинене одним фактором. Покроковий огляд конструкції, зварювання, навантаження, складання та навколишнього середовища допомагає з'ясувати джерело тріщини та вибрати коригувальні заходи, що відповідають фактичним умовам на будівельному майданчику.

Мене звати Сінді, я маю 10-річний досвід роботи в крановій промисловості та накопичив багаті професійні знання. Я вибрав задовільні крани для 500+ клієнтів. Якщо у вас є якісь потреби або запитання щодо кранів, будь ласка, не соромтеся зв’язатися зі мною, я використаю свої знання та практичний досвід, щоб допомогти вам вирішити проблему!
Надішліть свій запит
- Електронна пошта: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Телеграма: +86 191 3738 6654
- Тел.: +86-373-581 8299
- Факс: +86-373-215 7000
- Додати: промисловий район Чаннао, місто Сіньсян, провінція Хенань, Китай
 WeChat
- Мостові крани
- Двобалочні мостові крани
- Однобалочні мостові крани
- Однобалкові мостові крани європейського типу
- Вибухозахищені мостові крани
- Грейферні та магнітні мостові крани
- Монорельсові крани
- Ливарні мостові крани
- Крани для робочих станцій: легка конструкція, просте встановлення та безпроблемна експлуатація
- Стріловидні крани
- Настінні стрілові крани
- Настінні пересувні стрілові крани
- Окремо стоячі стрілові крани
- Алюмінієві стрілові крани: легкий, плавно обертається стріла для легкого підйому
- Балансувальні стрілові крани: ефективне легке підйомне навантаження для механічного складання на короткі відстані
- Ручні вільностоячі стрілові крани: ефективні рішення для ручного підйому вантажів для операцій в обмеженому просторі
- Електричні окремостоячі стрілові крани: повністю електричне рішення для швидкого підйому великої вантажопідйомності
- Шарнірно-колінчасті стрілові крани: точне підйомне навантаження з подвійною гнучкістю стріли
- Козлові крани
- Двобалочні козлові крани
- Напівкозлові крани
- Однобалочні козлові крани
- Фермові козлові крани
- Контейнерні козлові крани
- Регульовані козлові крани
- Портативні козлові крани
- Європейські козлові крани
- Галузі промисловості
- Загальне виробництво
- Поводження з відходами
- Збірний
- потужність
- Камінь
- виготовлення паперу
- Виробництво металу
- Будівництво мостів
- Портові крани: для обробки контейнерів та сипучих матеріалів
- Мостові крани для нафтогазової промисловості: підвищення операційної ефективності
- Морські крани для ефективного завантаження вантажів на судна
- Мостові крани для автомобільної промисловості: ефективні рішення для автоматизації
- Електричні підйомники
- Електричні канатні підйомники
- Талі ланцюгові електричні
- Електричні підйомники європейського типу
- Європейські електричні ланцюгові талі: плавна робота, низький рівень шуму та енергоефективність
- Ручні важільні талі: ідеально підходять для вантажопідйомних робіт
- Ручні ланцюгові талі: ручний підйом для місць без електропостачання
- Електричні підйомники з низьким висотою: компактний дизайн для максимального використання простору
- Пневматичні ланцюгові талі: плавне керування для промислового використання
- Вибухозахищені ручні ланцюгові талі: іскростійка конструкція з мідного сплаву для небезпечних зон
- Вибухобезпечні електричні ланцюгові талі для підйому вантажів у небезпечних зонах
- про
- Справи
- Новини
- Часті запитання
- Завантажити
- Блоги
- Інструменти для розрахунку навантаження на колеса крана онлайн
- VR Панорама
- Зв'яжіться з нами
- Електронна пошта: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Телеграма: +86 191 3738 6654
- Тел.: +86-373-581 8299
-
