
-
Industrier
-

Generell produksjon
-

Avfallshåndtering
-

Precast
-

Makt
-

Stein
-

Papirlaging
-

Metallproduksjon
-

Brokonstruksjon
-

Havnekraner: For håndtering av containere og bulkmaterialer
-

Traverskraner for petroleums- og gassindustrien: Forbedre driftseffektiviteten
-

Marinekraner for effektiv lasting på skip
-

Traverskraner for bilindustrien: Effektive automatiseringsløsninger
-

Traverskranløsninger for jernbaner: Sporlegging, vedlikehold av rullende materiell og containerhåndtering
-

Traverskraner for mat og drikke: Pålitelige løsninger for effektiv håndtering
-

Traverskraner for effektiv produksjon av sement, glass, murstein og prefabrikert betong
-

Traverskraner for luftfartsindustrien: Flyvedlikehold og montering
-

Traverskraner for luftfart: Presisjonsløfting for rakettoppskyting og transport
-
-
Produkter
-
Overhead kraner
-

Enkel bjelke overhead kraner
-

Overheadkraner med doble bjelker
-

Europeiske type enkeltbjelkekraner
-

Europeiske dobbeltbjelkekraner
-

Eksplosjonssikre traverskraner
-

Grab og magnetiske overheadkraner
-

Monorail kraner
-

Støperioverheadkraner
-

Isolasjon traverskraner
-

Overheadkraner med lav takhøyde
-

Ta tak i overheadkraner
-

Løse traverskraner
-

Underhengte overheadkraner
-

Elektromagnetiske overheadkraner
-

Arbeidsstasjonskraner: Lett design, enkel installasjon og uanstrengt betjening
-

Frittstående arbeidsstasjonsbrokraner
-

Takmontert brokran
-

Manuelle traverskraner
-
-
Gantry kraner
-

Semi portalkraner
-

Enkel bjelke portalkraner
-

Gantry kraner med dobbel bjelke
-

Container portalkraner
-

Truss portalkraner
-

Justerbare portalkraner
-

Bærbare portalkraner
-

Europeiske portalkraner
-

Portalkraner i aluminium
-

Gummidekkede container portalkraner
-

Skinnemonterte containerportalkraner
-

Verfts portalkran
-

Europeiske portalkraner med én bjelke
-

Europeiske dobbeltbjelkeportalkraner
-
- Jibbkraner
- Spesielle kraner
- Elektriske taljer
- Overføringsvogner
-
Overhead kraner
-
Kran deler
-
Ta tak i bøtter
-

Elektrisk gripebøtte i rustfritt stål
-

Mekaniske gripere med fire tau med appelsinskall
-

Mekanisk gripebøtte med fire tau
-

Elektrohydrauliske rektangulære gripere
-

Elektrohydrauliske Clamshell Grabs
-

Elektrohydrauliske appelsinskallgripere, hydrauliske kaktusgripere
-

Elektrisk motor grip
-

Elektrisk monorail gripebøtte med monorail talje
-

Fjernkontroll Clamshell Grabs
-

Mekanisk to-tau Clamshell Grabs
-

Tømmergriper
-

Grabbøtte med enkelt tau
-

Rengjøringsmaskiner for søppelstativ
-

Mudringsgrep
-

Trimmegrep
-
- Kranspreder
-
Kran reservedeler
-

Kranskiver
-

Ståltauskiver
-

Trommel med krantau
-

Kranvogn
-

Elektrisk vinsj
-

Kranførerhytte
-

Overhead Crane Bremser
-

Overhead krankabler
-

Ledere for krantau
-

Luftkranledere og strømforsyningsledninger
-

Traverskranskinner
-

Skinneklemmer for traverskraner
-

Traverskranmotorer
-

Reduksjonsgir for traverskraner
-

Koplinger for traverskran
-
- Kranhjul
-
Ta tak i bøtter
- Selskap
- Kontakt












































-
Industrier
-
Generell produksjon
-
Avfallshåndtering
-
Precast
-
Makt
-
Stein
-
Papirlaging
-
Metallproduksjon
-
Brokonstruksjon
-
Havnekraner: For håndtering av containere og bulkmaterialer
-
Traverskraner for petroleums- og gassindustrien: Forbedre driftseffektiviteten
-
Marinekraner for effektiv lasting på skip
-
Traverskraner for bilindustrien: Effektive automatiseringsløsninger
-
Traverskranløsninger for jernbaner: Sporlegging, vedlikehold av rullende materiell og containerhåndtering
-
Traverskraner for mat og drikke: Pålitelige løsninger for effektiv håndtering
-
Traverskraner for effektiv produksjon av sement, glass, murstein og prefabrikert betong
-
Traverskraner for luftfartsindustrien: Flyvedlikehold og montering
-
Traverskraner for luftfart: Presisjonsløfting for rakettoppskyting og transport
-
-
Produkter
-
Overhead kraner
-
Enkel bjelke overhead kraner
-
Overheadkraner med doble bjelker
-
Europeiske type enkeltbjelkekraner
-
Europeiske dobbeltbjelkekraner
-
Eksplosjonssikre traverskraner
-
Grab og magnetiske overheadkraner
-
Monorail kraner
-
Støperioverheadkraner
-
Isolasjon traverskraner
-
Overheadkraner med lav takhøyde
-
Ta tak i overheadkraner
-
Løse traverskraner
-
Underhengte overheadkraner
-
Elektromagnetiske overheadkraner
-
Arbeidsstasjonskraner: Lett design, enkel installasjon og uanstrengt betjening
-
Frittstående arbeidsstasjonsbrokraner
-
Takmontert brokran
-
Manuelle traverskraner
-
-
Gantry kraner
-
Semi portalkraner
-
Enkel bjelke portalkraner
-
Gantry kraner med dobbel bjelke
-
Container portalkraner
-
Truss portalkraner
-
Justerbare portalkraner
-
Bærbare portalkraner
-
Europeiske portalkraner
-
Portalkraner i aluminium
-
Gummidekkede container portalkraner
-
Skinnemonterte containerportalkraner
-
Verfts portalkran
-
Europeiske portalkraner med én bjelke
-
Europeiske dobbeltbjelkeportalkraner
-
- Jibbkraner
- Spesielle kraner
- Elektriske taljer
- Overføringsvogner
-
Overhead kraner
-
Kran deler
-
Ta tak i bøtter
-
Elektrisk gripebøtte i rustfritt stål
-
Mekaniske gripere med fire tau med appelsinskall
-
Mekanisk gripebøtte med fire tau
-
Elektrohydrauliske rektangulære gripere
-
Elektrohydrauliske Clamshell Grabs
-
Elektrohydrauliske appelsinskallgripere, hydrauliske kaktusgripere
-
Elektrisk motor grip
-
Elektrisk monorail gripebøtte med monorail talje
-
Fjernkontroll Clamshell Grabs
-
Mekanisk to-tau Clamshell Grabs
-
Tømmergriper
-
Grabbøtte med enkelt tau
-
Rengjøringsmaskiner for søppelstativ
-
Mudringsgrep
-
Trimmegrep
-
- Kranspreder
-
Kran reservedeler
-
Kranskiver
-
Ståltauskiver
-
Trommel med krantau
-
Kranvogn
-
Elektrisk vinsj
-
Kranførerhytte
-
Overhead Crane Bremser
-
Overhead krankabler
-
Ledere for krantau
-
Luftkranledere og strømforsyningsledninger
-
Traverskranskinner
-
Skinneklemmer for traverskraner
-
Traverskranmotorer
-
Reduksjonsgir for traverskraner
-
Koplinger for traverskran
-
- Kranhjul
-
Ta tak i bøtter
- Selskap
- Kontakt



Analyse av årsak til sprekker i krantrommelens web-til-aksel-sveis
Innholdsfortegnelse
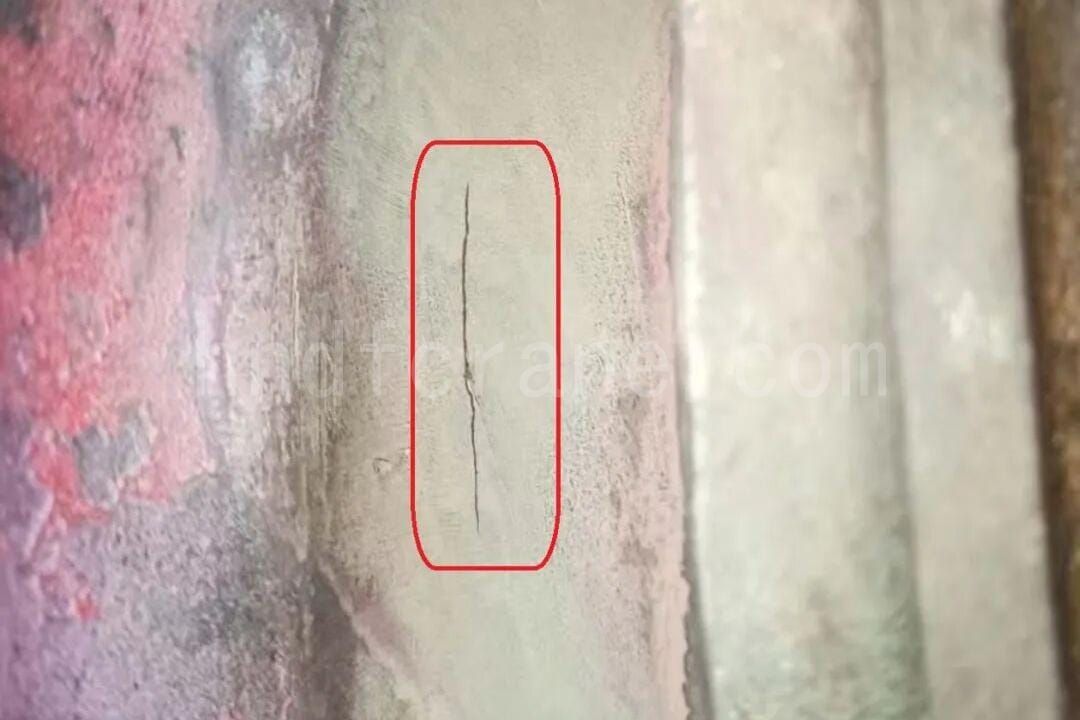
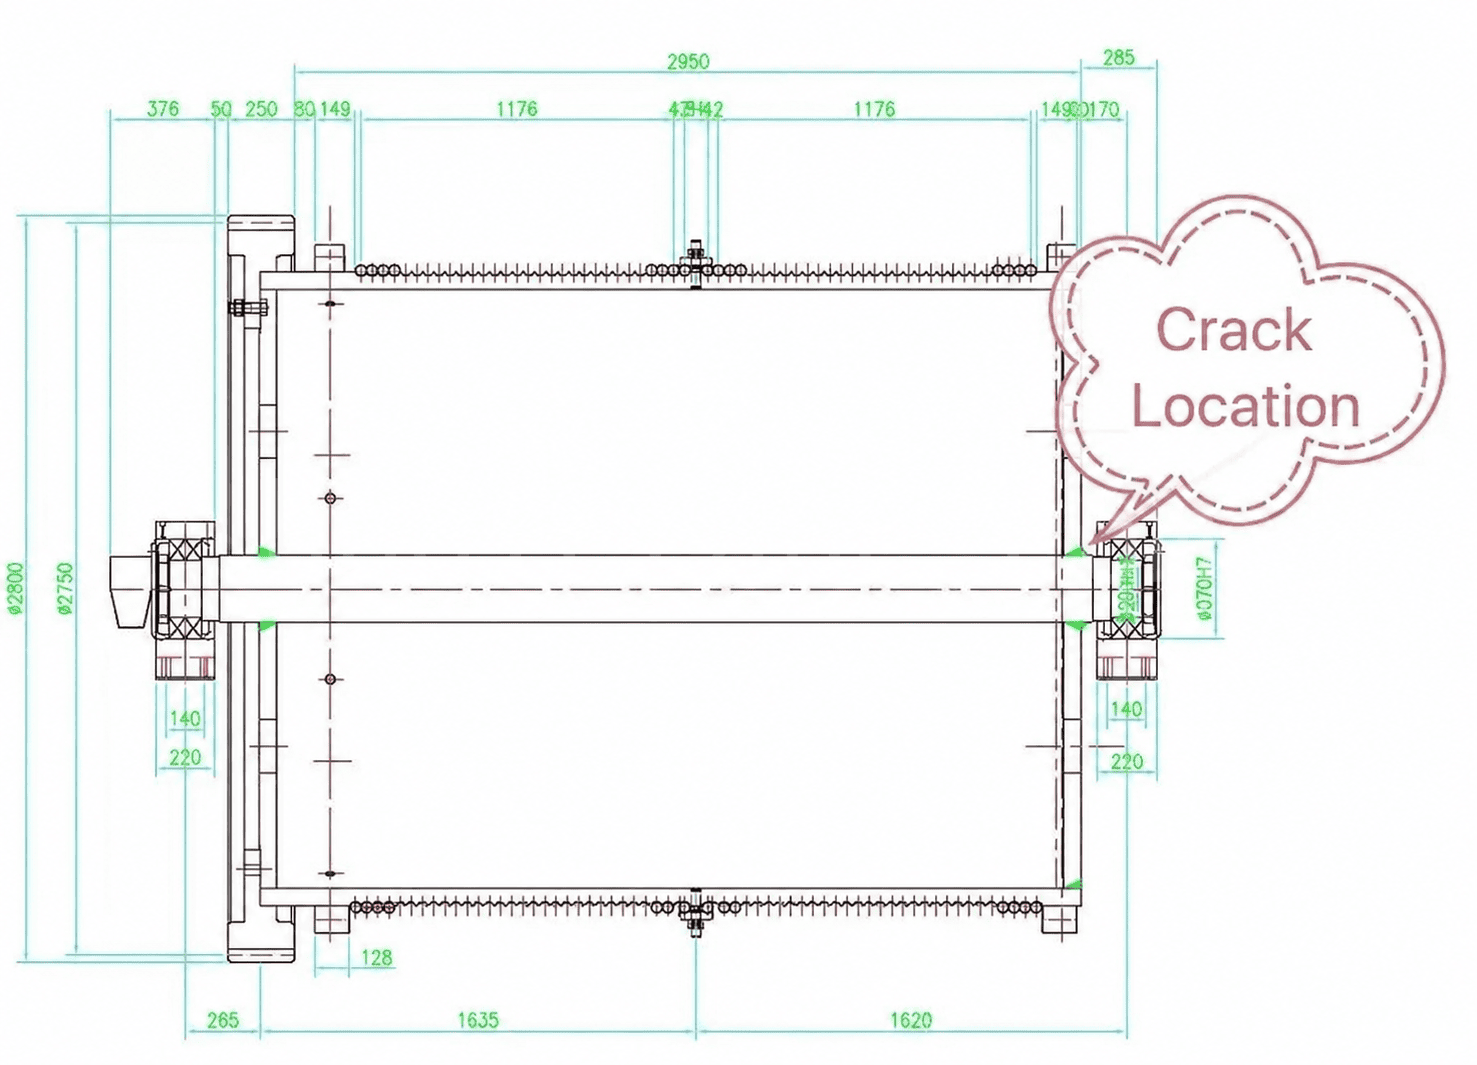
Denne analysen av sprekker i sveisesprekker i krantrommelen undersøker et tilfelle der en kran med lang levetid utviklet sprekker i sveisen mellom trommelens stegplate og trommelakselen. Selv om den synlige skaden ser ut til å være et lokalt metallutmattingsproblem, kan de underliggende årsakene involvere strukturell design, sveiseprosedyre, materialtilstand, spenningsoverføring, produksjons- og monteringskvalitet og driftsforhold.
1. Forholdet mellom krantrommelen, webplaten, navet og akselen
I løfteutstyr er trommelen en viktig transmisjonskomponent som brukes til å vikle ståltauet og løfte eller trekke lasten. Trommelskallet bærer ståltauet, mens stegplater vanligvis er anordnet i begge ender av skallet for å forbinde skallet med navet eller akselen.
I en vanlig struktur er navet sveiset til midten av stegplaten. Navet er deretter koblet til trommelakselen med en kile, og akselen støttes av lagre. I dette tilfellet er stegplaten sveiset direkte til trommelakselen, og trommelakselen er en lang aksel.
Stegplaten er derfor ikke bare en forbindelsesplate. Den overfører også dreiemoment og radial kraft mellom trommelskallet og trommelakselen. Generelle referanser til trommelfeil nevner ofte utmattingssprekker som en erstatningstilstand; denne saken ser mer spesifikt på hvorfor sprekkdannelser kan starte rundt sveisen mellom stegplaten og akselen.
2. Hvorfor sprekken oppstår nær trommelakselsiden
Fra et mekanisk perspektiv er trommelens stegplate en tynn plate som utsettes for vridning, bøying, strekkompresjon og planskjæring. Nær trommelakselen kan flere ugunstige forhold oppstå samtidig: en plutselig tverrsnittsendring, sveisepåvirkning og syklisk belastning.
2.1 Spenningskonsentrasjon fra en plutselig seksjonsendring
I området nær trommelakselen går strukturen fra en relativt tykk aksel til en tynnere stegplate. For aksial posisjonering og sveising anordnes ofte en akselskulder ved den tilsvarende stegplatens posisjon. Hvis overgangsradiusen er for liten eller overgangen ikke er jevn, kan det oppstå spenningskonsentrasjon.
Sveisefeil som underskjæring og ufullstendig penetrasjon kan også bli kilder til sprekkdannelser.
2.2 Syklisk belastning og støtbelastning
Når trommelen fungerer, overføres strekkraften som genereres av ståltauviklingen gjennom trommelskallet til stegplaten, og deretter til trommelakselen. Hver vikling og løftebevegelse påfører gjentatte belastninger på dette området, noe som kan fungere som lavsyklusutmatting kombinert med lokal støtbelastning.
2.3 Restspenning ved sveising
Når stegplaten og trommelakselen sveises sammen, opplever sveiseområdet lokal krymping på grunn av høy temperatur og kjøling. Hvis den sveisede strukturen ikke er fullstendig glødet eller spenningsavlastet etter sveising, forblir det gjenværende strekkspenning rundt sveisen. Når denne gjenværende strekkspenningen legges over driftsbelastningen, blir det mer sannsynlig at det oppstår sprekker.
3. Utviklingsprosess for webplatesprekk
Sprekkutviklingen kan sees i tre stadier.
Det første trinnet er initiering. Ved sveiseroten eller overgangsradiusen kan mikroskopiske defekter bli sprekkkilder under den kombinerte virkningen av sveiserestspenning og arbeidsspenning.
Det andre trinnet er forplantning. Under hver løfteoperasjon følger lasten den samme overføringsbanen, og toppspenningen gjentar seg. Sprekken forplanter seg gradvis langs materialets korngrense. Bruddflaten kan vise radielle eller skalllignende trekk.
Det tredje stadiet er brudd. Når den gjenværende effektive seksjonen ikke lenger er tilstrekkelig til å bære lasten, kan det oppstå plutselig sprøbrudd, muligens ledsaget av riving av stegplaten eller separasjon fra trommelakselen.
4. Vanlige årsaker til sprekker i sveiseforbindelsen mellom krantrommelens aksel og aksel
4.1 Strukturelle designfaktorer
Hvis overgangen mellom stegplaten og navet eller trommelakselen ikke bruker en rimelig radius, kan spenningen endres brått. Hvis stegplatens tykkelse er utilstrekkelig, kan utmattingsstyrkemarginen også være utilstrekkelig. Et dårlig valgt sveisested kan øke risikoen ytterligere, spesielt hvis sveisen ligger i en høyspenningssone snarere enn et område med lav spenning.
4.2 Faktorer for sveisekvalitet
Vanlige sveisefeil inkluderer ufullstendig penetrasjon, slagginklusjon, porøsitet, underskjæring og sveisespor. Hvis ikke-destruktiv testing som ultralydtesting eller radiografisk testing ikke utføres etter sveising, kan skjulte feil forbli i konstruksjonen i lang tid.
Uoptimaliserte sveiseparametere og utilstrekkelig spenningsavlastning etter sveising kan også øke risikoen. For store trommelkonstruksjoner kan varmebehandling for spenningsavlastning være vanskelig å utføre. Vibrasjonsspenningsavlastning kan også være vanskelig å anvende fullt ut, og naturlig aldring eller annen aldringsbehandling kan påvirkes av prosjektets tidsplankrav.
4.3 Driftsbelastninger utover designforholdene
Langvarig overbelastning utover nominell belastning kan øke utmattingsrisikoen for konstruksjonen. Hyppig start og bremsing under løfting kan skape store støtbelastninger. Hvis ståltauet er feil plassert på trommelen, blir kraftfordelingen på trommelen ujevn, og den lokale belastningen kan være mye høyere enn designverdien.
4.4 Produksjons- og monteringsfeil
Hvis passformen mellom stegplatens indre hull og akselen er for stram eller for løs, kan den lokale belastningen bli ujevn i starten. Monteringsbelastning som ikke er helt utløst, kan senere kombineres med driftsbelastning.
4.5 Korrosjon og miljøfaktorer
Når trommelen utsettes for et fuktig eller korrosivt miljø over lengre tid, er sveiseområdet mer utsatt for korrosjon. Korroderte områder er også vanlige steder for mikrosprekker.
5. Inspeksjon, reparasjon og forebyggende tiltak
For eksisterende utstyr kan magnetisk partikkeltesting eller ultralydtesting utføres regelmessig rundt sveisen mellom stegplaten og trommelakselen. Hvis det oppdages sprekker, bør stegplaten repareres ved sveising eller skiftes ut i tide, og ståltauarrangementet bør kontrolleres for å unngå eksentrisk belastning.
For ny krantromledesign eller -produksjon bør overgangsradiusen optimaliseres og sveiseposisjonen ordnes for å unngå det maksimale spenningsområdet så langt som mulig. Sveiseprosedyren bør kontrolleres strengt. Flerstrengssveising og symmetrisk sveising kan brukes til å redusere restspenning, og vibrasjonsaldring eller naturlig aldring kan anvendes i henhold til faktiske forhold.
For driftsstyring bør langvarig overbelastning og hyppig start og bremsing unngås. Ståltauarrangementet bør følge gjeldende krav, og slitte ståltau bør skiftes ut regelmessig.
Sprekkdannelser i krantrommelens sveiseprosess skyldes vanligvis ikke én enkelt faktor. En trinnvis gjennomgang av struktur, sveising, belastning, montering og miljø bidrar til å avklare kilden til sprekken og velge korrigerende tiltak som passer til de faktiske forholdene på stedet.

Jeg er Cindy, med 10 års arbeidserfaring i kranindustrien og samlet et vell av faglig kunnskap. Jeg har valgt de tilfredsstillende kranene for 500+ kunder. Hvis du har behov eller spørsmål om kraner, ta gjerne kontakt med meg, jeg vil bruke min ekspertise og praktiske erfaring til å hjelpe deg med å løse problemet!
Send din forespørsel
- E-post: sales@hndfcrane.com
- Hva skjer: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
- Faks: +86-373-215 7000
- Legg til: Changnao industridistrikt, Xinxiang City, Henan-provinsen, Kina
 WeChat
- Overhead kraner
- Overheadkraner med doble bjelker
- Enkel bjelke overhead kraner
- Europeiske type enkeltbjelkekraner
- Eksplosjonssikre traverskraner
- Grab og magnetiske overheadkraner
- Monorail kraner
- Støperioverheadkraner
- Arbeidsstasjonskraner: Lett design, enkel installasjon og uanstrengt betjening
- Jibbkraner
- Veggmonterte svingkraner
- Vegg-svingkraner
- Frittstående svingkraner
- Aluminiumsvingkraner: Lett, jevn roterende arm for enkel løfting
- Balanserende svingkraner: Effektiv lett løfting for mekanisk montering over korte avstander
- Manuelle frittstående svingkraner: Effektive manuelle løfteløsninger for operasjoner med begrenset plass
- Elektriske frittstående svingkraner: Helelektrisk løsning for rask løfting med høy kapasitet
- Artikulerende svingkraner: Presisjonsløfting med dobbelarmfleksibilitet
- Gantry kraner
- Gantry kraner med dobbel bjelke
- Semi portalkraner
- Enkel bjelke portalkraner
- Truss portalkraner
- Container portalkraner
- Justerbare portalkraner
- Bærbare portalkraner
- Europeiske portalkraner
- Industrier
- Generell produksjon
- Avfallshåndtering
- Precast
- Makt
- Stein
- Papirlaging
- Metallproduksjon
- Brokonstruksjon
- Havnekraner: For håndtering av containere og bulkmaterialer
- Traverskraner for petroleums- og gassindustrien: Forbedre driftseffektiviteten
- Marinekraner for effektiv lasting på skip
- Traverskraner for bilindustrien: Effektive automatiseringsløsninger
- Elektriske taljer
- Elektriske vaierløftere
- Elektriske kjettingtaljer
- Europeisk type elektriske taljer
- Europeiske elektriske kjettingtaljer: jevn drift, lite støy og energieffektivitet
- Manuelle løfteheiser: Ideelle for trekk- og løfteoppgaver
- Håndkjettingtaljer: Manuell løfting for områder uten strøm
- Elektriske taljer med lav takhøyde: Kompakt design for maksimal plasseffektivitet
- Pneumatiske kjettingtaljer: Smidig håndtering for industriell bruk
- Eksplosjonssikre manuelle kjettingtaljer: Gnistsikker kobberlegeringskonstruksjon for eksplosjonsfarlige områder
- Eksplosjonssikre elektriske kjettingtaljer for løfting i farlige områder
- Om
- Saker
- Nyheter
- Vanlige spørsmål
- nedlasting
- Blogger
- Verktøy for beregning av kranhjullast på nett
- VR Panorama
- Kontakt oss
- E-post: sales@hndfcrane.com
- Hva skjer: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tlf.: +86-373-581 8299
-
