
-
الصناعات
-

التصنيع العام
-

معالجة النفايات
-

مسبقة الصنع
-

قوة
-

حجر
-

صناعة الورق
-

انتاج المعادن
-

بناء الجسر
-

رافعات الموانئ: لمناولة الحاويات والمواد السائبة
-

الرافعات العلوية لصناعة البترول والغاز: تعزيز الكفاءة التشغيلية
-

الرافعات البحرية لتحميل البضائع بكفاءة على السفن
-

الرافعات العلوية لصناعة السيارات: حلول أتمتة فعّالة
-

حلول الرافعات العلوية للسكك الحديدية: وضع المسارات، وصيانة المركبات المتحركة، ومناولة الحاويات
-

الرافعات العلوية للأغذية والمشروبات: حلول موثوقة للتعامل الفعال
-

رافعات علوية لتصنيع الأسمنت والزجاج والطوب والخرسانة الجاهزة بكفاءة
-

الرافعات العلوية لصناعة الطيران: صيانة وتجميع الطائرات
-

الرافعات العلوية في مجال الطيران والفضاء: رفع دقيق لإطلاق الصواريخ ونقلها
-
-
منتجات
-
الرافعات العلوية
-

الرافعات العلوية ذات العارضة الواحدة
-

الرافعات العلوية ذات العارضة المزدوجة
-

رافعات علوية أحادية العارضة من النوع الأوروبي
-

رافعات علوية مزدوجة العارضة من النوع الأوروبي
-

الرافعات العلوية المقاومة للانفجار
-

الرافعات العلوية المغناطيسية والإمساك
-

الرافعات أحادية السكة
-

الرافعات العلوية مسبك
-

رافعات علوية معزولة
-

رافعات علوية ذات ارتفاع رأس منخفض
-

الاستيلاء على الرافعات العلوية
-

رافعات علوية مغرفة
-

رافعات علوية معلقة
-

الرافعات الكهرومغناطيسية العلوية
-

رافعات محطات العمل: تصميم خفيف الوزن، سهولة التركيب، وتشغيل سلس
-

رافعات جسرية لمحطات العمل المستقلة
-

رافعة جسرية مثبتة على السقف
-

الرافعات العلوية اليدوية
-
-
رافعات
-

رافعات نصف قنطرية
-

الرافعات الجسرية ذات العارضة الواحدة
-

الرافعات الجسرية ذات العارضة المزدوجة
-

الرافعات الجسرية للحاويات
-

رافعات جسرية تروس
-

الرافعات الجسرية القابلة للتعديل
-

الرافعات الجسرية المحمولة
-

الرافعات الجسرية الأوروبية
-

الرافعات الجسرية المصنوعة من الألومنيوم
-

رافعات حاويات ذات إطارات مطاطية
-

رافعات حاويات جسرية مثبتة على سكة حديدية
-

رافعة جسرية لحوض بناء السفن
-

رافعات جسرية أوروبية أحادية العارضة
-

رافعات جسرية أوروبية مزدوجة العوارض
-
- الرافعات الجيب
- رافعات خاصة
- روافع كهربائية
- عربات النقل
-
الرافعات العلوية
-
قطع غيار رافعة
-
دلاء الاستيلاء
-

دلو كهربائي من الفولاذ المقاوم للصدأ
-

قابض ميكانيكي بأربعة حبال لقشر البرتقال
-

دلو ميكانيكي مزود بأربعة حبال صدفية
-

مقابض كهروهيدروليكية مستطيلة الشكل
-

مقابض صدفية هيدروليكية كهربائية
-

قابضات قشر البرتقال الكهربائية الهيدروليكية، قابضات الصبار الهيدروليكية
-

محرك كهربائي
-

دلو كهربائي أحادي السكة مع رافعة أحادية السكة
-

جهاز التحكم عن بعد بمقابض صدفية
-

قابضات ميكانيكية ذات حبلين
-

مسكات الأخشاب
-

دلو حمل بحبل واحد
-

آلات تنظيف رفوف القمامة
-

التجريف الاستيلاء
-

تقليم الاستيلاء
-
- ناشرة الرافعة
-
قطع غيار الرافعات
-

بكرات الرافعة
-

حزم حبل الأسلاك
-

طبل حبل الرافعة
-

عربة كرين
-

ونش كهربائي
-

كابينة مشغل الرافعة
-

فرامل الرافعات العلوية
-

كابلات الرافعات العلوية
-

أدلة حبل الرافعة العلوية
-

موصلات الرافعات العلوية وخطوط إمداد الطاقة
-

قضبان الرافعة العلوية
-

مشابك سكك الرافعة العلوية
-

محركات الرافعات العلوية
-

مخفضات الرافعات العلوية
-

وصلات للرافعات العلوية
-
- عجلات الرافعة
-
دلاء الاستيلاء
- شركة
- اتصال












































-
الصناعات
-
التصنيع العام
-
معالجة النفايات
-
مسبقة الصنع
-
قوة
-
حجر
-
صناعة الورق
-
انتاج المعادن
-
بناء الجسر
-
رافعات الموانئ: لمناولة الحاويات والمواد السائبة
-
الرافعات العلوية لصناعة البترول والغاز: تعزيز الكفاءة التشغيلية
-
الرافعات البحرية لتحميل البضائع بكفاءة على السفن
-
الرافعات العلوية لصناعة السيارات: حلول أتمتة فعّالة
-
حلول الرافعات العلوية للسكك الحديدية: وضع المسارات، وصيانة المركبات المتحركة، ومناولة الحاويات
-
الرافعات العلوية للأغذية والمشروبات: حلول موثوقة للتعامل الفعال
-
رافعات علوية لتصنيع الأسمنت والزجاج والطوب والخرسانة الجاهزة بكفاءة
-
الرافعات العلوية لصناعة الطيران: صيانة وتجميع الطائرات
-
الرافعات العلوية في مجال الطيران والفضاء: رفع دقيق لإطلاق الصواريخ ونقلها
-
-
منتجات
-
الرافعات العلوية
-
الرافعات العلوية ذات العارضة الواحدة
-
الرافعات العلوية ذات العارضة المزدوجة
-
رافعات علوية أحادية العارضة من النوع الأوروبي
-
رافعات علوية مزدوجة العارضة من النوع الأوروبي
-
الرافعات العلوية المقاومة للانفجار
-
الرافعات العلوية المغناطيسية والإمساك
-
الرافعات أحادية السكة
-
الرافعات العلوية مسبك
-
رافعات علوية معزولة
-
رافعات علوية ذات ارتفاع رأس منخفض
-
الاستيلاء على الرافعات العلوية
-
رافعات علوية مغرفة
-
رافعات علوية معلقة
-
الرافعات الكهرومغناطيسية العلوية
-
رافعات محطات العمل: تصميم خفيف الوزن، سهولة التركيب، وتشغيل سلس
-
رافعات جسرية لمحطات العمل المستقلة
-
رافعة جسرية مثبتة على السقف
-
الرافعات العلوية اليدوية
-
-
رافعات
-
رافعات نصف قنطرية
-
الرافعات الجسرية ذات العارضة الواحدة
-
الرافعات الجسرية ذات العارضة المزدوجة
-
الرافعات الجسرية للحاويات
-
رافعات جسرية تروس
-
الرافعات الجسرية القابلة للتعديل
-
الرافعات الجسرية المحمولة
-
الرافعات الجسرية الأوروبية
-
الرافعات الجسرية المصنوعة من الألومنيوم
-
رافعات حاويات ذات إطارات مطاطية
-
رافعات حاويات جسرية مثبتة على سكة حديدية
-
رافعة جسرية لحوض بناء السفن
-
رافعات جسرية أوروبية أحادية العارضة
-
رافعات جسرية أوروبية مزدوجة العوارض
-
- الرافعات الجيب
- رافعات خاصة
- روافع كهربائية
- عربات النقل
-
الرافعات العلوية
-
قطع غيار رافعة
-
دلاء الاستيلاء
-
دلو كهربائي من الفولاذ المقاوم للصدأ
-
قابض ميكانيكي بأربعة حبال لقشر البرتقال
-
دلو ميكانيكي مزود بأربعة حبال صدفية
-
مقابض كهروهيدروليكية مستطيلة الشكل
-
مقابض صدفية هيدروليكية كهربائية
-
قابضات قشر البرتقال الكهربائية الهيدروليكية، قابضات الصبار الهيدروليكية
-
محرك كهربائي
-
دلو كهربائي أحادي السكة مع رافعة أحادية السكة
-
جهاز التحكم عن بعد بمقابض صدفية
-
قابضات ميكانيكية ذات حبلين
-
مسكات الأخشاب
-
دلو حمل بحبل واحد
-
آلات تنظيف رفوف القمامة
-
التجريف الاستيلاء
-
تقليم الاستيلاء
-
- ناشرة الرافعة
-
قطع غيار الرافعات
-
بكرات الرافعة
-
حزم حبل الأسلاك
-
طبل حبل الرافعة
-
عربة كرين
-
ونش كهربائي
-
كابينة مشغل الرافعة
-
فرامل الرافعات العلوية
-
كابلات الرافعات العلوية
-
أدلة حبل الرافعة العلوية
-
موصلات الرافعات العلوية وخطوط إمداد الطاقة
-
قضبان الرافعة العلوية
-
مشابك سكك الرافعة العلوية
-
محركات الرافعات العلوية
-
مخفضات الرافعات العلوية
-
وصلات للرافعات العلوية
-
- عجلات الرافعة
-
دلاء الاستيلاء
- شركة
- اتصال



تحليل أسباب تشقق اللحام بين شبكة أسطوانة الرافعة وعمودها
جدول المحتويات
يتناول هذا التحليل لتشققات لحام أسطوانة الرافعة حالةً ظهرت فيها تشققات في لحام صفيحة شبكة الأسطوانة وعمودها، وذلك في رافعةٍ تعمل لفترة طويلة. ورغم أن الضرر الظاهر يبدو وكأنه ناتج عن إجهاد موضعي للمعدن، إلا أن الأسباب الكامنة قد تشمل التصميم الهيكلي، وإجراءات اللحام، وحالة المواد، وانتقال الإجهاد، وجودة التصنيع والتجميع، وظروف التشغيل.
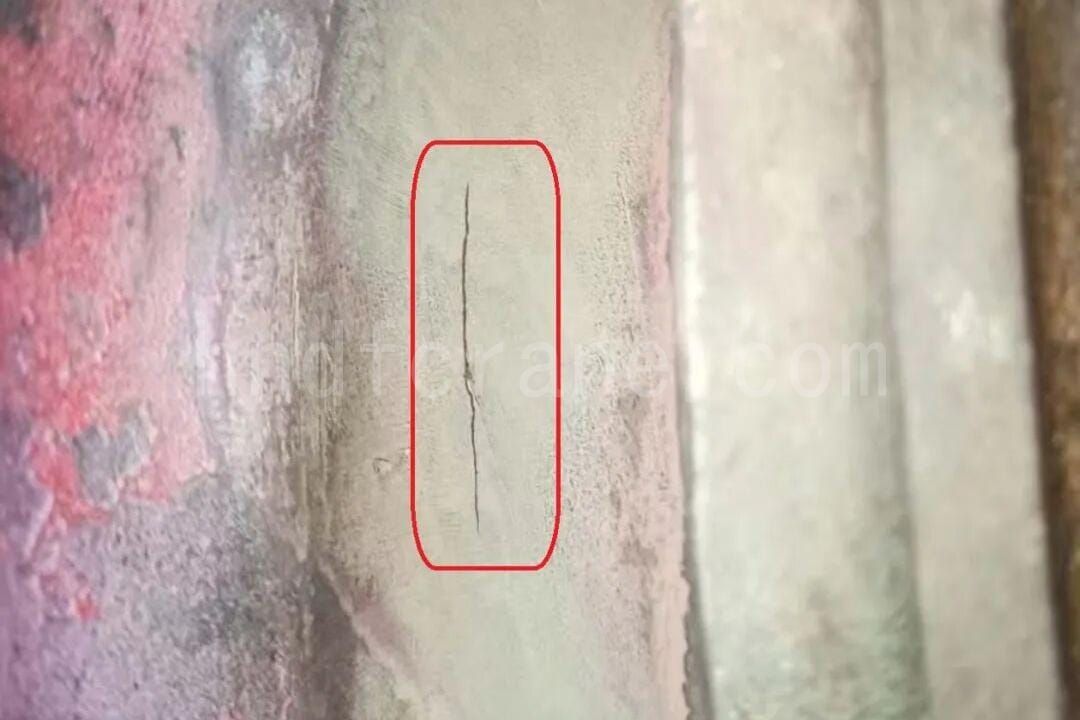
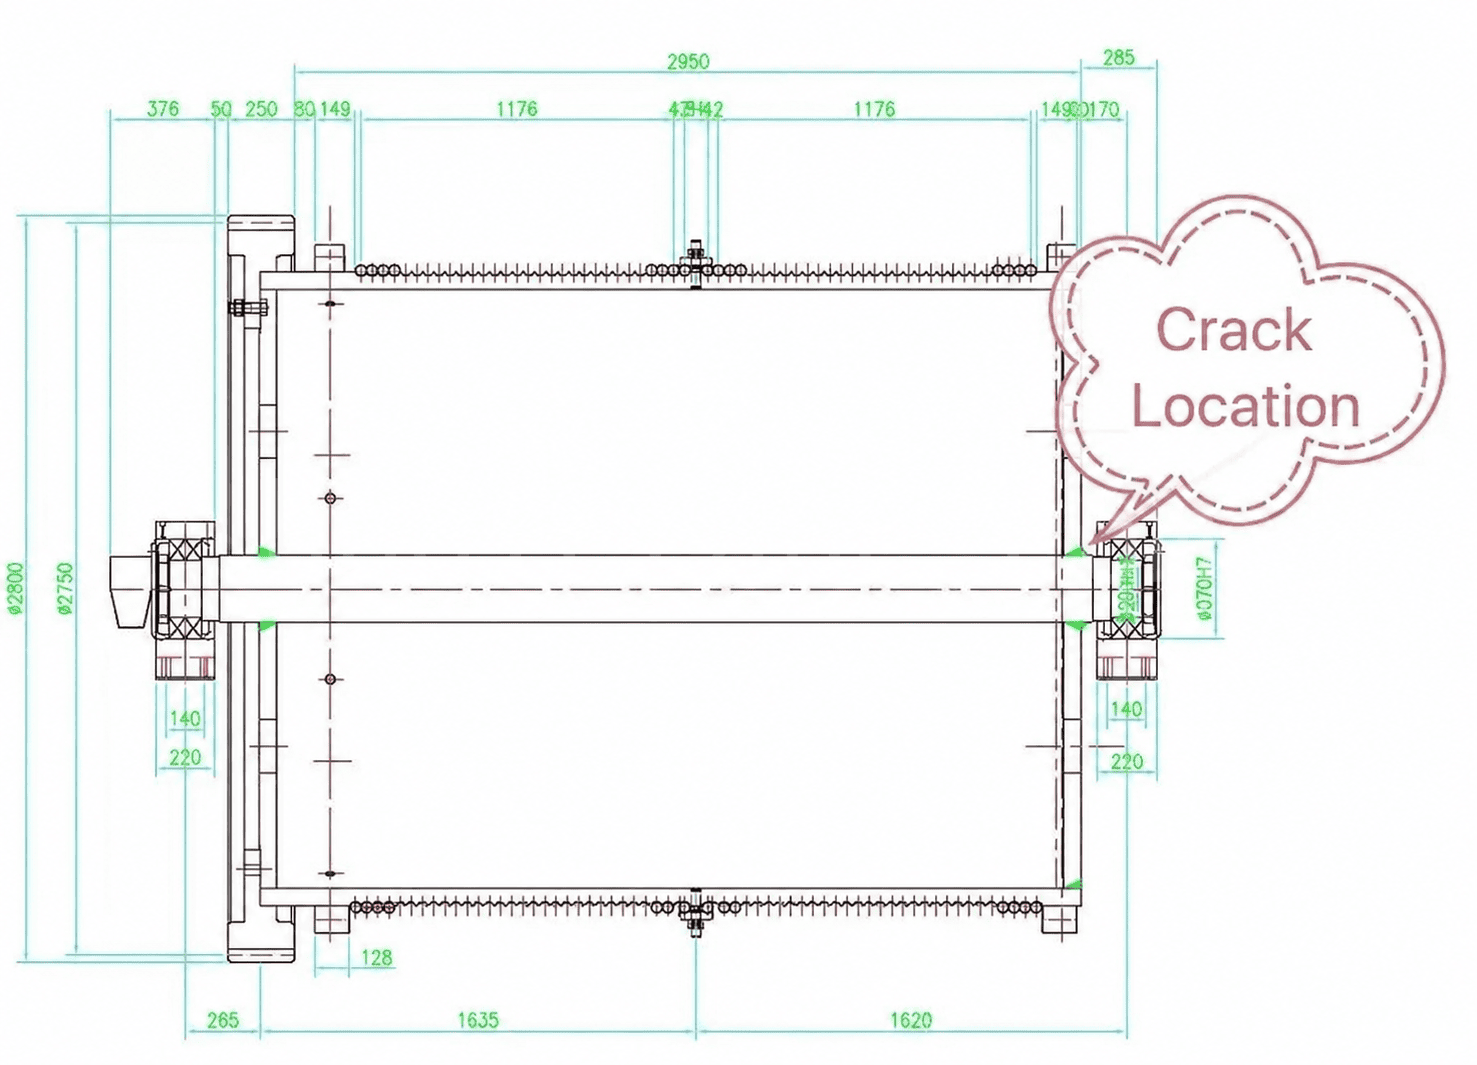
1. العلاقة بين أسطوانة الرافعة، واللوحة الشبكية، والمحور، والعمود
في معدات الرفع، تُعدّ الأسطوانة عنصرًا أساسيًا في نظام النقل، حيث تُستخدم للفّ سلك الحبل ورفع أو سحب الحمولة. يحمل غلاف الأسطوانة سلك الحبل، بينما تُرتّب عادةً صفائح شبكية على طرفي الغلاف لربطه بالمحور أو العمود.
في التصميم الشائع، تُلحم الوصلة بمركز الصفيحة الشبكية. ثم تُوصل الوصلة بعمود الأسطوانة بواسطة مفتاح، ويُدعم العمود بواسطة محامل. في هذه الحالة، تُلحم الصفيحة الشبكية مباشرةً بعمود الأسطوانة، ويكون عمود الأسطوانة عمودًا طويلًا.
لذا، فإنّ صفيحة التوصيل ليست مجرد صفيحة ربط، بل تنقل أيضًا عزم الدوران والقوة الشعاعية بين غلاف الأسطوانة وعمودها. غالبًا ما تشير المراجع العامة لأعطال الأسطوانات إلى تشققات الإجهاد كسبب للاستبدال؛ وتتناول هذه الحالة بمزيد من التفصيل أسباب بدء التشققات حول اللحام بين صفيحة التوصيل والعمود.
2. لماذا يظهر الشق بالقرب من جانب عمود الأسطوانة؟
من الناحية الميكانيكية، تُعتبر صفيحة شبكة الأسطوانة صفيحة رقيقة تتعرض للالتواء والانحناء والشد والضغط والقص في المستوى. بالقرب من عمود الأسطوانة، قد تحدث عدة ظروف غير مواتية في الوقت نفسه: تغيير مفاجئ في المقطع، وتأثير اللحام، والتحميل الدوري.
2.1 تركيز الإجهاد الناتج عن تغيير مفاجئ في المقطع
في المنطقة القريبة من محور الأسطوانة، ينتقل الهيكل من محور سميك نسبيًا إلى صفيحة شبكية أرق. ولتحديد الموضع المحوري واللحام، غالبًا ما يُوضع كتف للمحور عند موضع الصفيحة الشبكية المقابل. إذا كان نصف قطر الانتقال صغيرًا جدًا أو لم يكن الانتقال سلسًا، فقد يحدث تركيز للإجهاد.
يمكن أن تصبح عيوب اللحام مثل التآكل غير الكامل والاختراق غير الكامل مصادر لبدء التشققات.
2.2 الإجهاد الدوري وحمل الصدمات
عند تشغيل الأسطوانة، تنتقل قوة الشد الناتجة عن لف سلك الحبل عبر غلاف الأسطوانة إلى الصفيحة الشبكية، ثم إلى عمود الأسطوانة. كل عملية لف ورفع تُعرّض هذه المنطقة لأحمال متكررة، مما قد يؤدي إلى إجهاد دوري منخفض مصحوب بأحمال صدمية موضعية.
2.3 الإجهاد المتبقي بعد اللحام
عند لحام صفيحة الشبكة وعمود الأسطوانة معًا، تتعرض منطقة اللحام لارتفاع موضعي في درجة الحرارة وانكماش ناتج عن التبريد. إذا لم يتم تلدين الهيكل الملحوم بالكامل أو تخفيف الإجهاد بعد اللحام، يبقى إجهاد شد متبقٍ حول اللحام. وعندما يتداخل إجهاد الشد المتبقي هذا مع حمل التشغيل، يصبح بدء التصدع أكثر احتمالًا.
3. عملية تطوير تشقق لوحة الويب
يمكن النظر إلى تطور الشقوق في ثلاث مراحل.
المرحلة الأولى هي مرحلة البدء. عند جذر اللحام أو نصف قطر الانتقال، يمكن أن تصبح العيوب المجهرية مصادر للتشقق تحت التأثير المشترك للإجهاد المتبقي للحام وإجهاد التشغيل.
المرحلة الثانية هي الانتشار. خلال كل عملية رفع، يتبع الحمل مسار النقل نفسه، ويتكرر الإجهاد الأقصى. ينتشر الشق تدريجيًا على طول حدود حبيبات المادة. وقد يُظهر سطح الكسر خصائص شعاعية أو قشرية.
المرحلة الثالثة هي الكسر. عندما لا يكون الجزء الفعال المتبقي كافياً لتحمل الحمل، قد يحدث كسر هش مفاجئ، وربما يصاحبه تمزق في صفيحة الشبكة أو انفصالها عن عمود الأسطوانة.
4. الأسباب الشائعة لتشقق لحام أسطوانة الرافعة مع عمودها
4.1 عوامل التصميم الإنشائي
إذا لم يكن نصف قطر الانتقال بين صفيحة الشبكة ومحور العجلة أو عمود الأسطوانة مناسبًا، فقد يتغير الإجهاد فجأة. وإذا كان سمك صفيحة الشبكة غير كافٍ، فقد يكون هامش مقاومة الإجهاد غير كافٍ أيضًا. كما أن اختيار موقع لحام غير مناسب قد يزيد من المخاطر، خاصةً إذا كان اللحام يقع في منطقة ذات إجهاد عالٍ بدلًا من منطقة ذات إجهاد منخفض.
4.2 عوامل جودة اللحام
تشمل عيوب اللحام الشائعة عدم اكتمال الاختراق، ووجود شوائب الخبث، والمسامية، والتقويض، وآثار اللحام. إذا لم يتم إجراء اختبارات غير متلفة، مثل الاختبارات بالموجات فوق الصوتية أو الأشعة السينية، بعد اللحام، فقد تبقى العيوب الخفية في الهيكل لفترة طويلة.
قد تؤدي معايير اللحام غير المُحسّنة وعدم كفاية تخفيف الإجهاد بعد اللحام إلى زيادة المخاطر. بالنسبة للهياكل الأسطوانية الكبيرة، قد يكون من الصعب إجراء المعالجة الحرارية لتخفيف الإجهاد. كما قد يصعب تطبيق تخفيف الإجهاد بالاهتزاز بشكل كامل، وقد تتأثر عملية التقادم الطبيعي أو أي معالجة أخرى للتقادم بمتطلبات الجدول الزمني للمشروع.
4.3 أحمال التشغيل التي تتجاوز ظروف التصميم
قد يؤدي التحميل الزائد لفترات طويلة، بما يتجاوز الحمل المقنن، إلى زيادة خطر إجهاد الهيكل. كما أن كثرة بدء التشغيل والكبح أثناء الرفع قد تُولّد أحمال صدمية كبيرة. وإذا لم يتم تثبيت سلك الرفع بشكل صحيح على الأسطوانة، فإن توزيع القوة عليها يصبح غير متساوٍ، وقد يكون الإجهاد الموضعي أعلى بكثير من القيمة التصميمية.
4.4 أخطاء التصنيع والتجميع
إذا كان التوافق بين الفتحة الداخلية للوحة الشبكة والعمود ضيقًا جدًا أو فضفاضًا جدًا، فقد يصبح الإجهاد الموضعي الأولي غير متساوٍ. وقد يتحد إجهاد التجميع الذي لم يتم تحريره بالكامل لاحقًا مع إجهاد التشغيل.
4.5 التآكل والعوامل البيئية
عندما تتعرض الأسطوانة لبيئة رطبة أو أكالة لفترة طويلة، تصبح منطقة اللحام أكثر عرضة للتآكل. كما أن المناطق المتآكلة هي مواقع شائعة لبدء ظهور الشقوق الدقيقة.
5. تدابير الفحص والإصلاح والوقاية
بالنسبة للمعدات الموجودة، يمكن إجراء اختبارات الجسيمات المغناطيسية أو الاختبارات فوق الصوتية بانتظام حول منطقة اللحام بين الصفيحة الشبكية وعمود الأسطوانة. في حال وجود تشققات، يجب إصلاح الصفيحة الشبكية باللحام أو استبدالها في الوقت المناسب، كما يجب فحص ترتيب سلك الحبل لتجنب التحميل غير المتمركز.
عند تصميم أو تصنيع أسطوانات الرافعات الجديدة، ينبغي تحسين نصف قطر الانتقال وتحديد موضع اللحام لتجنب منطقة الإجهاد الأقصى قدر الإمكان. يجب التحكم بدقة في عملية اللحام. يمكن استخدام اللحام متعدد الطبقات واللحام المتناظر لتقليل الإجهاد المتبقي، ويمكن تطبيق التقادم بالاهتزاز أو التقادم الطبيعي وفقًا للظروف الفعلية.
لضمان إدارة فعّالة للعمليات، ينبغي تجنب التحميل الزائد لفترات طويلة والتشغيل والكبح المتكررين. يجب أن يلتزم ترتيب أسلاك الحبال بالمتطلبات المعمول بها، كما يجب استبدال أسلاك الحبال البالية بانتظام.
لا ينتج تشقق لحام أسطوانة الرافعة عادةً عن عامل واحد. تساعد المراجعة التفصيلية للهيكل واللحام والحمل والتجميع والبيئة على توضيح مصدر التشقق واختيار التدابير التصحيحية المناسبة لظروف الموقع الفعلية.

أنا سيندي، ولدي 10 سنوات من الخبرة العملية في صناعة الرافعات واكتسبت ثروة من المعرفة المهنية. لقد اخترت الرافعات المرضية لأكثر من 500 عميل. إذا كانت لديك أي احتياجات أو أسئلة حول الرافعات، فلا تتردد في الاتصال بي، وسأستخدم خبرتي وخبرتي العملية لمساعدتك في حل المشكلة!
أرسل استفسارك
- بريد إلكتروني: sales@hndfcrane.com
- واتساب: +86 191 3738 6654
- برقية: +86 191 3738 6654
- هاتف: +86-373-581 8299
- فاكس: +86-373-215 7000
- إضافة: منطقة Changnao الصناعية ، مدينة Xinxiang ، مقاطعة Henan ، الصين
 وي تشات
- الرافعات العلوية
- الرافعات العلوية ذات العارضة المزدوجة
- الرافعات العلوية ذات العارضة الواحدة
- رافعات علوية أحادية العارضة من النوع الأوروبي
- الرافعات العلوية المقاومة للانفجار
- الرافعات العلوية المغناطيسية والإمساك
- الرافعات أحادية السكة
- الرافعات العلوية مسبك
- رافعات محطات العمل: تصميم خفيف الوزن، سهولة التركيب، وتشغيل سلس
- الرافعات الجيب
- رافعات الجيب المثبتة على الحائط
- رافعات جسرية متحركة على الحائط
- رافعات الجيب القائمة بذاتها
- رافعات ذراعية من الألومنيوم: خفيفة الوزن، ذراع دوارة ناعمة لسهولة الرفع
- رافعات ذراع التوازن: رفع خفيف وفعال للتجميع الميكانيكي لمسافات قصيرة
- رافعات ذراعية يدوية قائمة بذاتها: حلول رفع يدوية فعّالة للعمليات في المساحات المحدودة
- رافعات ذراع كهربائية قائمة بذاتها: حل كهربائي بالكامل لرفع سريع وعالي القدرة
- رافعات ذراع مفصلية: رفع دقيق مع مرونة الذراع المزدوجة
- رافعات
- الرافعات الجسرية ذات العارضة المزدوجة
- رافعات نصف قنطرية
- الرافعات الجسرية ذات العارضة الواحدة
- رافعات جسرية تروس
- الرافعات الجسرية للحاويات
- الرافعات الجسرية القابلة للتعديل
- الرافعات الجسرية المحمولة
- الرافعات الجسرية الأوروبية
- الصناعات
- التصنيع العام
- معالجة النفايات
- مسبقة الصنع
- قوة
- حجر
- صناعة الورق
- انتاج المعادن
- بناء الجسر
- رافعات الموانئ: لمناولة الحاويات والمواد السائبة
- الرافعات العلوية لصناعة البترول والغاز: تعزيز الكفاءة التشغيلية
- الرافعات البحرية لتحميل البضائع بكفاءة على السفن
- الرافعات العلوية لصناعة السيارات: حلول أتمتة فعّالة
- روافع كهربائية
- رافعات حبل الأسلاك الكهربائية
- الرافعات الكهربائية
- رافعات كهربائية من النوع الأوروبي
- الرافعات الكهربائية الأوروبية: تشغيل سلس، وانخفاض الضوضاء، وكفاءة الطاقة
- رافعات يدوية: مثالية لمهام السحب والرفع
- رافعات سلسلة يدوية: رفع يدوي للمناطق التي لا تتوفر فيها الطاقة
- رافعات كهربائية ذات ارتفاع منخفض: تصميم مضغوط لتحقيق أقصى قدر من كفاءة المساحة
- رافعات السلسلة الهوائية: التعامل السلس للاستخدام الصناعي
- رافعات سلسلة يدوية مقاومة للانفجار: مصنوعة من سبائك نحاسية مقاومة للشرر للمناطق الخطرة
- رافعات سلسلة كهربائية مقاومة للانفجار لرفع الأحمال في المناطق الخطرة
- عن
- حالات
- أخبار
- الأسئلة الشائعة
- تحميل
- المدونات
- أدوات حساب حمولة عجلات الرافعة عبر الإنترنت
- VR بانوراما
- اتصل بنا
- بريد إلكتروني: sales@hndfcrane.com
- واتساب: +86 191 3738 6654
- برقية: +86 191 3738 6654
- هاتف: +86-373-581 8299
-
