
-
Industrie
-

Produzione generale
-

Gestione dei rifiuti
-

Prefabbricato
-

Energia
-

Calcolo
-

Fabbricazione della carta
-

Produzione di metallo
-

Costruzione di ponti
-

Gru portuali: per la movimentazione di container e materiali sfusi
-

Gru a ponte per l'industria petrolifera e del gas: migliorare l'efficienza operativa
-

Gru marine per un carico efficiente delle merci sulle navi
-

Gru a ponte per l'industria automobilistica: soluzioni di automazione efficienti
-

Soluzioni per gru a ponte per ferrovie: posa binari, manutenzione del materiale rotabile e movimentazione container
-

Gru a ponte per alimenti e bevande: soluzioni affidabili per una movimentazione efficiente
-

Gru a ponte per la produzione efficiente di cemento, vetro, mattoni e calcestruzzo prefabbricato
-

Gru a ponte per l'industria aeronautica: manutenzione e assemblaggio di aeromobili
-

Gru a ponte aerospaziali: sollevamento di precisione per il lancio e il trasporto di razzi
-
-
Prodotti
-
Gru a ponte
-

Gru a ponte monotrave
-

Gru a ponte bitrave
-

Gru a ponte monotrave di tipo europeo
-

Gru a ponte a doppia trave di tipo europeo
-

Gru a ponte antideflagranti
-

Grab E Carroponti Magnetici
-

Gru monorotaia
-

Gru a ponte per fonderia
-

Gru a ponte per isolamento
-

Gru a ponte a bassa altezza
-

Afferrare le gru a ponte
-

Gru a ponte siviera
-

Gru a ponte sospese
-

Gru a ponte elettromagnetiche
-

Gru da postazione di lavoro: design leggero, installazione semplice e funzionamento senza sforzo.
-

Gru a ponte per postazioni di lavoro autoportanti
-

Gru a ponte montata a soffitto
-

Gru a ponte manuali
-
-
Gru a cavalletto
-

Gru a cavalletto semi
-

Gru a cavalletto monotrave
-

Gru a cavalletto a doppia trave
-

Gru a cavalletto per container
-

Gru a cavalletto a traliccio
-

Gru a cavalletto regolabili
-

Gru a cavalletto portatili
-

Gru a cavalletto europee
-

Gru a cavalletto in alluminio
-

Gru a portale per container su pneumatici in gomma
-

Gru a portale per container montate su rotaia
-

Gru a cavalletto per cantieri navali
-

Gru a portale monotrave europee
-

Gru a portale a doppia trave europee
-
-
Gru a bandiera
-

Gru a bandiera autoportanti
-

Gru a bandiera a parete mobile
-

Gru a bandiera a parete
-

Gru a braccio di bilanciamento
-

Gru a bandiera elettriche autoportanti
-

Gru a bandiera manuali autoportanti
-

Gru a bandiera in alluminio
-

Gru a braccio articolato
-

Gru a braccio intelligenti
-

Gru a bandiera standard FEM
-

Gru a bandiera portatili
-
-
Gru speciali
-

Gru a portale portuale
-

Gru per camere bianche
-

Montacarichi mobili per barche
-

Gru a portale con scudo per perforazione tunnel
-

Carri a cavalcioni
-

Sistema di gestione dei segmenti
-

Gru di trasferimento con interblocco di zincatura
-

Gru di impilamento a blocchi di carbonio anodici
-

Gru a trasloelevatore
-

Gru a ponte in rame elettrolitico
-
- Paranchi elettrici
- Carrelli di trasferimento
-
Gru a ponte
-
Parti della gru
-
Secchielli di presa
-

Benna elettrica in acciaio inossidabile
-

Pinze meccaniche a quattro corde per bucce d'arancia
-

Benna con benna a quattro funi meccanica
-

Pinze rettangolari elettroidrauliche
-

Benne mordenti elettroidrauliche
-

Pinze elettroidrauliche per bucce d'arancia, pinze idrauliche per cactus
-

Pinza per motore elettrico
-

Benna con pinza elettrica monorotaia con paranco monorotaia
-

Pinze a conchiglia telecomandate
-

Pinze meccaniche a conchiglia con due funi
-

Pinze per legname
-

Benna con pinza a corda singola
-

Macchine per la pulizia dei cestini della spazzatura
-

Pinze per dragaggio
-

Pinze per rifinitura
-
- Spanditore per gru
-
Pezzi di ricambio per gru
-

Pulegge per gru
-

Pulegge per funi metalliche
-

Tamburo della fune della gru
-

Carrello gru
-

Argano elettrico
-

Cabina dell'operatore della gru
-

Freni per gru a ponte
-

Cavi per gru a ponte
-

Guide per funi di gru a ponte
-

Conduttori per gru a ponte e linee di alimentazione elettrica
-

Rotaie della gru a ponte
-

Clip per rotaie della gru a ponte
-

Motori per gru a ponte
-

Riduttori per gru a ponte
-

Giunti per gru a ponte
-
- Ruote della gru
-
Secchielli di presa
- Azienda
- Contatto























-
Industrie
-
Produzione generale
-
Gestione dei rifiuti
-
Prefabbricato
-
Energia
-
Calcolo
-
Fabbricazione della carta
-
Produzione di metallo
-
Costruzione di ponti
-
Gru portuali: per la movimentazione di container e materiali sfusi
-
Gru a ponte per l'industria petrolifera e del gas: migliorare l'efficienza operativa
-
Gru marine per un carico efficiente delle merci sulle navi
-
Gru a ponte per l'industria automobilistica: soluzioni di automazione efficienti
-
Soluzioni per gru a ponte per ferrovie: posa binari, manutenzione del materiale rotabile e movimentazione container
-
Gru a ponte per alimenti e bevande: soluzioni affidabili per una movimentazione efficiente
-
Gru a ponte per la produzione efficiente di cemento, vetro, mattoni e calcestruzzo prefabbricato
-
Gru a ponte per l'industria aeronautica: manutenzione e assemblaggio di aeromobili
-
Gru a ponte aerospaziali: sollevamento di precisione per il lancio e il trasporto di razzi
-
-
Prodotti
-
Gru a ponte
-
Gru a ponte monotrave
-
Gru a ponte bitrave
-
Gru a ponte monotrave di tipo europeo
-
Gru a ponte a doppia trave di tipo europeo
-
Gru a ponte antideflagranti
-
Grab E Carroponti Magnetici
-
Gru monorotaia
-
Gru a ponte per fonderia
-
Gru a ponte per isolamento
-
Gru a ponte a bassa altezza
-
Afferrare le gru a ponte
-
Gru a ponte siviera
-
Gru a ponte sospese
-
Gru a ponte elettromagnetiche
-
Gru da postazione di lavoro: design leggero, installazione semplice e funzionamento senza sforzo.
-
Gru a ponte per postazioni di lavoro autoportanti
-
Gru a ponte montata a soffitto
-
Gru a ponte manuali
-
-
Gru a cavalletto
-
Gru a cavalletto semi
-
Gru a cavalletto monotrave
-
Gru a cavalletto a doppia trave
-
Gru a cavalletto per container
-
Gru a cavalletto a traliccio
-
Gru a cavalletto regolabili
-
Gru a cavalletto portatili
-
Gru a cavalletto europee
-
Gru a cavalletto in alluminio
-
Gru a portale per container su pneumatici in gomma
-
Gru a portale per container montate su rotaia
-
Gru a cavalletto per cantieri navali
-
Gru a portale monotrave europee
-
Gru a portale a doppia trave europee
-
-
Gru a bandiera
-
Gru a bandiera autoportanti
-
Gru a bandiera a parete mobile
-
Gru a bandiera a parete
-
Gru a braccio di bilanciamento
-
Gru a bandiera elettriche autoportanti
-
Gru a bandiera manuali autoportanti
-
Gru a bandiera in alluminio
-
Gru a braccio articolato
-
Gru a braccio intelligenti
-
Gru a bandiera standard FEM
-
Gru a bandiera portatili
-
-
Gru speciali
-
Gru a portale portuale
-
Gru per camere bianche
-
Montacarichi mobili per barche
-
Gru a portale con scudo per perforazione tunnel
-
Carri a cavalcioni
-
Sistema di gestione dei segmenti
-
Gru di trasferimento con interblocco di zincatura
-
Gru di impilamento a blocchi di carbonio anodici
-
Gru a trasloelevatore
-
Gru a ponte in rame elettrolitico
-
- Paranchi elettrici
- Carrelli di trasferimento
-
Gru a ponte
-
Parti della gru
-
Secchielli di presa
-
Benna elettrica in acciaio inossidabile
-
Pinze meccaniche a quattro corde per bucce d'arancia
-
Benna con benna a quattro funi meccanica
-
Pinze rettangolari elettroidrauliche
-
Benne mordenti elettroidrauliche
-
Pinze elettroidrauliche per bucce d'arancia, pinze idrauliche per cactus
-
Pinza per motore elettrico
-
Benna con pinza elettrica monorotaia con paranco monorotaia
-
Pinze a conchiglia telecomandate
-
Pinze meccaniche a conchiglia con due funi
-
Pinze per legname
-
Benna con pinza a corda singola
-
Macchine per la pulizia dei cestini della spazzatura
-
Pinze per dragaggio
-
Pinze per rifinitura
-
- Spanditore per gru
-
Pezzi di ricambio per gru
-
Pulegge per gru
-
Pulegge per funi metalliche
-
Tamburo della fune della gru
-
Carrello gru
-
Argano elettrico
-
Cabina dell'operatore della gru
-
Freni per gru a ponte
-
Cavi per gru a ponte
-
Guide per funi di gru a ponte
-
Conduttori per gru a ponte e linee di alimentazione elettrica
-
Rotaie della gru a ponte
-
Clip per rotaie della gru a ponte
-
Motori per gru a ponte
-
Riduttori per gru a ponte
-
Giunti per gru a ponte
-
- Ruote della gru
-
Secchielli di presa
- Azienda
- Contatto



Analisi delle cause delle cricche nella saldatura tra l'anima del tamburo della gru e l'albero
Sommario
Questa analisi delle cricche di saldatura del tamburo di una gru esamina un caso in cui una gru in servizio da lungo tempo ha sviluppato delle cricche nella saldatura tra la piastra dell'anima del tamburo e l'albero del tamburo. Sebbene il danno visibile sembri essere un problema di fatica del metallo localizzata, le cause sottostanti potrebbero riguardare la progettazione strutturale, la procedura di saldatura, le condizioni del materiale, il trasferimento delle sollecitazioni, la qualità di fabbricazione e assemblaggio e le condizioni operative.
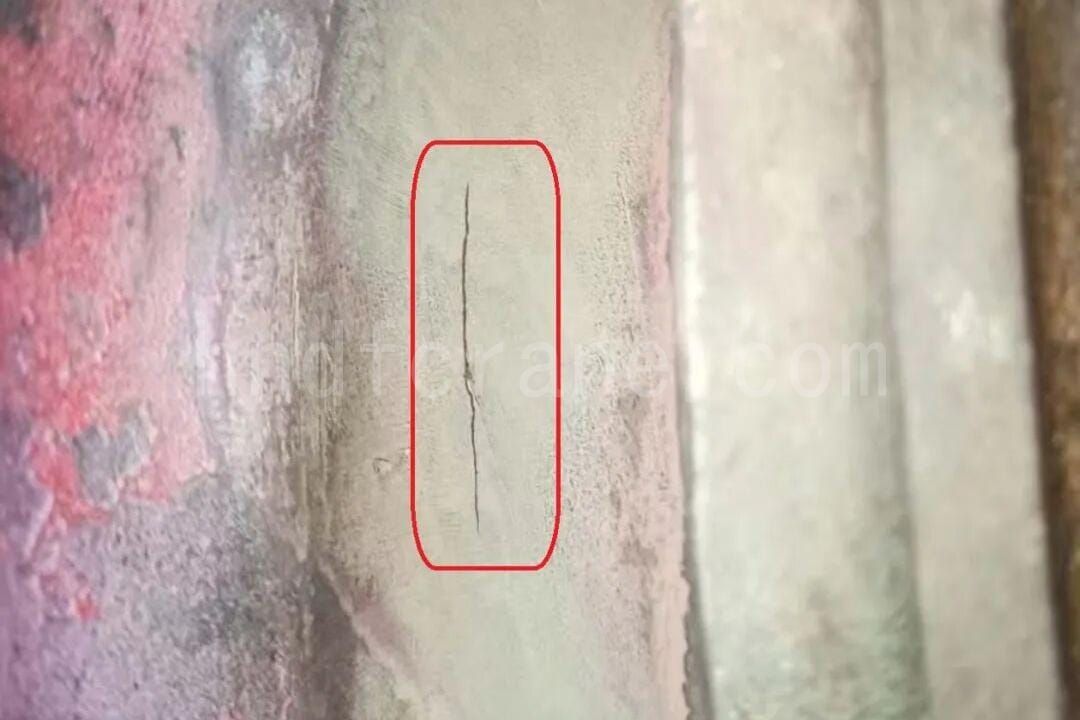
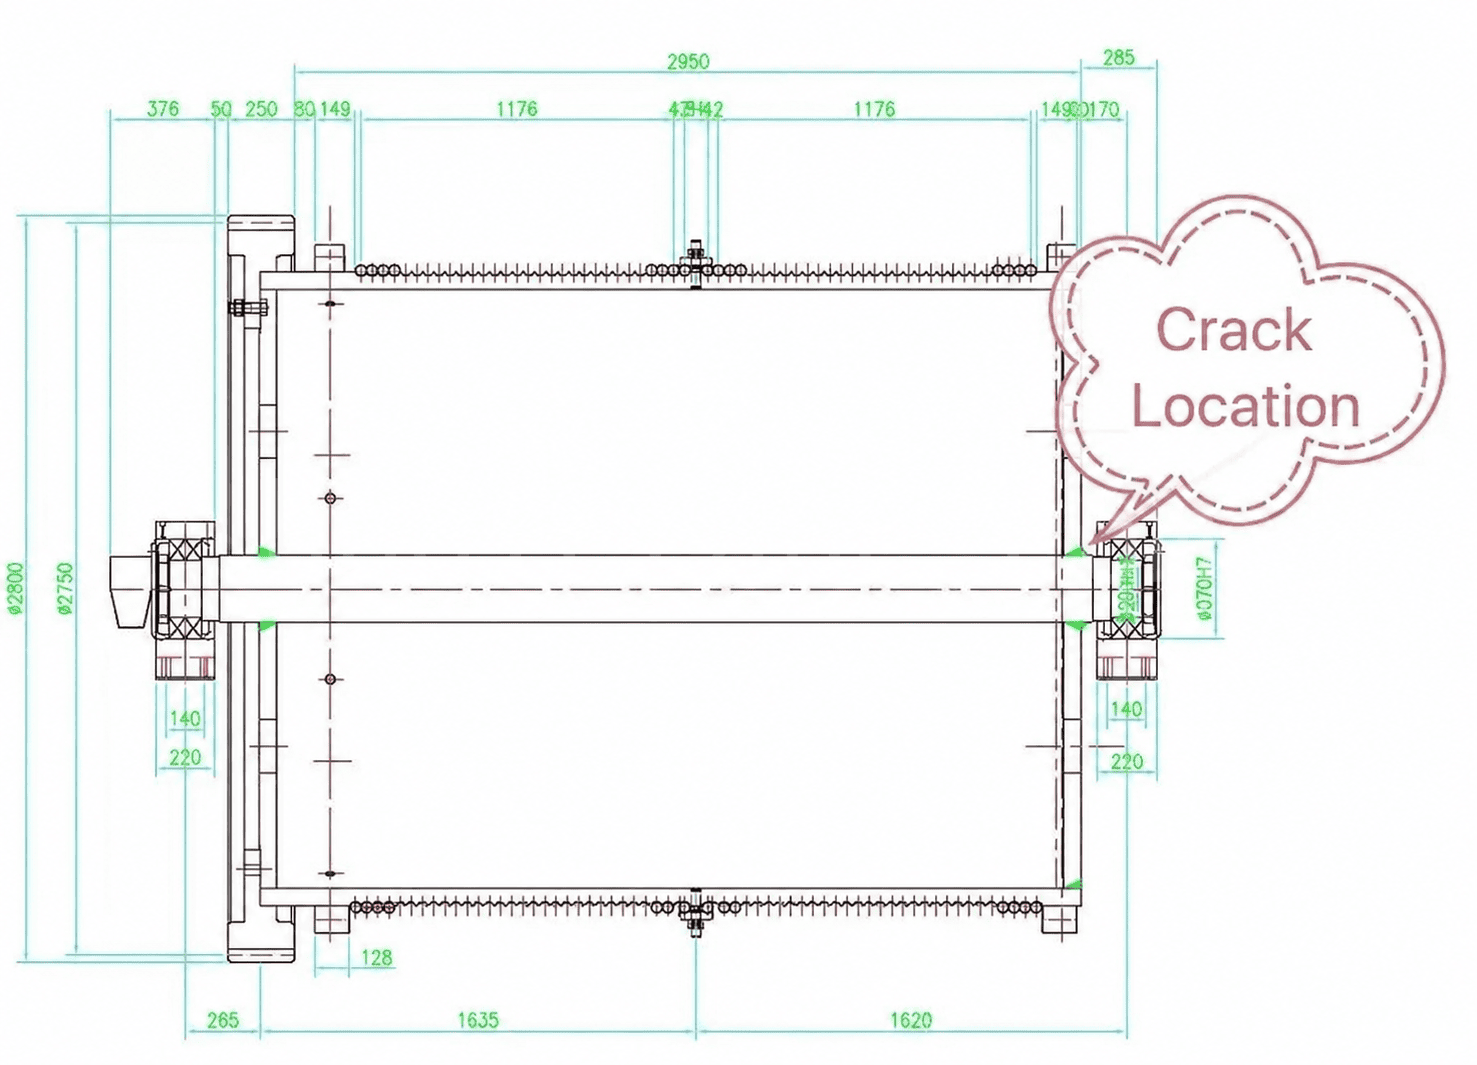
1. Relazione tra il tamburo della gru, la piastra dell'anima, il mozzo e l'albero
Nelle attrezzature di sollevamento, il tamburo è un componente chiave della trasmissione, utilizzato per avvolgere la fune metallica e sollevare o trainare il carico. Il corpo del tamburo sostiene la fune metallica, mentre delle piastre di collegamento sono solitamente disposte alle due estremità del corpo per connetterlo al mozzo o all'albero.
In una struttura comune, il mozzo è saldato al centro della piastra dell'anima. Il mozzo è quindi collegato all'albero del tamburo tramite una chiavetta, e l'albero è supportato da cuscinetti. In questo caso, la piastra dell'anima è saldata direttamente all'albero del tamburo, e l'albero del tamburo è un albero lungo.
La piastra di collegamento non è quindi solo una piastra di raccordo. Trasmette anche coppia e forza radiale tra il guscio del tamburo e l'albero del tamburo. Le fonti generali sui guasti dei tamburi spesso citano le cricche da fatica come causa di sostituzione; questo caso analizza più specificamente i motivi per cui le cricche possono iniziare in corrispondenza della saldatura tra la piastra di collegamento e l'albero.
2. Perché la crepa appare vicino al lato dell'albero del tamburo?
Dal punto di vista meccanico, la piastra dell'anima del tamburo è una piastra sottile soggetta a torsione, flessione, tensione-compressione e taglio nel piano. In prossimità dell'albero del tamburo, possono verificarsi contemporaneamente diverse condizioni sfavorevoli: un brusco cambio di sezione, l'influenza della saldatura e il carico ciclico.
2.1 Concentrazione delle sollecitazioni dovuta a un improvviso cambiamento di sezione
Nella zona prossima all'albero del tamburo, la struttura passa da un albero relativamente spesso a una piastra d'anima più sottile. Per il posizionamento assiale e la saldatura, spesso viene predisposta una spalla dell'albero in corrispondenza della piastra d'anima. Se il raggio di transizione è troppo piccolo o la transizione non è graduale, possono verificarsi concentrazioni di sollecitazioni.
Difetti di saldatura come sottosquadri e penetrazione incompleta possono anch'essi diventare fonti di innesco di cricche.
2.2 Sollecitazioni cicliche e carichi d'impatto
Quando il tamburo è in funzione, la forza di trazione generata dall'avvolgimento della fune metallica viene trasferita attraverso il guscio del tamburo alla piastra dell'anima e quindi all'albero del tamburo. Ogni azione di avvolgimento e sollevamento applica un carico ripetuto a quest'area, che può agire come fatica a basso numero di cicli combinata con carico d'impatto localizzato.
2.3 Tensioni residue di saldatura
Quando la piastra dell'anima e l'albero del tamburo vengono saldati insieme, la zona di saldatura è soggetta ad alte temperature locali e a contrazione da raffreddamento. Se la struttura saldata non viene completamente ricotta o distensione dopo la saldatura, permangono tensioni residue di trazione attorno alla saldatura. Quando queste tensioni residue di trazione si sovrappongono al carico di esercizio, aumenta la probabilità di innesco di cricche.
3. Processo di sviluppo della fessura della piastra Web
Lo sviluppo della fessura può essere osservato in tre fasi.
La prima fase è l'innesco. Alla radice della saldatura o nel raggio di transizione, i difetti microscopici possono diventare fonti di cricche sotto l'azione combinata delle tensioni residue di saldatura e delle tensioni di lavoro.
La seconda fase è la propagazione. Durante ogni operazione di sollevamento, il carico segue lo stesso percorso di trasferimento e la sollecitazione di picco si ripete. La cricca si propaga gradualmente lungo il bordo del grano del materiale. La superficie di frattura può presentare caratteristiche radiali o a guscio.
La terza fase è la frattura. Quando la sezione residua effettiva non è più sufficiente a sopportare il carico, può verificarsi una frattura fragile improvvisa, eventualmente accompagnata da lacerazione della piastra dell'anima o separazione dall'albero del tamburo.
4. Cause comuni di fessurazione della saldatura tra l'anima del tamburo della gru e l'albero
4.1 Fattori di progettazione strutturale
Se la transizione tra la piastra dell'anima e l'albero del mozzo o del tamburo non presenta un raggio adeguato, le sollecitazioni possono variare bruscamente. Se lo spessore della piastra dell'anima è insufficiente, anche il margine di resistenza a fatica potrebbe risultare inadeguato. Una posizione di saldatura scelta in modo errato può ulteriormente aumentare il rischio, soprattutto se la saldatura si trova in una zona ad alta sollecitazione anziché in un'area a bassa sollecitazione.
4.2 Fattori di qualità della saldatura
I difetti di saldatura più comuni includono penetrazione incompleta, inclusioni di scorie, porosità, sottosquadri e cicatrici di saldatura. Se dopo la saldatura non vengono eseguiti controlli non distruttivi come controlli a ultrasuoni o radiografici, i difetti nascosti possono persistere nella struttura per lungo tempo.
Parametri di saldatura non ottimizzati e un'insufficiente distensione post-saldatura possono inoltre aumentare il rischio. Per le strutture a tamburo di grandi dimensioni, il trattamento termico di distensione può risultare difficile da eseguire. Anche la distensione da vibrazione può essere difficoltosa e l'invecchiamento naturale o altri trattamenti di invecchiamento possono essere influenzati dalle tempistiche del progetto.
4.3 Carichi operativi oltre le condizioni di progetto
Un sovraccarico prolungato oltre il carico nominale può aumentare il rischio di fatica della struttura. Avviamenti e frenate frequenti durante il sollevamento possono generare carichi d'impatto elevati. Se la fune metallica non è disposta correttamente sul tamburo, la distribuzione della forza sul tamburo diventa irregolare e le sollecitazioni locali possono essere molto superiori al valore di progetto.
4.4 Errori di fabbricazione e assemblaggio
Se l'accoppiamento tra il foro interno della piastra di supporto e l'albero è troppo stretto o troppo largo, la sollecitazione locale iniziale potrebbe risultare irregolare. La sollecitazione di assemblaggio non completamente rilasciata potrebbe successivamente sommarsi alla sollecitazione di esercizio.
4.5 Corrosione e fattori ambientali
Quando il tamburo è esposto a un ambiente umido o corrosivo per lungo tempo, la zona di saldatura è più soggetta a corrosione. Le aree corrose sono anche punti frequenti di innesco di microfratture.
5. Misure di ispezione, riparazione e prevenzione
Per le apparecchiature esistenti, è possibile eseguire regolarmente controlli con particelle magnetiche o controlli a ultrasuoni intorno alla saldatura tra la piastra dell'anima e l'albero del tamburo. Se vengono rilevate delle crepe, la piastra dell'anima deve essere riparata mediante saldatura o sostituita tempestivamente, e la disposizione della fune metallica deve essere controllata per evitare carichi eccentrici.
Nella progettazione o produzione di nuovi tamburi per gru, il raggio di transizione deve essere ottimizzato e la posizione della saldatura deve essere scelta in modo da evitare, per quanto possibile, le zone di massima sollecitazione. La procedura di saldatura deve essere rigorosamente controllata. Per ridurre le tensioni residue, si possono utilizzare saldature multipass e saldature simmetriche, e, a seconda delle condizioni, si può ricorrere all'invecchiamento tramite vibrazione o all'invecchiamento naturale.
Per una corretta gestione operativa, è necessario evitare sovraccarichi prolungati e frequenti avviamenti e frenate. La disposizione delle funi metalliche deve essere conforme alle normative vigenti e le funi usurate devono essere sostituite regolarmente.
Le crepe nelle saldature dei tamburi delle gru non sono solitamente causate da un singolo fattore. Un'analisi dettagliata della struttura, delle saldature, del carico, dell'assemblaggio e dell'ambiente circostante aiuta a individuare la fonte della crepa e a selezionare le misure correttive più adatte alle effettive condizioni del sito.

Sono Cindy, con 10 anni di esperienza lavorativa nel settore delle gru e un bagaglio di conoscenze professionali accumulato. Ho scelto le gru soddisfacenti per oltre 500 clienti. Se hai esigenze o domande sulle gru, non esitare a contattarmi, userò la mia competenza ed esperienza pratica per aiutarti a risolvere il problema!
Invia la tua richiesta
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegramma: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Aggiungi: distretto industriale di Changnao, città di Xinxiang, provincia di Henan, Cina
 WeChat
- Gru a ponte
- Gru a ponte bitrave
- Gru a ponte monotrave
- Gru a ponte monotrave di tipo europeo
- Gru a ponte antideflagranti
- Grab E Carroponti Magnetici
- Gru monorotaia
- Gru a ponte per fonderia
- Gru da postazione di lavoro: design leggero, installazione semplice e funzionamento senza sforzo.
- Gru a bandiera
- Gru a bandiera a parete
- Gru a bandiera a parete mobile
- Gru a bandiera autoportanti
- Gru a braccio in alluminio: braccio rotante leggero e scorrevole per un sollevamento facile
- Gru a braccio bilanciato: sollevamento leggero ed efficiente per assemblaggi meccanici su brevi distanze
- Gru a bandiera manuali autoportanti: soluzioni di sollevamento manuale efficienti per operazioni in spazi limitati
- Gru a bandiera elettriche autoportanti: soluzione completamente elettrica per sollevamenti rapidi ad alta capacità
- Gru a braccio articolato: sollevamento di precisione con flessibilità a doppio braccio
- Gru a cavalletto
- Gru a cavalletto a doppia trave
- Gru a cavalletto semi
- Gru a cavalletto monotrave
- Gru a cavalletto a traliccio
- Gru a cavalletto per container
- Gru a cavalletto regolabili
- Gru a cavalletto portatili
- Gru a cavalletto europee
- Industrie
- Produzione generale
- Gestione dei rifiuti
- Prefabbricato
- Energia
- Calcolo
- Fabbricazione della carta
- Produzione di metallo
- Costruzione di ponti
- Gru portuali: per la movimentazione di container e materiali sfusi
- Gru a ponte per l'industria petrolifera e del gas: migliorare l'efficienza operativa
- Gru marine per un carico efficiente delle merci sulle navi
- Gru a ponte per l'industria automobilistica: soluzioni di automazione efficienti
- Paranchi elettrici
- Paranchi elettrici a fune
- Paranchi elettrici a catena
- Paranchi elettrici di tipo europeo
- Paranchi elettrici a catena europei: funzionamento regolare, bassa rumorosità ed efficienza energetica
- Paranchi manuali a leva: ideali per attività di trazione e sollevamento
- Paranchi a catena manuali: sollevamento manuale per aree senza corrente elettrica
- Paranchi elettrici a bassa altezza: design compatto per la massima efficienza dello spazio
- Paranchi pneumatici a catena: movimentazione fluida per uso industriale
- Paranchi manuali a catena antideflagranti: costruzione in lega di rame antiscintilla per aree pericolose
- Paranchi elettrici a catena antideflagranti per sollevamento in aree pericolose
- Parti della gru
- Pulegge per funi metalliche
- Carrello gru
- Benne a benna per gru
- Pinze di sollevamento per gru
- Cabine personalizzabili per operatori di gru: maggiore comfort e protezione
- Freni della gru a ponte: essenziali per operazioni sicure
- Cavi per gru a ponte: soluzioni di alimentazione mobile affidabili
- Di
- Casi
- Notizia
- Domande frequenti
- Scaricamento
- Blog
- Strumenti di calcolo del carico delle ruote della gru online
- Panorama VR
- Contattaci
- E-mail: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegramma: +86 191 3738 6654
- Tel: +86-373-581 8299
-
