
-
Прамысловасці
-

Агульная вытворчасць
-

Абыходжанне з адходамі
-

Зборныя
-

Магутнасць
-

Камень
-

Выраб паперы
-

Вытворчасць металу
-

Будаўніцтва мастоў
-

Партовыя краны: для перагрузкі кантэйнераў і сыпкіх матэрыялаў
-

Маставыя краны для нафтагазавай прамысловасці: павышэнне эфектыўнасці эксплуатацыі
-

Марскія краны для эфектыўнай пагрузкі грузаў на судны
-

Маставыя краны для аўтамабільнай прамысловасці: эфектыўныя рашэнні аўтаматызацыі
-

Рашэнні для маставых кранаў для чыгунак: пракладка пуцей, тэхнічнае абслугоўванне рухомага складу і апрацоўка кантэйнераў
-

Маставыя краны для прадуктаў харчавання і напояў: надзейныя рашэнні для эфектыўнай апрацоўкі
-

Маставыя краны для эфектыўнай вытворчасці цэменту, шкла, цэглы і зборнага жалезабетону
-

Маставыя краны для авіяцыйнай прамысловасці: тэхнічнае абслугоўванне і зборка самалётаў
-

Аэракасмічныя маставыя краны: дакладнае пад'ёмнае абсталяванне для запуску і транспарціроўкі ракет
-
-
прадукты
-
Маставыя краны
-

Аднабалочныя моставыя краны
-

Двухбалочныя моставыя краны
-

Аднабалкавыя маставыя краны еўрапейскага тыпу
-

Еўрапейскага тыпу двухбалкавых маставых кранаў
-

Выбухаабароненыя моставыя краны
-

Магнітныя пад'ёмныя краны
-

Манарэйкавыя краны
-

Ліцейныя моставыя краны
-

Ізаляцыя Маставыя краны
-

Маставыя краны з нізкім вышынёй
-

Захопіце моставыя краны
-

Маставыя краны-каўшы
-

Падвесныя моставыя краны
-

Электрамагнітныя моставыя краны
-

Краны для рабочых станцый: лёгкая канструкцыя, простая ўстаноўка і лёгкае кіраванне
-

Асобна стаячыя маставыя краны для рабочых станцый
-

Маставы кран, усталяваны на столі
-

Ручныя маставыя краны
-
-
Казлавыя краны
-

Паўказлавыя краны
-

Аднабалочныя козлавыя краны
-

Двухбалочныя козлавыя краны
-

Кантэйнерныя партальныя краны
-

Ферменныя козлавыя краны
-

Рэгуляваныя партальныя краны
-

Партатыўныя партальныя краны
-

Еўрапейскія козлавыя краны
-

Алюмініевыя партальныя краны
-

Казлавыя кантэйнерныя краны на гумовых шынах
-

Кантэйнерныя партальныя краны на рэйках
-

Казлавы кран верфі
-

Еўрапейскія аднабалкавыя партальныя краны
-

Еўрапейскія двухбалкавыя партальныя краны
-
-
Стрэлавыя краны
-

Свабодна стаячыя краны
-

Насценныя перасоўныя краны
-

Насценныя канвеерныя краны
-

Балансіруючыя стрэлавыя краны
-

Электрычныя асобнастаячыя кансольныя краны
-

Ручныя асобнастаячыя кансольныя краны
-

Алюмініевыя страловыя краны
-

Сустаўныя краны
-

Разумныя стрэлавыя краны
-

Стандартныя кансольныя краны FEM
-

Пераносныя страловыя краны
-
-
Спецыяльныя краны
-

Партальныя краны гавані
-

Краны для чыстых памяшканняў
-

Мабільныя лодкавыя пад'ёмнікі
-

Казлавы кран са шчытом для свідравання тунэляў
-

Перавозчыкі верхам
-

Сістэма апрацоўкі сегментаў
-

Ацынкаванне блакавальных перагрузачных кранаў
-

Кран для штабелявання анодных вугляродных блокаў
-

Штабелерны кран
-

Электралітычны медны маставы кран
-
- Электрычныя пад'ёмнікі
- Трансферныя каляскі
-
Маставыя краны
-
Запчасткі крана
-
Хапай вёдры
-

Электрычнае вядро з нержавеючай сталі
-

Механічныя захопы апельсінавай скарынкі з чатырма вяроўкамі
-

Механічны грейферный коўш з чатырма вяроўкамі
-

Электрагідраўлічныя прастакутныя захопы
-

Электрагідраўлічныя грейферы
-

Электрагідраўлічны захоп апельсінавай скарынкі, гідраўлічны захоп кактуса
-

Электрычны рухавік Grab
-

Электрычны манарэйкавы захопнік з манарэйкавым пад'ёмнікам
-

Раскладанкі з дыстанцыйным кіраваннем
-

Механічныя грейферы з двума вяроўкамі
-

Захопы драўніны
-

Каўш з адным канатам
-

Машыны для ўборкі смеццевых стэлажоў
-

Дноуглубительные захопы
-

Абрэзка захопаў
-
- Кран-спрэдэр
-
Запасныя часткі крана
-

Шківы кранаў
-

Канатныя снапы
-

Кран канатны барабан
-

Кранавая каляска
-

Электрычная лябёдка
-

Кабіна кранаўшчыка
-

Тармазы падвесных кранаў
-

Кабелі падвесных кранаў
-

Канатныя накіроўвалыя падвеснага крана
-

Падвесныя краны праваднікі і лініі электразабеспячэння
-

Рэйкі маставых кранаў
-

Кліпсы для рэек маставога крана
-

Рухавікі для маставых кранаў
-

Рэдуктары маставых кранаў
-

Муфты для маставога крана
-
- Колы крана
-
Хапай вёдры
- Кампанія
- Кантакт























-
Прамысловасці
-
Агульная вытворчасць
-
Абыходжанне з адходамі
-
Зборныя
-
Магутнасць
-
Камень
-
Выраб паперы
-
Вытворчасць металу
-
Будаўніцтва мастоў
-
Партовыя краны: для перагрузкі кантэйнераў і сыпкіх матэрыялаў
-
Маставыя краны для нафтагазавай прамысловасці: павышэнне эфектыўнасці эксплуатацыі
-
Марскія краны для эфектыўнай пагрузкі грузаў на судны
-
Маставыя краны для аўтамабільнай прамысловасці: эфектыўныя рашэнні аўтаматызацыі
-
Рашэнні для маставых кранаў для чыгунак: пракладка пуцей, тэхнічнае абслугоўванне рухомага складу і апрацоўка кантэйнераў
-
Маставыя краны для прадуктаў харчавання і напояў: надзейныя рашэнні для эфектыўнай апрацоўкі
-
Маставыя краны для эфектыўнай вытворчасці цэменту, шкла, цэглы і зборнага жалезабетону
-
Маставыя краны для авіяцыйнай прамысловасці: тэхнічнае абслугоўванне і зборка самалётаў
-
Аэракасмічныя маставыя краны: дакладнае пад'ёмнае абсталяванне для запуску і транспарціроўкі ракет
-
-
прадукты
-
Маставыя краны
-
Аднабалочныя моставыя краны
-
Двухбалочныя моставыя краны
-
Аднабалкавыя маставыя краны еўрапейскага тыпу
-
Еўрапейскага тыпу двухбалкавых маставых кранаў
-
Выбухаабароненыя моставыя краны
-
Магнітныя пад'ёмныя краны
-
Манарэйкавыя краны
-
Ліцейныя моставыя краны
-
Ізаляцыя Маставыя краны
-
Маставыя краны з нізкім вышынёй
-
Захопіце моставыя краны
-
Маставыя краны-каўшы
-
Падвесныя моставыя краны
-
Электрамагнітныя моставыя краны
-
Краны для рабочых станцый: лёгкая канструкцыя, простая ўстаноўка і лёгкае кіраванне
-
Асобна стаячыя маставыя краны для рабочых станцый
-
Маставы кран, усталяваны на столі
-
Ручныя маставыя краны
-
-
Казлавыя краны
-
Паўказлавыя краны
-
Аднабалочныя козлавыя краны
-
Двухбалочныя козлавыя краны
-
Кантэйнерныя партальныя краны
-
Ферменныя козлавыя краны
-
Рэгуляваныя партальныя краны
-
Партатыўныя партальныя краны
-
Еўрапейскія козлавыя краны
-
Алюмініевыя партальныя краны
-
Казлавыя кантэйнерныя краны на гумовых шынах
-
Кантэйнерныя партальныя краны на рэйках
-
Казлавы кран верфі
-
Еўрапейскія аднабалкавыя партальныя краны
-
Еўрапейскія двухбалкавыя партальныя краны
-
-
Стрэлавыя краны
-
Свабодна стаячыя краны
-
Насценныя перасоўныя краны
-
Насценныя канвеерныя краны
-
Балансіруючыя стрэлавыя краны
-
Электрычныя асобнастаячыя кансольныя краны
-
Ручныя асобнастаячыя кансольныя краны
-
Алюмініевыя страловыя краны
-
Сустаўныя краны
-
Разумныя стрэлавыя краны
-
Стандартныя кансольныя краны FEM
-
Пераносныя страловыя краны
-
-
Спецыяльныя краны
-
Партальныя краны гавані
-
Краны для чыстых памяшканняў
-
Мабільныя лодкавыя пад'ёмнікі
-
Казлавы кран са шчытом для свідравання тунэляў
-
Перавозчыкі верхам
-
Сістэма апрацоўкі сегментаў
-
Ацынкаванне блакавальных перагрузачных кранаў
-
Кран для штабелявання анодных вугляродных блокаў
-
Штабелерны кран
-
Электралітычны медны маставы кран
-
- Электрычныя пад'ёмнікі
- Трансферныя каляскі
-
Маставыя краны
-
Запчасткі крана
-
Хапай вёдры
-
Электрычнае вядро з нержавеючай сталі
-
Механічныя захопы апельсінавай скарынкі з чатырма вяроўкамі
-
Механічны грейферный коўш з чатырма вяроўкамі
-
Электрагідраўлічныя прастакутныя захопы
-
Электрагідраўлічныя грейферы
-
Электрагідраўлічны захоп апельсінавай скарынкі, гідраўлічны захоп кактуса
-
Электрычны рухавік Grab
-
Электрычны манарэйкавы захопнік з манарэйкавым пад'ёмнікам
-
Раскладанкі з дыстанцыйным кіраваннем
-
Механічныя грейферы з двума вяроўкамі
-
Захопы драўніны
-
Каўш з адным канатам
-
Машыны для ўборкі смеццевых стэлажоў
-
Дноуглубительные захопы
-
Абрэзка захопаў
-
- Кран-спрэдэр
-
Запасныя часткі крана
-
Шківы кранаў
-
Канатныя снапы
-
Кран канатны барабан
-
Кранавая каляска
-
Электрычная лябёдка
-
Кабіна кранаўшчыка
-
Тармазы падвесных кранаў
-
Кабелі падвесных кранаў
-
Канатныя накіроўвалыя падвеснага крана
-
Падвесныя краны праваднікі і лініі электразабеспячэння
-
Рэйкі маставых кранаў
-
Кліпсы для рэек маставога крана
-
Рухавікі для маставых кранаў
-
Рэдуктары маставых кранаў
-
Муфты для маставога крана
-
- Колы крана
-
Хапай вёдры
- Кампанія
- Кантакт



Аналіз прычын расколін у зварным шве паміж сцяной і валам крановага барабана
Змест
У гэтым аналізе расколін зварнога шва барабана крана разглядаецца выпадак, калі ў доўгатэрмінова эксплуатаваным кране ўтварылася расколіна ў зварным шве паміж пласцінай сценкі барабана і валам барабана. Нягледзячы на тое, што бачнае пашкоджанне, відаць, з'яўляецца лакальнай праблемай стомленасці металу, асноўныя прычыны могуць уключаць канструкцыю канструкцыі, працэс зваркі, стан матэрыялу, перадачу напружанняў, якасць вырабу і зборкі, а таксама ўмовы эксплуатацыі.
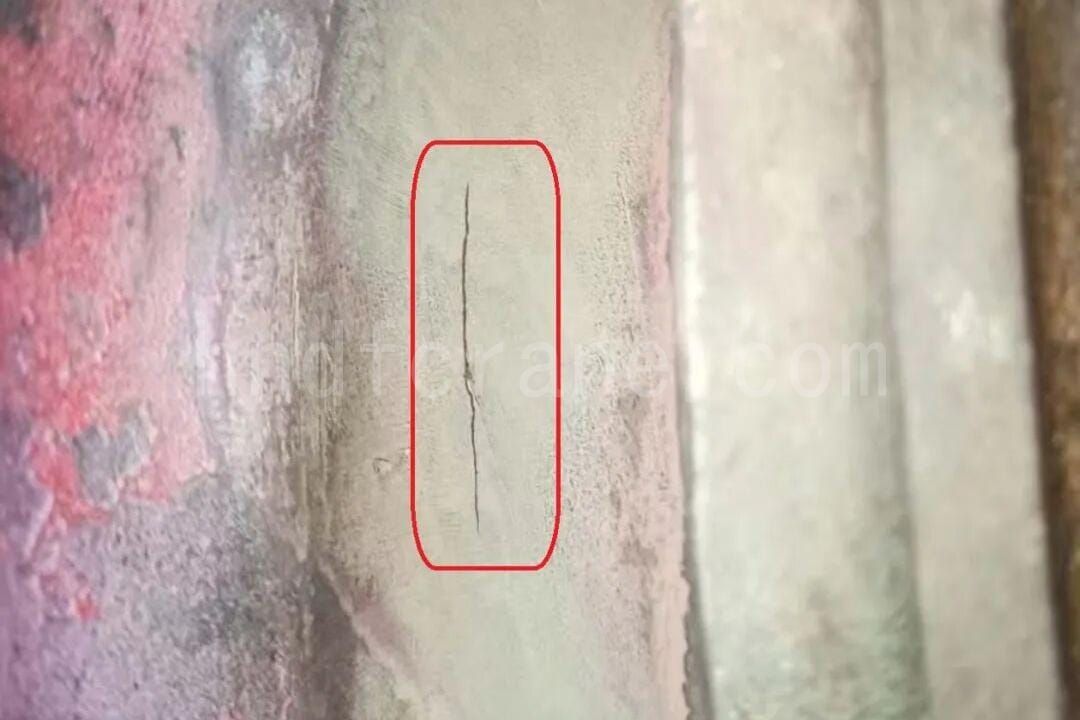
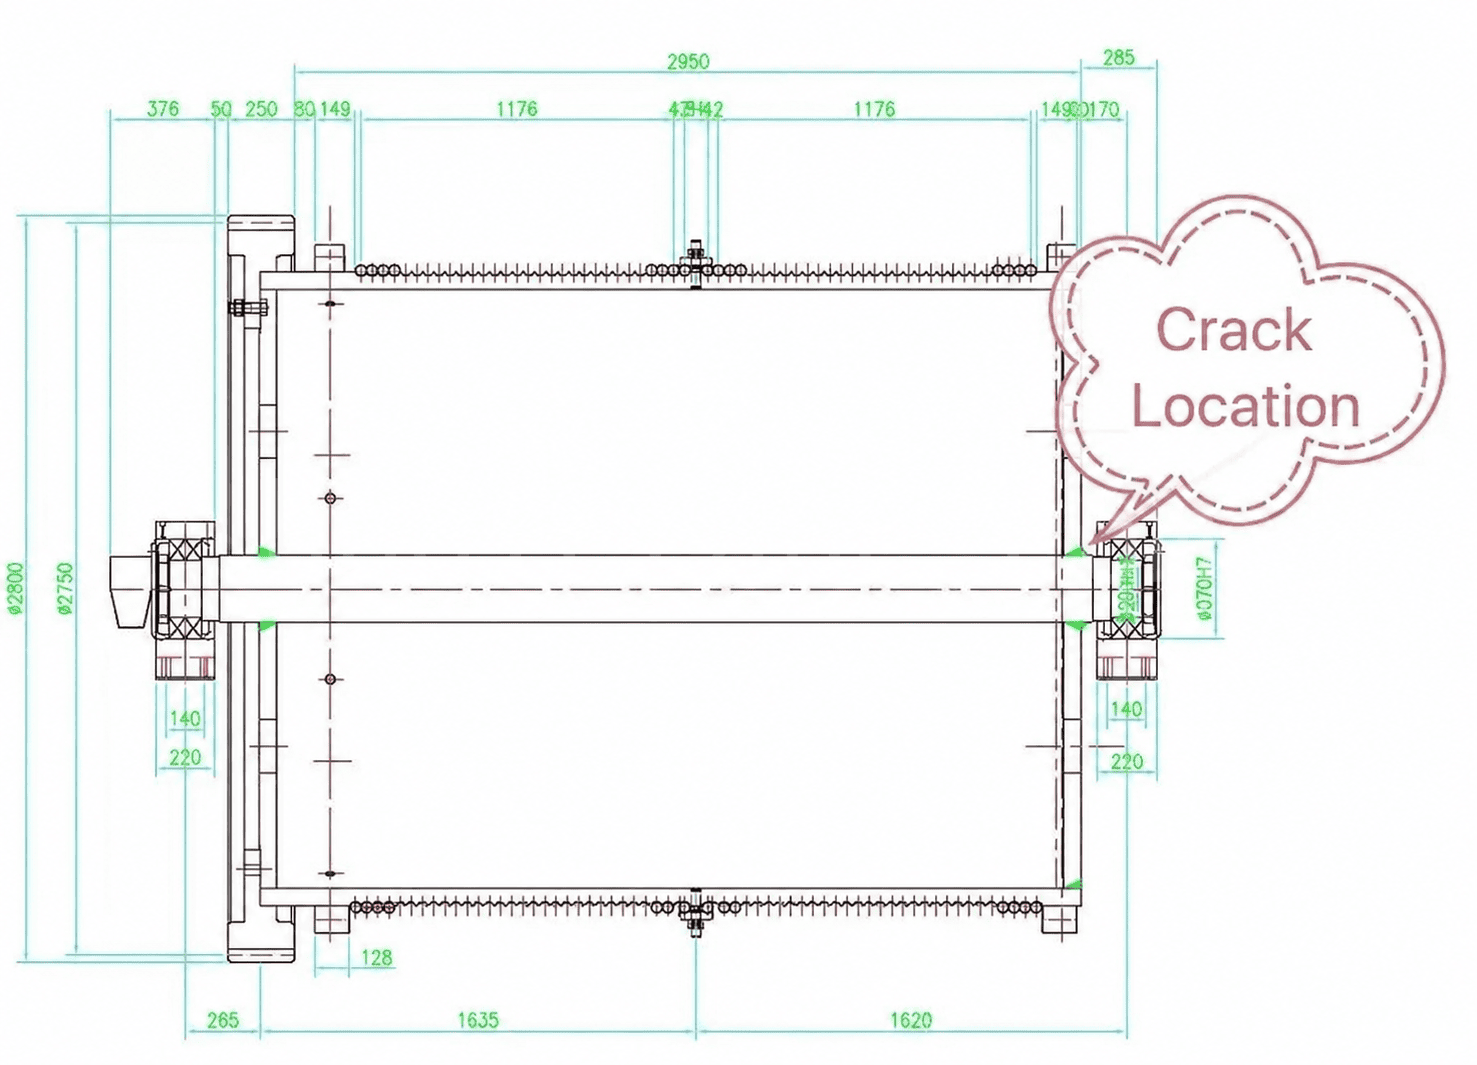
1. Сувязь паміж барабанам крана, пласцінай-перамычкай, ступіцай і валам
У пад'ёмным абсталяванні барабан з'яўляецца ключавым кампанентам перадачы, які выкарыстоўваецца для намотвання троса і ўздыму або цягі грузу. Абалонка барабана нясе трос, а перакрыцці звычайна размешчаны на абодвух канцах абалонкі для злучэння абалонкі са ступіцай або валам.
У распаўсюджанай канструкцыі ступіца прыварана да цэнтра пласціны-рамы. Затым ступіца злучана з валам барабана шпонкай, а вал падтрымліваецца падшыпнікамі. У гэтым выпадку пласціна-рама прыварана непасрэдна да вала барабана, і вал барабана ўяўляе сабой доўгі вал.
Такім чынам, пласціна-перамычка з'яўляецца не толькі злучальнай пласцінай. Яна таксама перадае крутоўны момант і радыяльную сілу паміж абалонкай барабана і валам барабана. У агульных даведніках па пашкоджаннях барабанаў часта згадваюцца расколіны ад стомленасці як стан замены; у гэтым выпадку больш канкрэтна разглядаецца, чаму расколіны могуць узнікнуць вакол зварнога шва паміж пласцінай-перамычкай і валам.
2. Чаму расколіна з'яўляецца каля боку вала барабана
З механічнага пункту гледжання, пласціна барабана — гэта тонкая пласціна, якая падвяргаецца скручэнню, выгібу, расцяжэнню-сцісканню і зруху ў плоскасці. Паблізу вала барабана могуць адначасова ўзнікаць некалькі неспрыяльных умоў: раптоўная змена сячэння, уплыў зварнога шва і цыклічнае нагружэнне.
2.1 Канцэнтрацыя напружанняў ад рэзкай змены сячэння
У зоне, блізкай да вала барабана, канструкцыя пераходзіць ад адносна тоўстага вала да больш тонкай пласціны перагародкі. Для восевага пазіцыянавання і зваркі ў адпаведным становішчы пласціны перагародкі часта размяшчаецца плячо вала. Калі радыус пераходу занадта малы або пераход неплаўны, можа ўзнікнуць канцэнтрацыя напружанняў.
Дэфекты зварнога шва, такія як падрэз і няпоўнае праварванне, таксама могуць стаць крыніцамі ўзнікнення расколін.
2.2 Цыклічныя напружанні і ўдарныя нагрузкі
Калі барабан працуе, сіла расцяжэння, якая ўзнікае пры намотванні троса, перадаецца праз абалонку барабана на пласціну з перагародкай, а затым на вал барабана. Кожнае намотванне і ўздым стварае паўторную нагрузку на гэтую зону, што можа праяўляцца як малацыкавая стомленасць у спалучэнні з лакальнай ударнай нагрузкай.
2.3 Астаткавыя напружанні пры зварцы
Калі пласціна-рэбра і вал барабана звараныя разам, у зоне зваркі адбываецца лакальнае ўсаджванне ад высокай тэмпературы і астуджэння. Калі звараная канструкцыя не цалкам адпаленая або не знятае напружанне пасля зваркі, вакол зварнога шва застаюцца рэшткавыя расцягвальныя напружанні. Калі гэтыя рэшткавыя расцягвальныя напружанні накладваюцца на эксплуатацыйную нагрузку, узнікненне расколін становіцца больш верагодным.
3. Працэс развіцця расколіны ў пласціне сцяны
Развіццё расколіны можна разглядаць у тры этапы.
Першы этап — ініцыяцыя. У корані шва або ў пераходным радыусе мікраскапічныя дэфекты могуць стаць крыніцамі расколін пад сумесным уздзеяннем рэшткавых напружанняў зваркі і працоўных напружанняў.
Другі этап — распаўсюджванне. Падчас кожнай аперацыі ўздыму нагрузка перадаецца па адным і тым жа шляху, і пікавае напружанне паўтараецца. Расколіна паступова распаўсюджваецца ўздоўж мяжы зерняў матэрыялу. Паверхня разлому можа мець радыяльныя або абалонкападобныя рысы.
Трэцяя стадыя — разбурэнне. Калі пакінутае эфектыўнае сячэнне больш не дазваляе вытрымліваць нагрузку, можа адбыцца раптоўнае далікатнае разбурэнне, якое можа суправаджацца разрывам пласціны перагародкі або аддзяленнем ад вала барабана.
4. Распаўсюджаныя прычыны расколін у зварным шве паміж валам і сценкай барабана крана
4.1 Фактары канструкцыйнага праектавання
Калі пераход паміж пласцінай перамычкі і ступіцай або валам барабана не мае дастатковага радыуса, напружанне можа рэзка змяніцца. Калі таўшчыня пласціны перамычкі недастатковая, запас трываласці на стомленасць таксама можа быць недастатковым. Няправільна выбранае месца зваркі можа яшчэ больш павялічыць рызыку, асабліва калі зварка знаходзіцца ў зоне высокага, а не ў зоне нізкага напружання.
4.2 Фактары якасці зваркі
Да распаўсюджаных дэфектаў зварнога шва адносяцца няпоўнае праварванне, уключэнне шлаку, сітаватасць, падрэзы і шнары зварнога шва. Калі пасля зваркі не праводзіцца неразбуральны кантроль, такі як ультрагукавы або радыяграфічны кантроль, схаваныя дэфекты могуць заставацца ў канструкцыі на працягу доўгага часу.
Неаптымізаваныя параметры зваркі і недастатковае зняцце напружання пасля зваркі таксама могуць павялічыць рызыку. Для вялікіх барабанных канструкцый тэрмічная апрацоўка для зняцця напружання можа быць цяжкай. Зняцце вібрацыйнага напружання таксама можа быць цяжка ў поўнай меры рэалізаваць, а на натуральнае старэнне або іншую апрацоўку ад старэння могуць паўплываць патрабаванні да графіка праекта.
4.3 Эксплуатацыйныя нагрузкі, якія выходзяць за рамкі разліковых умоў
Працяглая перагрузка звыш намінальнай нагрузкі можа павялічыць рызыку стомленасці канструкцыі. Частыя пускі і тармажэнні падчас пад'ёму могуць ствараць вялікія ўдарныя нагрузкі. Калі трос няправільна размешчаны на барабане, размеркаванне сілы на барабане становіцца нераўнамерным, і лакальнае напружанне можа значна перавышаць разліковае значэнне.
4.4 Памылкі вытворчасці і зборкі
Калі пасадка паміж унутраным адтулінай пласціны стэнкі і валам занадта тугая або занадта свабодная, пачатковае лакальнае напружанне можа стаць нераўнамерным. Напружанне пры зборцы, якое не было цалкам знята, можа пазней спалучацца з эксплуатацыйным напружаннем.
4.5 Карозія і фактары навакольнага асяроддзя
Калі барабан працяглы час знаходзіцца ў вільготным або каразійным асяроддзі, зона зваркі больш схільная да карозіі. Карозія таксама з'яўляецца распаўсюджаным месцам узнікнення мікратрэшчынаў.
5. Меры праверкі, рамонту і прафілактыкі
Для існуючага абсталявання можна рэгулярна праводзіць магнітна-парашковы або ультрагукавы кантроль вакол зварнога шва паміж пласцінай і валам барабана. Пры выяўленні расколін пласціну варта своечасова адрамантаваць зваркай або замяніць, а таксама праверыць размяшчэнне троса, каб пазбегнуць эксцэнтрычнай нагрузкі.
Пры праектаванні або вырабе новага барабана крана неабходна аптымізаваць радыус пераходу, а становішча зваркі павінна быць арганізавана такім чынам, каб пазбегнуць зоны максімальнага напружання, наколькі гэта магчыма. Працэдура зваркі павінна строга кантралявацца. Для зніжэння рэшткавага напружання можна выкарыстоўваць шматпраходную зварку і сіметрычную зварку, а ў залежнасці ад рэальных умоў можна ўжываць вібрацыйнае старэнне або натуральнае старэнне.
Для кіравання эксплуатацыяй варта пазбягаць працяглай перагрузкі і частых пускаў і тармажэнняў. Размяшчэнне тросаў павінна адпавядаць дзеючым патрабаванням, а зношаныя тросы неабходна рэгулярна замяняць.
Расколіны ў зварных швах барабана крана звычайна не выклікаюцца адным фактарам. Пакрокавы агляд канструкцыі, зваркі, нагрузкі, зборкі і навакольнага асяроддзя дапамагае высветліць крыніцу расколіны і выбраць карэкціруючыя меры, якія адпавядаюць рэальным умовам на будаўнічай пляцоўцы.

Я Сіндзі, з 10-гадовым вопытам работы ў кранабудаўнічай прамысловасці і багатымі прафесійнымі ведамі. Я абраў задавальняючыя краны для 500+ кліентаў. Калі ў вас ёсць якія-небудзь патрэбы або пытанні аб кранах, калі ласка, не саромейцеся звяртацца да мяне, я буду выкарыстоўваць свой вопыт і практычны вопыт, каб дапамагчы вам вырашыць праблему!
Адпраўце свой запыт
- электронная пошта: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Тэлеграма: +86 191 3738 6654
- Тэл.: +86-373-581 8299
- Факс: +86-373-215 7000
- Дадаць: прамысловы раён Чаннао, горад Сіньсян, правінцыя Хэнань, Кітай
 WeChat
- Маставыя краны
- Двухбалочныя моставыя краны
- Аднабалочныя моставыя краны
- Аднабалкавыя маставыя краны еўрапейскага тыпу
- Выбухаабароненыя моставыя краны
- Магнітныя пад'ёмныя краны
- Манарэйкавыя краны
- Ліцейныя моставыя краны
- Краны для рабочых станцый: лёгкая канструкцыя, простая ўстаноўка і лёгкае кіраванне
- Стрэлавыя краны
- Насценныя канвеерныя краны
- Насценныя перасоўныя краны
- Свабодна стаячыя краны
- Алюмініевыя страловыя краны: лёгкія, плаўна паваротныя рычагі для лёгкага ўздыму
- Балансіруючыя страловыя краны: эфектыўны лёгкі пад'ём грузаў для механічнай зборкі на кароткія адлегласці
- Ручныя асобнастаячыя кансольныя краны: эфектыўныя рашэнні для ручнога пад'ёму грузаў у абмежаванай прасторы
- Электрычныя асобнастаячыя кансольныя краны: цалкам электрычнае рашэнне для хуткага пад'ёму вялікай грузападымальнасці
- Шарнірна-сучлененыя краны: дакладны пад'ём з гнуткасцю двух рычагоў
- Казлавыя краны
- Двухбалочныя козлавыя краны
- Паўказлавыя краны
- Аднабалочныя козлавыя краны
- Ферменныя козлавыя краны
- Кантэйнерныя партальныя краны
- Рэгуляваныя партальныя краны
- Партатыўныя партальныя краны
- Еўрапейскія козлавыя краны
- Прамысловасці
- Агульная вытворчасць
- Абыходжанне з адходамі
- Зборныя
- Магутнасць
- Камень
- Выраб паперы
- Вытворчасць металу
- Будаўніцтва мастоў
- Партовыя краны: для перагрузкі кантэйнераў і сыпкіх матэрыялаў
- Маставыя краны для нафтагазавай прамысловасці: павышэнне эфектыўнасці эксплуатацыі
- Марскія краны для эфектыўнай пагрузкі грузаў на судны
- Маставыя краны для аўтамабільнай прамысловасці: эфектыўныя рашэнні аўтаматызацыі
- Электрычныя пад'ёмнікі
- Электрычныя канатныя пад'ёмнікі
- Электрычныя ланцужныя талі
- Электрычныя пад'ёмнікі еўрапейскага тыпу
- Еўрапейскія электрычныя ланцужныя талі: бесперабойная праца, нізкі ўзровень шуму і энергаэфектыўнасць
- Ручныя рычажныя пад'ёмнікі: ідэальна падыходзяць для цягі і ўздыму грузаў
- Ручныя ланцуговыя талі: ручны пад'ём для месцаў без электрычнасці
- Электрычныя пад'ёмнікі з нізкай вышынёй: кампактная канструкцыя для максімальнага выкарыстання прасторы
- Пнеўматычныя ланцуговыя талі: лёгкае кіраванне для прамысловага выкарыстання
- Выбухаабароненыя ручныя ланцуговыя талі: іскраўстойлівая канструкцыя з меднага сплаву для небяспечных зон
- Выбухаабароненыя электрычныя ланцуговыя талі для пад'ёму грузаў у небяспечных зонах
- Аб
- Справы
- Навіны
- Частыя пытанні
- Спампаваць
- Блогі
- Інтэрнэт-інструменты для разліку нагрузкі на колы крана
- VR Панарама
- Звяжыцеся з намі
- электронная пошта: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Тэлеграма: +86 191 3738 6654
- Тэл.: +86-373-581 8299
-
