
-
Отрасли
-

Общее производство
-

Обращение с отходами
-

сборный
-

Власть
-

Камень
-

Изготовление бумаги
-

Производство металла
-

Строительство моста
-

Портовые краны: для обработки контейнеров и сыпучих материалов
-

Мостовые краны для нефтяной и газовой промышленности: повышение эффективности работы
-

Морские краны для эффективной погрузки грузов на суда
-

Мостовые краны для автомобильной промышленности: эффективные решения по автоматизации
-

Решения с использованием мостовых кранов для железных дорог: укладка путей, техническое обслуживание подвижного состава и обработка контейнеров
-

Мостовые краны для продуктов питания и напитков: надежные решения для эффективной обработки грузов
-

Мостовые краны для эффективного производства цемента, стекла, кирпича и сборного бетона
-

Мостовые краны для авиационной промышленности: техническое обслуживание и сборка самолетов
-

Мостовые краны для аэрокосмической промышленности: точный подъем грузов для запуска и транспортировки ракет
-
-
Продукты
-
Мостовой Кран
-

Кран Мостовой Однобалочный
-

Кран Мостовой Двухбалочный
-

Однобалочные мостовые краны европейского типа
-

Двухбалочные мостовые краны европейского типа
-

Взрывозащищенные Мостовые Краны
-

Грейферные и магнитные мостовые краны
-

Монорельсовые краны
-

Литейные Мостовые Краны
-

Изоляция мостовых кранов
-

Мостовые краны с низкой габаритной высотой
-

Грейферные мостовые краны
-

Ковшовые мостовые краны
-

Подвесные мостовые краны
-

Электромагнитные мостовые краны
-

Рабочие краны: легкая конструкция, простой монтаж и удобство в эксплуатации.
-

Отдельно стоящие рабочие станции мостовые краны
-

Мостовой кран, монтируемый на потолке
-

Ручные мостовые краны
-
-
Козловой Кран
-

Полукозловой Кран
-

Однобалочный Козловой Кран
-

Двухбалочный Козловой Кран
-

Kозловой Kонтейнерный Kран
-

Козловые Краны С Фермами
-

Регулируемые козловые краны
-

Mини Kозловой Kран
-

Европейские Козловые Краны
-

Алюминиевые козловые краны
-

Контейнерные козловые краны на резиновых шинах
-

Контейнерные козловые краны на рельсовом ходу
-

Козловой кран для судостроительной верфи
-

Европейские однобалочные козловые краны
-

Европейские двухбалочные козловые краны
-
-
Консольный Кран
-

Kран Kонсольный Hа Kолонне
-

Настенно-Передвижной Консольный Кран
-

Кран Консульный Настенный
-

Балансировочные поворотные краны
-

Электрические отдельно стоящие поворотные краны
-

Ручные отдельно стоящие консольные краны
-

Алюминиевые консольные краны
-

Шарнирно-сочлененные краны
-

Умные поворотные краны
-

Стандартные поворотные краны FEM
-

Переносные поворотные краны
-
-
Специальные краны
-

Портальные краны для гавани
-

Краны для чистых помещений
-

Мобильные лодочные подъемники
-

Козловой кран со щитом для проходки тоннелей
-

Портальные перевозчики
-

Система обработки сегментов
-

Оцинковка блокировочных кранов
-

Кран для штабелирования блоков анода из углеродного волокна
-

Штабелерный кран
-

Электролитический медный мостовой кран
-
- Tельфер Электрический
- Тележки для переноса
-
Мостовой Кран
-
Запчасти для кранов
-
Ковши для сбора мусора
-

Электрический грейферный ковш из нержавеющей стали
-

Механические четырехканатные грейферы Orange Peel
-

Механический четырехканатный грейферный ковш
-

Электрогидравлические прямоугольные грейферы
-

Электрогидравлические грейферные захваты
-

Электрогидравлические грейферы Orange Peel, Гидравлический грейфер Cactus
-

Грейфер с электродвигателем
-

Электрический монорельсовый грейферный ковш с монорельсовым подъемником
-

Грейферы с дистанционным управлением
-

Механические двухканатные грейферы
-

Лесозаготовительные грейферы
-

Грейферный ковш с одним тросом
-

Машины для очистки мусорных корзин
-

Грейферы для дноуглубительных работ
-

Обрезка захватов
-
- Кран-распределитель
-
Запасные части для кранов
-

Блоки крана
-

Канатные шкивы
-

Кран канатный барабан
-

Крановая тележка
-

Электрическая лебедка
-

Кабина крановщика
-

Тормоза мостового крана
-

Кабели мостового крана
-

Направляющие каната мостового крана
-

Провода мостовых кранов и линии электропередач
-

Рельсы мостового крана
-

Зажимы для рельс мостового крана
-

Двигатели мостовых кранов
-

Редукторы мостовых кранов
-

Муфты для мостового крана
-
- Kрановое Kолесо
-
Ковши для сбора мусора
- Компания
- Контакт























-
Отрасли
-
Общее производство
-
Обращение с отходами
-
сборный
-
Власть
-
Камень
-
Изготовление бумаги
-
Производство металла
-
Строительство моста
-
Портовые краны: для обработки контейнеров и сыпучих материалов
-
Мостовые краны для нефтяной и газовой промышленности: повышение эффективности работы
-
Морские краны для эффективной погрузки грузов на суда
-
Мостовые краны для автомобильной промышленности: эффективные решения по автоматизации
-
Решения с использованием мостовых кранов для железных дорог: укладка путей, техническое обслуживание подвижного состава и обработка контейнеров
-
Мостовые краны для продуктов питания и напитков: надежные решения для эффективной обработки грузов
-
Мостовые краны для эффективного производства цемента, стекла, кирпича и сборного бетона
-
Мостовые краны для авиационной промышленности: техническое обслуживание и сборка самолетов
-
Мостовые краны для аэрокосмической промышленности: точный подъем грузов для запуска и транспортировки ракет
-
-
Продукты
-
Мостовой Кран
-
Кран Мостовой Однобалочный
-
Кран Мостовой Двухбалочный
-
Однобалочные мостовые краны европейского типа
-
Двухбалочные мостовые краны европейского типа
-
Взрывозащищенные Мостовые Краны
-
Грейферные и магнитные мостовые краны
-
Монорельсовые краны
-
Литейные Мостовые Краны
-
Изоляция мостовых кранов
-
Мостовые краны с низкой габаритной высотой
-
Грейферные мостовые краны
-
Ковшовые мостовые краны
-
Подвесные мостовые краны
-
Электромагнитные мостовые краны
-
Рабочие краны: легкая конструкция, простой монтаж и удобство в эксплуатации.
-
Отдельно стоящие рабочие станции мостовые краны
-
Мостовой кран, монтируемый на потолке
-
Ручные мостовые краны
-
-
Козловой Кран
-
Полукозловой Кран
-
Однобалочный Козловой Кран
-
Двухбалочный Козловой Кран
-
Kозловой Kонтейнерный Kран
-
Козловые Краны С Фермами
-
Регулируемые козловые краны
-
Mини Kозловой Kран
-
Европейские Козловые Краны
-
Алюминиевые козловые краны
-
Контейнерные козловые краны на резиновых шинах
-
Контейнерные козловые краны на рельсовом ходу
-
Козловой кран для судостроительной верфи
-
Европейские однобалочные козловые краны
-
Европейские двухбалочные козловые краны
-
-
Консольный Кран
-
Kран Kонсольный Hа Kолонне
-
Настенно-Передвижной Консольный Кран
-
Кран Консульный Настенный
-
Балансировочные поворотные краны
-
Электрические отдельно стоящие поворотные краны
-
Ручные отдельно стоящие консольные краны
-
Алюминиевые консольные краны
-
Шарнирно-сочлененные краны
-
Умные поворотные краны
-
Стандартные поворотные краны FEM
-
Переносные поворотные краны
-
-
Специальные краны
-
Портальные краны для гавани
-
Краны для чистых помещений
-
Мобильные лодочные подъемники
-
Козловой кран со щитом для проходки тоннелей
-
Портальные перевозчики
-
Система обработки сегментов
-
Оцинковка блокировочных кранов
-
Кран для штабелирования блоков анода из углеродного волокна
-
Штабелерный кран
-
Электролитический медный мостовой кран
-
- Tельфер Электрический
- Тележки для переноса
-
Мостовой Кран
-
Запчасти для кранов
-
Ковши для сбора мусора
-
Электрический грейферный ковш из нержавеющей стали
-
Механические четырехканатные грейферы Orange Peel
-
Механический четырехканатный грейферный ковш
-
Электрогидравлические прямоугольные грейферы
-
Электрогидравлические грейферные захваты
-
Электрогидравлические грейферы Orange Peel, Гидравлический грейфер Cactus
-
Грейфер с электродвигателем
-
Электрический монорельсовый грейферный ковш с монорельсовым подъемником
-
Грейферы с дистанционным управлением
-
Механические двухканатные грейферы
-
Лесозаготовительные грейферы
-
Грейферный ковш с одним тросом
-
Машины для очистки мусорных корзин
-
Грейферы для дноуглубительных работ
-
Обрезка захватов
-
- Кран-распределитель
-
Запасные части для кранов
-
Блоки крана
-
Канатные шкивы
-
Кран канатный барабан
-
Крановая тележка
-
Электрическая лебедка
-
Кабина крановщика
-
Тормоза мостового крана
-
Кабели мостового крана
-
Направляющие каната мостового крана
-
Провода мостовых кранов и линии электропередач
-
Рельсы мостового крана
-
Зажимы для рельс мостового крана
-
Двигатели мостовых кранов
-
Редукторы мостовых кранов
-
Муфты для мостового крана
-
- Kрановое Kолесо
-
Ковши для сбора мусора
- Компания
- Контакт



Анализ причин образования трещин в сварном шве между стенкой и валом кранового барабана
Оглавление
В данном анализе трещин в сварном шве барабана крана рассматривается случай, когда в долго эксплуатируемом кране образовались трещины в сварном шве между пластиной стенки барабана и валом барабана. Хотя видимое повреждение, по-видимому, является локальной проблемой усталости металла, первопричины могут включать в себя конструкцию, процедуру сварки, состояние материала, передачу напряжений, качество изготовления и сборки, а также условия эксплуатации.
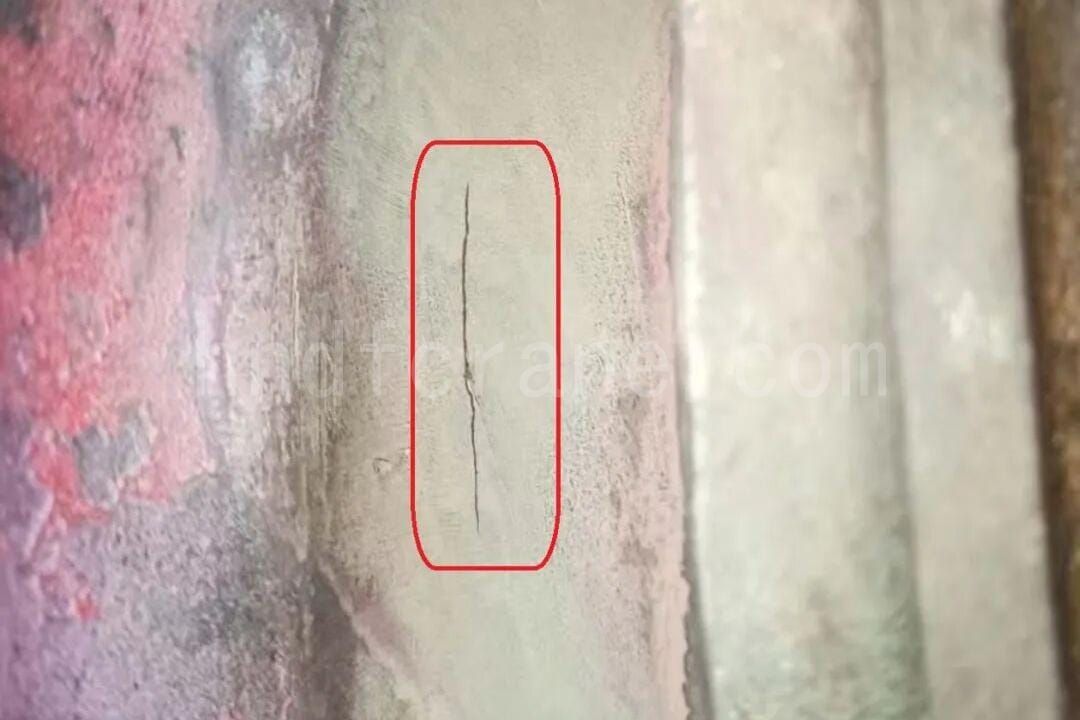
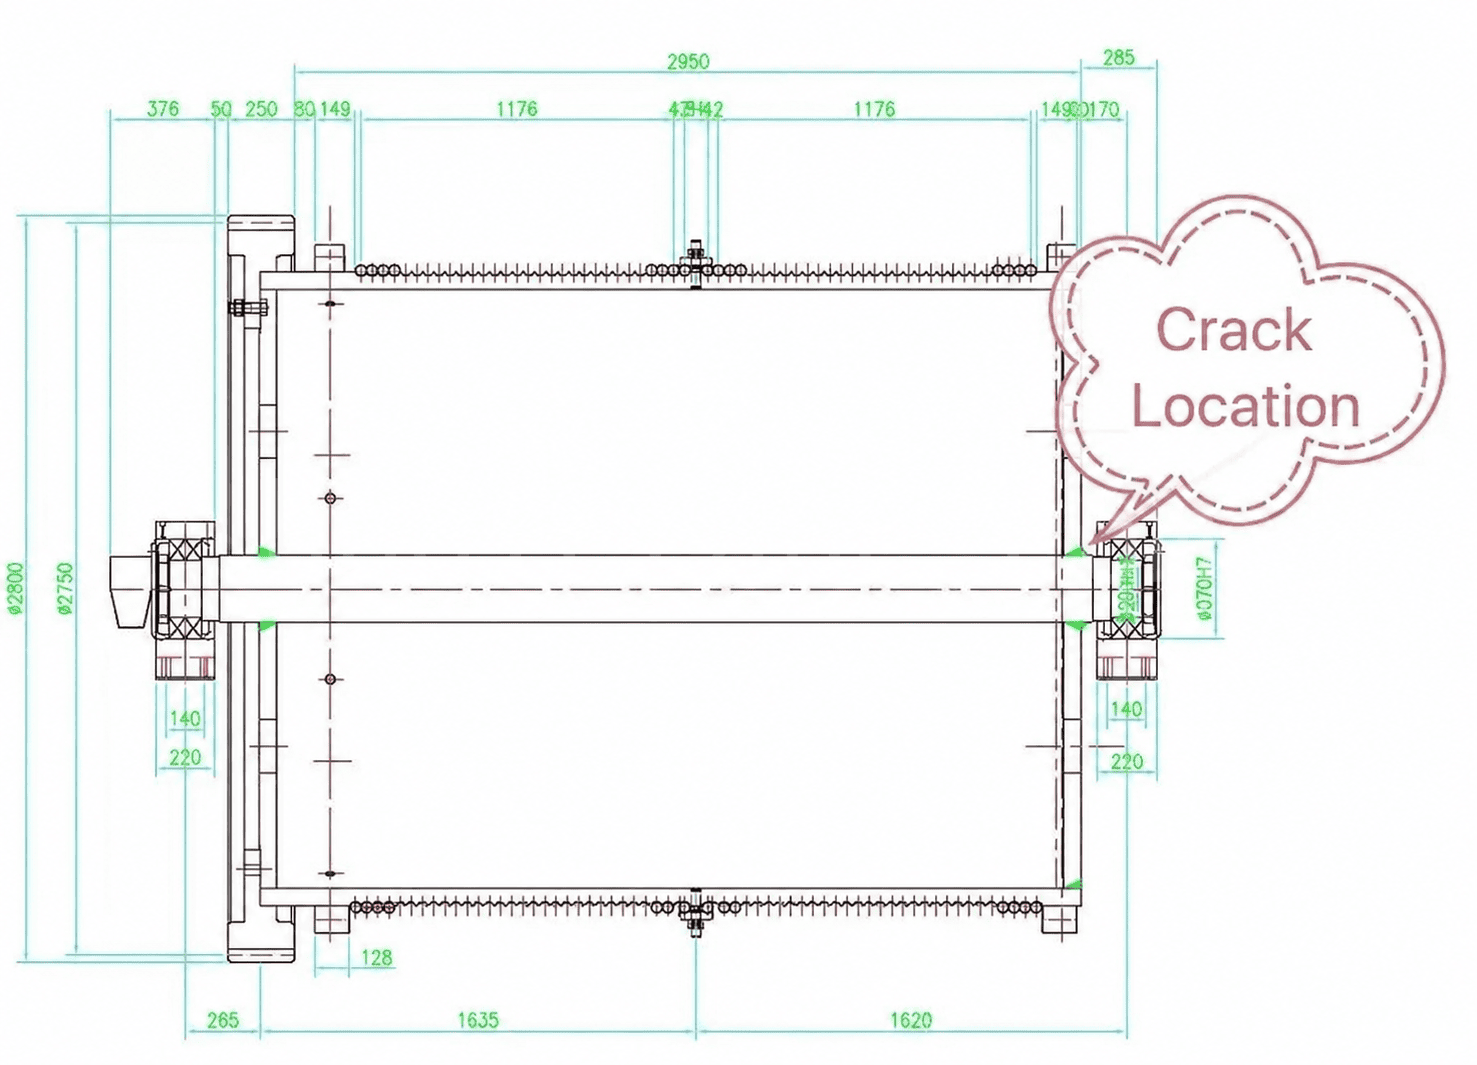
1. Взаимосвязь между барабаном крана, ленточной плитой, ступицей и валом.
В подъемном оборудовании барабан является ключевым элементом трансмиссии, используемым для намотки стального троса и подъема или перемещения груза. Корпус барабана несет стальной трос, а на обоих концах корпуса обычно расположены пластины, соединяющие корпус со ступицей или валом.
В стандартной конструкции ступица приваривается к центру листовой пластины. Затем ступица соединяется с валом барабана шпонкой, а вал поддерживается подшипниками. В данном случае листовая пластина приваривается непосредственно к валу барабана, а вал барабана представляет собой длинный вал.
Таким образом, соединительная пластина является не только пластиной. Она также передает крутящий момент и радиальную силу между корпусом барабана и валом барабана. В общих справочниках по поломкам барабанов часто упоминаются усталостные трещины как причина их возникновения; в данном случае более подробно рассматривается, почему трещины могут начинаться вокруг сварного шва между соединительной пластиной и валом.
2. Почему трещина появляется со стороны вала барабана?
С механической точки зрения, стенка барабана представляет собой тонкую пластину, подверженную кручению, изгибу, растяжению-сжатию и сдвигу в плоскости. Вблизи вала барабана одновременно могут возникать несколько неблагоприятных условий: резкое изменение сечения, влияние сварного шва и циклическая нагрузка.
2.1 Концентрация напряжений при резком изменении сечения
В области, близкой к валу барабана, конструкция переходит от относительно толстого вала к более тонкой стенке. Для осевого позиционирования и сварки в соответствующем месте стенки часто располагается выступ вала. Если радиус перехода слишком мал или переход не плавный, может возникнуть концентрация напряжений.
Дефекты сварного шва, такие как подрез и неполное проплавление, также могут стать источниками образования трещин.
2.2 Циклические напряжения и ударные нагрузки
При работе барабана растягивающее усилие, создаваемое намоткой стального троса, передается через корпус барабана на пластину, а затем на вал барабана. Каждое движение намотки и подъема создает многократную нагрузку на эту область, что может проявляться в виде малоцикловой усталости в сочетании с локальной ударной нагрузкой.
2.3 Остаточные напряжения при сварке
При сварке стенки и вала барабана в зоне сварного шва происходит локальное повышение температуры и усадка при охлаждении. Если сварная конструкция не подвергается полному отжигу или снятию напряжений после сварки, вокруг сварного шва сохраняется остаточное растягивающее напряжение. Когда это остаточное растягивающее напряжение накладывается на рабочую нагрузку, возрастает вероятность образования трещин.
3. Процесс развития трещины в стенке балки.
Развитие трещин можно рассматривать в три этапа.
Первый этап — инициирование. В корне сварного шва или в области переходного радиуса микроскопические дефекты под совместным действием остаточных сварочных напряжений и рабочих напряжений могут стать источниками трещин.
Второй этап — распространение. Во время каждой операции подъема нагрузка следует по одному и тому же пути передачи, и пиковое напряжение повторяется. Трещина постепенно распространяется вдоль границ зерен материала. Поверхность излома может иметь радиальные или оболочкообразные формы.
Третий этап — разрушение. Когда оставшейся эффективной площади сечения уже недостаточно для восприятия нагрузки, может произойти внезапное хрупкое разрушение, возможно, сопровождающееся разрывом стенки или отделением от вала барабана.
4. Распространенные причины растрескивания сварного шва между стенкой и валом кранового барабана
4.1 Факторы, определяющие конструкцию
Если переход между стенкой и ступицей или валом барабана выполнен без разумного радиуса, напряжение может резко измениться. Если толщина стенки недостаточна, запас прочности при усталости также может оказаться недостаточным. Неправильно выбранное место сварки может еще больше увеличить риск, особенно если сварной шов находится в зоне высоких напряжений, а не в зоне низких напряжений.
4.2 Факторы качества сварки
К распространенным дефектам сварных швов относятся неполное проплавление, включения шлака, пористость, подрез и следы от сварки. Если после сварки не проводится неразрушающий контроль, такой как ультразвуковой или рентгенографический контроль, скрытые дефекты могут оставаться в конструкции в течение длительного времени.
Неоптимизированные параметры сварки и недостаточное снятие напряжений после сварки также могут повысить риск. Для крупных барабанных конструкций термообработка для снятия напряжений может быть затруднена. Полное снятие вибрационных напряжений также может быть затруднено, а естественное старение или другие виды обработки, направленные на старение, могут зависеть от требований графика проекта.
4.3 Эксплуатационные нагрузки, превышающие расчетные.
Длительная перегрузка сверх номинальной нагрузки может увеличить риск усталости конструкции. Частые пуски и торможения во время подъема могут создавать большие ударные нагрузки. Если стальной трос неправильно уложен на барабане, распределение усилий на барабане становится неравномерным, и локальные напряжения могут быть значительно выше расчетного значения.
4.4 Ошибки при производстве и сборке
Если посадка между внутренним отверстием пластины и валом слишком плотная или слишком свободная, начальное локальное напряжение может стать неравномерным. Напряжение, возникающее при сборке и не полностью снятое, может впоследствии суммироваться с рабочим напряжением.
4.5 Коррозия и факторы окружающей среды
При длительном воздействии влажной или коррозионной среды на барабан, зона сварного шва становится более подвержена коррозии. Коррозия также является распространенным явлением, приводящим к образованию микротрещин.
5. Меры по осмотру, ремонту и профилактике
Для существующего оборудования можно регулярно проводить магнитопорошковый или ультразвуковой контроль в области сварного шва между листовой пластиной и валом барабана. При обнаружении трещин следует своевременно отремонтировать листовую пластину сваркой или заменить ее, а также проверить натяжение троса, чтобы избежать эксцентрической нагрузки.
При проектировании или изготовлении новых барабанов кранов необходимо оптимизировать радиус перехода и расположить сварной шов таким образом, чтобы максимально избежать зоны максимального напряжения. Процедура сварки должна строго контролироваться. Для снижения остаточных напряжений можно использовать многопроходную и симметричную сварку, а в зависимости от реальных условий может применяться вибрационное старение или естественное старение.
В целях управления эксплуатацией следует избегать длительных перегрузок, а также частых запусков и торможений. Расположение стальных канатов должно соответствовать действующим требованиям, а изношенные канаты следует регулярно заменять.
Растрескивание сварных швов на барабанах кранов обычно не вызвано одним фактором. Пошаговый анализ конструкции, сварки, нагрузки, сборки и окружающей среды помогает выяснить источник трещины и выбрать корректирующие меры, соответствующие реальным условиям на объекте.

Меня зовут Синди, у меня 10-летний опыт работы в крановой отрасли, и я накопила огромный профессиональный опыт. Я выбрала удовлетворяющие требованиям краны для более чем 500 клиентов. Если у вас есть какие-либо потребности или вопросы о кранах, пожалуйста, свяжитесь со мной, я использую свои знания и практический опыт, чтобы помочь вам решить проблему!
Отправить запрос
- Почта: sales@hndfcrane.com
- Ватсап: +86 191 3738 6654
- Телеграмма: +86 191 3738 6654
- Тел: +86-373-581 8299
- Факс: +86-373-215 7000
- Добавить: Промышленный район Чаннао, город Синьсян, провинция Хэнань, Китай.
 WeChat
- Мостовой Кран
- Кран Мостовой Двухбалочный
- Кран Мостовой Однобалочный
- Однобалочные мостовые краны европейского типа
- Взрывозащищенные Мостовые Краны
- Грейферные и магнитные мостовые краны
- Монорельсовые краны
- Литейные Мостовые Краны
- Рабочие краны: легкая конструкция, простой монтаж и удобство в эксплуатации.
- Консольный Кран
- Кран Консульный Настенный
- Настенно-Передвижной Консольный Кран
- Kран Kонсольный Hа Kолонне
- Алюминиевые консольные краны: легкая, плавно вращающаяся стрела для удобства подъема
- Краны с балансирной стрелой: эффективный легкий подъем для механического монтажа на короткие расстояния
- Ручные свободностоящие консольные краны: эффективные решения для ручного подъема грузов в условиях ограниченного пространства
- Электрические отдельно стоящие консольные краны: полностью электрическое решение для быстрой и высокопроизводительной подъемной работы.
- Шарнирно-сочлененные консольные краны: точный подъем с возможностью перемещения обеих стрел.
- Козловой Кран
- Двухбалочный Козловой Кран
- Полукозловой Кран
- Однобалочный Козловой Кран
- Козловые Краны С Фермами
- Kозловой Kонтейнерный Kран
- Регулируемые козловые краны
- Mини Kозловой Kран
- Европейские Козловые Краны
- Отрасли
- Общее производство
- Обращение с отходами
- сборный
- Власть
- Камень
- Изготовление бумаги
- Производство металла
- Строительство моста
- Портовые краны: для обработки контейнеров и сыпучих материалов
- Мостовые краны для нефтяной и газовой промышленности: повышение эффективности работы
- Морские краны для эффективной погрузки грузов на суда
- Мостовые краны для автомобильной промышленности: эффективные решения по автоматизации
- Tельфер Электрический
- Таль Электрическая Kанатная
- Таль Электрическая Цепная
- Европейский Тип Канатной Электротали
- Европейские электрические цепные тали: плавная работа, низкий уровень шума и энергоэффективность
- Ручные рычажные тали: идеально подходят для тяговых и подъемных задач
- Ручные цепные тали: ручной подъем для мест без электричества
- Электрические тали с малой высотой подъема: компактная конструкция для максимальной эффективности использования пространства
- Пневматические цепные тали: плавное управление для промышленного использования
- Взрывозащищенные ручные цепные тали: искробезопасная конструкция из медного сплава для работы в опасных зонах.
- Взрывозащищенные электрические цепные тали для подъема грузов в опасных зонах
- О
- Случаи
- Новости
- Вопросы и ответы
- Скачать
- Блоги
- Онлайн-инструменты для расчета нагрузки на колесо крана
- VR Панорама
- Связаться с нами
- Почта: sales@hndfcrane.com
- Ватсап: +86 191 3738 6654
- Телеграмма: +86 191 3738 6654
- Тел: +86-373-581 8299
-
