
-
Industrieën
-

Algemene productie
-

Afvalverwerking
-

Prefab
-

Stroom
-

Steen
-

Papier maken
-

Metaalproductie
-

Brug constructie
-

Havenkranen: voor het verwerken van containers en bulkmateriaal
-

Bovenloopkranen voor de petroleum- en gasindustrie: Verbeter de operationele efficiëntie
-

Maritieme kranen voor efficiënt laden van vracht op schepen
-

Bovenloopkranen voor de auto-industrie: efficiënte automatiseringsoplossingen
-

Bovenloopkraanoplossingen voor spoorwegen: spoor leggen, onderhoud van rollend materieel en containerafhandeling
-

Bovenloopkranen voor de voedings- en drankenindustrie: betrouwbare oplossingen voor efficiënte handling
-

Bovenloopkranen voor efficiënte cement-, glas-, baksteen- en prefab betonproductie
-

Bovenloopkranen voor de luchtvaartindustrie: vliegtuigonderhoud en -assemblage
-

Luchtvaartbovenloopkranen: nauwkeurig hijsen voor raketlancering en -transport
-
-
Producten
-
Bovenloopkranen
-

Enkele ligger bovenloopkranen
-

Dubbelligger bovenloopkranen
-

Europese enkelligger bovenloopkranen
-

Europese type dubbelligger bovenloopkranen
-

Explosieveilige bovenloopkranen
-

Grijper en magnetische bovenloopkranen
-

Monorailkranen
-

Gieterij Bovenloopkranen
-

Isolatie Bovenloopkranen
-

Bovenloopkranen met lage doorrijhoogte
-

Grijp bovenloopkranen
-

Schep bovenloopkranen
-

Ondergehangen bovenloopkranen
-

Elektromagnetische bovenloopkranen
-

Werkstationkranen: lichtgewicht ontwerp, eenvoudige installatie en moeiteloze bediening
-

Vrijstaande werkstationbrugkranen
-

Plafondgemonteerde brugkraan
-

Handmatige bovenloopkranen
-
-
Portaalkranen
-

Semi-portaalkranen
-

Enkelligger portaalkranen
-

Dubbelligger portaalkranen
-

Portaalkranen voor containers
-

Truss-portaalkranen
-

Verstelbare portaalkranen
-

Draagbare portaalkranen
-

Europese portaalkranen
-

Aluminium portaalkranen
-

Container portaalkranen met rubberen banden
-

Rail gemonteerde container portaalkranen
-

Scheepswerf portaalkraan
-

Europese portaalkranen met enkele ligger
-

Europese dubbelligger portaalkranen
-
- Zwenkkranen
- Speciale kranen
- Elektrische takels
- Transferwagens
-
Bovenloopkranen
-
Kraan Onderdelen
-
Grijp emmers
-

Elektrische roestvrijstalen grijperbak
-

Mechanische vier-touws sinaasappelschillengrijpers
-

Mechanische vier-kabel grijper emmer
-

Elektrohydraulische rechthoekige grijpers
-

Elektrohydraulische grijpers
-

Elektrohydraulische sinaasappelschilgrijpers, hydraulische cactusgrijper
-

Elektrische motorgrijper
-

Elektrische monorailgrijper met monorailtakel
-

Afstandsbediening Clamshell-grijpers
-

Mechanische twee-touwen grijpers
-

Houtgrijpers
-

Enkele touwgrijper emmer
-

Afvalrekreinigingsmachines
-

Baggergrijpers
-

Trimgrijpers
-
- Kraan spreider
-
Kraan reserveonderdelen
-

Kraanpoelies
-

Staalkabel Schoven
-

Kraankabeltrommel
-

Kraanwagen
-

Elektrische lier
-

Cabine voor kraanmachinist
-

Bovenloopkraan remmen
-

Kabels voor bovenloopkranen
-

Kabelgeleiders voor bovenloopkranen
-

Bovenloopkraangeleiders en stroomtoevoerleidingen
-

Bovenloopkraanrails
-

Bovenloopkraan railklemmen
-

Bovenloopkraanmotoren
-

Bovenloopkraan-reductiekasten
-

Koppelingen voor bovenloopkranen
-
- Kraanwielen
-
Grijp emmers
- Bedrijf
- Contact












































-
Industrieën
-
Algemene productie
-
Afvalverwerking
-
Prefab
-
Stroom
-
Steen
-
Papier maken
-
Metaalproductie
-
Brug constructie
-
Havenkranen: voor het verwerken van containers en bulkmateriaal
-
Bovenloopkranen voor de petroleum- en gasindustrie: Verbeter de operationele efficiëntie
-
Maritieme kranen voor efficiënt laden van vracht op schepen
-
Bovenloopkranen voor de auto-industrie: efficiënte automatiseringsoplossingen
-
Bovenloopkraanoplossingen voor spoorwegen: spoor leggen, onderhoud van rollend materieel en containerafhandeling
-
Bovenloopkranen voor de voedings- en drankenindustrie: betrouwbare oplossingen voor efficiënte handling
-
Bovenloopkranen voor efficiënte cement-, glas-, baksteen- en prefab betonproductie
-
Bovenloopkranen voor de luchtvaartindustrie: vliegtuigonderhoud en -assemblage
-
Luchtvaartbovenloopkranen: nauwkeurig hijsen voor raketlancering en -transport
-
-
Producten
-
Bovenloopkranen
-
Enkele ligger bovenloopkranen
-
Dubbelligger bovenloopkranen
-
Europese enkelligger bovenloopkranen
-
Europese type dubbelligger bovenloopkranen
-
Explosieveilige bovenloopkranen
-
Grijper en magnetische bovenloopkranen
-
Monorailkranen
-
Gieterij Bovenloopkranen
-
Isolatie Bovenloopkranen
-
Bovenloopkranen met lage doorrijhoogte
-
Grijp bovenloopkranen
-
Schep bovenloopkranen
-
Ondergehangen bovenloopkranen
-
Elektromagnetische bovenloopkranen
-
Werkstationkranen: lichtgewicht ontwerp, eenvoudige installatie en moeiteloze bediening
-
Vrijstaande werkstationbrugkranen
-
Plafondgemonteerde brugkraan
-
Handmatige bovenloopkranen
-
-
Portaalkranen
-
Semi-portaalkranen
-
Enkelligger portaalkranen
-
Dubbelligger portaalkranen
-
Portaalkranen voor containers
-
Truss-portaalkranen
-
Verstelbare portaalkranen
-
Draagbare portaalkranen
-
Europese portaalkranen
-
Aluminium portaalkranen
-
Container portaalkranen met rubberen banden
-
Rail gemonteerde container portaalkranen
-
Scheepswerf portaalkraan
-
Europese portaalkranen met enkele ligger
-
Europese dubbelligger portaalkranen
-
- Zwenkkranen
- Speciale kranen
- Elektrische takels
- Transferwagens
-
Bovenloopkranen
-
Kraan Onderdelen
-
Grijp emmers
-
Elektrische roestvrijstalen grijperbak
-
Mechanische vier-touws sinaasappelschillengrijpers
-
Mechanische vier-kabel grijper emmer
-
Elektrohydraulische rechthoekige grijpers
-
Elektrohydraulische grijpers
-
Elektrohydraulische sinaasappelschilgrijpers, hydraulische cactusgrijper
-
Elektrische motorgrijper
-
Elektrische monorailgrijper met monorailtakel
-
Afstandsbediening Clamshell-grijpers
-
Mechanische twee-touwen grijpers
-
Houtgrijpers
-
Enkele touwgrijper emmer
-
Afvalrekreinigingsmachines
-
Baggergrijpers
-
Trimgrijpers
-
- Kraan spreider
-
Kraan reserveonderdelen
-
Kraanpoelies
-
Staalkabel Schoven
-
Kraankabeltrommel
-
Kraanwagen
-
Elektrische lier
-
Cabine voor kraanmachinist
-
Bovenloopkraan remmen
-
Kabels voor bovenloopkranen
-
Kabelgeleiders voor bovenloopkranen
-
Bovenloopkraangeleiders en stroomtoevoerleidingen
-
Bovenloopkraanrails
-
Bovenloopkraan railklemmen
-
Bovenloopkraanmotoren
-
Bovenloopkraan-reductiekasten
-
Koppelingen voor bovenloopkranen
-
- Kraanwielen
-
Grijp emmers
- Bedrijf
- Contact



Oorzaakanalyse van scheuren in de lasverbinding tussen de trommelwand en de as van een kraan
Inhoudsopgave
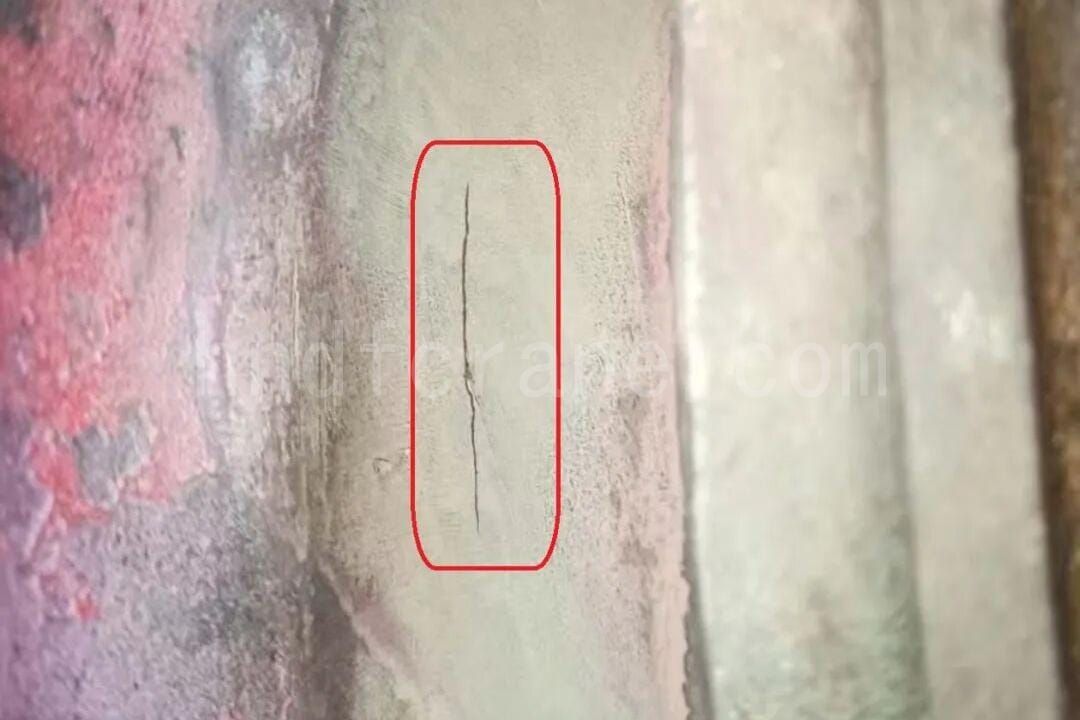
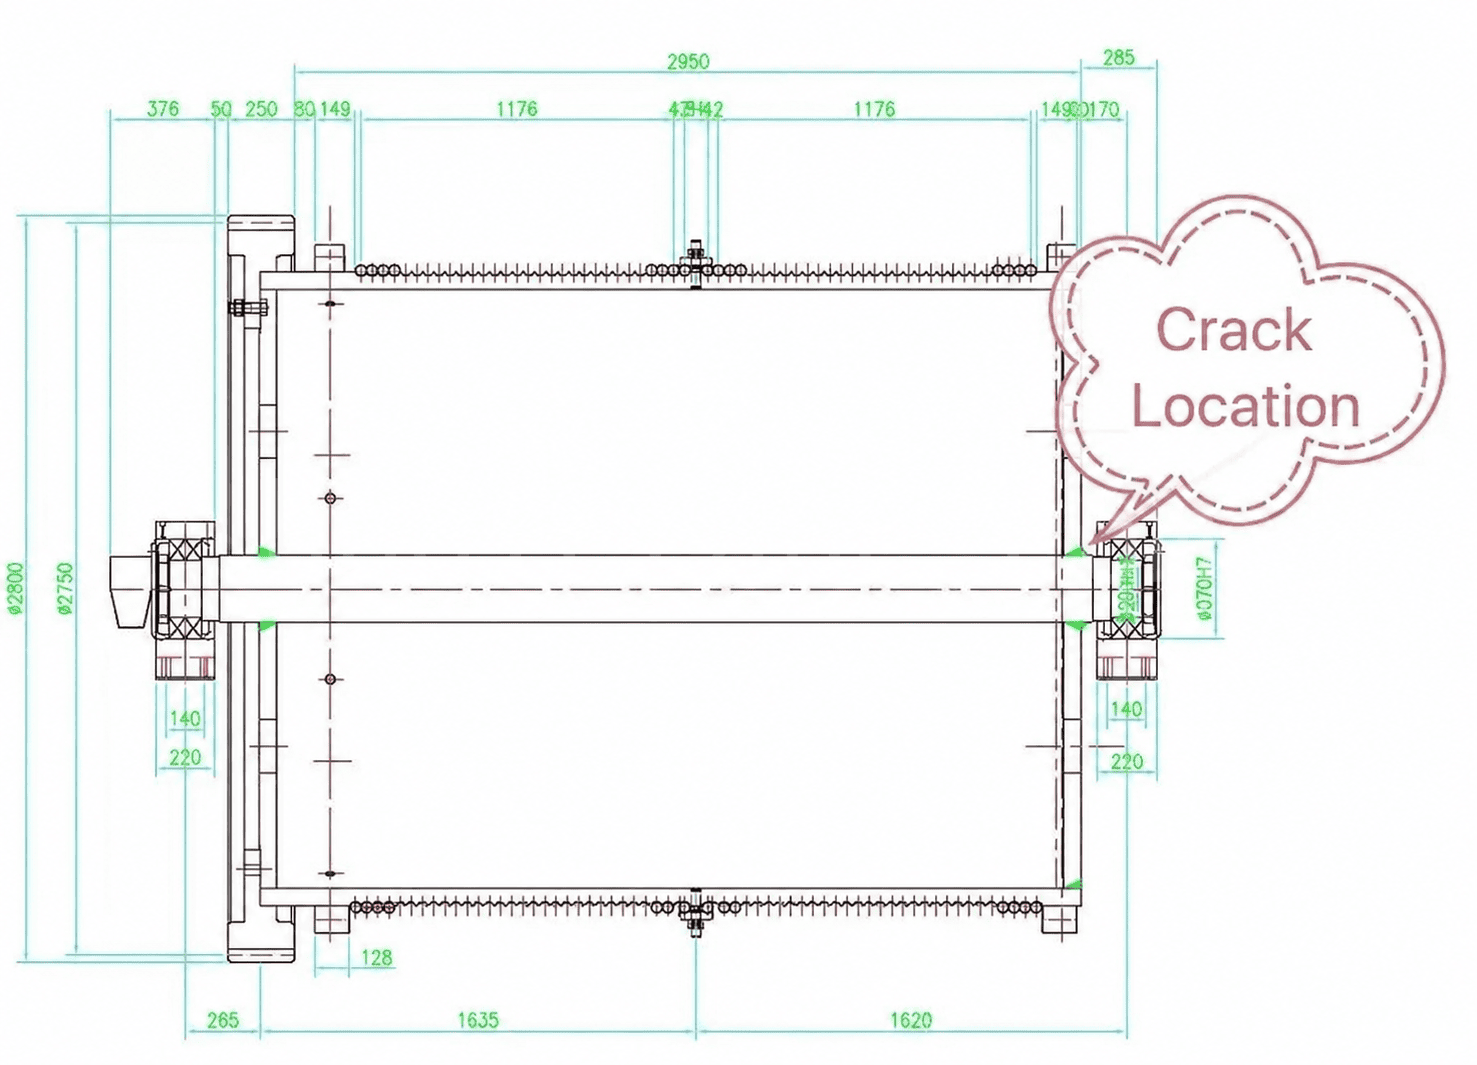
Deze analyse van scheuren in de lasnaad van een kraantrommel onderzoekt een geval waarbij een kraan met een lange levensduur scheurtjes vertoonde in de lasnaad tussen de trommelwand en de trommelas. Hoewel de zichtbare schade een lokaal probleem van metaalmoeheid lijkt te zijn, kunnen de onderliggende oorzaken te maken hebben met constructief ontwerp, lasprocedure, materiaalconditie, spanningsverdeling, productie- en montagekwaliteit en bedrijfsomstandigheden.
1. Relatie tussen de kraantrommel, de draagarmplaat, de naaf en de as
Bij hijsinstallaties is de trommel een essentieel onderdeel van de transmissie, waarmee de staalkabel wordt opgewonden en de last wordt gehesen of getrokken. De trommelmantel draagt de staalkabel, terwijl aan beide uiteinden van de mantel meestal verbindingsplaten zijn aangebracht om de mantel met de naaf of as te verbinden.
Bij een gangbare constructie is de naaf in het midden van de lijfplaat gelast. De naaf is vervolgens met een spie verbonden met de trommelas, en de as wordt ondersteund door lagers. In dit geval is de lijfplaat direct aan de trommelas gelast en is de trommelas een lange as.
De verbindingsplaat is dus niet alleen een verbindingsplaat. Hij brengt ook koppel en radiale kracht over tussen de trommelwand en de trommelas. In algemene handleidingen over trommelfalen worden vermoeidheidsscheuren vaak genoemd als reden voor vervanging; in dit geval wordt specifiek gekeken naar de oorzaak van scheurvorming rond de lasnaad tussen de verbindingsplaat en de as.
2. Waarom de scheur zich aan de kant van de trommelas bevindt
Vanuit mechanisch oogpunt is de trommelwandplaat een dunne plaat die onderhevig is aan torsie, buiging, trek-druk en afschuiving in het vlak. Nabij de trommelas kunnen zich gelijktijdig verschillende ongunstige omstandigheden voordoen: een abrupte doorsnedeverandering, invloed van lasnaden en cyclische belasting.
2.1 Spanningsconcentratie als gevolg van een plotselinge sectieverandering
In het gebied dicht bij de trommelas gaat de constructie over van een relatief dikke as naar een dunnere lijfplaat. Voor axiale positionering en lassen wordt vaak een asverdikking aangebracht op de corresponderende positie van de lijfplaat. Als de overgangsradius te klein is of de overgang niet vloeiend is, kan er spanningsconcentratie optreden.
Lasfouten zoals ondersnijding en onvolledige doorlassing kunnen ook aanleiding geven tot scheurvorming.
2.2 Cyclische belasting en stootbelasting
Tijdens het draaien van de trommel wordt de trekkracht die ontstaat door het oprollen van de staalkabel via de trommelwand overgebracht naar de bandplaat en vervolgens naar de trommelas. Elke oprol- en hijsbeweging oefent herhaalde belasting uit op dit gebied, wat kan leiden tot een combinatie van laagcyclische vermoeiing en lokale stootbelasting.
2.3 Restspanningen na lassen
Wanneer de lijfplaat en de trommelas aan elkaar worden gelast, treedt er in het lasgebied plaatselijke krimp op door hoge temperaturen en afkoeling. Als de gelaste constructie na het lassen niet volledig wordt gegloeid of spanningsvrij gemaakt, blijft er restspanning rond de las aanwezig. Wanneer deze restspanning samenvalt met de bedrijfsbelasting, neemt de kans op scheurvorming toe.
3. Ontwikkelingsproces van de scheur in de webplaat
De scheurvorming kan in drie fasen worden bekeken.
De eerste fase is de initiatie. Bij de laswortel of de overgangsradius kunnen microscopische defecten onder de gecombineerde werking van restspanningen tijdens het lassen en werkspanningen scheurbronnen worden.
De tweede fase is de voortplanting. Tijdens elke hijsoperatie volgt de last hetzelfde overdrachtspad en herhaalt de piekspanning zich. De scheur plant zich geleidelijk voort langs de korrelgrenzen van het materiaal. Het breukvlak kan radiale of schaalvormige kenmerken vertonen.
De derde fase is breuk. Wanneer het resterende effectieve gedeelte niet langer voldoende is om de belasting te dragen, kan er een plotselinge brosbreuk optreden, mogelijk gepaard gaande met het scheuren van de lijfplaat of het losraken van de trommelas.
4. Veelvoorkomende oorzaken van scheurvorming in de lasnaad tussen de trommelwand en de as van een kraan
4.1 Structurele ontwerpfactoren
Als de overgang tussen de lijfplaat en de naaf of trommelas geen redelijke radius heeft, kan de spanning abrupt veranderen. Als de dikte van de lijfplaat onvoldoende is, kan de vermoeiingssterkte ook ontoereikend zijn. Een slecht gekozen laslocatie kan het risico verder vergroten, vooral als de las zich in een zone met hoge spanning bevindt in plaats van een zone met lagere spanning.
4.2 Factoren die de laskwaliteit beïnvloeden
Veelvoorkomende lasfouten zijn onder andere onvolledige doorlassing, slakinsluitingen, porositeit, ondersnijding en laslittekens. Als na het lassen geen niet-destructief onderzoek zoals ultrasoon onderzoek of röntgenonderzoek wordt uitgevoerd, kunnen verborgen defecten lange tijd in de constructie aanwezig blijven.
Niet-geoptimaliseerde lasparameters en onvoldoende spanningsvermindering na het lassen kunnen het risico ook vergroten. Bij grote trommelconstructies kan warmtebehandeling voor spanningsvermindering moeilijk uitvoerbaar zijn. Ook het volledig ontlasten van trillingsspanningen kan lastig zijn, en natuurlijke veroudering of andere verouderingsbehandelingen kunnen worden beïnvloed door de planning van het project.
4.3 Bedrijfsbelastingen buiten de ontwerpcondities
Langdurige overbelasting boven de nominale belasting kan het risico op vermoeiing van de constructie vergroten. Frequent starten en remmen tijdens het hijsen kan grote schokbelastingen veroorzaken. Als de staalkabel onjuist op de trommel is aangebracht, wordt de krachtverdeling op de trommel ongelijkmatig en kan de plaatselijke spanning veel hoger zijn dan de ontwerpwaarde.
4.4 Productie- en montagefouten
Als de passing tussen het binnenste gat van de webplaat en de as te strak of te los is, kan de aanvankelijke lokale spanning ongelijkmatig worden. Montagespanningen die niet volledig zijn verdwenen, kunnen later samenkomen met bedrijfsspanningen.
4.5 Corrosie en omgevingsfactoren
Wanneer de trommel gedurende lange tijd wordt blootgesteld aan een vochtige of corrosieve omgeving, is het lasgebied gevoeliger voor corrosie. Gecorrodeerde plekken zijn ook vaak de plaatsen waar micro-scheurtjes ontstaan.
5. Inspectie, reparatie en preventieve maatregelen
Bij bestaande apparatuur kunnen regelmatig magnetische deeltjestesten of ultrasone testen worden uitgevoerd rond de lasnaad tussen de lijfplaat en de trommelas. Als er scheuren worden gevonden, moet de lijfplaat tijdig worden gerepareerd door middel van lassen of vervangen, en moet de kabelgeleiding worden gecontroleerd om excentrische belasting te voorkomen.
Bij het ontwerpen of produceren van nieuwe kraantrommels moet de overgangsradius worden geoptimaliseerd en de laspositie zo worden gekozen dat de gebieden met maximale spanning zoveel mogelijk worden vermeden. De lasprocedure moet strikt worden gecontroleerd. Meerlaags lassen en symmetrisch lassen kunnen worden gebruikt om restspanningen te verminderen, en trillingsveroudering of natuurlijke veroudering kan worden toegepast, afhankelijk van de feitelijke omstandigheden.
Voor een goed operationeel beheer moeten langdurige overbelasting en frequent starten en remmen worden vermeden. De staalkabels moeten voldoen aan de geldende voorschriften en versleten staalkabels moeten regelmatig worden vervangen.
Scheurvorming in de lasnaden van een kraantrommel wordt meestal niet door één enkele factor veroorzaakt. Een stapsgewijze analyse van de constructie, lasnaden, belasting, montage en omgevingsfactoren helpt de oorzaak van de scheur te achterhalen en corrigerende maatregelen te selecteren die passen bij de specifieke omstandigheden ter plaatse.

Ik ben Cindy, met 10 jaar werkervaring in de kraanindustrie en een schat aan professionele kennis. Ik heb de bevredigende kranen voor meer dan 500 klanten geselecteerd. Als u behoeften of vragen over kranen hebt, neem dan gerust contact met mij op, ik zal mijn expertise en praktische ervaring gebruiken om u te helpen het probleem op te lossen!
Stuur uw aanvraag
- E-mail: sales@hndfcrane.com
- Whatsappen: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Toevoegen: Changnao Industrial District, Xinxiang City, provincie Henan, China
 WeChat
- Bovenloopkranen
- Dubbelligger bovenloopkranen
- Enkele ligger bovenloopkranen
- Europese enkelligger bovenloopkranen
- Explosieveilige bovenloopkranen
- Grijper en magnetische bovenloopkranen
- Monorailkranen
- Gieterij Bovenloopkranen
- Werkstationkranen: lichtgewicht ontwerp, eenvoudige installatie en moeiteloze bediening
- Zwenkkranen
- Wandgemonteerde zwenkkranen
- Wandreizende kraanbalkkranen
- Vrijstaande zwenkkranen
- Aluminium giekkranen: lichtgewicht, soepel draaiende arm voor eenvoudig hijsen
- Balansjibkranen: efficiënt licht hijsen voor mechanische montage over korte afstanden
- Handmatige vrijstaande jibkranen: efficiënte handmatige hefoplossingen voor werkzaamheden in beperkte ruimte
- Elektrische vrijstaande zwenkkranen: een volledig elektrische oplossing voor snel hijsen met hoge capaciteit.
- Knikarmkranen: Nauwkeurig hijsen met de flexibiliteit van een dubbele arm
- Portaalkranen
- Dubbelligger portaalkranen
- Semi-portaalkranen
- Enkelligger portaalkranen
- Truss-portaalkranen
- Portaalkranen voor containers
- Verstelbare portaalkranen
- Draagbare portaalkranen
- Europese portaalkranen
- Industrieën
- Algemene productie
- Afvalverwerking
- Prefab
- Stroom
- Steen
- Papier maken
- Metaalproductie
- Brug constructie
- Havenkranen: voor het verwerken van containers en bulkmateriaal
- Bovenloopkranen voor de petroleum- en gasindustrie: Verbeter de operationele efficiëntie
- Maritieme kranen voor efficiënt laden van vracht op schepen
- Bovenloopkranen voor de auto-industrie: efficiënte automatiseringsoplossingen
- Elektrische takels
- Elektrische staaldraadtakels
- Elektrische kettingtakels
- Elektrische takels van het Europese type
- Europese elektrische kettingtakels: soepele werking, laag geluidsniveau en energiezuinigheid
- Handmatige heftrucks: ideaal voor trek- en tilwerkzaamheden
- Handkettingtakels: handmatig tillen voor gebieden zonder stroom
- Elektrische takels met lage hoofdruimte: compact ontwerp voor maximale ruimte-efficiëntie
- Pneumatische kettingtakels: soepele bediening voor industrieel gebruik
- Explosieveilige handtakels met ketting: vonkbestendige constructie van koperlegering voor gevaarlijke omgevingen.
- Explosieveilige elektrische kettingtakels voor hijswerkzaamheden in gevaarlijke omgevingen
- Over
- Gevallen
- Nieuws
- Veelgestelde vragen
- Downloaden
- Blogs
- Online hulpmiddelen voor het berekenen van de kraanwiellast
- VR-panorama
- Neem contact met ons op
- E-mail: sales@hndfcrane.com
- Whatsappen: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-
