
-
Branże
-

Produkcja ogólna
-

Zarządzanie odpadami
-

Prefabrykaty
-

Moc
-

Kamień
-

Papiernictwo
-

Produkcja metalowa
-

Budowa mostu
-

Suwnice portowe: do obsługi kontenerów i materiałów masowych
-

Suwnice dla przemysłu naftowego i gazowego: Zwiększ wydajność operacyjną
-

Dźwigi morskie zapewniające efektywny załadunek ładunków na statkach
-

Suwnice dla przemysłu motoryzacyjnego: wydajne rozwiązania automatyzacyjne
-

Rozwiązania suwnicowe dla kolei: układanie torów, konserwacja taboru kolejowego i obsługa kontenerów
-

Suwnice pomostowe do żywności i napojów: niezawodne rozwiązania zapewniające efektywną obsługę
-

Suwnice pomostowe do wydajnej produkcji cementu, szkła, cegieł i prefabrykatów betonowych
-

Suwnice dla przemysłu lotniczego: konserwacja i montaż samolotów
-

Suwnice pomostowe dla lotnictwa i kosmonautyki: precyzyjne podnoszenie podczas startów i transportu rakiet
-
-
Produkty
-
Suwnice
-

Suwnice jednodźwigarowe
-

Suwnice dwudźwigarowe
-

Suwnice pomostowe jednodźwigarowe typu europejskiego
-

Suwnice dwudźwigarowe typu europejskiego
-

Suwnice przeciwwybuchowe
-

Chwytaki i suwnice magnetyczne
-

Żurawie jednoszynowe
-

Suwnice odlewnicze
-

Suwnice izolacyjne
-

Suwnice o niskim prześwicie
-

Chwyć dźwigi pomostowe
-

Suwnice kadziowe
-

Suwnice podwieszane
-

Suwnice elektromagnetyczne
-

Suwnice stanowiskowe: lekka konstrukcja, łatwa instalacja i bezproblemowa obsługa
-

Suwnice mostowe wolnostojące
-

Suwnica mostowa montowana na suficie
-

Suwnice ręczne
-
-
Suwnice
-

Suwnice półbramowe
-

Jednodźwigarowe suwnice bramowe
-

Suwnice bramowe dwudźwigarowe
-

Kontenerowe suwnice bramowe
-

Kratownicowe suwnice bramowe
-

Regulowane suwnice bramowe
-

Przenośne suwnice bramowe
-

Europejskie suwnice bramowe
-

Aluminiowe suwnice bramowe
-

Suwnice bramowe kontenerowe z oponami gumowymi
-

Suwnice bramowe kontenerowe montowane na szynach
-

Suwnica bramowa stoczniowa
-

Europejskie suwnice bramowe jednodźwigarowe
-

Europejskie suwnice bramowe dwudźwigarowe
-
-
Żurawie
-

Żurawie wolnostojące
-

Żurawie przesuwne ścienne
-

Żurawie ścienne
-

Żurawie wysięgnikowe
-

Elektryczne żurawie wolnostojące
-

Ręczne żurawie wolnostojące
-

Żurawie wysięgnikowe aluminiowe
-

Żurawie przegubowe
-

Inteligentne żurawie wysięgnikowe
-

Żurawie wysięgnikowe zgodne ze standardem FEM
-

Przenośne żurawie wysięgnikowe
-
-
Specjalne dźwigi
-

Żurawie portalowe
-

Suwnice do pomieszczeń czystych
-

Mobilne podnośniki łodzi
-

Suwnica bramowa z osłoną do wiercenia tuneli
-

Nośniki bramowe
-

System obsługi segmentów
-

Suwnice transferowe z blokadą cynkową
-

Suwnica do układania bloków węglowych anodowych
-

Suwnica układnicowa
-

Suwnica z miedzi elektrolitycznej
-
- Wciągniki elektryczne
- Wózki transferowe
-
Suwnice
-
Części dźwigów
-
Chwytaki wiaderkowe
-

Elektryczny chwytak ze stali nierdzewnej
-

Mechaniczne chwytaki do skórek pomarańczowych na cztery liny
-

Mechaniczny chwytak czterolinowy typu clamshell
-

Chwytaki prostokątne elektrohydrauliczne
-

Chwytaki muszlowe elektrohydrauliczne
-

Chwytaki hydrauliczne do skórek pomarańczy, hydrauliczne chwytaki do kaktusów
-

Chwytak silnika elektrycznego
-

Elektryczny chwytak jednoszynowy z wciągnikiem jednoszynowym
-

Zdalnie sterowane chwytaki muszlowe
-

Mechaniczne chwytaki dwulinowe
-

Chwytaki do drewna
-

Pojedynczy chwytak linowy
-

Maszyny do czyszczenia koszy na śmieci
-

Chwytaki pogłębiarskie
-

Chwytaki do przycinania
-
- Rozpieracz dźwigu
-
Części zamienne do dźwigów
-

Snopy dźwigowe
-

krążki linowe
-

Żurawowy bęben linowy
-

Wózek dźwigowy
-

Wyciągarka elektryczna
-

Kabina operatora dźwigu
-

Hamulce suwnicowe
-

Kable suwnicowe
-

Prowadnice linowe suwnic
-

Przewody suwnicowe i linie zasilające
-

Szyny suwnicowe
-

Zaciski szynowe suwnicy
-

Silniki suwnic
-

Reduktory suwnicowe
-

Sprzęgła do suwnicy
-
- Koła dźwigu
-
Chwytaki wiaderkowe
- Firma
- Kontakt























-
Branże
-
Produkcja ogólna
-
Zarządzanie odpadami
-
Prefabrykaty
-
Moc
-
Kamień
-
Papiernictwo
-
Produkcja metalowa
-
Budowa mostu
-
Suwnice portowe: do obsługi kontenerów i materiałów masowych
-
Suwnice dla przemysłu naftowego i gazowego: Zwiększ wydajność operacyjną
-
Dźwigi morskie zapewniające efektywny załadunek ładunków na statkach
-
Suwnice dla przemysłu motoryzacyjnego: wydajne rozwiązania automatyzacyjne
-
Rozwiązania suwnicowe dla kolei: układanie torów, konserwacja taboru kolejowego i obsługa kontenerów
-
Suwnice pomostowe do żywności i napojów: niezawodne rozwiązania zapewniające efektywną obsługę
-
Suwnice pomostowe do wydajnej produkcji cementu, szkła, cegieł i prefabrykatów betonowych
-
Suwnice dla przemysłu lotniczego: konserwacja i montaż samolotów
-
Suwnice pomostowe dla lotnictwa i kosmonautyki: precyzyjne podnoszenie podczas startów i transportu rakiet
-
-
Produkty
-
Suwnice
-
Suwnice jednodźwigarowe
-
Suwnice dwudźwigarowe
-
Suwnice pomostowe jednodźwigarowe typu europejskiego
-
Suwnice dwudźwigarowe typu europejskiego
-
Suwnice przeciwwybuchowe
-
Chwytaki i suwnice magnetyczne
-
Żurawie jednoszynowe
-
Suwnice odlewnicze
-
Suwnice izolacyjne
-
Suwnice o niskim prześwicie
-
Chwyć dźwigi pomostowe
-
Suwnice kadziowe
-
Suwnice podwieszane
-
Suwnice elektromagnetyczne
-
Suwnice stanowiskowe: lekka konstrukcja, łatwa instalacja i bezproblemowa obsługa
-
Suwnice mostowe wolnostojące
-
Suwnica mostowa montowana na suficie
-
Suwnice ręczne
-
-
Suwnice
-
Suwnice półbramowe
-
Jednodźwigarowe suwnice bramowe
-
Suwnice bramowe dwudźwigarowe
-
Kontenerowe suwnice bramowe
-
Kratownicowe suwnice bramowe
-
Regulowane suwnice bramowe
-
Przenośne suwnice bramowe
-
Europejskie suwnice bramowe
-
Aluminiowe suwnice bramowe
-
Suwnice bramowe kontenerowe z oponami gumowymi
-
Suwnice bramowe kontenerowe montowane na szynach
-
Suwnica bramowa stoczniowa
-
Europejskie suwnice bramowe jednodźwigarowe
-
Europejskie suwnice bramowe dwudźwigarowe
-
-
Żurawie
-
Żurawie wolnostojące
-
Żurawie przesuwne ścienne
-
Żurawie ścienne
-
Żurawie wysięgnikowe
-
Elektryczne żurawie wolnostojące
-
Ręczne żurawie wolnostojące
-
Żurawie wysięgnikowe aluminiowe
-
Żurawie przegubowe
-
Inteligentne żurawie wysięgnikowe
-
Żurawie wysięgnikowe zgodne ze standardem FEM
-
Przenośne żurawie wysięgnikowe
-
-
Specjalne dźwigi
-
Żurawie portalowe
-
Suwnice do pomieszczeń czystych
-
Mobilne podnośniki łodzi
-
Suwnica bramowa z osłoną do wiercenia tuneli
-
Nośniki bramowe
-
System obsługi segmentów
-
Suwnice transferowe z blokadą cynkową
-
Suwnica do układania bloków węglowych anodowych
-
Suwnica układnicowa
-
Suwnica z miedzi elektrolitycznej
-
- Wciągniki elektryczne
- Wózki transferowe
-
Suwnice
-
Części dźwigów
-
Chwytaki wiaderkowe
-
Elektryczny chwytak ze stali nierdzewnej
-
Mechaniczne chwytaki do skórek pomarańczowych na cztery liny
-
Mechaniczny chwytak czterolinowy typu clamshell
-
Chwytaki prostokątne elektrohydrauliczne
-
Chwytaki muszlowe elektrohydrauliczne
-
Chwytaki hydrauliczne do skórek pomarańczy, hydrauliczne chwytaki do kaktusów
-
Chwytak silnika elektrycznego
-
Elektryczny chwytak jednoszynowy z wciągnikiem jednoszynowym
-
Zdalnie sterowane chwytaki muszlowe
-
Mechaniczne chwytaki dwulinowe
-
Chwytaki do drewna
-
Pojedynczy chwytak linowy
-
Maszyny do czyszczenia koszy na śmieci
-
Chwytaki pogłębiarskie
-
Chwytaki do przycinania
-
- Rozpieracz dźwigu
-
Części zamienne do dźwigów
-
Snopy dźwigowe
-
krążki linowe
-
Żurawowy bęben linowy
-
Wózek dźwigowy
-
Wyciągarka elektryczna
-
Kabina operatora dźwigu
-
Hamulce suwnicowe
-
Kable suwnicowe
-
Prowadnice linowe suwnic
-
Przewody suwnicowe i linie zasilające
-
Szyny suwnicowe
-
Zaciski szynowe suwnicy
-
Silniki suwnic
-
Reduktory suwnicowe
-
Sprzęgła do suwnicy
-
- Koła dźwigu
-
Chwytaki wiaderkowe
- Firma
- Kontakt



Analiza przyczyn pęknięć spoiny między wałem a wałem bębna dźwigu
Spis treści
Niniejsza analiza pęknięć spoiny bębna dźwigu analizuje przypadek, w którym w długo eksploatowanym dźwigu doszło do pęknięcia spoiny między płytą środnika bębna a wałem bębna. Chociaż widoczne uszkodzenie wydaje się być lokalnym problemem zmęczenia metalu, jego przyczyny mogą obejmować konstrukcję, procedurę spawania, stan materiału, przenoszenie naprężeń, jakość produkcji i montażu oraz warunki eksploatacji.
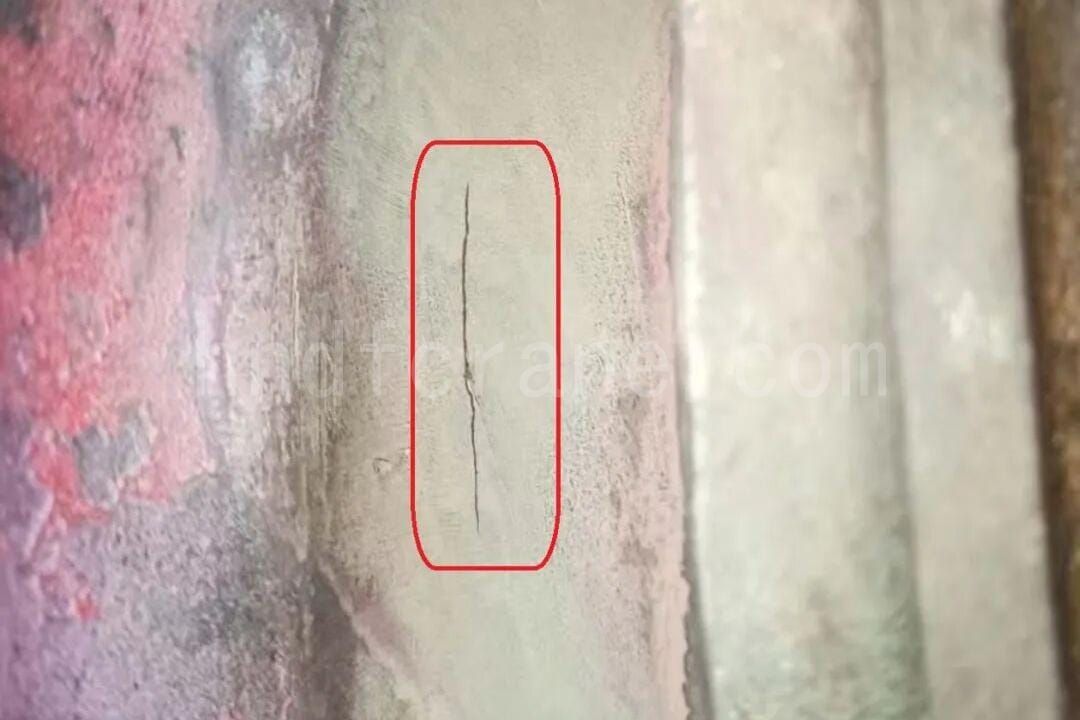
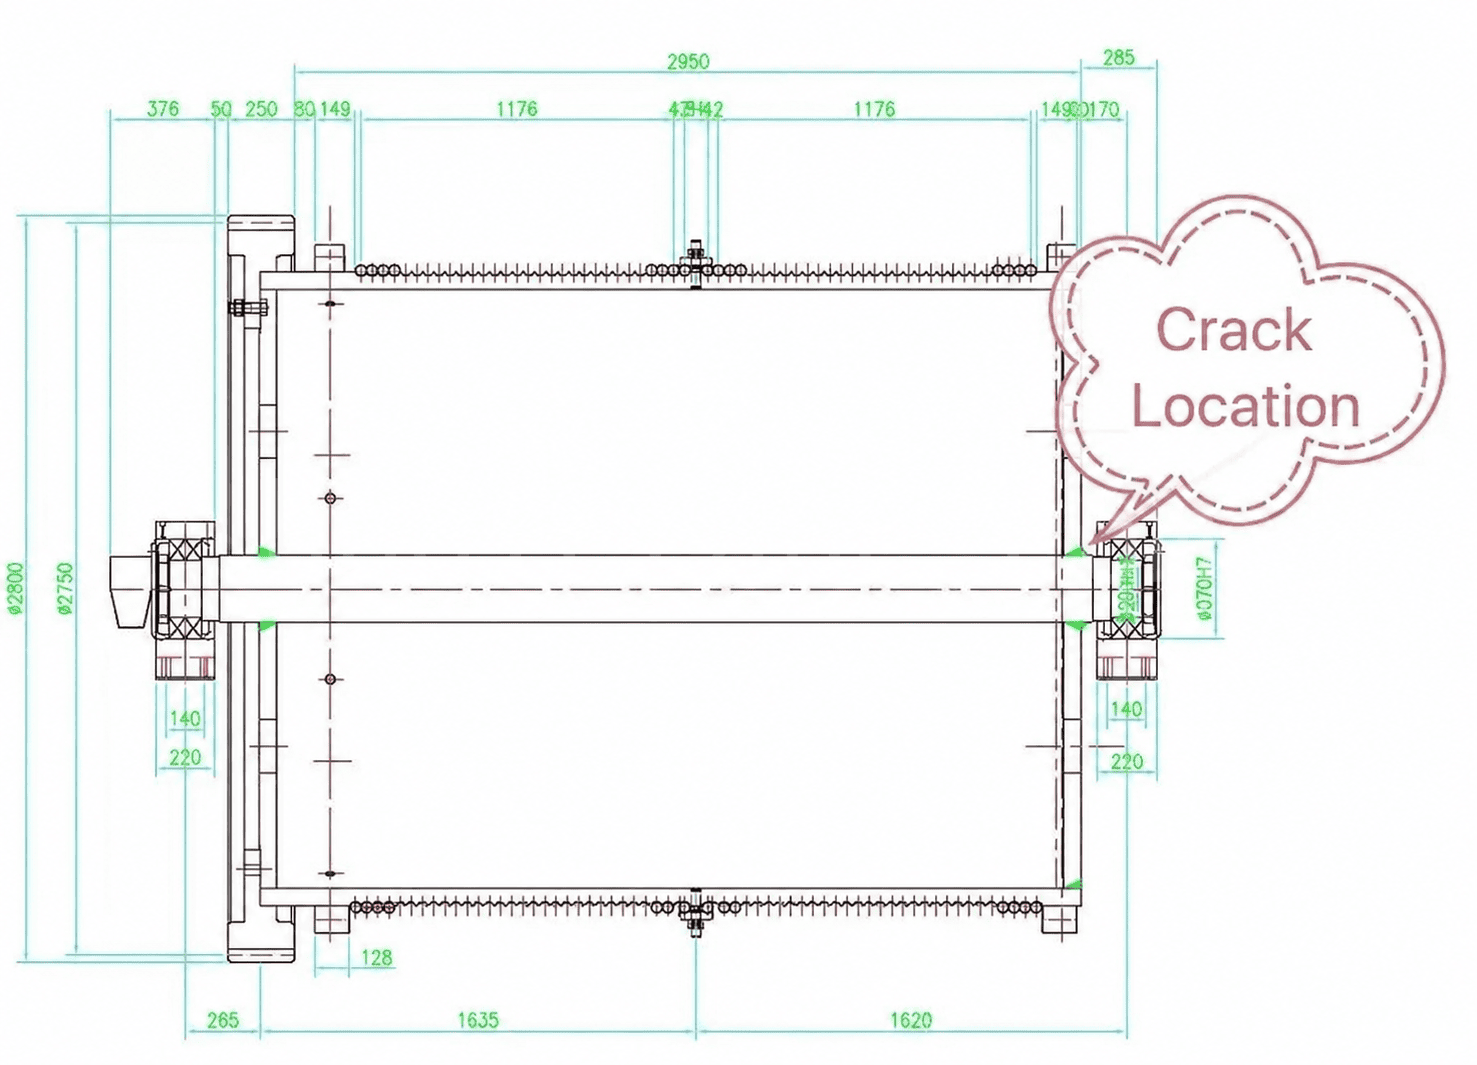
1. Związek między bębnem dźwigu, płytą środkową, piastą i wałem
W urządzeniach dźwigowych bęben jest kluczowym elementem przekładni, służącym do nawijania liny i podnoszenia lub ciągnięcia ładunku. Powłoka bębna przenosi linę, a płyty środnikowe są zazwyczaj umieszczone na obu końcach powłoki, aby połączyć powłokę z piastą lub wałem.
W typowej konstrukcji piasta jest przyspawana do środka płyty środnika. Piasta jest następnie połączona z wałem bębna za pomocą klina, a wał jest podparty łożyskami. W tym przypadku płyta środnika jest przyspawana bezpośrednio do wału bębna, a wał bębna jest wałem długim.
Płyta środkowa jest zatem nie tylko płytą łączącą. Przenosi ona również moment obrotowy i siłę promieniową między płaszczem bębna a wałem bębna. W ogólnych opracowaniach dotyczących awarii bębnów często wspomina się o pęknięciach zmęczeniowych jako o warunku wymiany; ten przypadek dokładniej wyjaśnia, dlaczego pęknięcia mogą zaczynać się wokół spoiny między płytą środkową a wałem.
2. Dlaczego pęknięcie pojawia się w pobliżu wału bębna
Z mechanicznego punktu widzenia, środnik bębna to cienka blacha poddawana skręcaniu, zginaniu, rozciąganiu-ściskaniu oraz ścinaniu w płaszczyźnie. W pobliżu wału bębna może jednocześnie wystąpić kilka niekorzystnych warunków: nagła zmiana przekroju, wpływ spoiny i obciążenie cykliczne.
2.1 Koncentracja naprężeń w wyniku nagłej zmiany przekroju
W obszarze w pobliżu wału bębna konstrukcja przechodzi ze stosunkowo grubego wału w cieńszą płytę środnika. W celu osiowego pozycjonowania i spawania, odsadzenie wału jest często umieszczane w odpowiednim położeniu płyty środnika. Jeśli promień przejścia jest zbyt mały lub przejście nie jest płynne, może wystąpić koncentracja naprężeń.
Wady spoiny, takie jak podtopienia i niepełne przetopienie, również mogą stać się przyczyną powstawania pęknięć.
2.2 Obciążenie cykliczne i udarowe
Podczas pracy bębna siła rozciągająca generowana przez nawijanie liny stalowej jest przenoszona przez płaszcz bębna na płytę środnika, a następnie na wał bębna. Każde nawijanie i podnoszenie powoduje powtarzające się obciążenie tego obszaru, co może działać jak zmęczenie niskocykliczne połączone z lokalnym obciążeniem udarowym.
2.3 Naprężenia szczątkowe podczas spawania
Po zespawaniu płyty środnika i wału bębna, obszar spoiny ulega lokalnemu skurczowi pod wpływem wysokiej temperatury i chłodzenia. Jeśli konstrukcja spawana nie zostanie całkowicie wyżarzona lub odprężona po spawaniu, wokół spoiny pozostają resztkowe naprężenia rozciągające. Nałożenie się tych resztkowych naprężeń rozciągających wraz z obciążeniem roboczym zwiększa prawdopodobieństwo wystąpienia pęknięć.
3. Proces rozwoju pęknięcia płyty środnikowej
Rozwój pęknięć można podzielić na trzy etapy.
Pierwszym etapem jest inicjacja. W stopie spoiny lub promieniu przejściowym, mikroskopijne defekty mogą stać się źródłem pęknięć pod wpływem łącznego działania naprężeń szczątkowych i roboczych podczas spawania.
Drugim etapem jest propagacja. Podczas każdej operacji podnoszenia obciążenie podąża tą samą ścieżką przenoszenia, a naprężenie szczytowe powtarza się. Pęknięcie stopniowo rozprzestrzenia się wzdłuż granicy ziaren materiału. Powierzchnia pęknięcia może wykazywać cechy promieniowe lub skorupowe.
Trzecim etapem jest pęknięcie. Gdy pozostały odcinek roboczy nie jest już wystarczający do przenoszenia obciążenia, może nastąpić nagłe pęknięcie kruche, któremu może towarzyszyć rozerwanie płyty środnika lub oderwanie się od wału bębna.
4. Najczęstsze przyczyny pękania spoiny między wałem a wałem bębna dźwigu
4.1 Czynniki konstrukcyjne
Jeśli przejście między płytą środnika a piastą lub wałkiem bębna nie ma odpowiedniego promienia, naprężenia mogą gwałtownie ulec zmianie. Jeśli grubość płyty środnika jest niewystarczająca, margines wytrzymałości zmęczeniowej również może być niewystarczający. Źle dobrane miejsce spoiny może dodatkowo zwiększyć ryzyko, zwłaszcza jeśli spoina znajduje się w strefie wysokich, a nie niskich naprężeń.
4.2 Czynniki jakości spawania
Do typowych wad spoin należą: niepełne przetopienie, wtrącenia żużla, porowatość, podtopienie i blizny po spoinach. Jeśli po spawaniu nie zostaną przeprowadzone badania nieniszczące, takie jak badania ultradźwiękowe lub radiograficzne, ukryte wady mogą pozostać w konstrukcji przez długi czas.
Niezoptymalizowane parametry spawania i niewystarczające odprężenie po spawaniu również mogą zwiększać ryzyko. W przypadku dużych konstrukcji bębnów, obróbka cieplna w celu odprężenia może być trudna do przeprowadzenia. Pełne odprężenie wibracyjne może być również trudne do zastosowania, a naturalne starzenie lub inne metody starzenia mogą być uzależnione od harmonogramu projektu.
4.3 Obciążenia eksploatacyjne wykraczające poza warunki projektowe
Długotrwałe przeciążenie przekraczające obciążenie znamionowe może zwiększyć ryzyko zmęczenia konstrukcji. Częste uruchamianie i hamowanie podczas podnoszenia może powodować duże obciążenia udarowe. Nieprawidłowe ułożenie liny na bębnie powoduje nierównomierny rozkład sił na bębnie, a lokalne naprężenia mogą być znacznie wyższe niż wartość projektowa.
4.4 Błędy produkcyjne i montażowe
Jeśli pasowanie między wewnętrznym otworem płyty nośnej a wałem jest zbyt ciasne lub zbyt luźne, początkowe naprężenie lokalne może stać się nierównomierne. Naprężenia montażowe, które nie zostały całkowicie uwolnione, mogą później łączyć się z naprężeniami roboczymi.
4.5 Korozja i czynniki środowiskowe
Gdy bęben jest narażony na długotrwałe działanie wilgotnego lub korozyjnego środowiska, obszar spoiny jest bardziej podatny na korozję. Obszary skorodowane są również częstymi miejscami powstawania mikropęknięć.
5. Kontrola, naprawa i środki zapobiegawcze
W przypadku istniejących urządzeń, wokół spoiny między płytą środnika a wałem bębna można regularnie przeprowadzać badania magnetyczno-proszkowe lub ultradźwiękowe. W przypadku stwierdzenia pęknięć, płytę środnika należy naprawić poprzez spawanie lub wymienić na czas, a także sprawdzić układ liny stalowej, aby uniknąć mimośrodowego obciążenia.
W przypadku projektowania lub produkcji nowego bębna dźwigu, promień przejścia powinien być zoptymalizowany, a pozycja spawania powinna być tak dobrana, aby w jak największym stopniu unikać obszaru maksymalnych naprężeń. Procedura spawania powinna być ściśle kontrolowana. W celu zmniejszenia naprężeń szczątkowych można zastosować spawanie wielowarstwowe i spawanie symetryczne, a w zależności od rzeczywistych warunków można zastosować starzenie wibracyjne lub naturalne.
W celu zarządzania eksploatacją należy unikać długotrwałego przeciążania oraz częstego uruchamiania i hamowania. Układ liny powinien być zgodny z obowiązującymi wymogami, a zużyte liny należy regularnie wymieniać.
Pękanie spoin bębna dźwigu zazwyczaj nie jest spowodowane pojedynczym czynnikiem. Szczegółowa analiza konstrukcji, spawania, obciążenia, montażu i środowiska pomaga ustalić źródło pęknięcia i dobrać środki zaradcze dostosowane do rzeczywistych warunków na miejscu.

Jestem Cindy, mam 10 lat doświadczenia w branży dźwigowej i zgromadziłam bogactwo wiedzy zawodowej. Wybrałam satysfakcjonujące dźwigi dla ponad 500 klientów. Jeśli masz jakiekolwiek potrzeby lub pytania dotyczące dźwigów, skontaktuj się ze mną, wykorzystam swoją wiedzę specjalistyczną i praktyczne doświadczenie, aby pomóc Ci rozwiązać problem!
Wyślij zapytanie
- E-mail: sprzedaż@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Faks: +86-373-215 7000
- Dodaj: dzielnica przemysłowa Changnao, miasto Xinxiang, prowincja Henan, Chiny
 WeChat
- Suwnice
- Suwnice dwudźwigarowe
- Suwnice jednodźwigarowe
- Suwnice pomostowe jednodźwigarowe typu europejskiego
- Suwnice przeciwwybuchowe
- Chwytaki i suwnice magnetyczne
- Żurawie jednoszynowe
- Suwnice odlewnicze
- Suwnice stanowiskowe: lekka konstrukcja, łatwa instalacja i bezproblemowa obsługa
- Żurawie
- Żurawie ścienne
- Żurawie przesuwne ścienne
- Żurawie wolnostojące
- Żurawie wysięgnikowe aluminiowe: lekkie, płynnie obracające się ramię ułatwiające podnoszenie
- Żurawie wysięgnikowe Balance: wydajne podnoszenie lekkie przy montażu mechanicznym na krótkich dystansach
- Żurawie wysięgnikowe ręczne wolnostojące: wydajne rozwiązania ręcznego podnoszenia do operacji w ograniczonej przestrzeni
- Elektryczne żurawie wolnostojące: w pełni elektryczne rozwiązanie do szybkiego podnoszenia o dużej ładowności
- Żurawie z wysięgnikiem przegubowym: precyzyjne podnoszenie z elastycznością dwóch ramion
- Suwnice
- Suwnice bramowe dwudźwigarowe
- Suwnice półbramowe
- Jednodźwigarowe suwnice bramowe
- Kratownicowe suwnice bramowe
- Kontenerowe suwnice bramowe
- Regulowane suwnice bramowe
- Przenośne suwnice bramowe
- Europejskie suwnice bramowe
- Branże
- Produkcja ogólna
- Zarządzanie odpadami
- Prefabrykaty
- Moc
- Kamień
- Papiernictwo
- Produkcja metalowa
- Budowa mostu
- Suwnice portowe: do obsługi kontenerów i materiałów masowych
- Suwnice dla przemysłu naftowego i gazowego: Zwiększ wydajność operacyjną
- Dźwigi morskie zapewniające efektywny załadunek ładunków na statkach
- Suwnice dla przemysłu motoryzacyjnego: wydajne rozwiązania automatyzacyjne
- Wciągniki elektryczne
- Elektryczne wciągniki linowe
- Elektryczne wciągniki łańcuchowe
- Wciągniki elektryczne typu europejskiego
- Europejskie wciągniki łańcuchowe elektryczne: płynna praca, niski poziom hałasu i energooszczędność
- Wciągniki dźwigniowe ręczne: idealne do zadań związanych z ciągnięciem i podnoszeniem
- Wciągniki łańcuchowe ręczne: ręczne podnoszenie w miejscach bez zasilania
- Wciągniki elektryczne o niskim prześwicie: kompaktowa konstrukcja zapewniająca maksymalną efektywność wykorzystania przestrzeni
- Pneumatyczne wciągniki łańcuchowe: płynna obsługa w zastosowaniach przemysłowych
- Wciągniki łańcuchowe ręczne przeciwwybuchowe: konstrukcja ze stopu miedzi odpornego na iskry do stref zagrożonych wybuchem
- Elektryczne wciągniki łańcuchowe przeciwwybuchowe do podnoszenia w strefach niebezpiecznych
- O
- Sprawy
- Aktualności
- Często zadawane pytania
- Pobierać
- Blogi
- Narzędzia do obliczania obciążenia kół dźwigu online
- Panorama VR
- Skontaktuj się z nami
- E-mail: sprzedaż@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-
