
-
endüstriler
-

Genel İmalat
-

Atık İşleme
-

Prekast
-

Güç
-

Taş
-

kağıt yapımı
-

metal üretimi
-

Köprü İnşaatı
-

Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
-

Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
-

Gemilerde Verimli Kargo Yüklemesi için Deniz Vinçleri
-

Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
-

Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
-

Gıda ve İçecekler İçin Köprü Vinçleri: Verimli Taşıma İçin Güvenilir Çözümler
-

Verimli Çimento, Cam, Tuğla ve Prefabrik Beton Üretimi için Köprülü Vinçler
-

Havacılık Endüstrisi için Köprülü Vinçler: Uçak Bakımı ve Montajı
-

Havacılık ve Uzay Vinçleri: Roket Fırlatma ve Taşıma için Hassas Kaldırma
-
-
Ürünler
-
Gezer Vinçler
-

Tek Kirişli Gezer Vinçler
-

Çift Kirişli Gezer Vinçler
-

Avrupa Tipi Tek Kirişli Köprülü Vinçler
-

Avrupa Tipi Çift Kirişli Tavan Vinçleri
-

Patlama Korumalı Gezer Vinçler
-

Kepçeli ve Manyetik Gezer Vinçler
-

Monoray Vinçler
-

Dökümhane Vinçleri
-

Yalıtım Köprülü Vinçler
-

Alçak Tavanlı Vinçler
-

Tavan Vinçlerini Tutun
-

Pota Tavan Vinçleri
-

Alt Askılı Vinçler
-

Elektromanyetik Tavan Vinçleri
-

İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
-

Serbest Duran İş İstasyonu Köprü Vinçleri
-

Tavana Monte Köprülü Vinç
-

Manuel Köprülü Vinçler
-
-
Portal Vinçler
-

Yarı Portal Vinçler
-

Tek Kiriş Portal Vinçler
-

Çift Kiriş Portal Vinçler
-

Konteyner Portal Vinçler
-

Truss Portal Vinçler
-

Ayarlanabilir Portal Vinçler
-

Portatif Portal Vinçler
-

Avrupa Portal Vinçler
-

Alüminyum Portal Vinçler
-

Lastik Tekerlekli Konteyner Gantry Vinçleri
-

Raylı Konteyner Portal Vinçleri
-

Tersane Gantry Vinç
-

Avrupa Tek Kirişli Portal Vinçleri
-

Avrupa Çift Kirişli Portal Vinçleri
-
- Pergel Vinçler
- Özel Vinçler
- Elektrikli Vinçler
- Transfer Arabaları
-
Gezer Vinçler
-
Vinç Parçaları
-
Kepçeler
-

Elektrikli Paslanmaz Çelik Kepçe
-

Mekanik Dört Halatlı Portakal Kabuğu Tutucular
-

Mekanik Dört Halatlı Midye Kabuğu Kepçe Kovası
-

Elektro Hidrolik Dikdörtgen Tutucular
-

Elektro hidrolik Midye Kabuğu Tutucular
-

Elektro Hidrolik Portakal Kabuğu Kepçeleri, Hidrolik Kaktüs Kepçesi
-

Elektrikli Motor Kepçesi
-

Monoray Vinçli Elektrikli Monoray Kepçe
-

Uzaktan Kumandalı Midye Kabuğu Tutucular
-

Mekanik İki Halatlı Midye Kabuğu Tutucular
-

Kereste Kapmacaları
-

Tek Halatlı Kepçe
-

Çöp Rafı Temizleme Makineleri
-

Tarama Kepçeleri
-

Kırpma Tutma
-
- Vinç Yayıcı
-
Vinç Yedek Parçaları
-

Vinç Makaraları
-

Halat Kasnakları
-

Vinç Halat Tamburu
-

vinç arabası
-

Elektrikli Vinç
-

Vinç Operatör Kabini
-

Köprülü Vinç Frenleri
-

Köprülü Vinç Kabloları
-

Köprülü Vinç Halat Kılavuzları
-

Köprü Vinç İletkenleri ve Güç Besleme Hatları
-

Köprülü Vinç Rayları
-

Köprülü Vinç Ray Klipsleri
-

Köprülü Vinç Motorları
-

Köprülü Vinç Redüktörleri
-

Köprülü Vinçler için Bağlantı Elemanları
-
- Vinç Tekerlekleri
-
Kepçeler
- Şirket
- Temas etmek












































-
endüstriler
-
Genel İmalat
-
Atık İşleme
-
Prekast
-
Güç
-
Taş
-
kağıt yapımı
-
metal üretimi
-
Köprü İnşaatı
-
Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
-
Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
-
Gemilerde Verimli Kargo Yüklemesi için Deniz Vinçleri
-
Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
-
Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
-
Gıda ve İçecekler İçin Köprü Vinçleri: Verimli Taşıma İçin Güvenilir Çözümler
-
Verimli Çimento, Cam, Tuğla ve Prefabrik Beton Üretimi için Köprülü Vinçler
-
Havacılık Endüstrisi için Köprülü Vinçler: Uçak Bakımı ve Montajı
-
Havacılık ve Uzay Vinçleri: Roket Fırlatma ve Taşıma için Hassas Kaldırma
-
-
Ürünler
-
Gezer Vinçler
-
Tek Kirişli Gezer Vinçler
-
Çift Kirişli Gezer Vinçler
-
Avrupa Tipi Tek Kirişli Köprülü Vinçler
-
Avrupa Tipi Çift Kirişli Tavan Vinçleri
-
Patlama Korumalı Gezer Vinçler
-
Kepçeli ve Manyetik Gezer Vinçler
-
Monoray Vinçler
-
Dökümhane Vinçleri
-
Yalıtım Köprülü Vinçler
-
Alçak Tavanlı Vinçler
-
Tavan Vinçlerini Tutun
-
Pota Tavan Vinçleri
-
Alt Askılı Vinçler
-
Elektromanyetik Tavan Vinçleri
-
İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
-
Serbest Duran İş İstasyonu Köprü Vinçleri
-
Tavana Monte Köprülü Vinç
-
Manuel Köprülü Vinçler
-
-
Portal Vinçler
-
Yarı Portal Vinçler
-
Tek Kiriş Portal Vinçler
-
Çift Kiriş Portal Vinçler
-
Konteyner Portal Vinçler
-
Truss Portal Vinçler
-
Ayarlanabilir Portal Vinçler
-
Portatif Portal Vinçler
-
Avrupa Portal Vinçler
-
Alüminyum Portal Vinçler
-
Lastik Tekerlekli Konteyner Gantry Vinçleri
-
Raylı Konteyner Portal Vinçleri
-
Tersane Gantry Vinç
-
Avrupa Tek Kirişli Portal Vinçleri
-
Avrupa Çift Kirişli Portal Vinçleri
-
- Pergel Vinçler
- Özel Vinçler
- Elektrikli Vinçler
- Transfer Arabaları
-
Gezer Vinçler
-
Vinç Parçaları
-
Kepçeler
-
Elektrikli Paslanmaz Çelik Kepçe
-
Mekanik Dört Halatlı Portakal Kabuğu Tutucular
-
Mekanik Dört Halatlı Midye Kabuğu Kepçe Kovası
-
Elektro Hidrolik Dikdörtgen Tutucular
-
Elektro hidrolik Midye Kabuğu Tutucular
-
Elektro Hidrolik Portakal Kabuğu Kepçeleri, Hidrolik Kaktüs Kepçesi
-
Elektrikli Motor Kepçesi
-
Monoray Vinçli Elektrikli Monoray Kepçe
-
Uzaktan Kumandalı Midye Kabuğu Tutucular
-
Mekanik İki Halatlı Midye Kabuğu Tutucular
-
Kereste Kapmacaları
-
Tek Halatlı Kepçe
-
Çöp Rafı Temizleme Makineleri
-
Tarama Kepçeleri
-
Kırpma Tutma
-
- Vinç Yayıcı
-
Vinç Yedek Parçaları
-
Vinç Makaraları
-
Halat Kasnakları
-
Vinç Halat Tamburu
-
vinç arabası
-
Elektrikli Vinç
-
Vinç Operatör Kabini
-
Köprülü Vinç Frenleri
-
Köprülü Vinç Kabloları
-
Köprülü Vinç Halat Kılavuzları
-
Köprü Vinç İletkenleri ve Güç Besleme Hatları
-
Köprülü Vinç Rayları
-
Köprülü Vinç Ray Klipsleri
-
Köprülü Vinç Motorları
-
Köprülü Vinç Redüktörleri
-
Köprülü Vinçler için Bağlantı Elemanları
-
- Vinç Tekerlekleri
-
Kepçeler
- Şirket
- Temas etmek



Vinç Tamburu Gövde-Şaft Kaynak Çatlağı Neden Analizi
İçindekiler
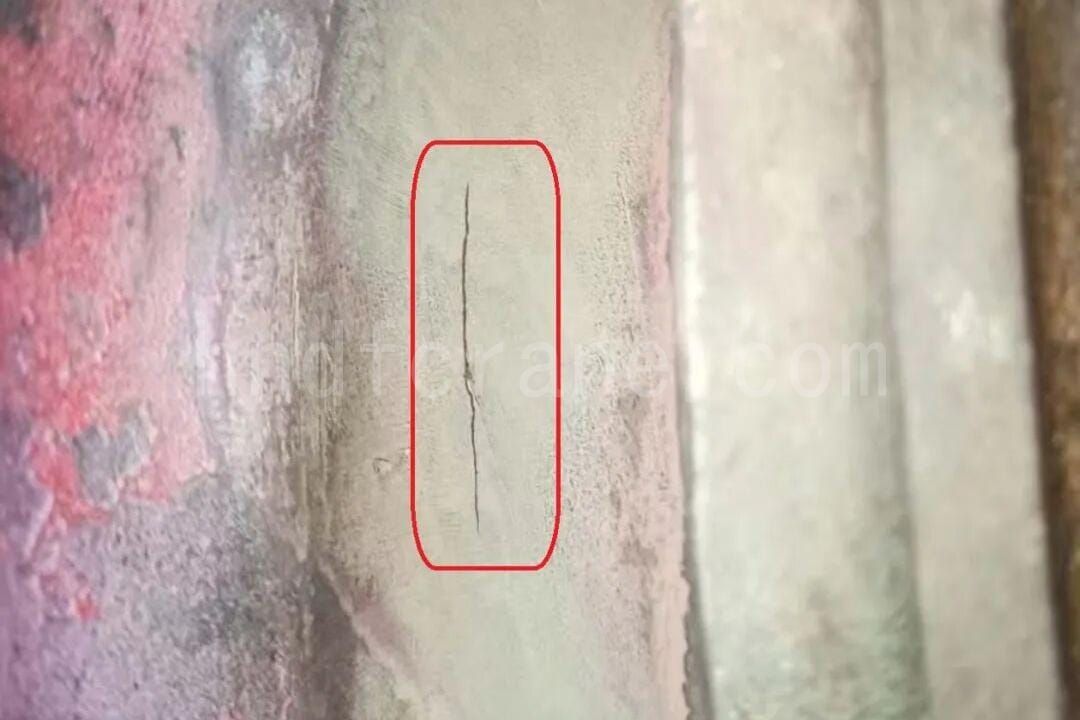
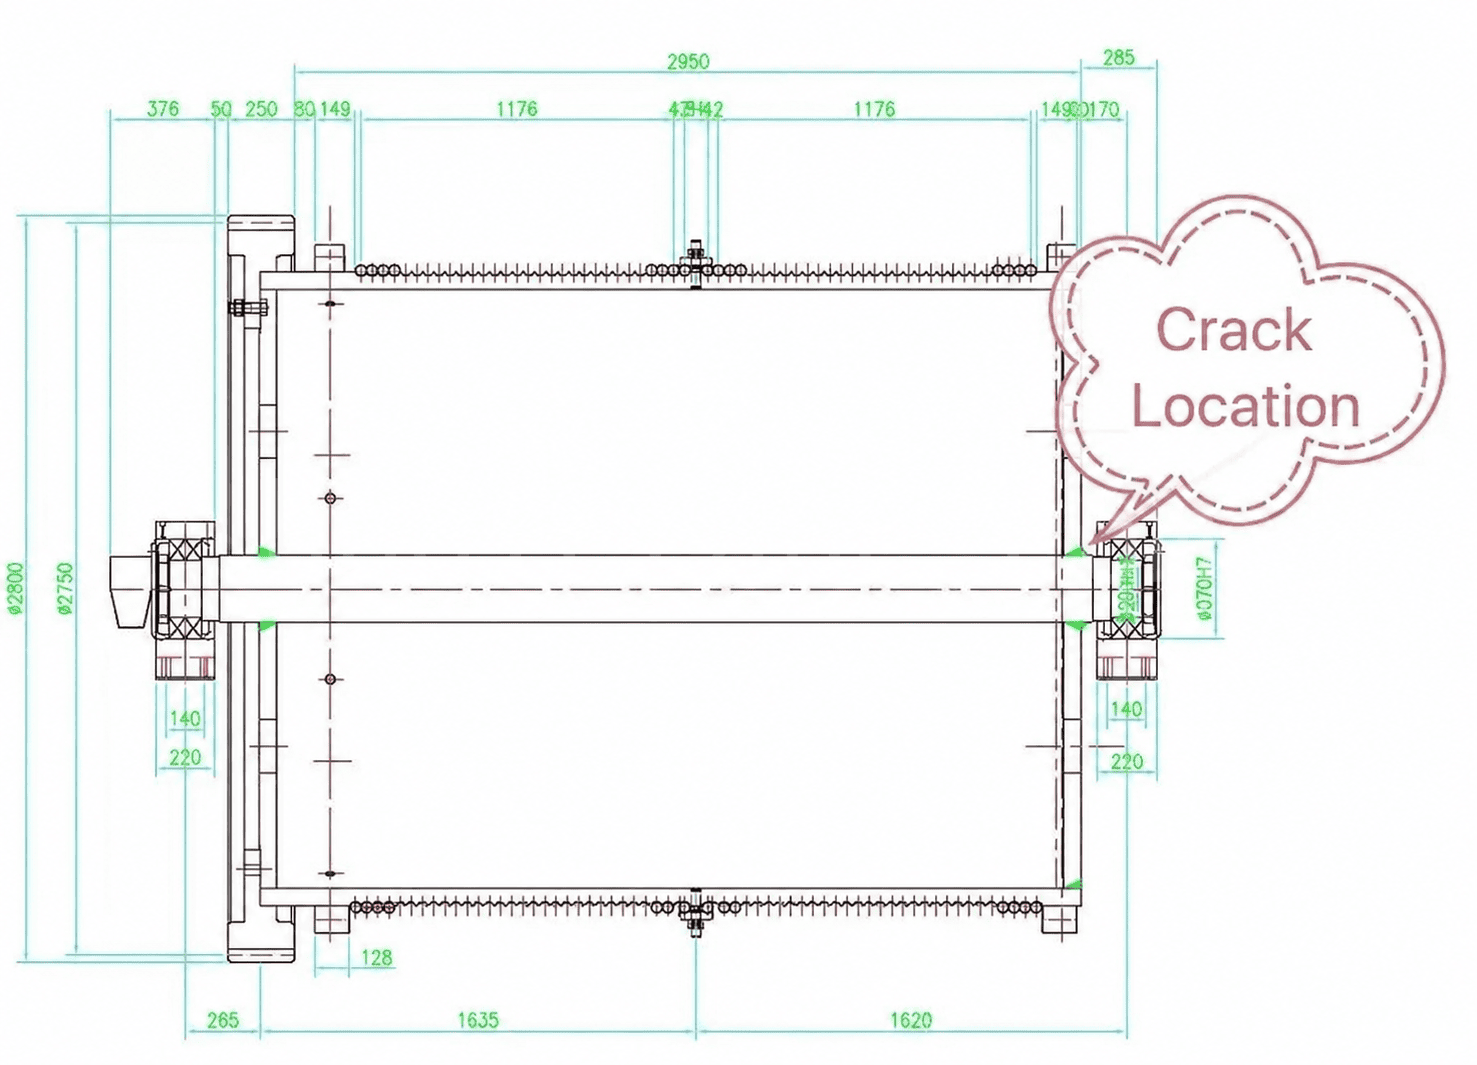
Bu vinç tamburu kaynak çatlağı analizi, uzun süredir hizmet veren bir vinçte tambur gövde plakası ile tambur mili arasındaki kaynakta oluşan çatlağı incelemektedir. Görünür hasar yerel bir metal yorgunluğu problemi gibi görünse de, altta yatan nedenler yapısal tasarım, kaynak prosedürü, malzeme durumu, gerilim transferi, üretim ve montaj kalitesi ve çalışma koşullarını içerebilir.
1. Vinç Tamburu, Gövde Plakası, Göbek ve Mil Arasındaki İlişki
Kaldırma ekipmanlarında, tambur, tel halatı sarmak ve yükü kaldırmak veya çekmek için kullanılan önemli bir iletim bileşenidir. Tambur gövdesi tel halatı taşırken, gövdeyi göbek veya şafta bağlamak için genellikle gövdenin her iki ucuna da bağlantı plakaları yerleştirilir.
Genel bir yapıda, göbek, gövde plakasının merkezine kaynaklanır. Göbek daha sonra bir kama vasıtasıyla tambur miline bağlanır ve mil yataklar tarafından desteklenir. Bu durumda, gövde plakası doğrudan tambur miline kaynaklanır ve tambur mili uzun bir mildir.
Dolayısıyla, bağlantı plakası sadece bir bağlantı plakası değildir. Aynı zamanda tambur gövdesi ile tambur mili arasında tork ve radyal kuvveti de iletir. Genel tambur arıza referanslarında genellikle yorulma çatlakları bir değiştirme koşulu olarak belirtilir; bu vaka, bağlantı plakası ile mil arasındaki kaynak çevresinde neden çatlakların başlayabileceğine daha özel olarak odaklanmaktadır.
2. Çatlağın Tambur Mili Tarafına Yakın Bölgede Oluşmasının Nedenleri
Mekanik açıdan bakıldığında, tambur gövdesi plakası burulma, eğilme, gerilme-sıkıştırma ve düzlem içi kaymaya maruz kalan ince bir plakadır. Tambur miline yakın bölgede, aynı anda birkaç olumsuz durum meydana gelebilir: ani kesit değişikliği, kaynak etkisi ve döngüsel yükleme.
2.1 Ani Kesit Değişiminden Kaynaklanan Gerilme Konsantrasyonu
Tambur miline yakın bölgede, yapı nispeten kalın bir milden daha ince bir gövde plakasına geçiş yapar. Eksenel konumlandırma ve kaynak için, ilgili gövde plakası konumuna genellikle bir mil omuzu yerleştirilir. Geçiş yarıçapı çok küçükse veya geçiş düzgün değilse, gerilim yoğunlaşması meydana gelebilir.
Kaynak hataları, örneğin kaynak altında oluşan oyuklar ve eksik nüfuziyet gibi durumlar da çatlak oluşumuna yol açabilir.
2.2 Döngüsel Gerilme ve Darbe Yüklemesi
Tambur çalışırken, tel halatın sarılmasıyla oluşan çekme kuvveti tambur gövdesi üzerinden ağ plakasına ve oradan da tambur miline iletilir. Her sarma ve kaldırma hareketi bu bölgeye tekrarlanan yükleme uygular; bu da yerel darbe yüklemesiyle birlikte düşük çevrimli yorulma olarak etki edebilir.
2.3 Kaynak Artık Gerilimi
Web plakası ve tambur mili birbirine kaynaklandığında, kaynak bölgesinde yerel yüksek sıcaklık ve soğuma büzülmesi meydana gelir. Kaynaklı yapı, kaynak işleminden sonra tamamen tavlanmaz veya gerilim giderme işlemine tabi tutulmazsa, kaynak çevresinde artık çekme gerilimi kalır. Bu artık çekme gerilimine çalışma yükü eklendiğinde, çatlak oluşumu daha olası hale gelir.
3. Web Plaka Çatlağının Gelişim Süreci
Çatlak oluşumu üç aşamada incelenebilir.
İlk aşama başlatma aşamasıdır. Kaynak kökünde veya geçiş yarıçapında, mikroskobik kusurlar, kaynak artık gerilimi ve çalışma geriliminin birleşik etkisi altında çatlak kaynakları haline gelebilir.
İkinci aşama yayılmadır. Her kaldırma işlemi sırasında, yük aynı aktarım yolunu izler ve tepe gerilimi tekrarlanır. Çatlak, malzemenin tane sınırları boyunca kademeli olarak yayılır. Kırılma yüzeyi radyal veya kabuk benzeri özellikler gösterebilir.
Üçüncü aşama kırılmadır. Kalan etkili kesit yükü taşımaya yetmediğinde, ani gevrek kırılma meydana gelebilir; bu durum, gövde plakasının yırtılması veya tambur milinden ayrılmasıyla birlikte görülebilir.
4. Vinç Tamburu Gövdesi ile Şaftı Arasındaki Kaynakta Oluşan Çatlakların Yaygın Nedenleri
4.1 Yapısal Tasarım Faktörleri
Eğer gövde plakası ile göbek veya tambur mili arasındaki geçiş makul bir yarıçapta yapılmazsa, gerilim aniden değişebilir. Gövde plakasının kalınlığı yetersizse, yorulma dayanımı payı da yetersiz olabilir. Özellikle kaynak düşük gerilimli bir bölge yerine yüksek gerilimli bir bölgede yer alıyorsa, kaynak yerinin kötü seçilmesi riski daha da artırabilir.
4.2 Kaynak Kalitesi Faktörleri
Sık görülen kaynak hataları arasında eksik nüfuz, cüruf kalıntısı, gözeneklilik, alt oyuk ve kaynak izleri bulunur. Kaynak işleminden sonra ultrasonik test veya radyografik test gibi tahribatsız testler yapılmazsa, gizli kusurlar yapıda uzun süre kalabilir.
Optimize edilmemiş kaynak parametreleri ve yetersiz kaynak sonrası gerilim giderme de riski artırabilir. Büyük tambur yapılarında, gerilim giderme için ısıl işlem uygulamak zor olabilir. Titreşimle gerilim giderme işleminin tam olarak uygulanması da zor olabilir ve doğal yaşlanma veya diğer yaşlanma işlemleri proje zaman çizelgesi gereksinimlerinden etkilenebilir.
4.3 Tasarım Koşullarının Ötesindeki İşletme Yükleri
Nominal yükün ötesinde uzun süreli aşırı yükleme, yapının yorulma riskini artırabilir. Kaldırma sırasında sık sık kalkış ve frenleme, büyük darbe yükleri oluşturabilir. Tel halatın tambur üzerine yanlış yerleştirilmesi durumunda, tambur üzerindeki kuvvet dağılımı düzensiz hale gelir ve yerel gerilim tasarım değerinden çok daha yüksek olabilir.
4.4 Üretim ve Montaj Hataları
Web plakasının iç deliği ile şaft arasındaki uyum çok sıkı veya çok gevşek olursa, başlangıçtaki yerel gerilim düzensiz hale gelebilir. Tamamen boşalmamış olan montaj gerilimi daha sonra çalışma gerilimiyle birleşebilir.
4.5 Korozyon ve Çevresel Faktörler
Davul uzun süre nemli veya aşındırıcı bir ortama maruz kaldığında, kaynak bölgesi korozyona daha yatkın hale gelir. Korozyona uğramış bölgeler aynı zamanda mikro çatlak oluşumunun da sıkça görüldüğü yerlerdir.
5. Muayene, Onarım ve Önleyici Tedbirler
Mevcut ekipmanlar için, gövde plakası ile tambur mili arasındaki kaynak çevresinde düzenli olarak manyetik parçacık testi veya ultrasonik test yapılabilir. Çatlaklar bulunursa, gövde plakası zamanında kaynakla onarılmalı veya değiştirilmeli ve eksantrik yüklenmeyi önlemek için tel halat düzeni kontrol edilmelidir.
Yeni vinç tamburu tasarımı veya imalatı için, geçiş yarıçapı optimize edilmeli ve kaynak pozisyonu, maksimum gerilme alanından mümkün olduğunca kaçınacak şekilde düzenlenmelidir. Kaynak işlemi sıkı bir şekilde kontrol edilmelidir. Artık gerilimi azaltmak için çok geçişli kaynak ve simetrik kaynak kullanılabilir ve gerçek koşullara göre titreşimli yaşlandırma veya doğal yaşlandırma uygulanabilir.
İşletme yönetimi açısından, uzun süreli aşırı yükleme ve sık sık çalıştırma ve frenleme işlemlerinden kaçınılmalıdır. Tel halat düzenlemesi ilgili gerekliliklere uygun olmalı ve aşınmış tel halatlar düzenli olarak değiştirilmelidir.
Vinç tamburu kaynak çatlakları genellikle tek bir faktörden kaynaklanmaz. Yapı, kaynak, yük, montaj ve çevre koşullarının adım adım incelenmesi, çatlağın kaynağını belirlemeye ve gerçek saha koşullarına uygun düzeltici önlemleri seçmeye yardımcı olur.

Ben Cindy, vinç sektöründe 10 yıllık çalışma deneyimim ve çok sayıda profesyonel bilgi birikimim var. 500'den fazla müşteri için tatmin edici vinçleri seçtim. Vinçlerle ilgili herhangi bir ihtiyacınız veya sorunuz varsa lütfen benimle iletişime geçmekten çekinmeyin, uzmanlığımı ve pratik deneyimimi kullanarak sorunu çözmenize yardımcı olacağım!
Sorgunuzu Gönderin
- E-posta: satış@hndfcrane.com
- Naber: +86 191 3738 6654
- Telgraf: +86 191 3738 6654
- Tel: +86-373-581 8299
- Faks: +86-373-215 7000
- Adres: Changnao Sanayi Bölgesi, Xinxiang Şehri, Henan Eyaleti, Çin
 WeChat
- Gezer Vinçler
- Çift Kirişli Gezer Vinçler
- Tek Kirişli Gezer Vinçler
- Avrupa Tipi Tek Kirişli Köprülü Vinçler
- Patlama Korumalı Gezer Vinçler
- Kepçeli ve Manyetik Gezer Vinçler
- Monoray Vinçler
- Dökümhane Vinçleri
- İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
- Pergel Vinçler
- Duvara Monte Pergel Vinçler
- Duvar Gezmeli Pergel Vinçler
- Serbest Daimi Pergel Vinçler
- Alüminyum Jib Vinçler: Kolay Kaldırma için Hafif, Düzgün Dönen Kol
- Dengeli Jib Vinçler: Kısa Mesafeli Mekanik Montaj İçin Verimli Hafif Kaldırma
- Manuel Serbest Duran Jib Vinçler: Sınırlı Alan Operasyonları için Verimli Manuel Kaldırma Çözümleri
- Elektrikli Serbest Duran Bomlu Vinçler: Yüksek Kapasiteli Hızlı Kaldırma İçin Tamamen Elektrikli Çözüm
- Mafsallı Bomlu Vinçler: Çift Kollu Esneklik ile Hassas Kaldırma
- Portal Vinçler
- Çift Kiriş Portal Vinçler
- Yarı Portal Vinçler
- Tek Kiriş Portal Vinçler
- Truss Portal Vinçler
- Konteyner Portal Vinçler
- Ayarlanabilir Portal Vinçler
- Portatif Portal Vinçler
- Avrupa Portal Vinçler
- endüstriler
- Genel İmalat
- Atık İşleme
- Prekast
- Güç
- Taş
- kağıt yapımı
- metal üretimi
- Köprü İnşaatı
- Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
- Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
- Gemilerde Verimli Kargo Yüklemesi için Deniz Vinçleri
- Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
- Elektrikli Vinçler
- Elektrikli Halatlı Vinçler
- Elektrikli Zincirli Vinçler
- Avrupa Tipi Elektrikli Vinçler
- Avrupa Elektrikli Zincirli Vinçler: Düzgün Çalışma, Düşük Gürültü ve Enerji Verimliliği
- Manuel Kaldıraçlı Vinçler: Çekme ve Kaldırma Görevleri İçin İdeal
- El Zincirli Vinçler: Güç Olmayan Alanlar İçin Manuel Kaldırma
- Düşük Tavan Elektrikli Vinçler: Maksimum Alan Verimliliği için Kompakt Tasarım
- Pnömatik Zincirli Vinçler: Endüstriyel Kullanım İçin Sorunsuz Kullanım
- Patlamaya Dayanıklı Manuel Zincirli Vinçler: Tehlikeli Alanlar İçin Kıvılcım Çıkarmayan Bakır Alaşımlı Yapı
- Tehlikeli Alanlarda Kaldırma İşlemleri İçin Patlamaya Dayanıklı Elektrikli Zincirli Vinçler
- Hakkında
- Vakalar
- Haberler
- SSS
- İndirmek
- Bloglar
- Çevrimiçi Vinç Tekerlek Yükü Hesaplama Araçları
- SG Panoraması
- Bize Ulaşın
- E-posta: satış@hndfcrane.com
- Naber: +86 191 3738 6654
- Telgraf: +86 191 3738 6654
- Tel: +86-373-581 8299
-
