
-
工業
-

一般製造業
-

廃棄物処理
-

プレキャスト
-

パワー
-

石
-

製紙
-

金属製造
-

橋梁工事
-

港湾クレーン:コンテナおよびバルク材の取り扱い
-

石油・ガス産業向け天井クレーン:運用効率の向上
-

船舶への効率的な貨物積み込みのための海上クレーン
-

自動車産業向け天井クレーン:効率的な自動化ソリューション
-

鉄道向け天井クレーンソリューション:線路敷設、車両保守、コンテナハンドリング
-

食品・飲料向け天井クレーン:効率的なハンドリングのための信頼性の高いソリューション
-

効率的なセメント、ガラス、レンガ、プレキャストコンクリート製造のための天井クレーン
-

航空業界向け天井クレーン:航空機の整備と組立
-

航空宇宙用オーバーヘッドクレーン:ロケットの打ち上げと輸送のための精密な吊り上げ
-
- 製品
- クレーン部品
- 会社概要
- 連絡先










































































































-
工業
-
一般製造業
-
廃棄物処理
-
プレキャスト
-
パワー
-
石
-
製紙
-
金属製造
-
橋梁工事
-
港湾クレーン:コンテナおよびバルク材の取り扱い
-
石油・ガス産業向け天井クレーン:運用効率の向上
-
船舶への効率的な貨物積み込みのための海上クレーン
-
自動車産業向け天井クレーン:効率的な自動化ソリューション
-
鉄道向け天井クレーンソリューション:線路敷設、車両保守、コンテナハンドリング
-
食品・飲料向け天井クレーン:効率的なハンドリングのための信頼性の高いソリューション
-
効率的なセメント、ガラス、レンガ、プレキャストコンクリート製造のための天井クレーン
-
航空業界向け天井クレーン:航空機の整備と組立
-
航空宇宙用オーバーヘッドクレーン:ロケットの打ち上げと輸送のための精密な吊り上げ
-
- 製品
- クレーン部品
- 会社概要
- 連絡先



クレーンドラムのウェブとシャフトの溶接部の亀裂原因分析
目次
このクレーンドラム溶接部の亀裂解析では、長期間使用されたクレーンにおいて、ドラムウェブプレートとドラムシャフトの溶接部に亀裂が発生した事例を検証する。目に見える損傷は局所的な金属疲労によるものと思われるが、その根本原因には、構造設計、溶接手順、材料の状態、応力伝達、製造および組立品質、運転条件などが関係している可能性がある。
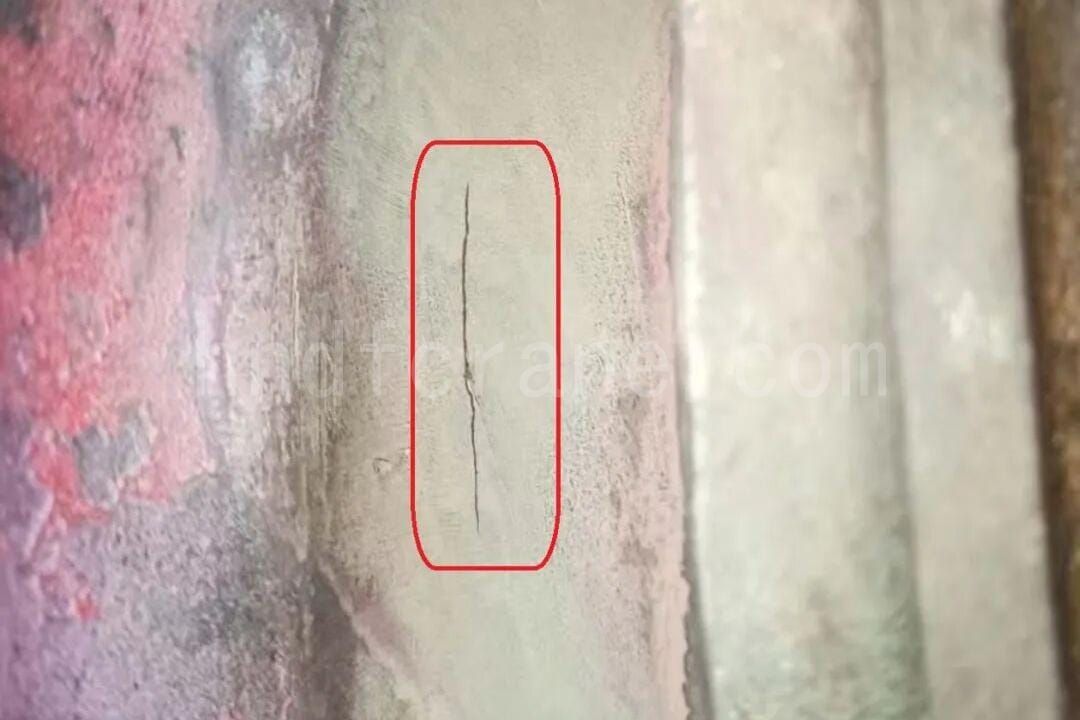
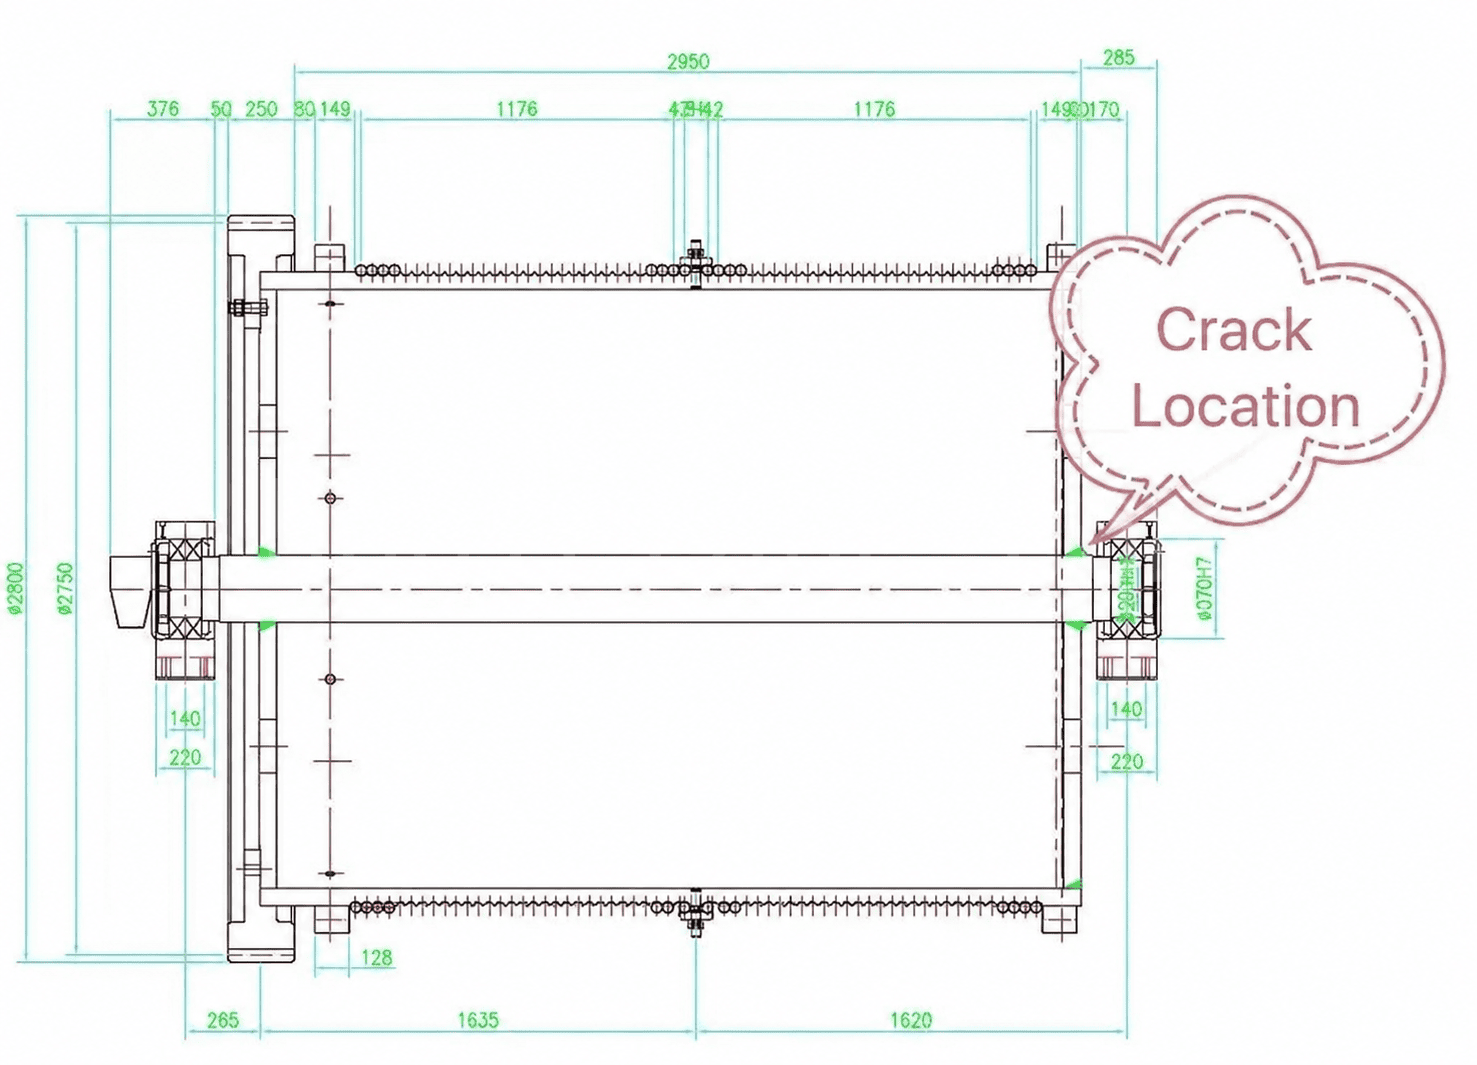
1. クレーンドラム、ウェブプレート、ハブ、シャフトの関係
昇降装置において、ドラムはワイヤーロープを巻き取り、荷物を持ち上げたり引っ張ったりするために使用される重要な伝動部品です。ドラムシェルはワイヤーロープを収容し、通常、シェルの両端にはウェブプレートが配置され、シェルをハブまたはシャフトに接続します。
一般的な構造では、ハブはウェブプレートの中央に溶接されます。ハブはキーを介してドラムシャフトに接続され、シャフトはベアリングによって支持されます。この場合、ウェブプレートはドラムシャフトに直接溶接され、ドラムシャフトは長いシャフトです。
したがって、ウェブプレートは単なる接続板ではありません。ドラムシェルとドラムシャフトの間でトルクと半径方向の力を伝達する役割も担っています。ドラムの一般的な故障に関する文献では、交換が必要となる条件として疲労亀裂がよく挙げられますが、本事例では、ウェブプレートとシャフトの溶接部付近で亀裂が発生する理由について、より具体的に考察します。
2. ドラムシャフト側付近に亀裂が発生する理由
機械的な観点から見ると、ドラムウェブプレートは、ねじり、曲げ、引張圧縮、面内せん断を受ける薄板である。ドラムシャフト付近では、断面の急激な変化、溶接部の影響、繰り返し荷重など、複数の好ましくない条件が同時に発生する可能性がある。
2.1 急激な断面変化による応力集中
ドラム軸に近い部分では、構造は比較的厚い軸から薄いウェブ板へと移行する。軸方向の位置決めや溶接のために、対応するウェブ板の位置に軸肩部が設けられることが多い。移行半径が小さすぎたり、移行が滑らかでなかったりすると、応力集中が発生する可能性がある。
アンダーカットや溶け込み不足などの溶接欠陥も、亀裂発生源となる可能性がある。
2.2 繰り返し応力と衝撃荷重
ドラムが作動する際、ワイヤーロープの巻き取りによって発生した引張力は、ドラムシェルを通してウェブプレートに伝達され、さらにドラムシャフトへと伝わります。巻き取りと持ち上げの各動作によって、この領域には繰り返し荷重がかかり、局所的な衝撃荷重と相まって、低サイクル疲労として作用する可能性があります。
2.3 溶接残留応力
ウェブプレートとドラムシャフトを溶接する際、溶接部は局所的に高温になり、冷却収縮が生じます。溶接後に溶接構造が完全に焼きなましまたは応力除去されていない場合、溶接部周辺に残留引張応力が残ります。この残留引張応力に運転荷重が加わると、亀裂発生の可能性が高まります。
3. ウェブプレートの亀裂発生過程
亀裂の発生は、3つの段階に分けて考えることができる。
第一段階は発生段階です。溶接ルート部または遷移半径部では、溶接残留応力と使用応力の複合作用により、微細な欠陥が亀裂の発生源となる可能性があります。
第2段階は亀裂の伝播です。各吊り上げ作業において、荷重は同じ伝達経路をたどり、最大応力が繰り返されます。亀裂は材料の粒界に沿って徐々に伝播します。破断面には、放射状または貝殻状の特徴が現れることがあります。
第3段階は破壊です。残りの有効断面積が荷重を支えるのに十分でなくなると、突然脆性破壊が発生する可能性があり、ウェブプレートの引き裂きやドラムシャフトからの分離を伴う場合があります。
4. クレーンドラムのウェブとシャフトの溶接部の亀裂の一般的な原因
4.1 構造設計要因
ウェブプレートとハブまたはドラムシャフトとの接合部において適切な半径が用いられていない場合、応力が急激に変化する可能性があります。ウェブプレートの厚みが不十分な場合、疲労強度マージンも不足する可能性があります。溶接位置の選択が不適切であると、特に溶接部が低応力領域ではなく高応力領域にある場合、リスクはさらに高まります。
4.2 溶接品質要因
一般的な溶接欠陥には、溶け込み不足、スラグ混入、気孔、アンダーカット、溶接痕などがあります。溶接後に超音波探傷検査や放射線透過検査などの非破壊検査を実施しないと、隠れた欠陥が長期間構造物内に残存する可能性があります。
溶接条件の最適化不足や溶接後の応力除去処理の不十分さも、リスクを高める要因となります。大型ドラム構造の場合、応力除去のための熱処理は実施が難しい場合があります。振動による応力除去処理も完全には適用できない場合があり、自然時効処理やその他の時効処理は、プロジェクトのスケジュール要件によって影響を受ける可能性があります。
4.3 設計条件を超える運転負荷
定格荷重を超える過負荷が長期間続くと、構造物の疲労リスクが高まります。吊り上げ作業中の頻繁な始動と制動は、大きな衝撃荷重を発生させる可能性があります。ワイヤーロープがドラム上に不適切に配置されている場合、ドラムにかかる力の分布が不均一になり、局所的な応力が設計値を大幅に超える可能性があります。
4.4 製造および組み立てエラー
ウェブプレートの内穴とシャフトの嵌合がきつすぎたり緩すぎたりすると、初期の局所応力が不均一になる可能性があります。完全に解放されていない組み立て応力が、後に運転応力と合わさることがあります。
4.5 腐食と環境要因
ドラムが湿気の多い環境や腐食性の環境に長時間さらされると、溶接部が腐食しやすくなります。腐食した部分は、微細な亀裂が発生しやすい箇所でもあります。
5.点検、修理、および予防措置
既存の装置については、ウェブプレートとドラムシャフトの溶接部周辺を定期的に磁粉探傷試験または超音波探傷試験で検査することができます。亀裂が発見された場合は、ウェブプレートを溶接で補修するか、速やかに交換し、偏心荷重を避けるためにワイヤロープの配置を確認する必要があります。
クレーンドラムの新規設計または製造においては、移行半径を最適化し、最大応力領域を可能な限り回避するように溶接位置を配置する必要があります。溶接手順は厳密に管理しなければなりません。残留応力を低減するために、多層溶接や対称溶接を用いることができ、実際の状況に応じて振動時効処理または自然時効処理を適用することができます。
運転管理においては、長期的な過負荷運転や頻繁な始動・停止は避けるべきである。ワイヤーロープの配置は該当する要件に従い、摩耗したワイヤーロープは定期的に交換する必要がある。
クレーンドラムの溶接部の亀裂は、通常、単一の要因によって引き起こされるものではありません。構造、溶接、荷重、組み立て、および環境を段階的に検証することで、亀裂の原因を明確にし、実際の現場状況に適した是正措置を選択することができます。

私はシンディです。クレーン業界で 10 年間の勤務経験があり、豊富な専門知識を蓄積してきました。500 社以上のお客様にご満足いただけるクレーンを選んできました。クレーンに関するご要望やご質問がございましたら、お気軽にご連絡ください。専門知識と実務経験を活かして、問題解決のお手伝いをいたします。
お問い合わせを送信
- Eメール: sales@hndfcrane.com
- ワッツアップ: +86 191 3738 6654
- 電報: +86 191 3738 6654
- 電話: +86-373-581 8299
- ファックス: +86-373-215 7000
- 追加: 中国河南省新郷市長苗工業区
 微信
- お問い合わせ
- Eメール: sales@hndfcrane.com
- ワッツアップ: +86 191 3738 6654
- 電報: +86 191 3738 6654
- 電話: +86-373-581 8299
-
