
-
Branchen
-

Allgemeine Fertigung
-

Abfallbehandlung
-

Vorgefertigt
-

Leistung
-

Stein
-

Papierherstellung
-

Metallproduktion
-

Brückenbau
-

Hafenkräne: Für den Container- und Schüttgutumschlag
-

Brückenkräne für die Erdöl- und Gasindustrie: Steigerung der Betriebseffizienz
-

Schiffskräne für effizientes Beladen von Schiffen
-

Brückenkräne für die Automobilindustrie: Effiziente Automatisierungslösungen
-

Brückenkranlösungen für den Schienenverkehr: Gleisbau, Schienenfahrzeugwartung und Containerumschlag
-

Brückenkrane für die Lebensmittel- und Getränkeindustrie: Zuverlässige Lösungen für effiziente Handhabung
-

Brückenkräne für die effiziente Herstellung von Zement, Glas, Ziegel und Betonfertigteilen
-

Brückenkräne für die Luftfahrtindustrie: Flugzeugwartung und -montage
-

Brückenkräne für die Luft- und Raumfahrt: Präzises Heben für Raketenstart und -transport
-
-
Produkte
-
Laufkräne
-

Einträgerbrückenkrane
-

Zweiträgerbrückenkrane
-

Europäische Einträger-Brückenkrane
-

Europäische Doppelträger-Brückenkrane
-

Explosionsgeschützte Laufkräne
-

Greifer- und Magnetbrückenkrane
-

Einschienenkrane
-

Gießereikrane
-

Isolierungsbrückenkräne
-

Brückenkräne mit geringer Bauhöhe
-

Schnappen Sie sich Laufkräne
-

Pfannenbrückenkrane
-

Untergehängte Brückenkrane
-

Elektromagnetische Laufkrane
-

Arbeitsplatzkrane: Leichtbauweise, einfache Installation und mühelose Bedienung
-

Freistehende Arbeitsplatz-Brückenkräne
-

Deckenmontierter Brückenkran
-

Manuelle Brückenkräne
-
-
Portalkräne
-

Halbportalkrane
-

Einträger-Portalkrane
-

Zweiträger-Portalkrane
-

Containerbrücken
-

Traversenportalkrane
-

Verstellbare Portalkräne
-

Tragbare Portalkräne
-

Europäische Portalkräne
-

Aluminium-Portalkrane
-

Containerbrücken mit Gummireifen
-

Schienenmontierte Containerbrücken
-

Werft-Portalkran
-

Europäische Einträger-Portalkrane
-

Europäische Doppelträger-Portalkrane
-
- Auslegerkrane
- Spezialkrane
- Elektrische Hebezeuge
- Transferwagen
-
Laufkräne
-
Kranteile
-
Greifschaufeln
-

Elektrischer Greifer aus Edelstahl
-

Mechanischer Mehrschalengreifer mit vier Seilen
-

Mechanischer Zweischalengreifer mit vier Seilen
-

Elektrohydraulische Rechteckgreifer
-

Elektrohydraulische Zweischalengreifer
-

Elektrohydraulische Mehrschalengreifer, hydraulische Kaktusgreifer
-

Elektromotorgreifer
-

Elektrischer Einschienen-Greiferschaufel mit Einschienenbahnhebezeug
-

Zweischalengreifer mit Fernbedienung
-

Mechanische Zweiseil-Zweischalengreifer
-

Holzgreifer
-

Greifschaufel mit Einfachseil
-

Rechenreinigungsmaschinen
-

Baggergreifer
-

Trimmgreifer
-
- Kranspreizer
-
Kran-Ersatzteile
-

Kranscheiben
-

Drahtseilrollen
-

Kranseiltrommel
-

Kranwagen
-

Elektrische Winde
-

Kranführerkabine
-

Brückenkranbremsen
-

Brückenkrankabel
-

Seilführungen für Brückenkräne
-

Brückenkranleitungen und Stromversorgungsleitungen
-

Brückenkranschienen
-

Schienenklammern für Brückenkräne
-

Brückenkranmotoren
-

Brückenkran-Reduzierstücke
-

Kupplungen für Brückenkräne
-
- Kranräder
-
Greifschaufeln
- Unternehmen
- Kontakt












































-
Branchen
-
Allgemeine Fertigung
-
Abfallbehandlung
-
Vorgefertigt
-
Leistung
-
Stein
-
Papierherstellung
-
Metallproduktion
-
Brückenbau
-
Hafenkräne: Für den Container- und Schüttgutumschlag
-
Brückenkräne für die Erdöl- und Gasindustrie: Steigerung der Betriebseffizienz
-
Schiffskräne für effizientes Beladen von Schiffen
-
Brückenkräne für die Automobilindustrie: Effiziente Automatisierungslösungen
-
Brückenkranlösungen für den Schienenverkehr: Gleisbau, Schienenfahrzeugwartung und Containerumschlag
-
Brückenkrane für die Lebensmittel- und Getränkeindustrie: Zuverlässige Lösungen für effiziente Handhabung
-
Brückenkräne für die effiziente Herstellung von Zement, Glas, Ziegel und Betonfertigteilen
-
Brückenkräne für die Luftfahrtindustrie: Flugzeugwartung und -montage
-
Brückenkräne für die Luft- und Raumfahrt: Präzises Heben für Raketenstart und -transport
-
-
Produkte
-
Laufkräne
-
Einträgerbrückenkrane
-
Zweiträgerbrückenkrane
-
Europäische Einträger-Brückenkrane
-
Europäische Doppelträger-Brückenkrane
-
Explosionsgeschützte Laufkräne
-
Greifer- und Magnetbrückenkrane
-
Einschienenkrane
-
Gießereikrane
-
Isolierungsbrückenkräne
-
Brückenkräne mit geringer Bauhöhe
-
Schnappen Sie sich Laufkräne
-
Pfannenbrückenkrane
-
Untergehängte Brückenkrane
-
Elektromagnetische Laufkrane
-
Arbeitsplatzkrane: Leichtbauweise, einfache Installation und mühelose Bedienung
-
Freistehende Arbeitsplatz-Brückenkräne
-
Deckenmontierter Brückenkran
-
Manuelle Brückenkräne
-
-
Portalkräne
-
Halbportalkrane
-
Einträger-Portalkrane
-
Zweiträger-Portalkrane
-
Containerbrücken
-
Traversenportalkrane
-
Verstellbare Portalkräne
-
Tragbare Portalkräne
-
Europäische Portalkräne
-
Aluminium-Portalkrane
-
Containerbrücken mit Gummireifen
-
Schienenmontierte Containerbrücken
-
Werft-Portalkran
-
Europäische Einträger-Portalkrane
-
Europäische Doppelträger-Portalkrane
-
- Auslegerkrane
- Spezialkrane
- Elektrische Hebezeuge
- Transferwagen
-
Laufkräne
-
Kranteile
-
Greifschaufeln
-
Elektrischer Greifer aus Edelstahl
-
Mechanischer Mehrschalengreifer mit vier Seilen
-
Mechanischer Zweischalengreifer mit vier Seilen
-
Elektrohydraulische Rechteckgreifer
-
Elektrohydraulische Zweischalengreifer
-
Elektrohydraulische Mehrschalengreifer, hydraulische Kaktusgreifer
-
Elektromotorgreifer
-
Elektrischer Einschienen-Greiferschaufel mit Einschienenbahnhebezeug
-
Zweischalengreifer mit Fernbedienung
-
Mechanische Zweiseil-Zweischalengreifer
-
Holzgreifer
-
Greifschaufel mit Einfachseil
-
Rechenreinigungsmaschinen
-
Baggergreifer
-
Trimmgreifer
-
- Kranspreizer
-
Kran-Ersatzteile
-
Kranscheiben
-
Drahtseilrollen
-
Kranseiltrommel
-
Kranwagen
-
Elektrische Winde
-
Kranführerkabine
-
Brückenkranbremsen
-
Brückenkrankabel
-
Seilführungen für Brückenkräne
-
Brückenkranleitungen und Stromversorgungsleitungen
-
Brückenkranschienen
-
Schienenklammern für Brückenkräne
-
Brückenkranmotoren
-
Brückenkran-Reduzierstücke
-
Kupplungen für Brückenkräne
-
- Kranräder
-
Greifschaufeln
- Unternehmen
- Kontakt



Ursachenanalyse von Schweißrissen zwischen Krantrommelsteg und -welle
Inhaltsverzeichnis
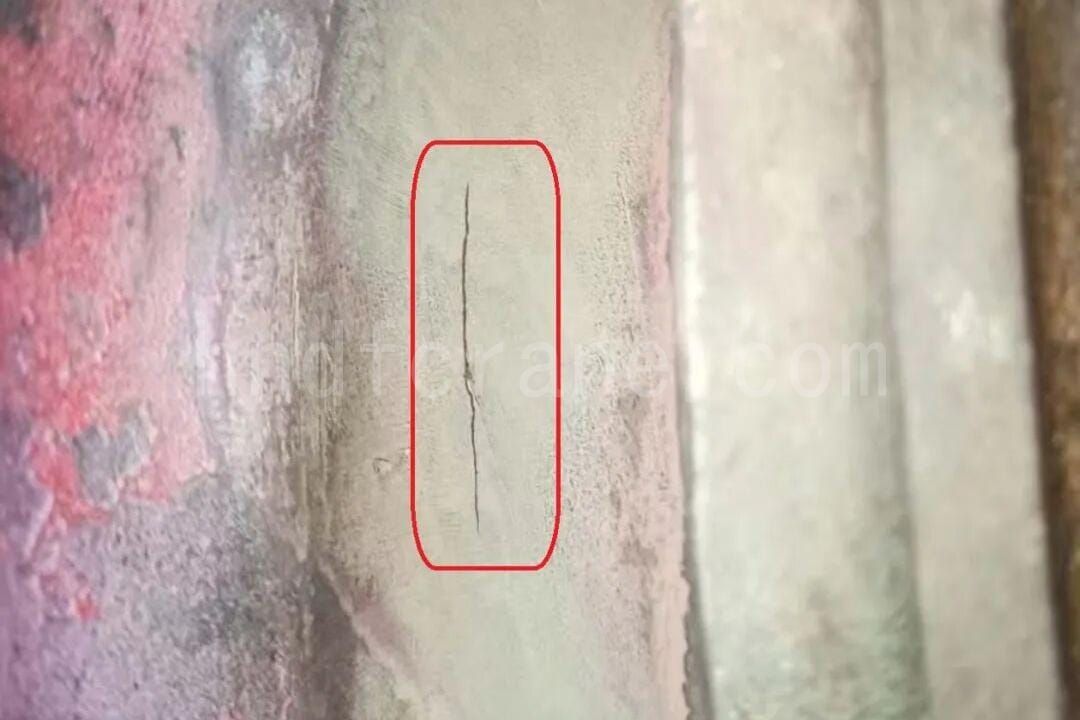
Diese Analyse von Schweißrissen an einer Krantrommel untersucht einen Fall, bei dem an einem Kran mit langer Betriebsdauer Risse an der Schweißnaht zwischen Trommelsteg und Trommelwelle auftraten. Obwohl der sichtbare Schaden auf lokale Materialermüdung hindeutet, können die zugrundeliegenden Ursachen in der Konstruktion, dem Schweißverfahren, dem Materialzustand, der Spannungsübertragung, der Fertigungs- und Montagequalität sowie den Betriebsbedingungen liegen.
1. Beziehung zwischen Krantrommel, Stegblech, Nabe und Welle
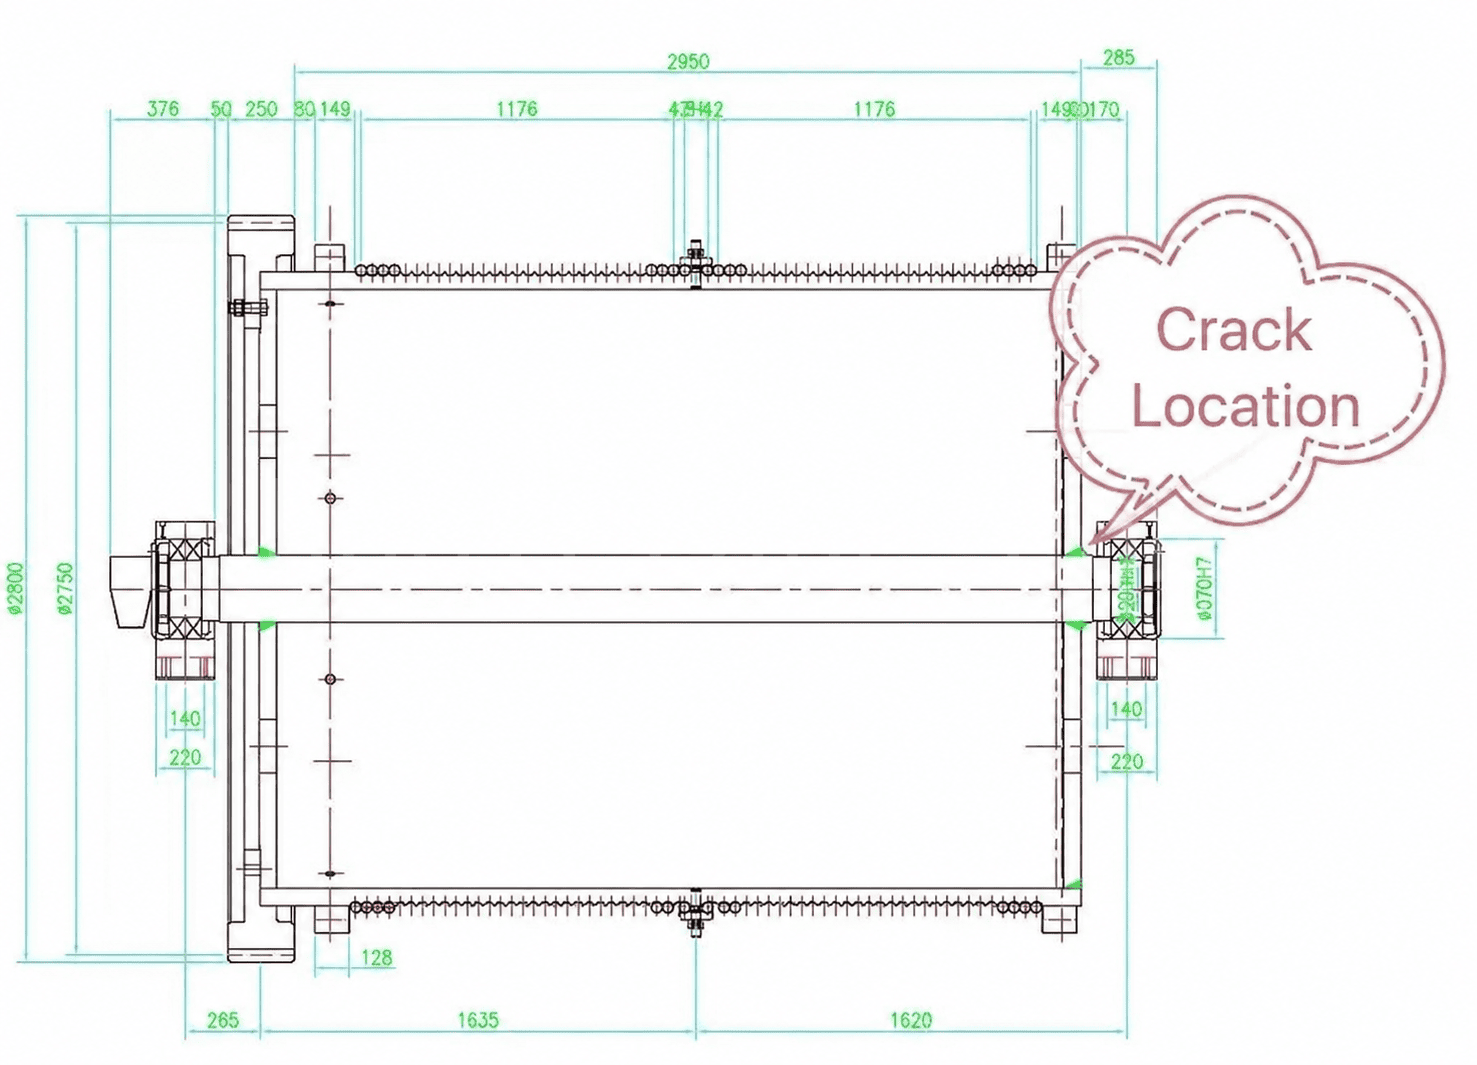
Bei Hebezeugen ist die Trommel ein zentrales Antriebselement, das zum Aufwickeln des Drahtseils und zum Heben oder Ziehen der Last dient. Die Trommelhülle trägt das Drahtseil, während an beiden Enden der Hülle Stegbleche angeordnet sind, die die Hülle mit der Nabe oder Welle verbinden.
Bei einer gängigen Konstruktion wird die Nabe mittig an die Stegplatte geschweißt. Anschließend wird die Nabe mittels einer Passfeder mit der Trommelwelle verbunden, die wiederum in Lagern gelagert ist. In diesem Fall ist die Stegplatte direkt mit der Trommelwelle verschweißt, und die Trommelwelle ist eine lange Welle.
Die Stegplatte dient daher nicht nur als Verbindungsplatte. Sie überträgt auch Drehmoment und Radialkräfte zwischen dem Trommelmantel und der Trommelwelle. In allgemeinen Veröffentlichungen zu Trommelausfällen werden Ermüdungsrisse häufig als Ursache genannt; diese Untersuchung befasst sich jedoch genauer damit, warum Risse im Bereich der Schweißnaht zwischen Stegplatte und Welle entstehen können.
2. Warum der Riss in der Nähe der Trommelwellenseite auftritt
Aus mechanischer Sicht ist die Stegplatte der Trommel eine dünne Platte, die Torsion, Biegung, Zug-Druck-Beanspruchung und Scherung in ihrer Ebene ausgesetzt ist. In der Nähe der Trommelwelle können mehrere ungünstige Bedingungen gleichzeitig auftreten: ein plötzlicher Querschnittswechsel, der Einfluss der Schweißnaht und zyklische Belastung.
2.1 Spannungskonzentration durch plötzliche Querschnittsänderung
Im Bereich nahe der Trommelwelle geht die Konstruktion von einer relativ dicken Welle in einen dünneren Steg über. Zur axialen Positionierung und zum Schweißen ist an der entsprechenden Stegposition häufig eine Wellenschulter vorgesehen. Ist der Übergangsradius zu klein oder der Übergang nicht gleichmäßig, kann es zu Spannungskonzentrationen kommen.
Schweißfehler wie Hinterschneidungen und unvollständiger Durchschweißung können ebenfalls zu Ausgangspunkten für Risse werden.
2.2 Zyklische Beanspruchung und Stoßbelastung
Beim Betrieb der Trommel wird die durch das Aufwickeln des Drahtseils erzeugte Zugkraft über den Trommelmantel auf den Steg und anschließend auf die Trommelwelle übertragen. Jeder Aufwickel- und Hubvorgang führt zu einer wiederholten Belastung dieses Bereichs, die einer Ermüdung durch kurzzyklische Belastung in Kombination mit lokaler Stoßbelastung gleichkommt.
2.3 Schweißrestspannungen
Beim Verschweißen von Stegblech und Trommelwelle kommt es im Schweißbereich zu lokalen Temperaturspitzen und anschließender Abkühlschrumpfung. Wird die Schweißkonstruktion nach dem Schweißen nicht vollständig geglüht oder spannungsarm geglüht, verbleibt eine Zugeigenspannung im Bereich der Schweißnaht. Durch die zusätzliche Belastung im Betrieb steigt die Wahrscheinlichkeit für Rissbildung.
3. Entstehungsprozess des Stegplattenrisses
Die Rissentwicklung kann in drei Stadien unterteilt werden.
Die erste Phase ist die Rissinitiierung. An der Schweißwurzel oder am Übergangsradius können mikroskopische Defekte unter der kombinierten Wirkung von Schweißeigenspannungen und Betriebsspannungen zu Rissauslösern werden.
Die zweite Phase ist die Rissausbreitung. Bei jedem Hebevorgang durchläuft die Last denselben Übertragungsweg, und die maximale Spannung wiederholt sich. Der Riss breitet sich allmählich entlang der Korngrenzen des Materials aus. Die Bruchfläche kann radiale oder schalenförmige Merkmale aufweisen.
Das dritte Stadium ist der Bruch. Wenn der verbleibende wirksame Querschnitt nicht mehr ausreicht, um die Last zu tragen, kann es zu einem plötzlichen Sprödbruch kommen, möglicherweise begleitet von einem Einreißen des Stegblechs oder einer Trennung von der Trommelwelle.
4. Häufige Ursachen für Risse in der Schweißnaht zwischen Krantrommelsteg und -welle
4.1 Faktoren für die bauliche Auslegung
Wenn der Übergang zwischen Stegblech und Nabe bzw. Trommelwelle keinen angemessenen Radius aufweist, kann es zu abrupten Spannungsänderungen kommen. Ist die Stegblechdicke unzureichend, kann auch die Dauerfestigkeitsreserve nicht ausreichen. Eine ungünstig gewählte Schweißnaht kann das Risiko zusätzlich erhöhen, insbesondere wenn die Schweißnaht in einem Bereich hoher Spannung anstatt in einem Bereich niedrigerer Spannung liegt.
4.2 Faktoren der Schweißqualität
Zu den häufigsten Schweißfehlern zählen unvollständiger Durchschweißung, Schlackeneinschlüsse, Porosität, Hinterschneidungen und Schweißnahtnarben. Werden nach dem Schweißen keine zerstörungsfreien Prüfverfahren wie Ultraschall- oder Röntgenprüfungen durchgeführt, können verborgene Fehler lange Zeit im Bauteil verbleiben.
Unoptimierte Schweißparameter und unzureichende Spannungsarmglühung nach dem Schweißen können das Risiko ebenfalls erhöhen. Bei großen Trommelstrukturen kann die Wärmebehandlung zur Spannungsarmglühung schwierig durchzuführen sein. Auch die vollständige Anwendung von Vibrationsspannungsarmglühungen kann problematisch sein, und die natürliche Alterung oder andere Alterungsbehandlungen können durch die Projektterminplanung beeinträchtigt werden.
4.3 Betriebslasten jenseits der Auslegungsbedingungen
Dauerhafte Überlastung über die Nennlast hinaus kann die Ermüdungsgefahr der Konstruktion erhöhen. Häufiges Anfahren und Bremsen während des Hebevorgangs kann hohe Stoßbelastungen verursachen. Bei unsachgemäßer Seilführung auf der Trommel ist die Kraftverteilung ungleichmäßig, und die lokale Beanspruchung kann den Auslegungswert deutlich überschreiten.
4.4 Herstellungs- und Montagefehler
Ist die Passung zwischen der inneren Bohrung der Stegplatte und der Welle zu eng oder zu locker, kann die anfängliche lokale Spannung ungleichmäßig verteilt werden. Nicht vollständig abgebaute Montagespannungen können sich später mit den Betriebsspannungen addieren.
4.5 Korrosion und Umweltfaktoren
Wenn die Trommel längere Zeit einer feuchten oder korrosiven Umgebung ausgesetzt ist, ist der Schweißbereich anfälliger für Korrosion. Korrodierte Bereiche sind zudem häufige Ausgangspunkte für Mikrorisse.
5. Inspektion, Reparatur und Präventionsmaßnahmen
Bei bestehenden Anlagen können regelmäßig Magnetpulver- oder Ultraschallprüfungen im Bereich der Schweißnaht zwischen Stegblech und Trommelwelle durchgeführt werden. Werden Risse festgestellt, muss das Stegblech umgehend durch Schweißen repariert oder ausgetauscht werden. Die Seilanordnung ist zu überprüfen, um exzentrische Belastungen zu vermeiden.
Bei der Konstruktion oder Fertigung neuer Krantrommeln sollte der Übergangsradius optimiert und die Schweißposition so gewählt werden, dass Bereiche mit maximaler Spannung möglichst vermieden werden. Der Schweißvorgang muss streng kontrolliert werden. Mehrlagenschweißen und symmetrisches Schweißen können zur Reduzierung von Eigenspannungen eingesetzt werden; je nach Bedarf können Vibrationsalterung oder natürliche Alterung angewendet werden.
Für einen reibungslosen Betrieb sollten dauerhafte Überlastung sowie häufiges Anfahren und Bremsen vermieden werden. Die Seilanordnung muss den geltenden Anforderungen entsprechen, und verschlissene Seile sind regelmäßig auszutauschen.
Die Rissbildung an Schweißnähten von Krantrommeln wird in der Regel nicht durch einen einzigen Faktor verursacht. Eine schrittweise Überprüfung von Konstruktion, Schweißung, Belastung, Montage und Umgebungsbedingungen hilft, die Rissursache zu ermitteln und geeignete Korrekturmaßnahmen für die jeweiligen Gegebenheiten vor Ort auszuwählen.

Ich bin Cindy, habe 10 Jahre Berufserfahrung in der Kranbranche und eine Fülle an Fachwissen angesammelt. Ich habe für über 500 Kunden die zufriedenstellendsten Kräne ausgewählt. Wenn Sie irgendwelche Bedürfnisse oder Fragen zu Kränen haben, können Sie sich gerne an mich wenden. Ich werde mein Fachwissen und meine praktische Erfahrung nutzen, um Ihnen bei der Lösung des Problems zu helfen!
Senden Sie Ihre Anfrage
- Email: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegramm: +86 191 3738 6654
- Tel: +86-373-581 8299
- Fax: +86-373-215 7000
- Hinzufügen: Industriegebiet Changnao, Stadt Xinxiang, Provinz Henan, China
 WeChat
- Laufkräne
- Zweiträgerbrückenkrane
- Einträgerbrückenkrane
- Europäische Einträger-Brückenkrane
- Explosionsgeschützte Laufkräne
- Greifer- und Magnetbrückenkrane
- Einschienenkrane
- Gießereikrane
- Arbeitsplatzkrane: Leichtbauweise, einfache Installation und mühelose Bedienung
- Auslegerkrane
- Wandmontierte Auslegerkrane
- Wandfahrkrane
- Freistehende Schwenkkrane
- Aluminium-Schwenkkrane: Leichtgewicht, leichtgängiger Schwenkarm für einfaches Heben
- Auslegerkrane: Effizientes Heben leichter Lasten für die mechanische Montage über kurze Distanzen
- Manuelle, freistehende Schwenkkrane: Effiziente manuelle Hebelösungen für beengte Platzverhältnisse
- Elektrische Freistehende Schwenkkrane: Vollelektrische Lösung für schnelles Heben mit hoher Tragfähigkeit
- Gelenkschwenkkrane: Präzises Heben mit doppelter Armflexibilität
- Portalkräne
- Zweiträger-Portalkrane
- Halbportalkrane
- Einträger-Portalkrane
- Traversenportalkrane
- Containerbrücken
- Verstellbare Portalkräne
- Tragbare Portalkräne
- Europäische Portalkräne
- Branchen
- Allgemeine Fertigung
- Abfallbehandlung
- Vorgefertigt
- Leistung
- Stein
- Papierherstellung
- Metallproduktion
- Brückenbau
- Hafenkräne: Für den Container- und Schüttgutumschlag
- Brückenkräne für die Erdöl- und Gasindustrie: Steigerung der Betriebseffizienz
- Schiffskräne für effizientes Beladen von Schiffen
- Brückenkräne für die Automobilindustrie: Effiziente Automatisierungslösungen
- Elektrische Hebezeuge
- Elektroseilzüge
- Elektrokettenzüge
- Elektrische Hebezeuge vom europäischen Typ
- Europäische Elektrokettenzüge: Reibungsloser Betrieb, geringe Geräuschentwicklung und Energieeffizienz
- Manuelle Hebelzüge: Ideal für Zug- und Hebearbeiten
- Handkettenzüge: Manuelles Heben für Bereiche ohne Strom
- Elektrische Hebezeuge mit geringer Bauhöhe: Kompaktes Design für maximale Platzeffizienz
- Druckluftkettenzüge: Sanftes Handling für den industriellen Einsatz
- Explosionsgeschützte Handkettenzüge: Funkenbeständige Konstruktion aus Kupferlegierung für explosionsgefährdete Bereiche
- Explosionsgeschützte elektrische Kettenzüge für Hebearbeiten in explosionsgefährdeten Bereichen
- Um
- Fälle
- Nachricht
- Häufig gestellte Fragen
- Herunterladen
- Blogs
- Online-Tools zur Berechnung der Kranradlast
- VR-Panorama
- Kontaktiere uns
- Email: sales@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegramm: +86 191 3738 6654
- Tel: +86-373-581 8299
-
