-
Branże
-
Produkcja ogólna
-
Zarządzanie odpadami
-
Prefabrykaty
-
Moc
-
Kamień
-
Papiernictwo
-
Produkcja metalowa
-
Budowa mostu
-
Suwnice portowe: do obsługi kontenerów i materiałów masowych
-
Suwnice dla przemysłu naftowego i gazowego: Zwiększ wydajność operacyjną
-
Suwnice dla przemysłu motoryzacyjnego: wydajne rozwiązania automatyzacyjne
-
Rozwiązania suwnicowe dla kolei: układanie torów, konserwacja taboru kolejowego i obsługa kontenerów
-
Suwnice pomostowe do żywności i napojów: niezawodne rozwiązania zapewniające efektywną obsługę
-
Suwnice pomostowe do wydajnej produkcji cementu, szkła, cegieł i prefabrykatów betonowych
-
Suwnice dla przemysłu lotniczego: konserwacja i montaż samolotów
-
Suwnice pomostowe dla lotnictwa i kosmonautyki: precyzyjne podnoszenie podczas startów i transportu rakiet
-
-
Produkty
-
Suwnice
-
Suwnice jednodźwigarowe
-
Suwnice dwudźwigarowe
-
Suwnice pomostowe jednodźwigarowe typu europejskiego
-
Suwnice dwudźwigarowe typu europejskiego
-
Suwnice przeciwwybuchowe
-
Chwytaki i suwnice magnetyczne
-
Żurawie jednoszynowe
-
Suwnice odlewnicze
-
Suwnice izolacyjne
-
Suwnice o niskim prześwicie
-
Chwyć dźwigi pomostowe
-
Suwnice kadziowe
-
Suwnice podwieszane
-
Suwnice elektromagnetyczne
-
Suwnice stanowiskowe: lekka konstrukcja, łatwa instalacja i bezproblemowa obsługa
-
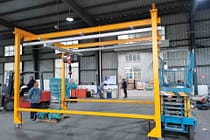
Suwnice mostowe wolnostojące
-
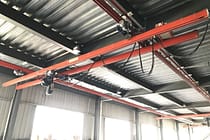
Suwnica mostowa montowana na suficie
-
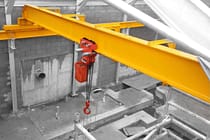
Suwnice ręczne
-
-
Suwnice
-
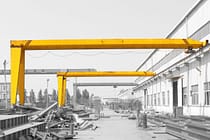
Suwnice półbramowe
-
Jednodźwigarowe suwnice bramowe
-
Suwnice bramowe dwudźwigarowe
-
Kontenerowe suwnice bramowe
-
Kratownicowe suwnice bramowe
-
Regulowane suwnice bramowe
-
Przenośne suwnice bramowe
-
Europejskie suwnice bramowe
-
Aluminiowe suwnice bramowe
-
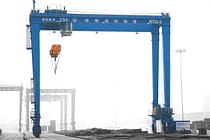
Suwnice bramowe kontenerowe z oponami gumowymi
-
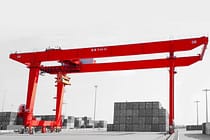
Suwnice bramowe kontenerowe montowane na szynach
-
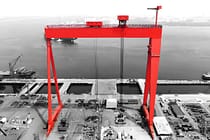
Suwnica bramowa stoczniowa
-
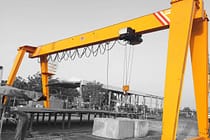
Europejskie suwnice bramowe jednodźwigarowe
-
Europejskie suwnice bramowe dwudźwigarowe
-
-
Żurawie
-
Żurawie wolnostojące
-
Żurawie przesuwne ścienne
-
Żurawie ścienne
-
Żurawie wysięgnikowe
-
Elektryczne żurawie wolnostojące
-
Ręczne żurawie wolnostojące
-
Żurawie wysięgnikowe aluminiowe
-
Żurawie przegubowe
-
Inteligentne żurawie wysięgnikowe
-
Żurawie wysięgnikowe zgodne ze standardem FEM
-
Przenośne żurawie wysięgnikowe
-
-
Specjalne dźwigi
-
Żurawie portalowe
-
Suwnice do pomieszczeń czystych
-
Mobilne podnośniki łodzi
-
Suwnica bramowa z osłoną do wiercenia tuneli
-
Nośniki bramowe
-
System obsługi segmentów
-
Suwnice transferowe z blokadą cynkową
-
Suwnica do układania bloków węglowych anodowych
-
Suwnica układnicowa
-
Suwnica z miedzi elektrolitycznej
-
- Wciągniki elektryczne
- Wózki transferowe
-
Suwnice
-
Części dźwigów
-
Chwytaki wiaderkowe
-
Elektryczny chwytak ze stali nierdzewnej
-
Mechaniczne chwytaki do skórek pomarańczowych na cztery liny
-
Mechaniczny chwytak czterolinowy typu clamshell
-
Chwytaki prostokątne elektrohydrauliczne
-
Chwytaki muszlowe elektrohydrauliczne
-
Chwytaki hydrauliczne do skórek pomarańczy, hydrauliczne chwytaki do kaktusów
-
Chwytak silnika elektrycznego
-
Elektryczny chwytak jednoszynowy z wciągnikiem jednoszynowym
-
Zdalnie sterowane chwytaki muszlowe
-
Mechaniczne chwytaki dwulinowe
-
Chwytaki do drewna
-
Pojedynczy chwytak linowy
-
Maszyny do czyszczenia koszy na śmieci
-
Chwytaki pogłębiarskie
-
Chwytaki do przycinania
-
- Rozpieracz dźwigu
-
Części zamienne do dźwigów
-
Snopy dźwigowe
-
krążki linowe
-
Żurawowy bęben linowy
-
Wózek dźwigowy
-
Wyciągarka elektryczna
-
Kabina operatora dźwigu
-
Hamulce suwnicowe
-
Kable suwnicowe
-
Prowadnice linowe suwnic
-
Przewody suwnicowe i linie zasilające
-
Szyny suwnicowe
-
Zaciski szynowe suwnicy
-
Silniki suwnic
-
Reduktory suwnicowe
-
Sprzęgła do suwnicy
-
- Koła dźwigu
-
Chwytaki wiaderkowe
- Firma
- Kontakt
-
Branże
-
Produkcja ogólna
-
Zarządzanie odpadami
-
Prefabrykaty
-
Moc
-
Kamień
-
Papiernictwo
-
Produkcja metalowa
-
Budowa mostu
-
Suwnice portowe: do obsługi kontenerów i materiałów masowych
-
Suwnice dla przemysłu naftowego i gazowego: Zwiększ wydajność operacyjną
-
Suwnice dla przemysłu motoryzacyjnego: wydajne rozwiązania automatyzacyjne
-
Rozwiązania suwnicowe dla kolei: układanie torów, konserwacja taboru kolejowego i obsługa kontenerów
-
Suwnice pomostowe do żywności i napojów: niezawodne rozwiązania zapewniające efektywną obsługę
-
Suwnice pomostowe do wydajnej produkcji cementu, szkła, cegieł i prefabrykatów betonowych
-
Suwnice dla przemysłu lotniczego: konserwacja i montaż samolotów
-
Suwnice pomostowe dla lotnictwa i kosmonautyki: precyzyjne podnoszenie podczas startów i transportu rakiet
-
-
Produkty
-
Suwnice
-
Suwnice jednodźwigarowe
-
Suwnice dwudźwigarowe
-
Suwnice pomostowe jednodźwigarowe typu europejskiego
-
Suwnice dwudźwigarowe typu europejskiego
-
Suwnice przeciwwybuchowe
-
Chwytaki i suwnice magnetyczne
-
Żurawie jednoszynowe
-
Suwnice odlewnicze
-
Suwnice izolacyjne
-
Suwnice o niskim prześwicie
-
Chwyć dźwigi pomostowe
-
Suwnice kadziowe
-
Suwnice podwieszane
-
Suwnice elektromagnetyczne
-
Suwnice stanowiskowe: lekka konstrukcja, łatwa instalacja i bezproblemowa obsługa
-
Suwnice mostowe wolnostojące
-
Suwnica mostowa montowana na suficie
-
Suwnice ręczne
-
-
Suwnice
-
Suwnice półbramowe
-
Jednodźwigarowe suwnice bramowe
-
Suwnice bramowe dwudźwigarowe
-
Kontenerowe suwnice bramowe
-
Kratownicowe suwnice bramowe
-
Regulowane suwnice bramowe
-
Przenośne suwnice bramowe
-
Europejskie suwnice bramowe
-
Aluminiowe suwnice bramowe
-
Suwnice bramowe kontenerowe z oponami gumowymi
-
Suwnice bramowe kontenerowe montowane na szynach
-
Suwnica bramowa stoczniowa
-
Europejskie suwnice bramowe jednodźwigarowe
-
Europejskie suwnice bramowe dwudźwigarowe
-
-
Żurawie
-
Żurawie wolnostojące
-
Żurawie przesuwne ścienne
-
Żurawie ścienne
-
Żurawie wysięgnikowe
-
Elektryczne żurawie wolnostojące
-
Ręczne żurawie wolnostojące
-
Żurawie wysięgnikowe aluminiowe
-
Żurawie przegubowe
-
Inteligentne żurawie wysięgnikowe
-
Żurawie wysięgnikowe zgodne ze standardem FEM
-
Przenośne żurawie wysięgnikowe
-
-
Specjalne dźwigi
-
Żurawie portalowe
-
Suwnice do pomieszczeń czystych
-
Mobilne podnośniki łodzi
-
Suwnica bramowa z osłoną do wiercenia tuneli
-
Nośniki bramowe
-
System obsługi segmentów
-
Suwnice transferowe z blokadą cynkową
-
Suwnica do układania bloków węglowych anodowych
-
Suwnica układnicowa
-
Suwnica z miedzi elektrolitycznej
-
- Wciągniki elektryczne
- Wózki transferowe
-
Suwnice
-
Części dźwigów
-
Chwytaki wiaderkowe
-
Elektryczny chwytak ze stali nierdzewnej
-
Mechaniczne chwytaki do skórek pomarańczowych na cztery liny
-
Mechaniczny chwytak czterolinowy typu clamshell
-
Chwytaki prostokątne elektrohydrauliczne
-
Chwytaki muszlowe elektrohydrauliczne
-
Chwytaki hydrauliczne do skórek pomarańczy, hydrauliczne chwytaki do kaktusów
-
Chwytak silnika elektrycznego
-
Elektryczny chwytak jednoszynowy z wciągnikiem jednoszynowym
-
Zdalnie sterowane chwytaki muszlowe
-
Mechaniczne chwytaki dwulinowe
-
Chwytaki do drewna
-
Pojedynczy chwytak linowy
-
Maszyny do czyszczenia koszy na śmieci
-
Chwytaki pogłębiarskie
-
Chwytaki do przycinania
-
- Rozpieracz dźwigu
-
Części zamienne do dźwigów
-
Snopy dźwigowe
-
krążki linowe
-
Żurawowy bęben linowy
-
Wózek dźwigowy
-
Wyciągarka elektryczna
-
Kabina operatora dźwigu
-
Hamulce suwnicowe
-
Kable suwnicowe
-
Prowadnice linowe suwnic
-
Przewody suwnicowe i linie zasilające
-
Szyny suwnicowe
-
Zaciski szynowe suwnicy
-
Silniki suwnic
-
Reduktory suwnicowe
-
Sprzęgła do suwnicy
-
- Koła dźwigu
-
Chwytaki wiaderkowe
- Firma
- Kontakt


Punkty smarowania i wytyczne dotyczące konserwacji suwnicy
Spis treści
W obliczu utrzymującego się, szybkiego wzrostu gospodarczego na świecie, maszyny dźwigowe są coraz szerzej wykorzystywane; w szczególności stale rośnie zapotrzebowanie rynku na specjalistyczne urządzenia dźwigowe, które mogą być dostosowane do różnorodnych, specyficznych warunków pracy. Smarowanie każdego mechanizmu dźwigu jest kluczowym elementem zapewniającym bezpieczeństwo produkcji, stabilną pracę mechanizmu i wydłużenie żywotności sprzętu. Stan smarowania każdego mechanizmu należy traktować poważnie, a układ smarowania suwnicy należy regularnie sprawdzać, aby upewnić się, że działa prawidłowo.
Punkty smarowania suwnicy
Smarowanie większości mechanizmów suwnic
Do punktów smarowania zalicza się: łożyska kół, łożyska poziomych kół prowadzących, tuleje sworzni wyrównujących koła, łożyska kół pasowych, tuleje sworzni wyrównujących lin stalowych, łożyska bębnów itp. Niektórzy używają ręcznej smarownicy wysokociśnieniowej do okresowego wstrzykiwania smaru do każdego kubka olejowego; w razie potrzeby można również zastosować centralny system smarowania.
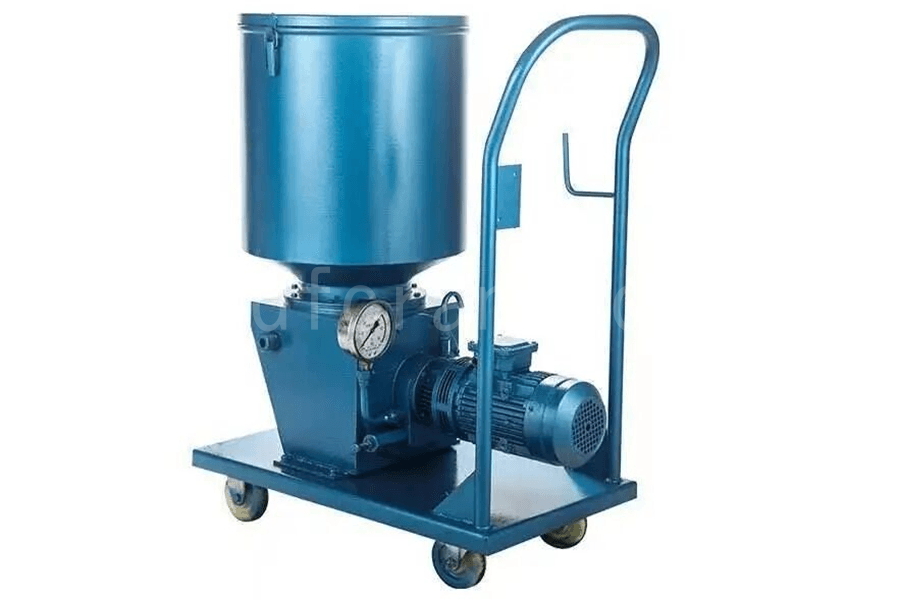
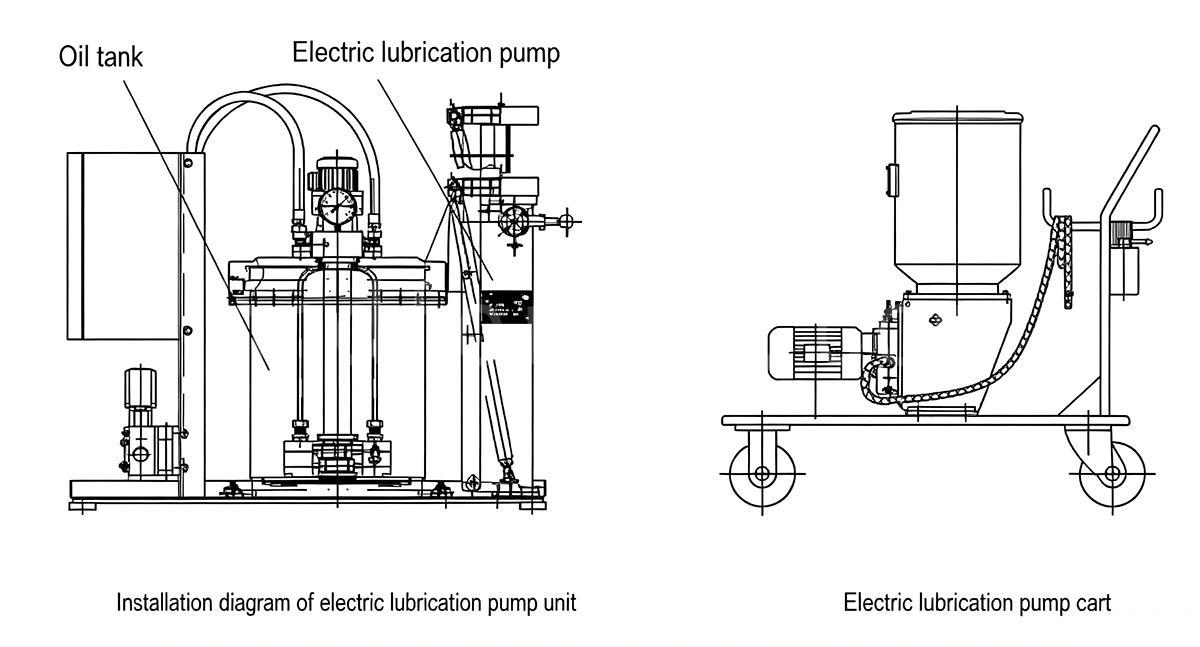
Konkretnym zastosowaniem centralnego systemu smarowania (skonfigurowanego w zależności od potrzeb) jest okresowe wtryskiwanie smaru za pomocą pompy smarowej do każdego punktu smarowania poprzez dystrybutor, tak aby każdy punkt smarowania był w pełni nasmarowany. Pompy smarowe można podzielić na pompy ręczne i elektryczne. Oprócz wersji stacjonarnej, stosuje się również mobilne wózki z elektryczną smarownicą.
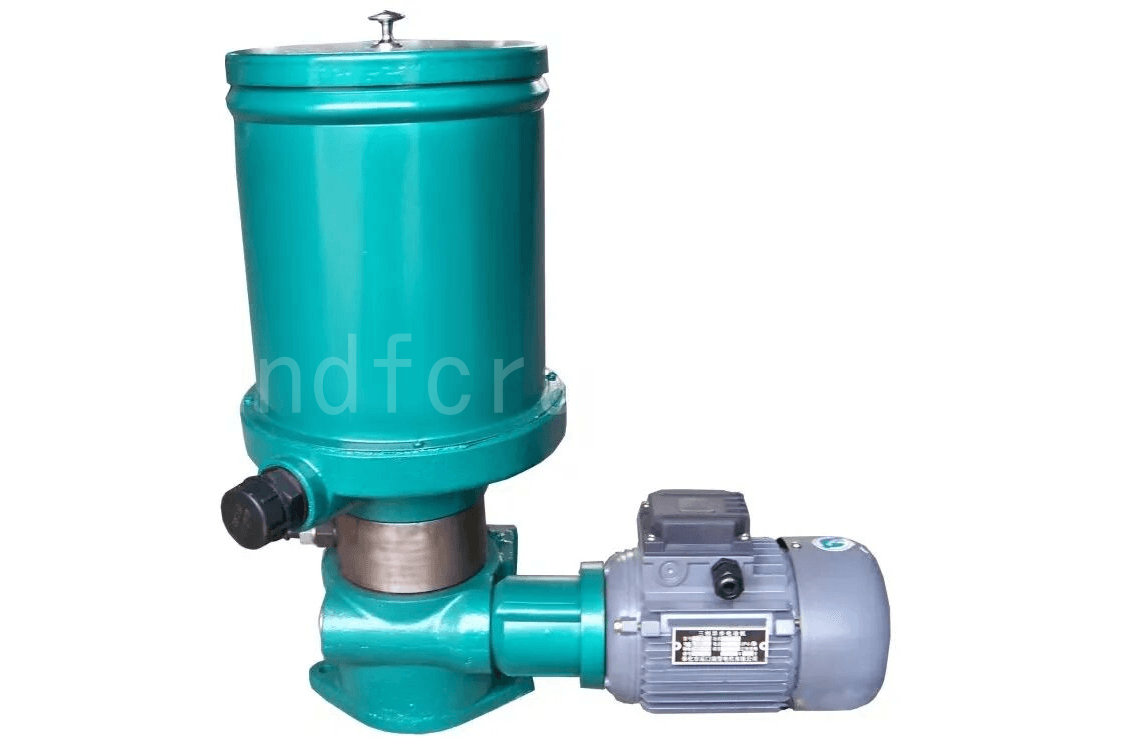
Pompa ręczna pompuje smar poprzez ręczną obsługę uchwytu.
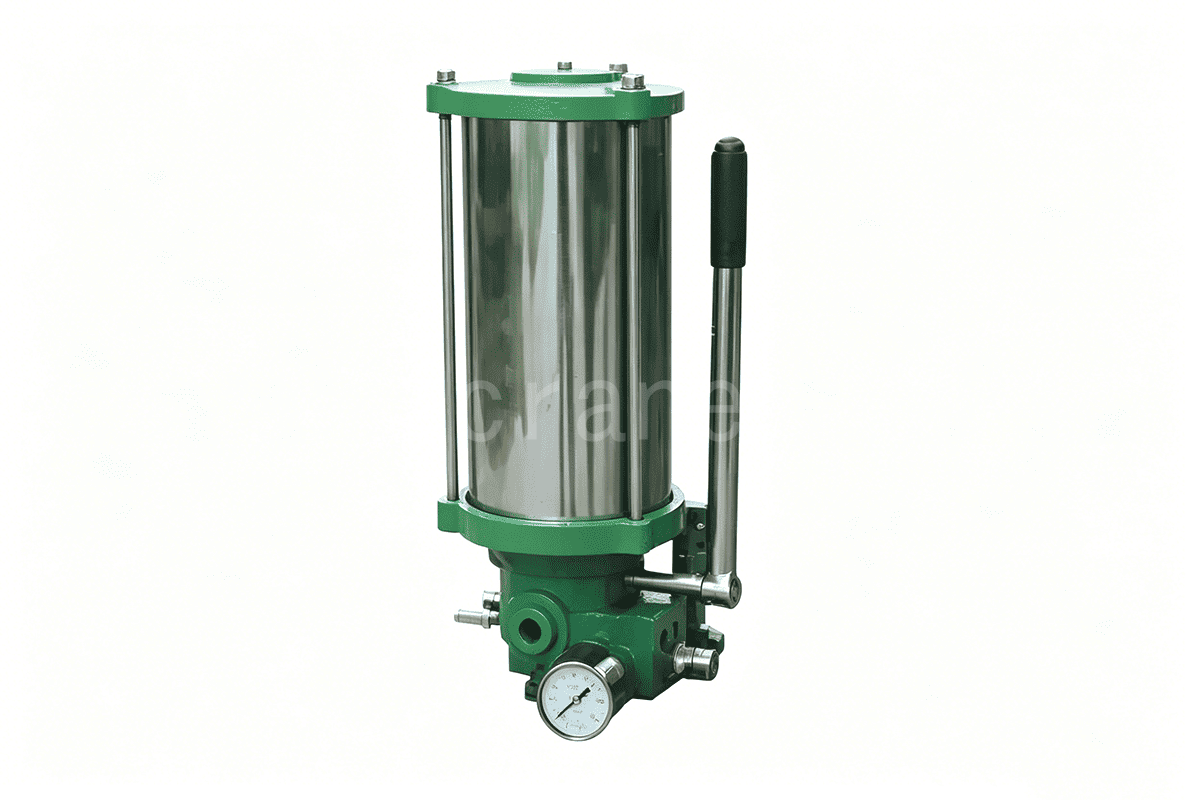
Po włączeniu pompa elektryczna wykonuje funkcję zasysania i tłoczenia oleju, wypompowując smar ze zbiornika. Dzięki wyposażeniu w urządzenia alarmowe, takie jak wyłącznik ciśnieniowy, czujnik niskiego poziomu oleju i czujnik cykli, zapewnia w pełni automatyczne smarowanie za pomocą elektrycznej skrzynki sterowniczej (patrz rysunek poniżej).
Mobilny wózek smarownicy elektrycznej składa się z pompy elektrycznej wyposażonej w mobilny wózek, beczkę oleju, rurę olejową, pistolet smarowy i kabel (patrz rysunek poniżej).
Smarowanie kołnierza koła suwnicy
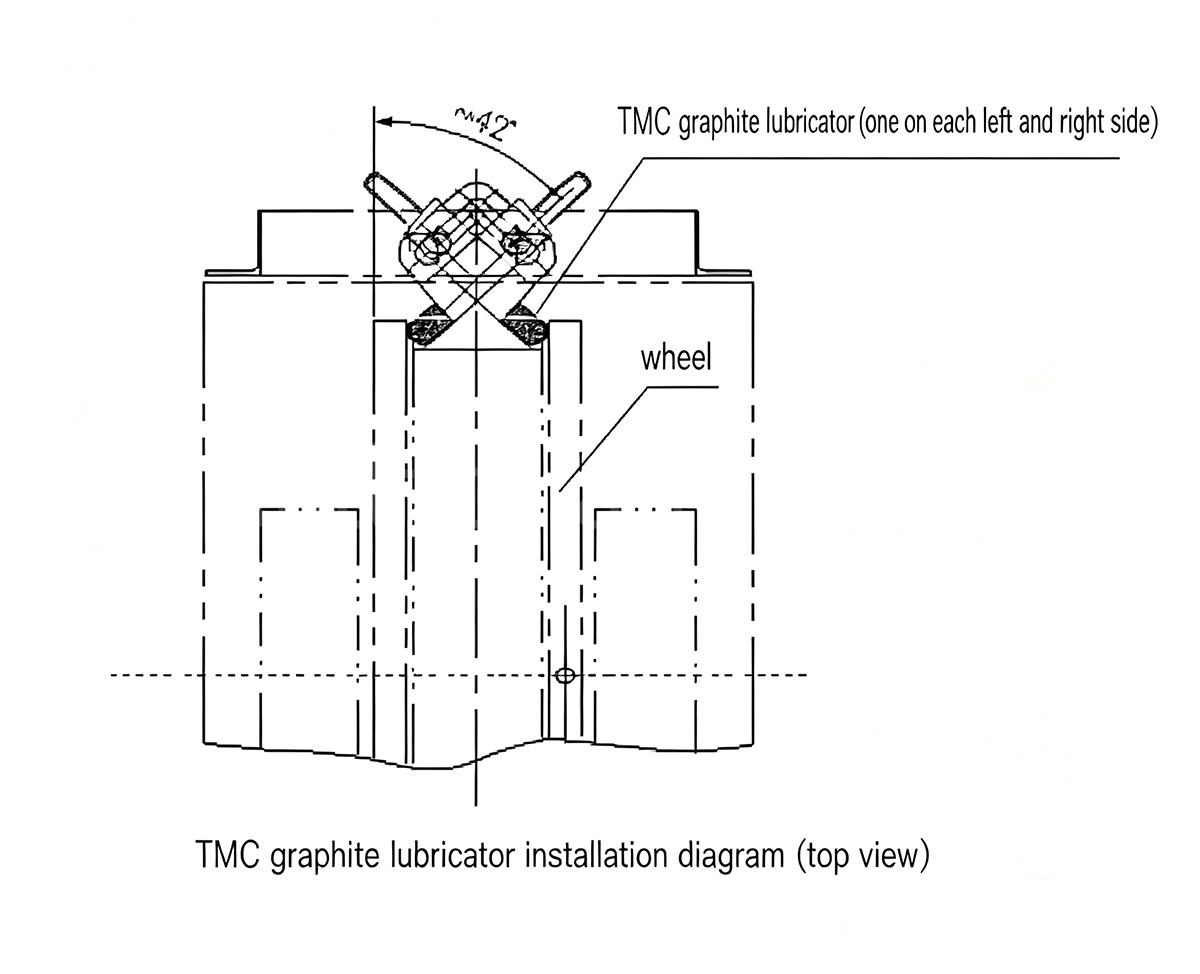
Do smarowania stosuje się smarownicę grafitową lub olejarkę do kół (wybraną zgodnie z ustaleniami umowy), aby zmniejszyć opór między kołem a bokiem szyny i wydłużyć okres eksploatacji koła i szyny.
Grafitowy blok smarujący w smarownicy grafitowej dociska wewnętrzną stronę obrzeża koła (blok tworzy kąt około 42–45° z płaszczyzną koła) i jest regulowany, aby wywierać określoną siłę nacisku. Podczas obrotu koła grafit stale smaruje obrzeże koła. Elastyczny element w smarownicy utrzymuje określoną siłę nacisku grafitu na wewnętrzną stronę obrzeża koła.
Koło smarujące smarownicy styka się z wewnętrznym kołnierzem koła i znajduje się ponad 3 mm nad powierzchnią toczną koła; jego oś obrotu tworzy kąt około 40° z powierzchnią toczną koła i jest wyregulowana tak, aby koło smarujące wywierało lekki nacisk na koło. Obrót koła napędza koło smarujące dociskane do kołnierza, dzięki czemu pompa olejowa smarownicy pracuje i stale dostarcza olej do kołnierza.
Smarowanie liny stalowej suwnicy
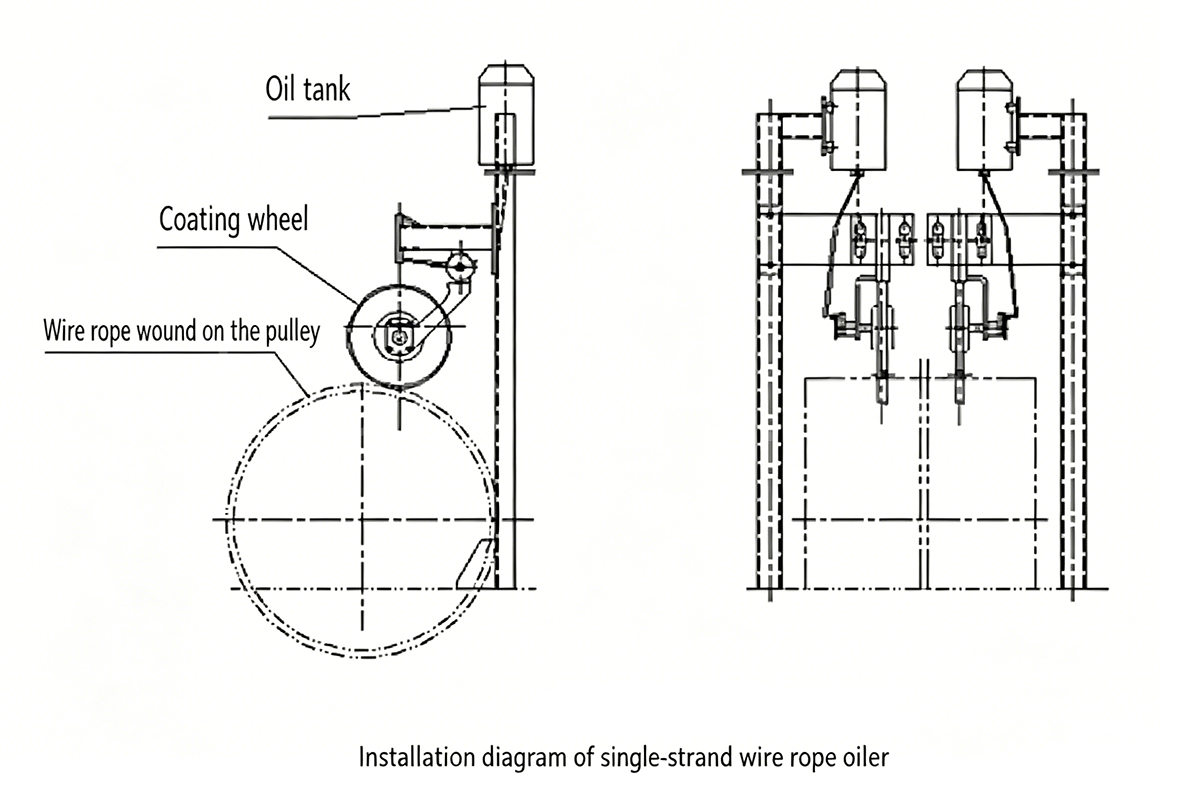
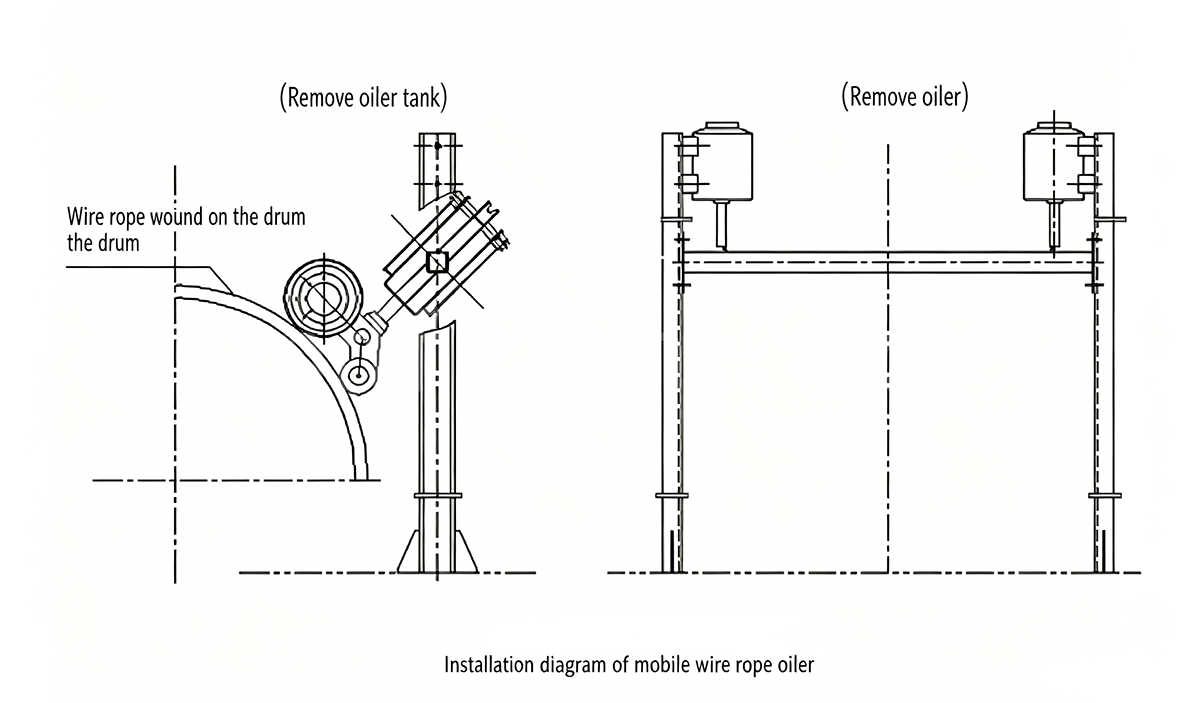
Do smarowania liny stalowej olejem smarowym stosuje się smarownicę do lin jednosplotowych lub mobilną smarownicę do lin stalowych.
Smarownica do lin stalowych jednosplotowych składa się ze zbiornika oleju, przewodu olejowego, pompy oleju, wspornika montażowego, koła smarującego i innych części. Koło smarujące styka się z liną nawiniętą na krążek stały, nanosząc niewielką ilość oleju na linę przechodzącą przez ten krążek. Podczas pracy mechanizmu podnoszącego, styk liny nawiniętej na krążek stały z kołem smarującym wytwarza tarcie, które wprawia koło smarujące w ruch obrotowy, uruchamiając pompę oleju i stale dostarczając olej do koła smarującego; olej wyciekający z koła smaruje linę stalową.
Mobilna smarownica lin stalowych składa się ze zbiornika oleju, przewodu olejowego, pompy oleju, wspornika montażowego, szyny prowadzącej, koła smarującego i innych części. Koło smarujące styka się z liną stalową nawiniętą na bęben; obrót bębna napędza koło smarujące, co uruchamia pompę olejową i zapewnia ciągłe dostarczanie oleju do koła smarującego; olej wyciekający z koła smarującego smaruje linę stalową.
Smarowanie reduktora suwnicy
Ogólnie rzecz biorąc, reduktor suwnicy wykorzystuje smarowanie w kąpieli olejowej; gdy wymaga tego umowa lub gdy zachodzi potrzeba podczas pracy reduktora, konfigurowane jest wymuszone smarowanie pompą olejową.
Inne punkty smarowania
Pozostałe punkty smarowania wyposażone są w miski olejowe i można je smarować poprzez okresowe oliwienie.
Wytyczne dotyczące konserwacji i smarowania suwnicy
Jakość i żywotność każdego mechanizmu dźwigowego w dużej mierze zależą od częstego i prawidłowego smarowania. W szczególności, harmonogram smarowania można opracować, odnosząc się do zalecanych gatunków oleju smarowego i smaru oraz podanych poniżej czasów dosmarowywania, zgodnie z rzeczywistymi warunkami użytkowania na miejscu. Należy również regularnie sprawdzać stan smarowania sprzętu.
Zasadniczo stan smarowania każdego elementu smarującego należy sprawdzać co trzy miesiące, dodając lub wymieniając olej. W przypadku dźwigów często używanych lub eksploatowanych w trudnych warunkach środowiskowych, cykl smarowania należy odpowiednio skrócić, aby zapewnić prawidłowe smarowanie.
| Punkt smarowania lub punkt oleju hydraulicznego | Cykl smarowania (oleju) | Metoda aplikacji | Zalecany olej (smar) |
| Lina stalowa | Zwykle raz na 15–30 dni lub ustalane na podstawie rzeczywistych warunków użytkowania | Smarowanie | Smar do powierzchni lin stalowych (SH0387-1992) |
| Codziennie, w zależności od warunków | Smarownica lin stalowych | Zalecany olej hydrauliczny L-HL68 | |
| Reduktor | 1. Reduktory o średnio twardej powierzchni zębów i miękkiej powierzchni zębów: Zaleca się wymianę oleju smarującego raz na pół miesiąca po rozpoczęciu użytkowania reduktora, a następnie raz na pół roku. | Wlać olej do zbiornika oleju, pomiędzy górne i dolne oznaczenie na bagnecie poziomu oleju. | <-10℃ L-CKC100; ≥-10℃ L-CKC150 (GB5903-1995) |
| 2. Reduktory twardych powierzchni zębów: Ten sam cykl, co powyżej | Tak samo jak powyżej | <-10℃ L-CKC220; ≥-10℃ L-CKC320 (GB5903-1995) | |
| 3. Przekładnie cykloidalne do belek wiszących obrotowych: Wymienić olej po pierwszych 300 godzinach pracy, a następnie wymieniać co 6 miesięcy. | Tak samo jak powyżej | (W normalnej temperaturze) Olej przekładniowy przemysłowy N150 do ekstremalnych ciśnień | |
| Łożyska silnika | Pół roku | Rozsmaruj, aż wypełni 2/3 powierzchni łożyska | Smar na bazie litu 3# (GB7324-1994) |
| Punkty zawiasowe hamulców, wyłączniki krańcowe itp. | Trzy miesiące | Rozsmaruj do pełnego pokrycia | Smar na bazie litu 2# (GB7324-1994) |
| Sprzęgło zębate | Trzy miesiące | Wciśnij smarownicą, aż zacznie się przelewać | Smar na bazie litu 2# (GB7324-1994) |
| Łożysko przegubu uniwersalnego | Jeden miesiąc | Wciśnij smarownicą, aż zacznie się przelewać | Smar na bazie litu 2# (GB7324-1994) |
| Sprzęgło bębnowe | Jeden miesiąc | Podczas dodawania smaru, dodawaj olej do każdej smarowniczki po kolei. Za każdym razem smarowniczka musi być skierowana w dół, aż smar zacznie wypływać z powierzchni kulistej. | Smar litowy 3# do ekstremalnych ciśnień (GB7323-1994) |
| Namiar | Jeden miesiąc | Wciśnij smarownicą, aż zacznie się przelewać | Smar na bazie litu 2# (GB7324-1994) |
| Centralny system smarowania | Smar litowy 0# lub 1# do ekstremalnych ciśnień (GB7323-1994) |
Jestem Cindy, mam 10 lat doświadczenia w branży dźwigowej i zgromadziłam bogactwo wiedzy zawodowej. Wybrałam satysfakcjonujące dźwigi dla ponad 500 klientów. Jeśli masz jakiekolwiek potrzeby lub pytania dotyczące dźwigów, skontaktuj się ze mną, wykorzystam swoją wiedzę specjalistyczną i praktyczne doświadczenie, aby pomóc Ci rozwiązać problem!
Wyślij zapytanie
- E-mail: sprzedaż@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
- Faks: +86-373-215 7000
- Dodaj: dzielnica przemysłowa Changnao, miasto Xinxiang, prowincja Henan, Chiny
 WeChat
- Suwnice
- Suwnice dwudźwigarowe
- Suwnice jednodźwigarowe
- Suwnice pomostowe jednodźwigarowe typu europejskiego
- Suwnice przeciwwybuchowe
- Chwytaki i suwnice magnetyczne
- Żurawie jednoszynowe
- Suwnice odlewnicze
- Suwnice stanowiskowe: lekka konstrukcja, łatwa instalacja i bezproblemowa obsługa
- Żurawie
- Żurawie ścienne
- Żurawie przesuwne ścienne
- Żurawie wolnostojące
- Żurawie wysięgnikowe aluminiowe: lekkie, płynnie obracające się ramię ułatwiające podnoszenie
- Żurawie wysięgnikowe Balance: wydajne podnoszenie lekkie przy montażu mechanicznym na krótkich dystansach
- Żurawie wysięgnikowe ręczne wolnostojące: wydajne rozwiązania ręcznego podnoszenia do operacji w ograniczonej przestrzeni
- Elektryczne żurawie wolnostojące: w pełni elektryczne rozwiązanie do szybkiego podnoszenia o dużej ładowności
- Żurawie z wysięgnikiem przegubowym: precyzyjne podnoszenie z elastycznością dwóch ramion
- Suwnice
- Suwnice bramowe dwudźwigarowe
- Suwnice półbramowe
- Jednodźwigarowe suwnice bramowe
- Kratownicowe suwnice bramowe
- Kontenerowe suwnice bramowe
- Regulowane suwnice bramowe
- Przenośne suwnice bramowe
- Europejskie suwnice bramowe
- Branże
- Produkcja ogólna
- Zarządzanie odpadami
- Prefabrykaty
- Moc
- Kamień
- Papiernictwo
- Produkcja metalowa
- Budowa mostu
- Suwnice portowe: do obsługi kontenerów i materiałów masowych
- Suwnice dla przemysłu naftowego i gazowego: Zwiększ wydajność operacyjną
- Suwnice dla przemysłu motoryzacyjnego: wydajne rozwiązania automatyzacyjne
- Rozwiązania suwnicowe dla kolei: układanie torów, konserwacja taboru kolejowego i obsługa kontenerów
- Wciągniki elektryczne
- Elektryczne wciągniki linowe
- Elektryczne wciągniki łańcuchowe
- Wciągniki elektryczne typu europejskiego
- Europejskie wciągniki łańcuchowe elektryczne: płynna praca, niski poziom hałasu i energooszczędność
- Wciągniki dźwigniowe ręczne: idealne do zadań związanych z ciągnięciem i podnoszeniem
- Wciągniki łańcuchowe ręczne: ręczne podnoszenie w miejscach bez zasilania
- Wciągniki elektryczne o niskim prześwicie: kompaktowa konstrukcja zapewniająca maksymalną efektywność wykorzystania przestrzeni
- Pneumatyczne wciągniki łańcuchowe: płynna obsługa w zastosowaniach przemysłowych
- Wciągniki łańcuchowe ręczne przeciwwybuchowe: konstrukcja ze stopu miedzi odpornego na iskry do stref zagrożonych wybuchem
- Elektryczne wciągniki łańcuchowe przeciwwybuchowe do podnoszenia w strefach niebezpiecznych
- O
- Sprawy
- Aktualności
- Często zadawane pytania
- Pobierać
- Blogi
- Narzędzia do obliczania obciążenia kół dźwigu online
- Panorama VR
- Skontaktuj się z nami
- E-mail: sprzedaż@hndfcrane.com
- WhatsApp: +86 191 3738 6654
- Telegram: +86 191 3738 6654
- Tel: +86-373-581 8299
-