
-
endüstriler
-

Genel İmalat
-

Atık İşleme
-

Prekast
-

Güç
-

Taş
-

kağıt yapımı
-

metal üretimi
-

Köprü İnşaatı
-

Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
-

Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
-

Gemilerde Verimli Kargo Yüklemesi için Deniz Vinçleri
-

Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
-

Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
-

Gıda ve İçecekler İçin Köprü Vinçleri: Verimli Taşıma İçin Güvenilir Çözümler
-

Verimli Çimento, Cam, Tuğla ve Prefabrik Beton Üretimi için Köprülü Vinçler
-

Havacılık Endüstrisi için Köprülü Vinçler: Uçak Bakımı ve Montajı
-

Havacılık ve Uzay Vinçleri: Roket Fırlatma ve Taşıma için Hassas Kaldırma
-
-
Ürünler
-
Gezer Vinçler
-

Tek Kirişli Gezer Vinçler
-

Çift Kirişli Gezer Vinçler
-

Avrupa Tipi Tek Kirişli Köprülü Vinçler
-

Avrupa Tipi Çift Kirişli Tavan Vinçleri
-

Patlama Korumalı Gezer Vinçler
-

Kepçeli ve Manyetik Gezer Vinçler
-

Monoray Vinçler
-

Dökümhane Vinçleri
-

Yalıtım Köprülü Vinçler
-

Alçak Tavanlı Vinçler
-

Tavan Vinçlerini Tutun
-

Pota Tavan Vinçleri
-

Alt Askılı Vinçler
-

Elektromanyetik Tavan Vinçleri
-

İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
-

Serbest Duran İş İstasyonu Köprü Vinçleri
-

Tavana Monte Köprülü Vinç
-

Manuel Köprülü Vinçler
-
-
Portal Vinçler
-

Yarı Portal Vinçler
-

Tek Kiriş Portal Vinçler
-

Çift Kiriş Portal Vinçler
-

Konteyner Portal Vinçler
-

Truss Portal Vinçler
-

Ayarlanabilir Portal Vinçler
-

Portatif Portal Vinçler
-

Avrupa Portal Vinçler
-

Alüminyum Portal Vinçler
-

Lastik Tekerlekli Konteyner Gantry Vinçleri
-

Raylı Konteyner Portal Vinçleri
-

Tersane Gantry Vinç
-

Avrupa Tek Kirişli Portal Vinçleri
-

Avrupa Çift Kirişli Portal Vinçleri
-
- Pergel Vinçler
- Özel Vinçler
- Elektrikli Vinçler
- Transfer Arabaları
-
Gezer Vinçler
-
Vinç Parçaları
-
Kepçeler
-

Elektrikli Paslanmaz Çelik Kepçe
-

Mekanik Dört Halatlı Portakal Kabuğu Tutucular
-

Mekanik Dört Halatlı Midye Kabuğu Kepçe Kovası
-

Elektro Hidrolik Dikdörtgen Tutucular
-

Elektro hidrolik Midye Kabuğu Tutucular
-

Elektro Hidrolik Portakal Kabuğu Kepçeleri, Hidrolik Kaktüs Kepçesi
-

Elektrikli Motor Kepçesi
-

Monoray Vinçli Elektrikli Monoray Kepçe
-

Uzaktan Kumandalı Midye Kabuğu Tutucular
-

Mekanik İki Halatlı Midye Kabuğu Tutucular
-

Kereste Kapmacaları
-

Tek Halatlı Kepçe
-

Çöp Rafı Temizleme Makineleri
-

Tarama Kepçeleri
-

Kırpma Tutma
-
- Vinç Yayıcı
-
Vinç Yedek Parçaları
-

Vinç Makaraları
-

Halat Kasnakları
-

Vinç Halat Tamburu
-

vinç arabası
-

Elektrikli Vinç
-

Vinç Operatör Kabini
-

Köprülü Vinç Frenleri
-

Köprülü Vinç Kabloları
-

Köprülü Vinç Halat Kılavuzları
-

Köprü Vinç İletkenleri ve Güç Besleme Hatları
-

Köprülü Vinç Rayları
-

Köprülü Vinç Ray Klipsleri
-

Köprülü Vinç Motorları
-

Köprülü Vinç Redüktörleri
-

Köprülü Vinçler için Bağlantı Elemanları
-
- Vinç Tekerlekleri
-
Kepçeler
- Şirket
- Temas etmek












































-
endüstriler
-
Genel İmalat
-
Atık İşleme
-
Prekast
-
Güç
-
Taş
-
kağıt yapımı
-
metal üretimi
-
Köprü İnşaatı
-
Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
-
Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
-
Gemilerde Verimli Kargo Yüklemesi için Deniz Vinçleri
-
Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
-
Demiryolları için Köprü Vinç Çözümleri: Ray Döşeme, Demiryolu Araçları Bakımı ve Konteyner Elleçleme
-
Gıda ve İçecekler İçin Köprü Vinçleri: Verimli Taşıma İçin Güvenilir Çözümler
-
Verimli Çimento, Cam, Tuğla ve Prefabrik Beton Üretimi için Köprülü Vinçler
-
Havacılık Endüstrisi için Köprülü Vinçler: Uçak Bakımı ve Montajı
-
Havacılık ve Uzay Vinçleri: Roket Fırlatma ve Taşıma için Hassas Kaldırma
-
-
Ürünler
-
Gezer Vinçler
-
Tek Kirişli Gezer Vinçler
-
Çift Kirişli Gezer Vinçler
-
Avrupa Tipi Tek Kirişli Köprülü Vinçler
-
Avrupa Tipi Çift Kirişli Tavan Vinçleri
-
Patlama Korumalı Gezer Vinçler
-
Kepçeli ve Manyetik Gezer Vinçler
-
Monoray Vinçler
-
Dökümhane Vinçleri
-
Yalıtım Köprülü Vinçler
-
Alçak Tavanlı Vinçler
-
Tavan Vinçlerini Tutun
-
Pota Tavan Vinçleri
-
Alt Askılı Vinçler
-
Elektromanyetik Tavan Vinçleri
-
İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
-
Serbest Duran İş İstasyonu Köprü Vinçleri
-
Tavana Monte Köprülü Vinç
-
Manuel Köprülü Vinçler
-
-
Portal Vinçler
-
Yarı Portal Vinçler
-
Tek Kiriş Portal Vinçler
-
Çift Kiriş Portal Vinçler
-
Konteyner Portal Vinçler
-
Truss Portal Vinçler
-
Ayarlanabilir Portal Vinçler
-
Portatif Portal Vinçler
-
Avrupa Portal Vinçler
-
Alüminyum Portal Vinçler
-
Lastik Tekerlekli Konteyner Gantry Vinçleri
-
Raylı Konteyner Portal Vinçleri
-
Tersane Gantry Vinç
-
Avrupa Tek Kirişli Portal Vinçleri
-
Avrupa Çift Kirişli Portal Vinçleri
-
- Pergel Vinçler
- Özel Vinçler
- Elektrikli Vinçler
- Transfer Arabaları
-
Gezer Vinçler
-
Vinç Parçaları
-
Kepçeler
-
Elektrikli Paslanmaz Çelik Kepçe
-
Mekanik Dört Halatlı Portakal Kabuğu Tutucular
-
Mekanik Dört Halatlı Midye Kabuğu Kepçe Kovası
-
Elektro Hidrolik Dikdörtgen Tutucular
-
Elektro hidrolik Midye Kabuğu Tutucular
-
Elektro Hidrolik Portakal Kabuğu Kepçeleri, Hidrolik Kaktüs Kepçesi
-
Elektrikli Motor Kepçesi
-
Monoray Vinçli Elektrikli Monoray Kepçe
-
Uzaktan Kumandalı Midye Kabuğu Tutucular
-
Mekanik İki Halatlı Midye Kabuğu Tutucular
-
Kereste Kapmacaları
-
Tek Halatlı Kepçe
-
Çöp Rafı Temizleme Makineleri
-
Tarama Kepçeleri
-
Kırpma Tutma
-
- Vinç Yayıcı
-
Vinç Yedek Parçaları
-
Vinç Makaraları
-
Halat Kasnakları
-
Vinç Halat Tamburu
-
vinç arabası
-
Elektrikli Vinç
-
Vinç Operatör Kabini
-
Köprülü Vinç Frenleri
-
Köprülü Vinç Kabloları
-
Köprülü Vinç Halat Kılavuzları
-
Köprü Vinç İletkenleri ve Güç Besleme Hatları
-
Köprülü Vinç Rayları
-
Köprülü Vinç Ray Klipsleri
-
Köprülü Vinç Motorları
-
Köprülü Vinç Redüktörleri
-
Köprülü Vinçler için Bağlantı Elemanları
-
- Vinç Tekerlekleri
-
Kepçeler
- Şirket
- Temas etmek



Tavan Vinç Kanca Tipleri ve Güvenlik Gereksinimleri
İçindekiler
Tavan vinci kancası, en yaygın kullanılan yük taşıma cihazlarından biridir. Basit bir yapıya sahiptir, üretimi kolaydır ve birçok kaldırma uygulamasında kullanılabilir.
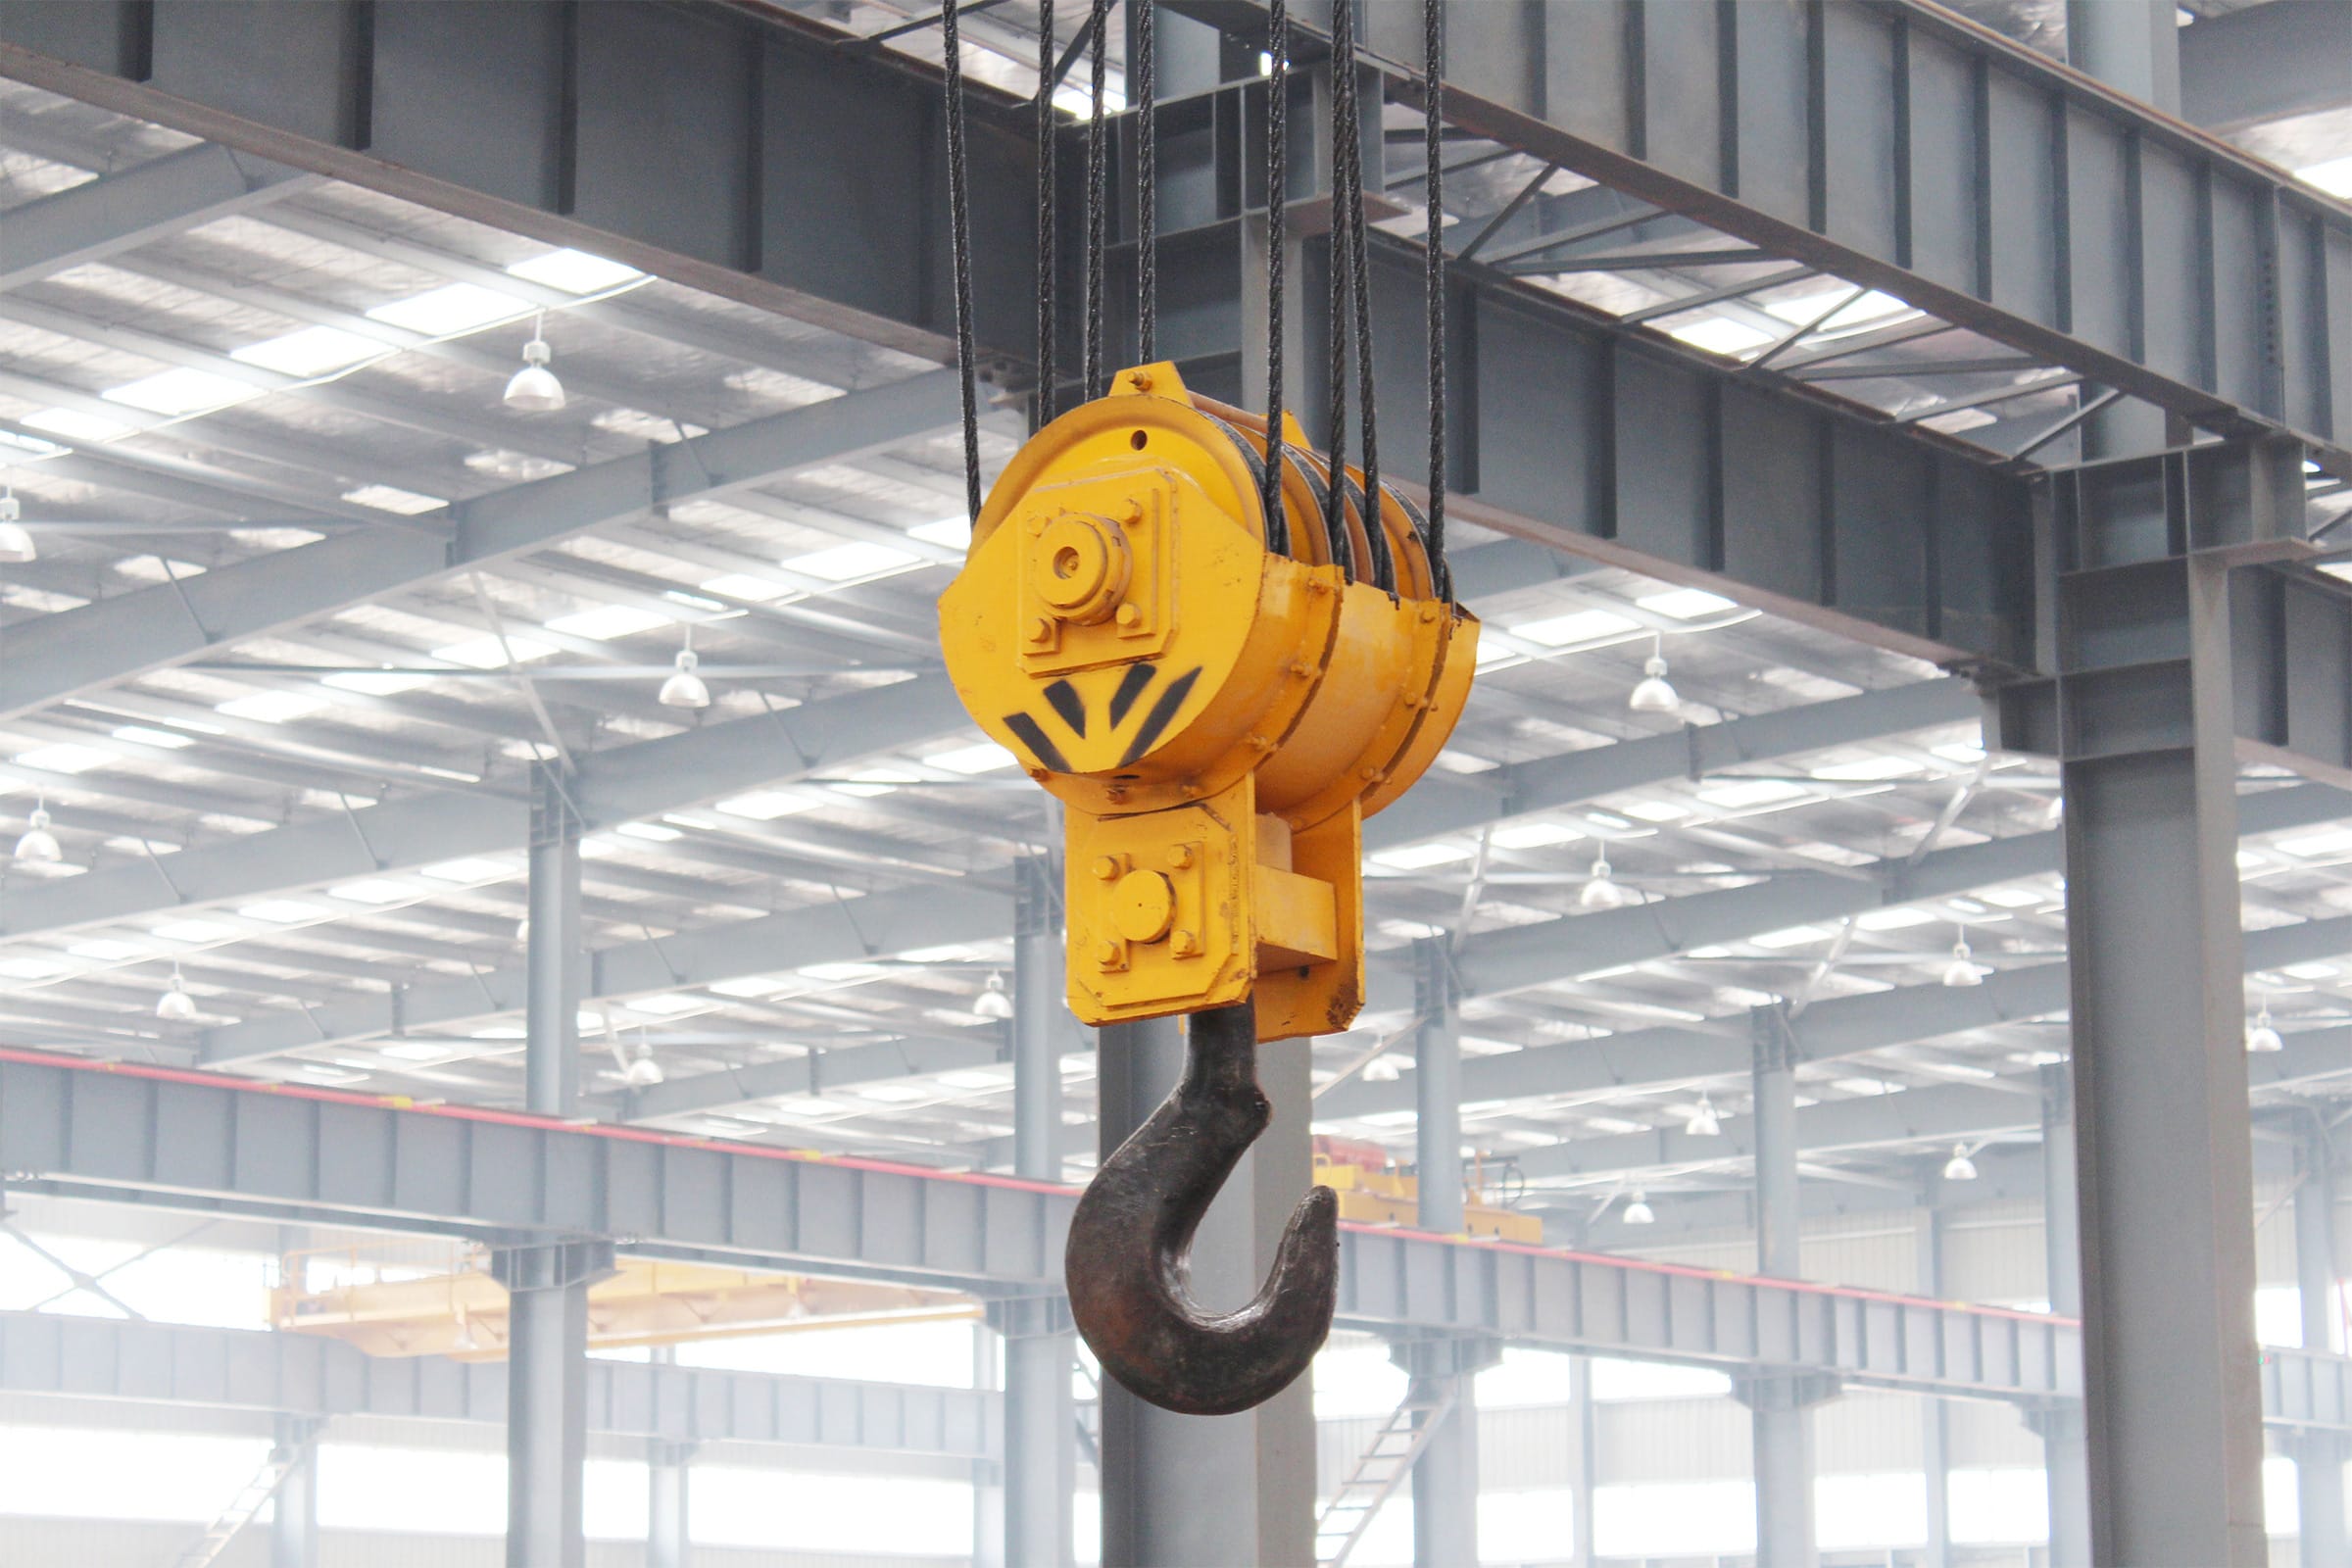
Tavan Vinç Kanca Tipleri ve Yapısı
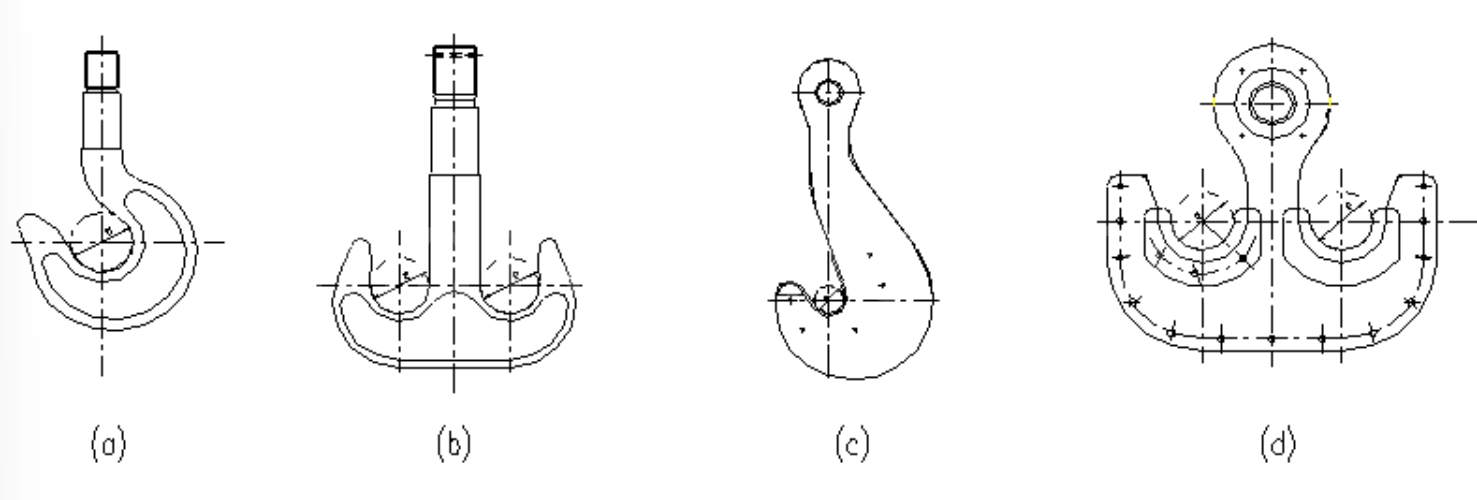
Kancanın şekline göre, tavan vinci kancaları Tek kancalar ve çift kancalar olmak üzere ikiye ayrılabilir. Tek kancaların üretimi ve kullanımı daha kolaydır, çift kancalar ise daha elverişli bir kuvvet koşuluna sahiptir. Tek kancalar daha küçük kaldırma kapasiteleri için kullanılır. Kaldırma kapasitesi büyük olduğunda, kancanın çok ağır olmasını önlemek için genellikle çift kancalar kullanılır. Döküm vinçlerinde, potaya uygun olmaları gerektiğinden, büyük kaldırma kapasitelerinde bile lamine tek kancalar kullanılmaya devam etmektedir.
Dövme kancalar, aşınması kolay olmayan kalıcı işaretlerle düşük gerilimli bir alana işaretlenmelidir. İşaretler, nominal kaldırma kapasitesini, üretici işaretini, muayene işaretini, tarihi ve seri numarasını içermelidir. Dövme kanca üreticisi yüzey muayenesi ve yük testini tamamladıktan sonra, uygunluk belgesi verilmelidir.
Lamine kancalar, her plaka katmanının perçinlenmesiyle sabitlenir. Perçinleme işleminden sonra, kanca plakalarının ön ve üst uçları kaynaklanmalıdır. Mafsal bölgesinde aşınmayı önlemek için, kanca bükümünün üst tarafına metal aşınmaya dayanıklı bir plaka takılmalı ve bu plaka kolayca çıkarılıp takılabilir olmalıdır. Lamine kanca, birkaç kanca şeklinde çelik plakanın üst üste istiflenmesi ve perçinlerle birleştirilmesiyle yapılır.
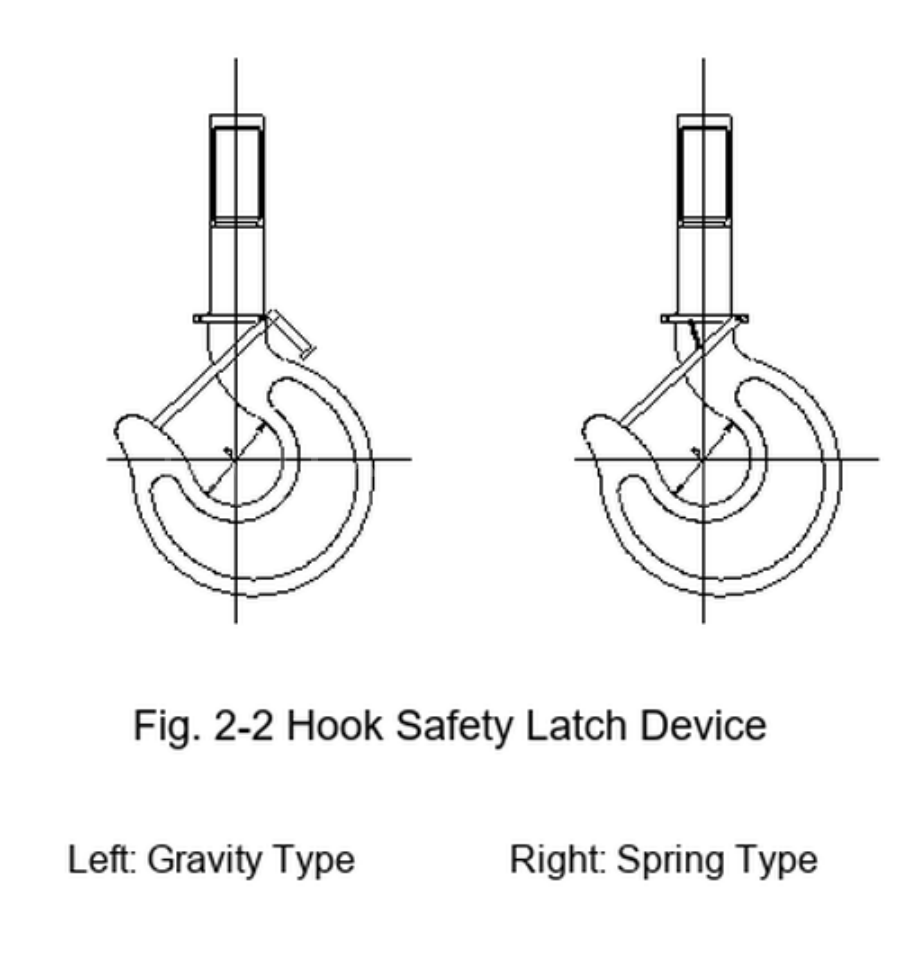
Kaz accidental kopmayı önlemek için, kanca, yükün kaymasını engelleyen bir güvenlik tertibatı ile donatılmalıdır.
Tavan Vinci Kanca Blokları
Tavan vinci kanca bloğu, kanca ve hareketli makara bloğunun birleşimidir. Kanca blokları, sıradan kanca blokları ve elektrikli döner kanca blokları olmak üzere ikiye ayrılır. Tipik bir sıradan kanca bloğunda, kanca elle itilerek döndürülebilir. Kancanın dönmesine izin verilmediğinde, bir kilitleme mekanizması eklenebilir.
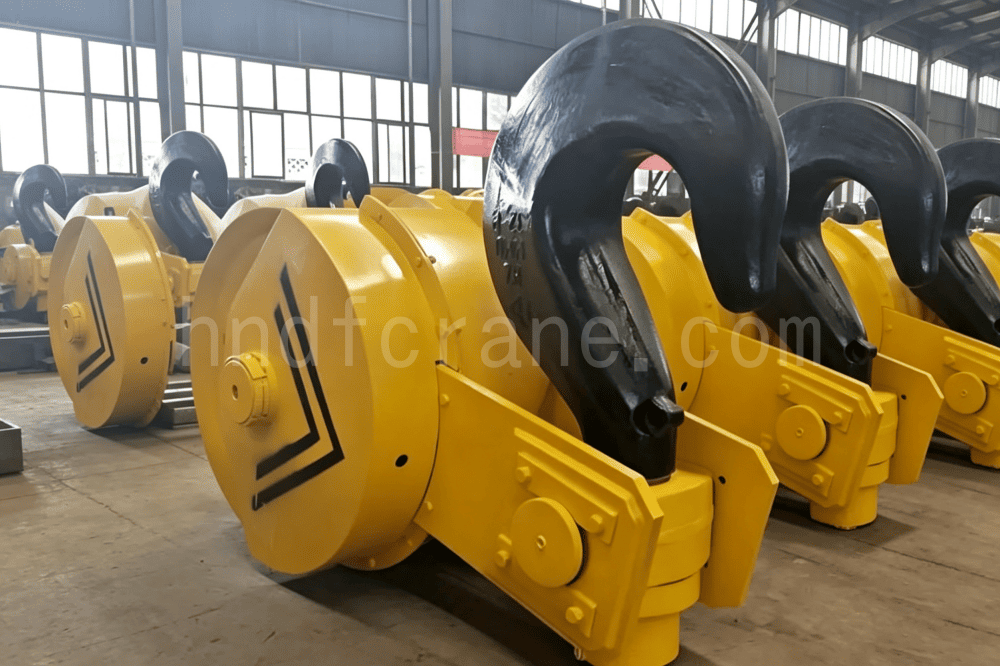
Standart kanca blokları uzun ve kısa tip yapılarda mevcuttur.
Uzun tip kancalı blokta, kısa saplı sıradan kısa bir kanca kullanılır. Kanca, kanca traversi üzerinde desteklenirken, makaralar ayrı bir makara mili üzerinde desteklenir. Bu yapının toplam yüksekliği daha fazladır ve etkili kaldırma yüksekliğini azaltır.
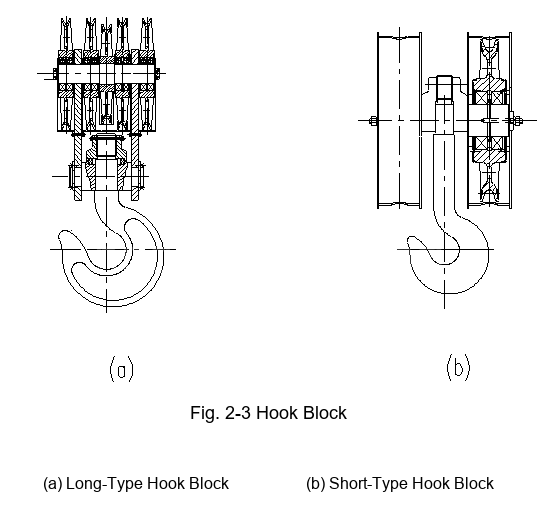
Kısa tip kanca blokları, uzun kancaların kullanımına uygun olarak tasarlanmıştır. Bu yapıda, makaralar doğrudan kanca traversine monte edilerek yükseklik önemli ölçüde azaltılır. Ancak bu yapı yalnızca çift halatlı makara sistemlerinde kullanılabilir. Kısa tip kanca bloğu, yalnızca daha küçük makara oranları için uygundur. Makara oranı büyük olduğunda, makara sayısı artar, kanca traversi çok uzar, eğilme momenti çok büyük olur ve kancanın kendi ağırlığı artar.
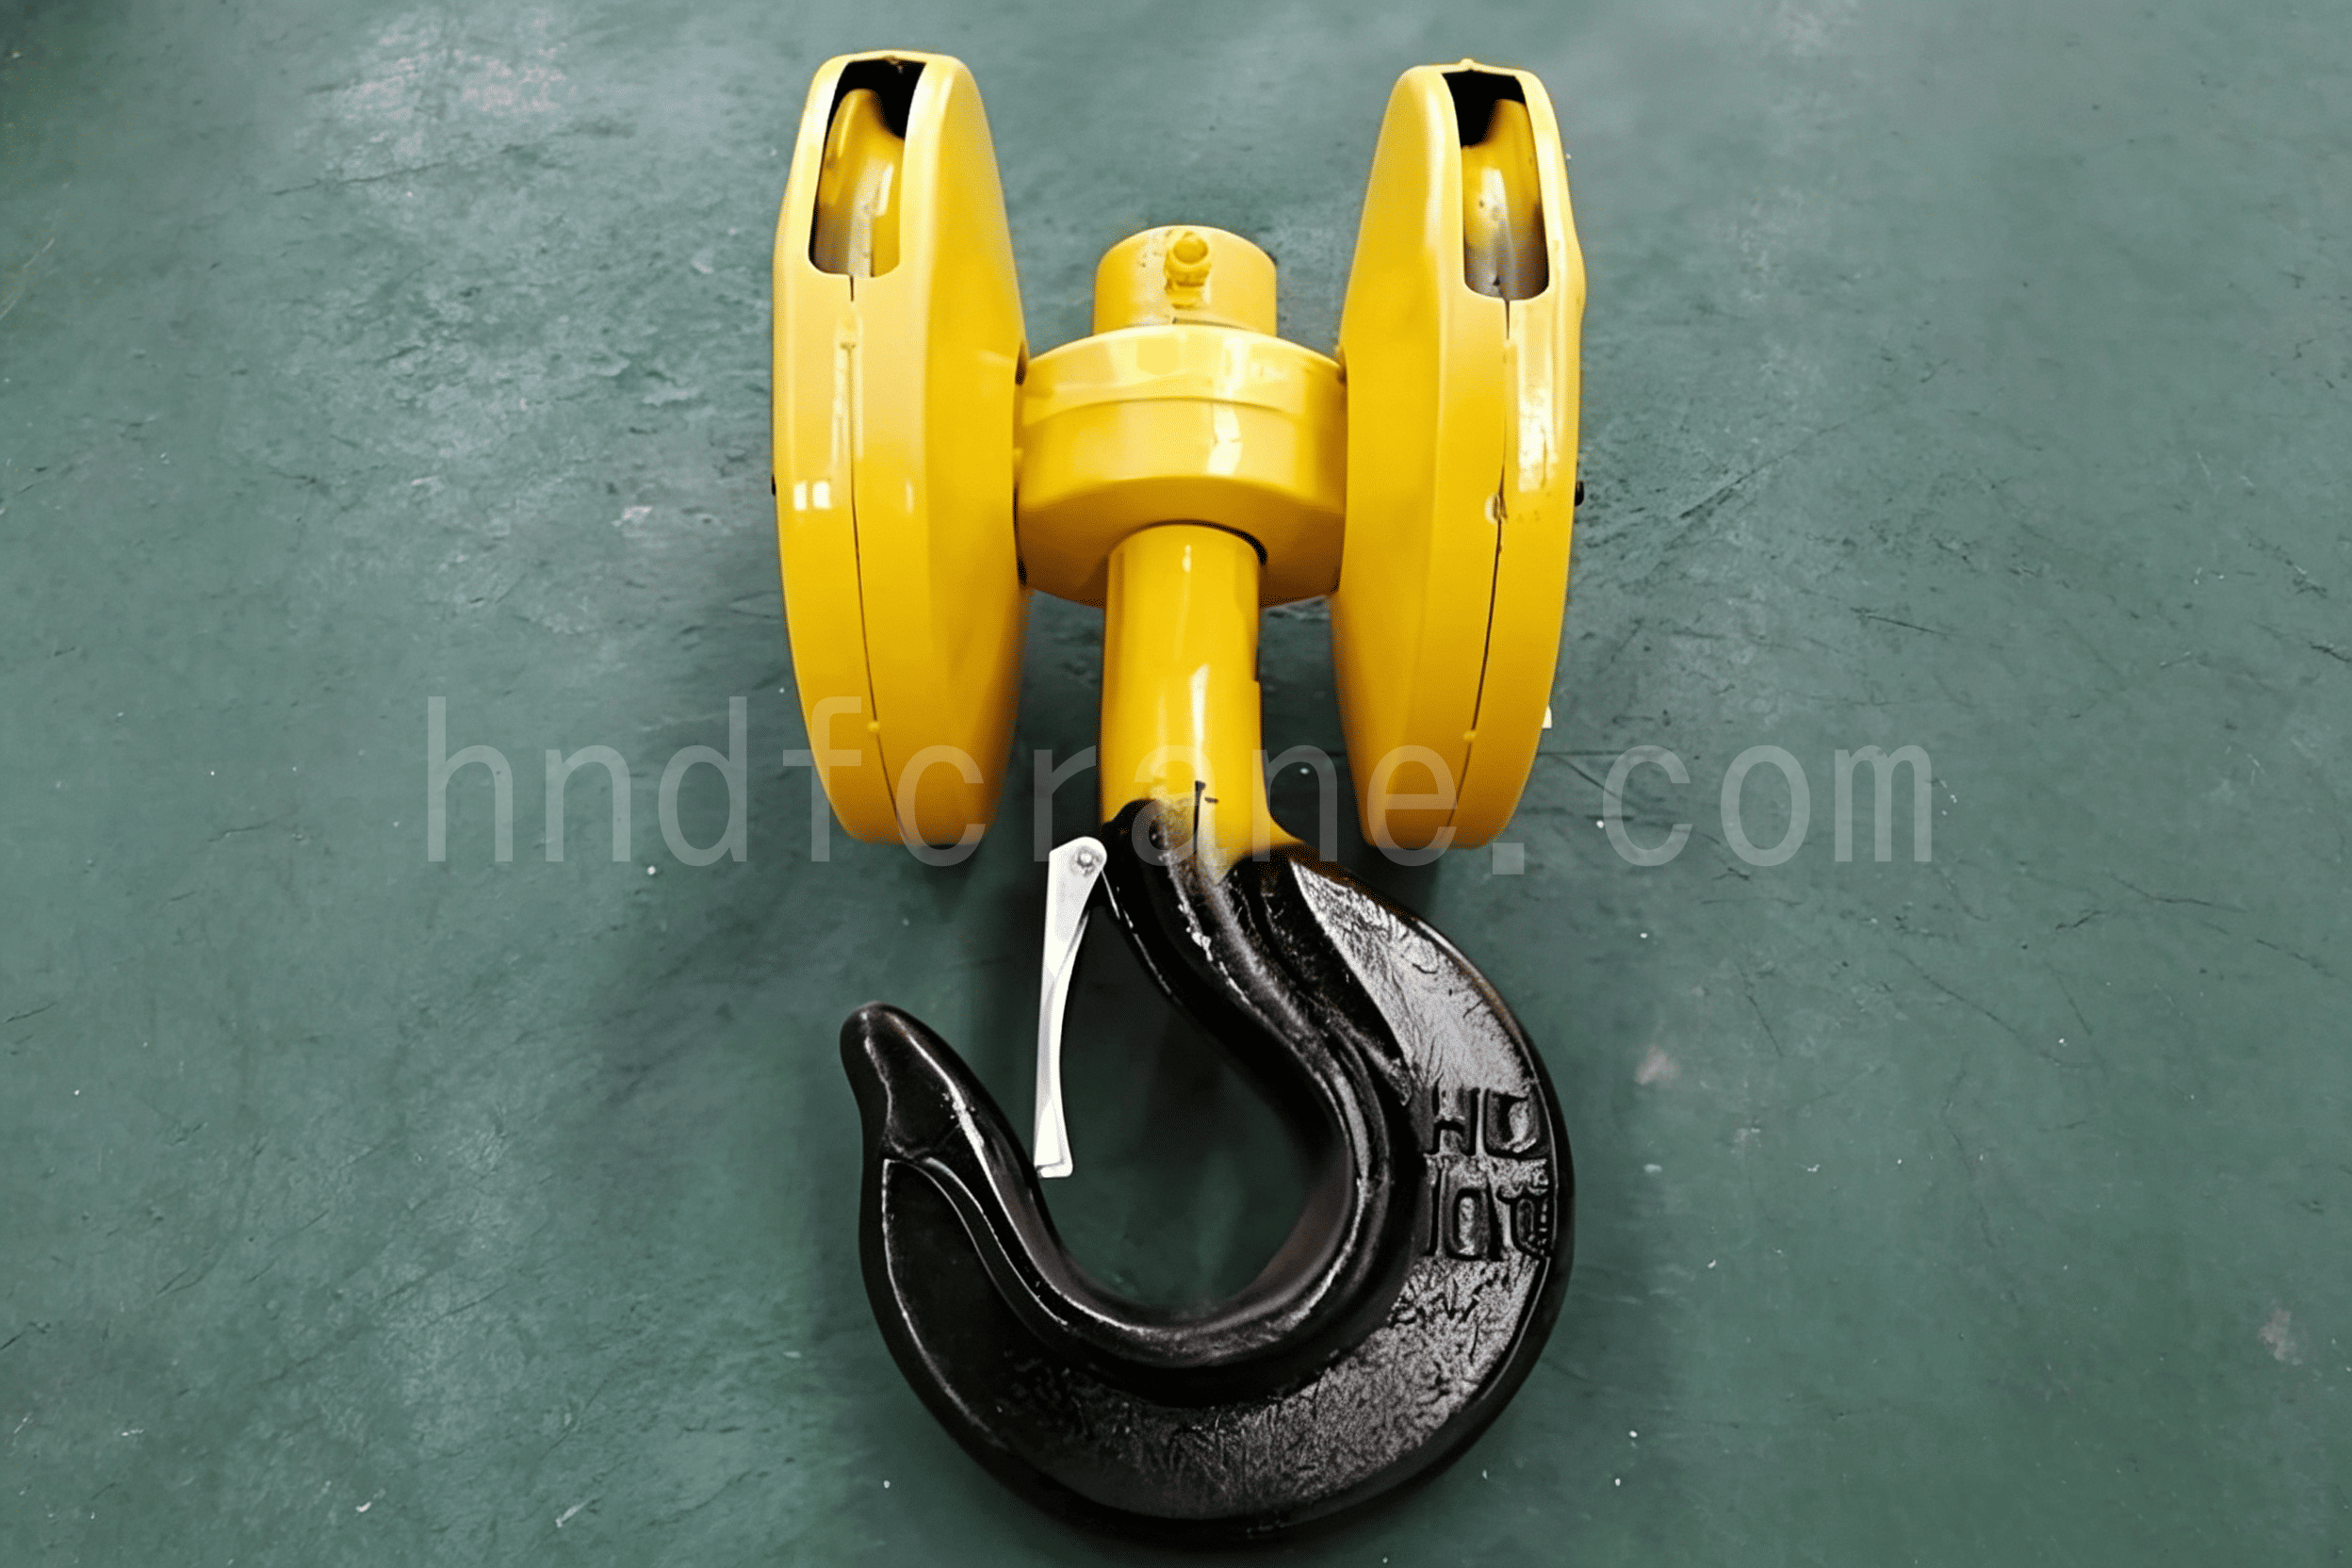
Elektrikli döner kanca bloğu genellikle, Şekil 2-21'de 1 numaralı parça olarak işaretlenmiş, frenleme fonksiyonlu sikloidal pimli dişli motor tarafından tahrik edilir. Üçü bir arada redüktör de kullanılabilir. Motor, sürtünme kaplini 2 aracılığıyla dişliler 3 ve 4'ü tahrik ederek kancanın dönmesine neden olur. Kanca belirtilen konuma ulaştığında, kam anahtar plakası 5 limit anahtarı 6'ya temas eder, devre kesilir, fren motoru fren yapar ve kanca ayarlanan açıda durur. Kullanıcı gereksinimlerine göre bir açı kilitleme cihazı da sağlanabilir.
Elektrikli döner kancanın dönüş hızı genellikle yaklaşık 2 devir/dakika olup, dönüş açısı 270 dereceden fazla olamaz.
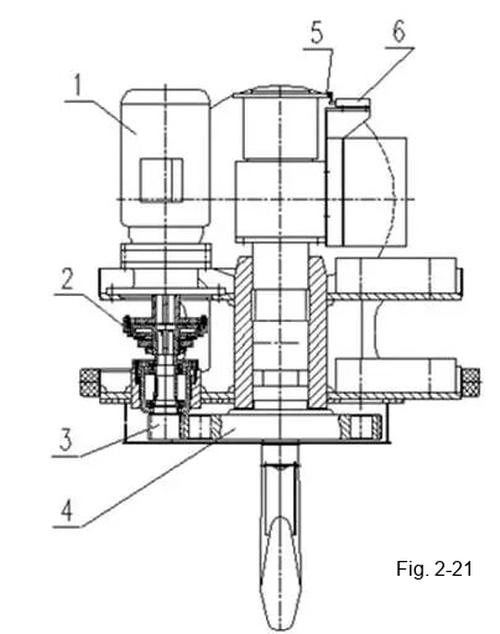
Tavan vinci kancasının tehlikeli bölümleri
Tavan vinci kancasının tehlikeli bölümleri, günlük denetim ve güvenlik denetimi için önemli alanlardır. Kuvvet analizine dayanarak, aşağıdaki tehlikeli bölümler belirlenebilir.
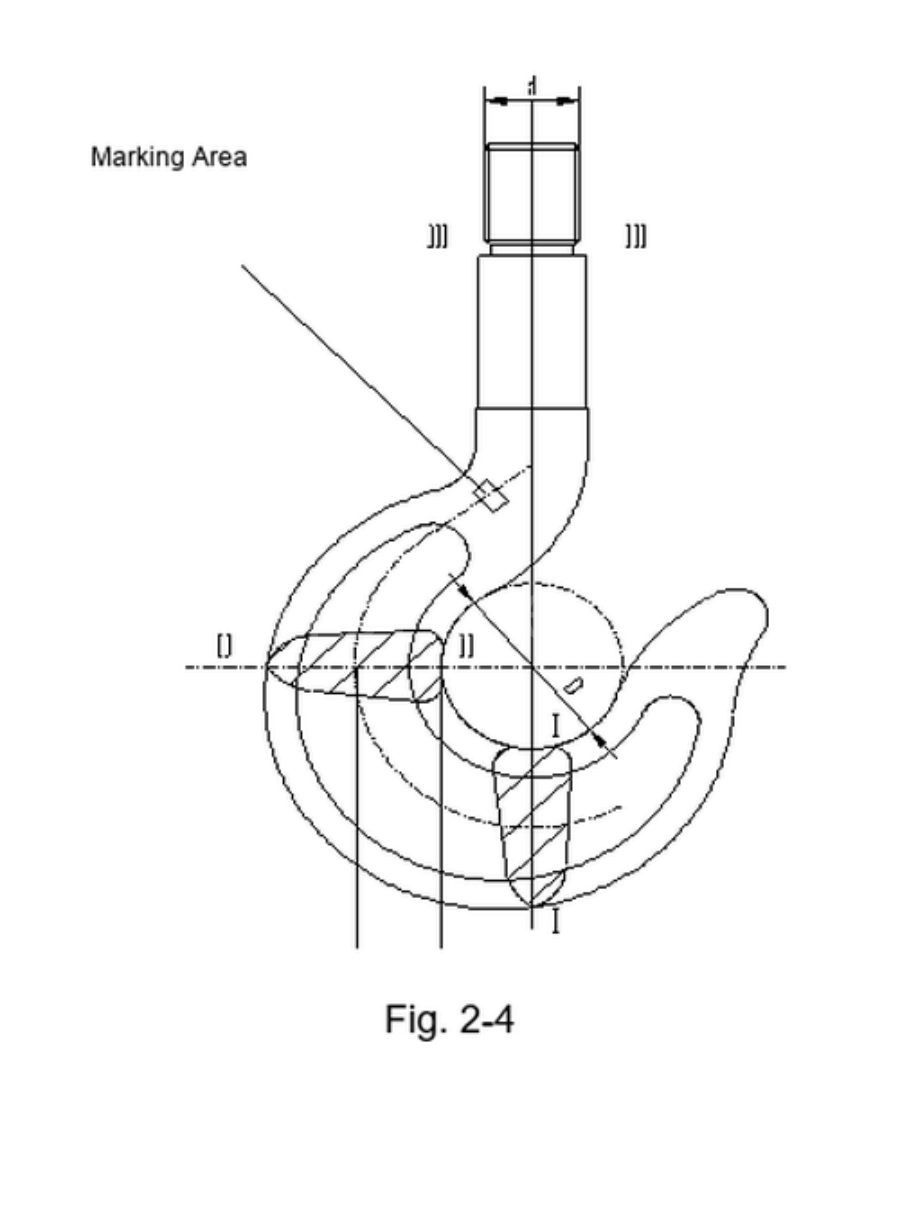
Kancaya asılı ağırlığın Q olduğunu varsayalım.
- I – I: Yük, tel halat aracılığıyla kancanın II. bölümüne etki ederek kancanın kesilme eğilimi yaratır. Bu bölüm kesme gerilimine maruz kalır.
- III – III: Q ağırlığının etkisi altında, bu bölüm birbirinden ayrılmaya eğilimlidir. Kancanın silindirik gövdesinin diş açma oluğunda bulunur. Bu, kancanın en küçük bölümüdür ve çekme nedeniyle kırılma riski taşır.
- II – II: İç taraf çekme gerilimine, dış taraf ise basma gerilimine maruz kalmaktadır. Hesaplamalara göre, iç taraftaki çekme gerilimi dış taraftaki basma geriliminden daha büyüktür. Q yükünün etkisi altında, kanca çekme ve kayma gerilimine maruz kalır ve ayrıca düzleşme eğilimi gösterir. Şekil 2-4'te gösterilen kancada, merkez çizgisinin sağındaki bölümler sadece çekme gerilimine değil, aynı zamanda M momentine de maruz kalmaktadır.
Tavan Vinci Kancası Güvenlik Muayenesi Gereksinimleri
Kaldırma makinelerinde kancalar yaygın olarak kullanılmaktadır. Bazı kancalar daha önce kullanılan endüstri standartlarına göre üretilirken, diğerleri GB10051.1-5 Kaldırma Kancaları standardına göre üretilmektedir. Muayene ve test sırasında, farklı kanca tipleri için muayene kalemleri ve içeriği genellikle aynıdır, ancak özel gereksinimler biraz farklılık gösterebilir.
Tavan vinci kancası altı ayda bir kontrol edilmeli, yorulma çatlaklarını önlemek için temizlenmeli ve yağlanmalıdır.
Genel muayene yöntemi, öncelikle kanca gövdesini gazyağı ile temizlemektir. Daha sonra, özellikle tehlikeli bölümlerde, kanca gövdesinde yorulma çatlakları olup olmadığını kontrol etmek için 20x büyütmeli bir büyüteç kullanılır. Kanca şaftının diş açma oluğu, gerilim yoğunlaşma alanıdır ve çatlaklar açısından dikkatlice kontrol edilmelidir. Plaka kancalar için, burç, pimler, küçük delikler, kaldırma kulakları ve diğer bağlantı elemanları da gevşeklik ve aşınma açısından kontrol edilmelidir. Bazı büyük vinçlerde veya ağır hizmet tipi vinçlerde kullanılan kancalar için, iç kusurları kontrol etmek amacıyla tahribatsız muayene de kullanılmalıdır.
Tavan Vinci Kanca Yük Testi
Yeni bir kanca için, üreticiden alınan teknik sertifikaya ek olarak, kanca üzerindeki işaretlere göre bir yük testi yapılmalıdır. Kanca, ancak performansı yeterli olarak onaylandıktan sonra kullanılabilir. Kullanım sırasında aşınmış bir kanca için, izin verilen nominal kaldırma kapasitesini yeniden belirlemek amacıyla kademeli yük testi de yapılmalıdır.
Kontrol edilen kanca, belirtilen test yüküne maruz bırakıldıktan sonra, yük kaldırılıp 10 dakika süreyle havada asılı tutulmalıdır. Yük boşaltıldıktan sonra, herhangi bir kusur veya deformasyon olmamalıdır. Daha sonra kanca yüzeyi 20x büyütmeli bir büyüteçle incelenmeli ve çatlak bulunmamalıdır. Kanca açıklığı ölçülmeli ve orijinal değere göre artış 0,25%'yi geçmemelidir.
Tavan Vinci Kancası Hurda Kriterleri
Aşağıdaki koşullardan herhangi biri meydana gelirse kanca hurdaya çıkarılmalıdır:
- Yüzeyde çatlaklar oluşuyor.
- Tehlikeli bölgedeki aşınma, orijinal boyutun %'sine ulaşmaktadır.
- Kanca açıklığı, orijinal boyuta kıyasla 15% artar.
- Burulma deformasyonu 10 dereceden fazladır.
- Plastik deformasyon, tehlikeli kısımda veya kanca boynunda meydana gelir.

Ben Cindy, vinç sektöründe 10 yıllık çalışma deneyimim ve çok sayıda profesyonel bilgi birikimim var. 500'den fazla müşteri için tatmin edici vinçleri seçtim. Vinçlerle ilgili herhangi bir ihtiyacınız veya sorunuz varsa lütfen benimle iletişime geçmekten çekinmeyin, uzmanlığımı ve pratik deneyimimi kullanarak sorunu çözmenize yardımcı olacağım!
Sorgunuzu Gönderin
- E-posta: satış@hndfcrane.com
- Naber: +86 191 3738 6654
- Telgraf: +86 191 3738 6654
- Tel: +86-373-581 8299
- Faks: +86-373-215 7000
- Adres: Changnao Sanayi Bölgesi, Xinxiang Şehri, Henan Eyaleti, Çin
 WeChat
- Gezer Vinçler
- Çift Kirişli Gezer Vinçler
- Tek Kirişli Gezer Vinçler
- Avrupa Tipi Tek Kirişli Köprülü Vinçler
- Patlama Korumalı Gezer Vinçler
- Kepçeli ve Manyetik Gezer Vinçler
- Monoray Vinçler
- Dökümhane Vinçleri
- İş İstasyonu Vinçleri: Hafif Tasarım, Kolay Kurulum ve Zahmetsiz Kullanım
- Pergel Vinçler
- Duvara Monte Pergel Vinçler
- Duvar Gezmeli Pergel Vinçler
- Serbest Daimi Pergel Vinçler
- Alüminyum Jib Vinçler: Kolay Kaldırma için Hafif, Düzgün Dönen Kol
- Dengeli Jib Vinçler: Kısa Mesafeli Mekanik Montaj İçin Verimli Hafif Kaldırma
- Manuel Serbest Duran Jib Vinçler: Sınırlı Alan Operasyonları için Verimli Manuel Kaldırma Çözümleri
- Elektrikli Serbest Duran Bomlu Vinçler: Yüksek Kapasiteli Hızlı Kaldırma İçin Tamamen Elektrikli Çözüm
- Mafsallı Bomlu Vinçler: Çift Kollu Esneklik ile Hassas Kaldırma
- Portal Vinçler
- Çift Kiriş Portal Vinçler
- Yarı Portal Vinçler
- Tek Kiriş Portal Vinçler
- Truss Portal Vinçler
- Konteyner Portal Vinçler
- Ayarlanabilir Portal Vinçler
- Portatif Portal Vinçler
- Avrupa Portal Vinçler
- endüstriler
- Genel İmalat
- Atık İşleme
- Prekast
- Güç
- Taş
- kağıt yapımı
- metal üretimi
- Köprü İnşaatı
- Liman Vinçleri: Konteyner ve Toplu Malzeme Elleçleme İçin
- Petrol ve Gaz Endüstrisi için Köprülü Vinçler: Operasyonel Verimliliği Artırın
- Gemilerde Verimli Kargo Yüklemesi için Deniz Vinçleri
- Otomotiv Endüstrisi için Köprülü Vinçler: Verimli Otomasyon Çözümleri
- Elektrikli Vinçler
- Elektrikli Halatlı Vinçler
- Elektrikli Zincirli Vinçler
- Avrupa Tipi Elektrikli Vinçler
- Avrupa Elektrikli Zincirli Vinçler: Düzgün Çalışma, Düşük Gürültü ve Enerji Verimliliği
- Manuel Kaldıraçlı Vinçler: Çekme ve Kaldırma Görevleri İçin İdeal
- El Zincirli Vinçler: Güç Olmayan Alanlar İçin Manuel Kaldırma
- Düşük Tavan Elektrikli Vinçler: Maksimum Alan Verimliliği için Kompakt Tasarım
- Pnömatik Zincirli Vinçler: Endüstriyel Kullanım İçin Sorunsuz Kullanım
- Patlamaya Dayanıklı Manuel Zincirli Vinçler: Tehlikeli Alanlar İçin Kıvılcım Çıkarmayan Bakır Alaşımlı Yapı
- Tehlikeli Alanlarda Kaldırma İşlemleri İçin Patlamaya Dayanıklı Elektrikli Zincirli Vinçler
- Hakkında
- Vakalar
- Haberler
- SSS
- İndirmek
- Bloglar
- Çevrimiçi Vinç Tekerlek Yükü Hesaplama Araçları
- SG Panoraması
- Bize Ulaşın
- E-posta: satış@hndfcrane.com
- Naber: +86 191 3738 6654
- Telgraf: +86 191 3738 6654
- Tel: +86-373-581 8299
-
